Czym jest poka-yoke
Poka-yoke to japońskie określenie oznaczające „zabezpieczenie przed błędem”. Według Lean Enterprise Institute (LEI) są to proste i tanie rozwiązania, które pomagają operatorom unikać pomyłek, takich jak użycie niewłaściwej części, pominięcie części czy montaż odwrotnie.
Koncepcję rozwinął Shigeo Shingo, inżynier współpracujący z Toyotą, od lat sześćdziesiątych XX wieku. Idea pozostaje aktualna: ludzie popełniają błędy, a system trzeba zaprojektować tak, aby błąd nie stał się wadą.
Błąd i wada to dwie różne rzeczy. Błąd to przyczyna, czyli niewłaściwe działanie człowieka lub maszyny. Wada to skutek, czyli zły wyrób, który trafia do klienta. Poka-yoke działa pomiędzy nimi: zapobiega błędowi albo wykrywa go, zanim stanie się wadą.
Dlaczego kontrola nie wystarcza? Kontrola wyrywkowa gwarantuje, że część wad przejdzie, bo próbka nie zawsze zawiera wady z partii. Kontrola 100% na końcu linii jest kosztowna i znajduje wadę daleko od źródła, co utrudnia usunięcie przyczyny. Poka-yoke odwraca logikę: zamiast sortować zły wyrób po fakcie, nie dopuszcza do jego wytworzenia.
Rodzaje poka-yoke
Są dwa sposoby klasyfikacji. Pierwszy to funkcja, czyli to, co robi urządzenie po wykryciu błędu:
| Funkcja | Jak działa | Przykład |
|---|---|---|
| Kontrolna (blokada) | Uniemożliwia operację lub zatrzymuje proces przy błędzie. To rodzaj silniejszy. | Prasa, która wykonuje cykl tylko przy poprawnym ułożeniu elementu |
| Ostrzegawcza (alarm) | Sygnalizuje błąd światłem lub dźwiękiem, ale zależy od reakcji człowieka. | Czujnik, który świeci, gdy brakuje śruby |
Gdy to możliwe, wybieraj rozwiązanie kontrolne. Ostrzegawcze sprawdza się, gdy zatrzymanie procesu spowodowałoby większą stratę. Drugi podział dotyczy metody wykrywania, opisanej przez Shingo:
| Metoda | Co sprawdza | Przykład |
|---|---|---|
| Kontaktowa | Kształt, rozmiar lub kolor elementu | Przyrząd z kołkiem prowadzącym: element pasuje tylko we właściwej orientacji |
| Stała wartość (liczenie) | Czy liczba elementów lub ruchów jest oczekiwana | Tacka na 6 śrub, która po montażu musi być pusta |
| Sekwencja | Czy wszystkie kroki wykonano po kolei | Czujnik blokujący cykl, jeśli poprzedni krok nie został zakończony |
Przykłady z życia: złącze USB-C, które wchodzi w obie strony, kuchenka mikrofalowa działająca tylko przy zamkniętych drzwiczkach, samochód z automatem, który uruchamia się tylko w pozycji parkowania.
Poziomy zabezpieczenia: od najsilniejszego do najsłabszego
Nie każde poka-yoke chroni tak samo. Praktyczny podział, który różni się u poszczególnych autorów, wygląda od najsilniejszego do najsłabszego tak:
| Poziom | Idea | Przykład |
|---|---|---|
| Wyeliminować | Usunąć krok, w którym rodzi się błąd | Zaprojektować część tak, by montaż odwrotny był niemożliwy |
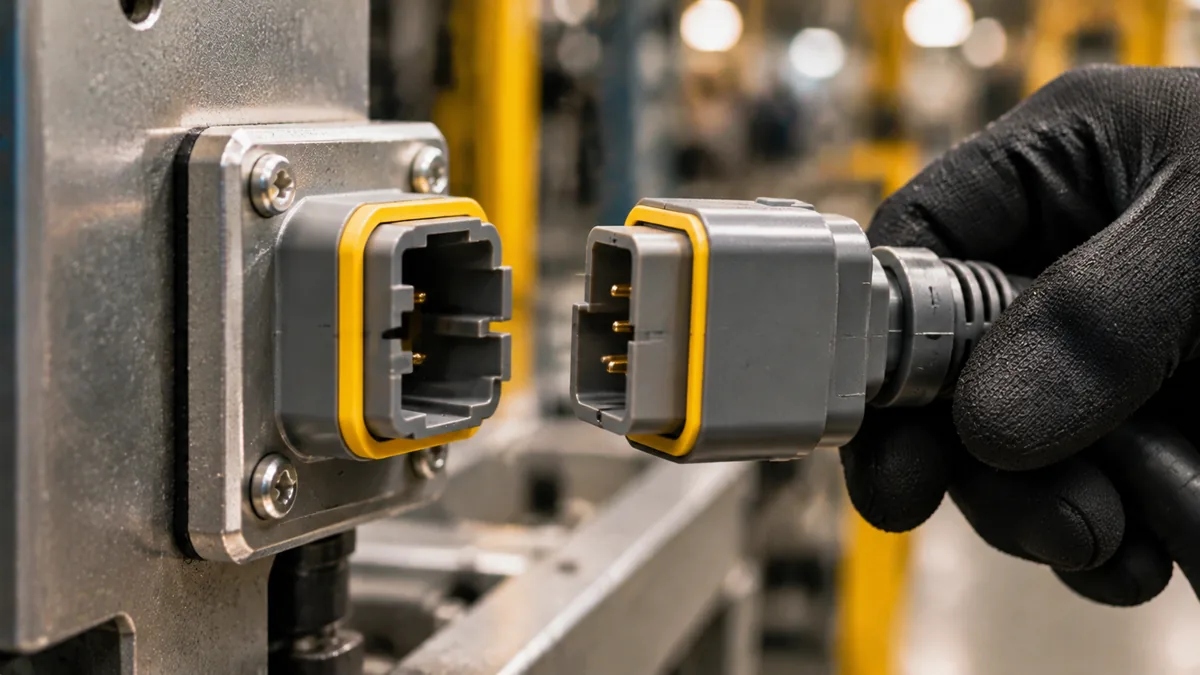
| Zapobiec | Uczynić błąd fizycznie niemożliwym | Złącze pasujące tylko w jedną stronę |
| Zastąpić | Zamienić proces podatny na błędy na bardziej niezawodny | Automatyczne dozowanie zamiast ręcznego odmierzania |
| Ułatwić | Sprawić, by poprawne działanie było najłatwiejsze | Kodowanie kolorami i etykiety w miejscu użycia |
| Wykryć | Zidentyfikować błąd zaraz po jego wystąpieniu | Czujnik zatrzymujący linię lub uruchamiający alarm |
| Złagodzić | Zmniejszyć skutek błędu, gdy już wystąpi | Ogranicznik chroniący część przed uszkodzeniem |
Zaczynaj od góry tabeli. Wykrywanie i łagodzenie są przydatne, ale dopiero po wyczerpaniu możliwości wyeliminowania i zapobiegania.
Przykład liczbowy: śruba, której brakowało
Przykład ilustracyjny. Stanowisko montuje pokrywę na 6 śrub, 2000 montaży tygodniowo. Przez nieuwagę 40 montaży tygodniowo wychodziło z brakującą śrubą i wracało do poprawki, po 15 minut każdy. Rozwiązanie: tacka z 6 otworami na śruby i czujnik, który zwalnia zespół dopiero, gdy tacka jest pusta (metoda stałej wartości, typ kontrolny).
| Wskaźnik | Przed | Po |
|---|---|---|
| Montaże tygodniowo | 2000 | 2000 |
| Montaże z brakującą śrubą | 40 | 2 |
| Wskaźnik wad | 2,0% | 0,1% |
| Poprawki (15 min każda) | 600 min (10 h) | 30 min (0,5 h) |
Wskaźnik wad: 40 ÷ 2000 = 2,0% przed i 2 ÷ 2000 = 0,1% po. Poprawki: 40 × 15 = 600 minut (10 godzin) przed i 2 × 15 = 30 minut (0,5 godziny) po. Stanowisko odzyskuje 10 − 0,5 = 9,5 godziny tygodniowo. Spadek liczby wad wynosi (40 − 2) ÷ 40 = 95%.
Pozostałe 2 przypadki pokazują, że żadne urządzenie nie jest doskonałe: tacka może zostać źle napełniona albo urządzenie może zostać ominięte. Dlatego trzeba je sprawdzać na każdej zmianie. Jeśli zbudowanie urządzenia zajęło kilka godzin pracy utrzymania ruchu, a oddaje 9,5 godziny tygodniowo, inwestycja zwraca się w kilka tygodni, nie licząc kosztu wady, która dotarłaby do klienta.
Gdzie stosować: przykłady według rodzaju błędu
- Zła lub brakująca część: tacka z jednym otworem na element i czujnik obecności blokujący zwolnienie zespołu.
- Część odwrotnie: kołek prowadzący lub asymetryczny otwór w przyrządzie, by pasowała tylko właściwa pozycja.
- Zły parametr: maszyna, która rozpoczyna cykl tylko wtedy, gdy wybrany program odpowiada wyrobowi ze zlecenia.
- Pominięty krok: sekwencja, w której każdy krok odblokowuje następny, jak wkrętak rejestrujący dokręcenie każdej śruby.
- Podobne złącza: różne kształty i kolory, żeby nie dało się ich zamienić.
Poza fabryką logika jest ta sama: pole obowiązkowe w formularzu albo przypomnienie o brakującym załączniku w e-mailu zapobiegają błędowi na miejscu.
Jak wdrożyć poka-yoke, krok po kroku
- Wybierz właściwy błąd. Na podstawie danych o jakości lub reklamacji i diagramu Pareto znajdź wadę, która powtarza się najczęściej. FMEA pomaga wskazać najpoważniejsze rodzaje wad.
- Idź na stanowisko i zrozum, jak powstaje błąd, korzystając z metody 5 pytań „dlaczego”.
- Określ poziom zabezpieczenia. Czy błąd da się uczynić niemożliwym? Jeśli nie, czy można go uwidocznić na miejscu?
- Zbuduj tani prototyp i przetestuj z operatorami, także z nowymi.
- Ustandaryzuj. Zapisz rozwiązanie w pracy standaryzowanej i sprawdzaj na początku zmiany, czy działa.
- Zmierz wynik i porównaj ze wskaźnikiem wad sprzed zmiany.
Trzy pytania pomagają zaprojektować rozwiązanie: co dokładnie operator musi wykonać poprawnie? Jaki warunek fizyczny dowodzi, że zrobił to dobrze? Jak zamienić ten warunek w coś, co przyrząd, czujnik lub maszyna sprawdzi sama? Jeśli odpowiedź zależy od uwagi człowieka, to jeszcze nie jest poka-yoke.
Poka-yoke, jidoka, FMEA i kontrola
| Pojęcie | Rola | Związek z poka-yoke |
|---|---|---|
| Poka-yoke | Zapobiega błędowi lub wykrywa go tam, gdzie powstaje | To samo urządzenie |
| Jidoka | Filar Systemu Produkcyjnego Toyoty: maszyna lub operator zatrzymuje linię po wykryciu nieprawidłowości | Poka-yoke jest jednym z narzędzi jidoka |
| FMEA | Przewiduje wady i ocenia je według znaczenia, częstości i wykrywalności | Pokazuje, gdzie poka-yoke jest najbardziej potrzebne |
| Kontrola | Znajduje wadę po jej wytworzeniu | Poka-yoke działa wcześniej, u źródła |
Krótko: FMEA mówi, gdzie patrzeć, poka-yoke chroni punkt krytyczny, a jidoka dba o to, by w razie przepuszczenia czegokolwiek proces się zatrzymał. Poka-yoke dobrze łączy się z andonem, który może uruchamiać automatycznie.
Najczęstsze błędy
- Traktowanie szkolenia lub plakatu jak poka-yoke. Przypomnienie nie zapobiega błędowi.
- Budowanie drogiego, skomplikowanego urządzenia, gdy wystarczyłoby proste rozwiązanie.
- Pozwalanie operatorowi na omijanie urządzenia. Jeśli tak się dzieje, projekt jest zły: spowalnia cykl lub powstał bez wysłuchania operatora.
- Niesprawdzanie urządzenia na początku zmiany. Zepsuty czujnik jest gorszy niż brak czujnika, bo daje fałszywe poczucie bezpieczeństwa.
- Przeskakiwanie do rozwiązania bez znalezienia przyczyny błędu.
- Niezaangażowanie osób, które pracują na stanowisku.
- Stosowanie poka-yoke do wszystkiego: zbyt wiele urządzeń komplikuje stanowisko. Skup się na błędach o największym znaczeniu i częstości.
Następny krok: weź wadę, która powtarza się najczęściej, i policz, ile razy wystąpiła w zeszłym miesiącu. Idź na stanowisko, zastosuj 5 pytań „dlaczego” i zapytaj, czy błąd można uczynić niemożliwym. W tym tygodniu zbuduj tani prototyp, przetestuj go przez jedną zmianę i porównaj wskaźnik wad.
Najczęściej zadawane pytania
Czym jest poka-yoke?
Urządzeniem lub metodą zabezpieczającą przed błędem: prostą i tanią, która zapobiega pomyłce albo wykrywa ją, zanim stanie się wadą.
Co oznacza poka-yoke?
„Zabezpieczenie przed błędem”. Poka oznacza niezamierzony błąd, a yoke zapobieganie.
Jakie są rodzaje poka-yoke?
Według funkcji: kontrolne i ostrzegawcze. Według metody wykrywania: kontaktowe, stałej wartości (liczenie) i sekwencji.
Czym różni się poka-yoke od jidoka?
Jidoka to filar, który daje procesowi zdolność zatrzymania się po wykryciu nieprawidłowości. Poka-yoke jest jednym z narzędzi do tego używanych.
Czy poka-yoke musi być drogie?
Nie. Definicja LEI mówi o prostych i tanich rozwiązaniach. Kołek prowadzący albo tacka z otworami rozwiązują już wiele przypadków.
Jakie są przykłady poka-yoke?
Przyrząd z kołkiem prowadzącym, tacka, która musi zostać pusta, czujnik obecności, złącza o różnych kształtach i samochód z automatem uruchamiany tylko w pozycji parkowania.
Kto stworzył poka-yoke?
Shigeo Shingo, inżynier współpracujący z Toyotą, który rozwinął tę koncepcję od lat sześćdziesiątych.
Czym różni się błąd od wady?
Błąd to niewłaściwe działanie, czyli przyczyna. Wada to zły wyrób, który z niego wynika. Poka-yoke działa pomiędzy nimi.
Źródła
- Lean Enterprise Institute. Poka Yoke. Lean Lexicon. https://www.lean.org/lexicon-terms/poka-yoke/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-Yoke System. Productivity Press, 1986.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
Źródła w języku angielskim, chyba że podano inaczej.
Do dalszej nauki

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.


