ポカヨケとは
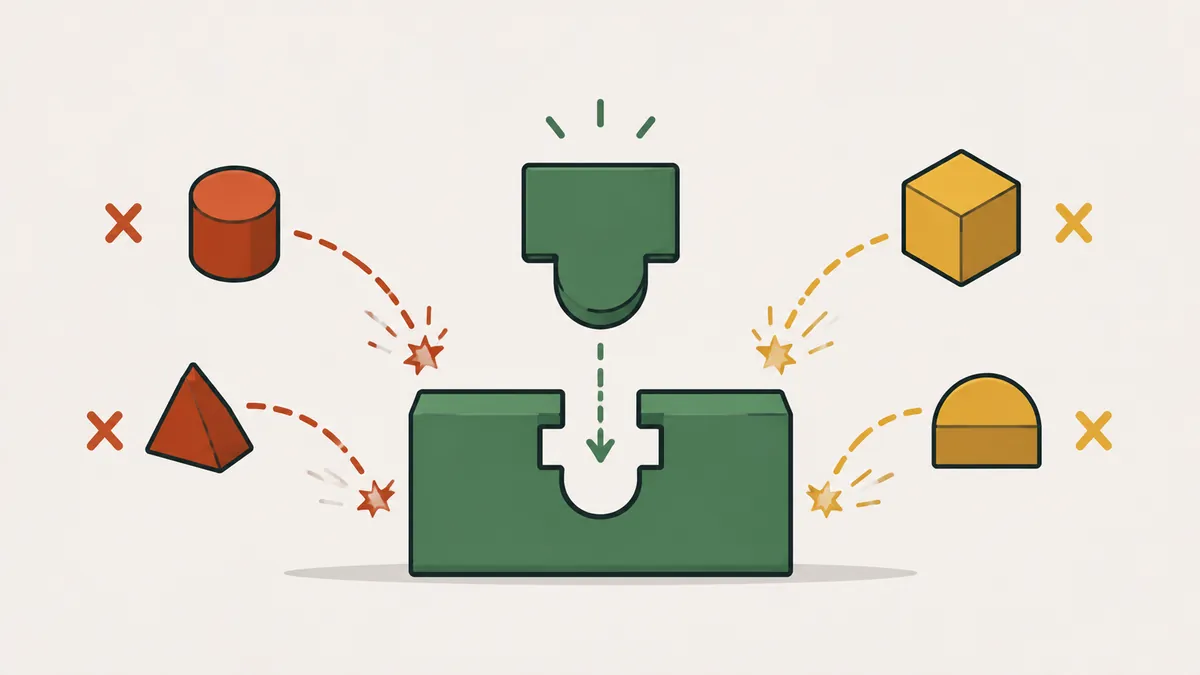
ポカヨケは、「うっかりミスを防ぐ」ことを意味する日本語の用語です。Lean Enterprise Institute(LEI)によると、作業者が部品を取り違える、部品を付け忘れる、逆向きに取り付けるといったミスを避けるための、簡単で安価な仕組みを指します。
この考え方は、トヨタと仕事をした技術者の新郷重夫(Shigeo Shingo)が1960年代から発展させました。考え方は今も変わりません。人はミスをするものであり、ミスが不良にならないように仕組みを設計する必要があります。
ミスと不良は別のものです。ミスは原因であり、人や機械の誤った動作です。不良は結果であり、お客様に届いてしまう悪い製品です。ポカヨケはその間に働き、ミスそのものを防ぐか、不良になる前に検出します。
なぜ検査だけでは足りないのでしょうか。抜き取り検査では、サンプルにロット内の不良が含まれるとは限らないため、不良が通り抜けることを前提にしています。ラインの最後での全数検査はコストがかかり、不良を発生源から離れた場所で見つけるため、原因の除去が難しくなります。ポカヨケは発想を逆にし、悪い製品を後から選別するのではなく、作らせないようにします。
ポカヨケの種類
分類には2つの方法があります。1つ目は機能別で、ミスを検出したときに装置が何をするかによる分け方です。
| 機能 | 仕組み | 例 |
|---|---|---|
| 制御型(停止) | ミスがあると作業を止めるか、工程を停止します。より強力なタイプです。 | 部品が正しい位置にないとサイクルが始まらないプレス機 |
| 警告型(警報) | ミスを光や音で知らせますが、人の反応に頼ります。 | ねじが不足していると点灯するセンサー |
可能な限り制御型を選びます。工程を止めることでより大きな損失が出る場合は、警告型が適しています。2つ目は検出方法による分類で、新郷が説明したものです。
| 方法 | 確認する内容 | 例 |
|---|---|---|
| 接触方式 | 部品の形、大きさ、色 | ガイドピン付きの治具:正しい向きでしか部品が入らない |
| 定数方式(カウント) | 部品や動作の数が想定どおりか | 組立後に空になっていなければならない6本のねじ用トレー |
| 動作ステップ方式 | すべての手順が順番どおり行われたか | 前の手順が終わっていないとサイクルをロックするセンサー |
身近な例:両向きに差せるUSB-Cコネクタ、扉が閉まっているときだけ動く電子レンジ、パーキング(P)の位置でしかエンジンをかけられないオートマチック車などがあります。
保護レベル:強いものから弱いものへ
すべてのポカヨケが同じ強さで守るわけではありません。著者によって異なりますが、実用的な整理として、強い順に次のように並べられます。
| レベル | 考え方 | 例 |
|---|---|---|
| 排除する | ミスが生まれる工程そのものをなくす | 逆向きに取り付けられないよう部品を設計する |
| 防止する | ミスを物理的に不可能にする | 一方向にしか差せないコネクタ |
| 置き換える | ミスしやすい工程をより信頼できる工程に替える | 手計量の代わりに自動計量にする |
| 容易にする | 正しい作業を最もやりやすくする | 使用場所での色分けとラベル |
| 検出する | ミスの発生直後に見つける | ラインを止めるセンサーや警報 |
| 軽減する | ミスが起きたときの影響を小さくする | 部品の損傷を防ぐリミッター |
表の上から順に検討します。検出と軽減も有効ですが、排除と防止の選択肢を尽くしたあとの手段です。
数値例:不足したねじ
説明用の例です。ある作業台でカバーを6本のねじで組み立てており、週に2,000台を組み立てます。うっかりミスにより、毎週40台がねじ1本不足のまま出て、1台あたり15分の手直しに回っていました。対策は、ねじ6本分の穴があるトレーと、トレーが空になったときだけ組立品を次へ流すセンサーです(定数方式、制御型)。
| 指標 | 対策前 | 対策後 |
|---|---|---|
| 週あたりの組立数 | 2,000 | 2,000 |
| ねじ不足の組立数 | 40 | 2 |
| 不良率 | 2.0% | 0.1% |
| 手直し(1台15分) | 600分(10時間) | 30分(0.5時間) |
不良率は、対策前が40 ÷ 2,000 = 2.0%、対策後が2 ÷ 2,000 = 0.1%です。手直し時間は、対策前が40 × 15 = 600分(10時間)、対策後が2 × 15 = 30分(0.5時間)で、作業台は毎週10 − 0.5 = 9.5時間を取り戻します。不良の減少率は(40 − 2) ÷ 40 = 95%です。
残った2件は、完全な装置は存在しないことを示しています。トレーに誤って詰められたり、装置が迂回されたりすることがあります。そのため、毎シフト点検する必要があります。装置づくりに数時間の保全工数がかかり、毎週9.5時間が戻るなら、数週間で投資を回収できます。お客様に届いてしまう不良のコストは、これに含まれていません。
どこに適用するか:ミスの種類別の例
- 部品の取り違い・不足:品目ごとに1つの穴があるトレーと、組立品の払い出しを止める在席センサー。
- 逆向きの取り付け:治具のガイドピンや非対称の穴で、正しい向きだけが合うようにする。
- パラメータの誤り:選択したプログラムが指示書の製品と一致しないとサイクルを開始しない機械。
- 手順の飛ばし:各手順が次の手順を解除する順序制御。ボルトごとの締め付けを記録するトルクレンチなど。
- 似たコネクタ:形と色を変えて、取り違えられないようにする。
工場の外でも考え方は同じです。フォームの必須項目や、メールの添付忘れの警告は、その場でミスを防ぎます。
導入の進め方(ステップ別)
- 対象のミスを選ぶ。品質データやクレームとパレート図を使って、最も繰り返される不良を見つけます。FMEAは、最も重大な故障モードの優先順位づけに役立ちます。
- 作業台へ行き、なぜなぜ分析(5 Why)でミスがどう起きるかを理解します。
- 保護レベルを決める。ミスを不可能にできるか。できないなら、その場で目に見えるようにできるか。
- 安価な試作品を作り、新人を含む作業者と試します。
- 標準化する。装置を標準作業に記載し、シフトの始めに動作を確認します。
- 測定する。結果を以前の不良率と比べます。
装置の設計には3つの問いが役立ちます。作業者は具体的に何を正しく行う必要があるか。それが正しく行われたことは、どんな物理的な状態で証明できるか。その状態を、治具・センサー・機械が自動で確認できる形にするにはどうするか。答えが人の注意力に頼っているなら、まだポカヨケではありません。
ポカヨケ、自働化、FMEA、検査
| 用語 | 役割 | ポカヨケとの関係 |
|---|---|---|
| ポカヨケ | ミスを防ぐか、発生した場所で検出する | 装置そのもの |
| 自働化(jidoka) | トヨタ生産方式の柱:異常を検知すると機械や作業者がラインを止める | ポカヨケは自働化の手段の一つ |
| FMEA | 故障を予測し、重大度・発生度・検出度で順位づけする | ポカヨケが最も役立つ場所を示す |
| 検査 | 製造後に不良を見つける | ポカヨケはより早く、発生源で働く |
まとめると、FMEAはどこを見るべきかを示し、ポカヨケは重要な箇所を守り、自働化は何かが通り抜けた場合に工程が止まることを保証します。ポカヨケは、自動で起動できるアンドンとよく組み合わさります。
よくある失敗
- 教育やポスターをポカヨケだと考える。注意喚起はミスを防げません。
- 簡単な方法で足りるのに、高価で複雑な装置を作る。
- 作業者が装置を回避するのを放置する。そうなる場合は設計が悪く、サイクルを遅くしているか、作業者の意見を聞かずに作られています。
- シフトの始めに装置を点検しない。壊れたセンサーは、ないよりも悪く、誤った安心感を与えます。
- ミスの原因を見つけずに対策へ飛びつく。
- 作業台を動かしている人を巻き込まない。
- あらゆる所にポカヨケを付ける。装置が多すぎると作業台が複雑になります。最も重大で頻度の高いミスに集中します。
次の一歩:最も繰り返される不良を選び、先月何回発生したかを数えます。作業台へ行ってなぜなぜ分析を行い、ミスを不可能にできないか考えます。今週中に安価な試作品を作り、1シフト試して、不良率を比較してください。
よくある質問
ポカヨケとは何ですか?
ミスを防ぐ簡単で安価な装置や方法です。ミスの発生を防ぐか、不良になる前に検出します。
ポカヨケはどういう意味ですか?
「うっかりミスを防ぐ」という意味です。ポカは不注意によるミス、ヨケは防ぐことを表します。
ポカヨケにはどんな種類がありますか?
機能別では制御型と警告型、検出方法別では接触方式、定数方式(カウント)、動作ステップ方式があります。
ポカヨケと自働化(jidoka)の違いは何ですか?
自働化は、異常を検知したときに工程が止まる力を与える柱です。ポカヨケは、そのために使われる手段の一つです。
ポカヨケは高価でなければなりませんか?
いいえ。LEIの定義は、簡単で安価な装置としています。ガイドピンや穴のあるトレーだけで多くのケースを解決できます。
ポカヨケの例を教えてください。
ガイドピン付きの治具、空で終わらなければならないトレー、在席センサー、形の違うコネクタ、パーキングの位置でしか始動できないオートマチック車などです。
ポカヨケを考えたのは誰ですか?
トヨタと仕事をした技術者の新郷重夫(Shigeo Shingo)です。1960年代からこの考え方を発展させました。
ミスと不良の違いは何ですか?
ミスは誤った動作、つまり原因です。不良はその結果できた悪い製品です。ポカヨケはその間に働きます。
参考文献
- Lean Enterprise Institute. Poka Yoke. Lean Lexicon. https://www.lean.org/lexicon-terms/poka-yoke/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-Yoke System. Productivity Press, 1986.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
特記のない限り、参考文献は英語です。
さらに学ぶ

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。