アンドンとは
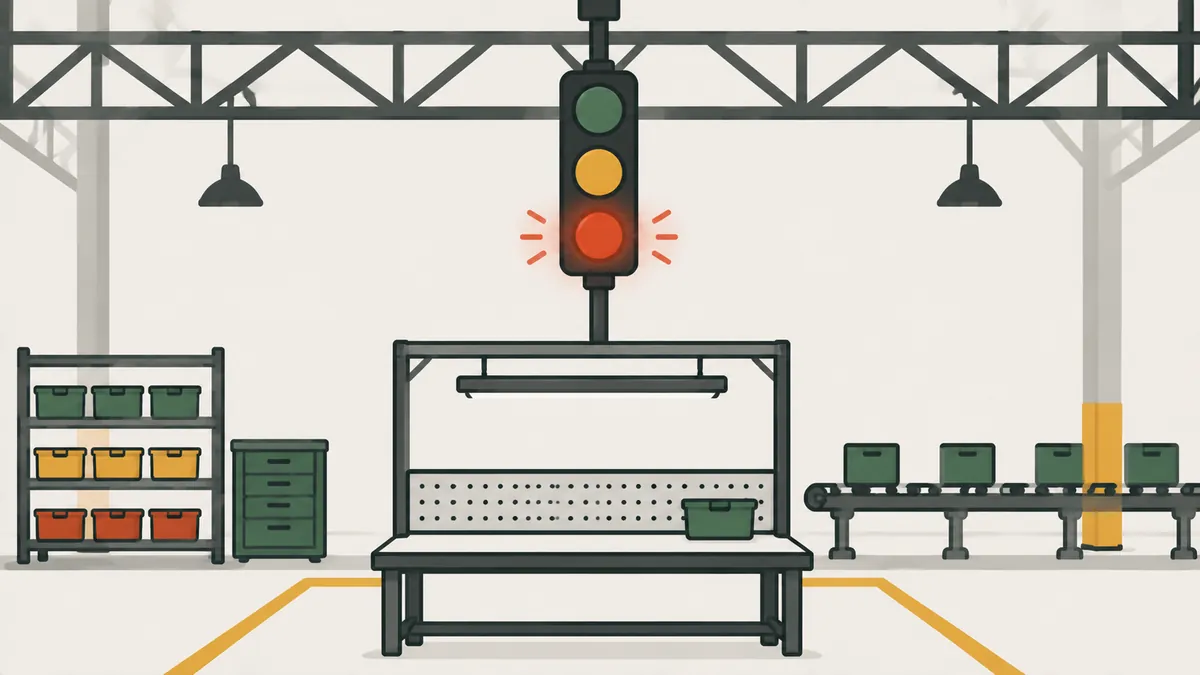
アンドンは、エリアの稼働状況をひと目で示し、あらゆる異常を知らせる見える化のツールです。日本語の「行灯(あんどん)」に由来し、「ランプ」を意味します。
実際には、作業台が助けを求める手段です。問題を隠したり、誰かが気づくのを待ったりする代わりに、作業者や機械が合図を点灯させ、責任者が現場へ向かいます。アンドンは自働化(jidoka)の手段の一つで、停止を目に見えるようにし、支援をすぐに届けます。この仕組みはトヨタ生産方式から来ています。考え方は単純で、問題は見えて初めて解決でき、自分で知らせてこそ早く見えるということです。
混同されやすい3つを区別しておく必要があります。アンドンは合図です。対応は、責任者が合図を見て行うことです。記録は、そのあと会社が学ぶことです。対応も記録もない立派な表示盤は、ただの飾りです。素早い対応と原因のメモがあれば、色つきの簡単なカードでも、立派に機能するアンドンです。
アンドンが示すものと色の意味
- 生産の状況:どの機械・どの工程が動いているか。
- 異常:機械の故障、品質の問題、工具の不具合、作業者の遅れ、材料切れ。
- 必要な対応:たとえば計画された工具交換。
- 計画と実績:その時刻までに何個できているはずか、実際に何個できているか。
色は会社によって異なります。自社の色を定義し、全員に教育してください。最も一般的な決め方は次のとおりです。
| 色 | 一般的な意味 | 期待される対応 |
|---|---|---|
| 緑 | 正常に稼働中 | なし |
| 黄 | 支援または注意の呼び出し | 責任者が工程へ向かう |
| 赤 | ラインまたは機械が停止中 | 再開前に是正する |
| 青 | 材料切れ(よくある使い方) | 物流が補充する |
アンドンの仕組み
昔ながらの形は、番号が工程や機械に対応した吊り下げ式の表示盤です。センサーが問題を検知したとき、または作業者が引き紐を引くかボタンを押したときに、番号が点灯します。機械の上に付ける色つきの表示灯(正常は緑、問題は赤)も、よくある形です。
- 作業者またはセンサーが異常を検知します。
- 合図が出ます。黄色のランプが点灯し、表示盤が工程を示します。
- 責任者が応答し、工程へ向かいます。
- サイクルタイム内に解決すればランプが消え、生産が続きます。
- 解決しなければ、是正されるまでラインが止まります(赤ランプ)。
- 呼び出しは、理由と所要時間とともに記録されます。
トヨタに倣った多くのラインでは、最初に引き紐を引いてもラインは止まらず、助けを呼ぶだけです。サイクル内の決められた位置までに問題が解決しなかった場合にのみ止まります。この細部は現場によって異なります。大切なのは、作業者がアンドンを作動させる権利と手段を持っていることです。
数値例:12回の呼び出しがあった1シフト
説明用の例です。あるラインが、タクトタイム60秒で480分のシフトを稼働しています。計画は1分に1個、つまり480個です。アンドンには12回の呼び出しが記録され、いずれも是正されるまでラインが止まりました。
| 原因 | 呼び出し | 平均時間(分) | 停止合計(分) | 停止に占める割合 |
|---|---|---|---|---|
| 材料切れ | 5 | 4 | 5 × 4 = 20 | 38.5% |
| 機械・工具の故障 | 2 | 9 | 2 × 9 = 18 | 34.6% |
| 品質の問題 | 4 | 3 | 4 × 3 = 12 | 23.1% |
| その他 | 1 | 2 | 1 × 2 = 2 | 3.8% |
| 合計 | 12 | 52 | 100% |
停止合計は20 + 18 + 12 + 2 = 52分です。生産できた時間は480 − 52 = 428分で、計画480個に対して428個を生産しました。このシフトの可用性は次のとおりです。
428 ÷ 480 = 89.2%
これはOEE(設備総合効率)で使う可用性(時間稼働率)の要素です。アンドンのデータは、損失がどこにあるかを示します。材料切れ(20分)と機械故障(18分)で52分のうち38分、つまり停止の73.1%を占めます。1回あたりの時間が最も長いのは機械故障の9分で、最も頻繁なのは材料切れなので、最初の標的は材料切れです。
結果を読むには、原因ごとに2つの指標を見ます。頻度(何回)と時間(1回あたり何分)です。頻繁で短い原因には、計画的な補充のような日常的な是正が向いています。まれで長い原因には、真因分析と、多くの場合は予防保全が必要です。記録がなければ、責任者は最後の問題しか覚えていません。記録があれば、「今日は悪い日だった」から「材料と機械で停止の73.1%を説明できる」へ進めます。原因のパレート図を作ると、優先順位がはっきりします。
アンドンの種類
| 種類 | 仕組み | 向いている場面 |
|---|---|---|
| 手動 | 旗、スイッチ付きランプ、引き紐 | 導入初期や小規模な会社 |
| 半自動 | ランプと表示盤を点灯させるボタンや引き紐。重要な箇所にはセンサー | 工程数の多い組立ライン |
| 電子式 | 時刻と原因を記録し、生産システムと連携するデジタル表示盤 | 分析したいラインが多い工場 |
まずは簡単に始めます。責任者がすぐ応答するなら、ランプや旗だけでも十分に役目を果たします。技術が役立つのは、応答する習慣がすでにある場合だけです。応答する責任者がいなければ、デジタル表示盤は無関心をより正確に記録するだけです。
アンドンの導入手順
- 各工程で何が異常かを、寸法・時間・欠品などの明確な基準で定義します。
- 合図と色を選び、それぞれの意味を文書にします。
- 誰が、どれだけ早く応答し、到着後に何をするかを決めます。出発点となる目標の例は、1分以内に応答することです。
- 作業者と責任者を教育し、本番の前に呼び出しを模擬訓練します。
- すべての呼び出しを、理由・開始時刻・終了時刻とともに記録します。
- 毎週記録を見直し、最も頻度の高い原因にカイゼンのようにPDCAサイクルで取り組みます。
リスク:誰も引き紐を引かなくなる
アンドンは、作動させても安全な場合にだけ機能します。作動させた人がラインを止めたことで責められると、仕組みは数週間で死に、問題はまた隠されます。経営は、呼び出しのたびに感謝を示し、呼び出しではなく対応について説明を求める必要があります。
健全さのよい兆候は、多くの人の予想と逆です。最初は、隠れていた問題が表に出るため、呼び出しの回数が増えます。原因が分析され是正されるにつれて減っていきます。最初からゼロになるなら疑ってください。人々が呼ぶのをやめている可能性が高いからです。
よくある失敗は次のとおりです。各工程で何が異常かを決めずに表示盤を付ける。呼び出したことで作業者を責める。責任者の応答が遅い。理由と時刻を記録しない。合意された意味のない色や、エリアごとに違う色を使う。原因を直さずに、うるさいからと警報を切る。アンドンは、誤りを検知したときに自動で作動させられるポカヨケとよく組み合わさります。
よくある質問
アンドンとはどういう意味ですか?
日本語で行灯、つまりランプのことです。工場では、エリアの状況を示し、問題があるときに支援を呼ぶ視覚的な合図を指します。
アンドンは誰が作動させますか?
引き紐を引くかボタンを押す作業者、またはセンサーを通じて機械自身が作動させます。
アンドンの色は何を意味しますか?
最も一般的なのは、緑が正常、黄が支援の呼び出し、赤が停止です。色は会社ごとに定義し、全員に教育する必要があります。
アンドンには電子システムが必要ですか?
いいえ。責任者がすぐ応答するなら、ランプや旗だけでも十分に役目を果たします。
アンドンと自働化(jidoka)の関係は?
自働化は、異常を検知して止めるという原則です。アンドンは、停止を見える化し、支援を呼ぶためのツールです。
アンドンの記録は何の役に立ちますか?
どの原因がラインを最も止めているか、どれだけ時間を失っているかが分かり、データに基づいて改善の優先順位を決められます。
アンドンは常にラインを止めますか?
必ずしもそうではありません。多くの仕組みでは、最初の呼び出しは支援を求めるだけで、問題が間に合って解決しなければ止まります。
参考文献
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Visual Management. Lean Lexicon. https://www.lean.org/lexicon-terms/visual-management/
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
特記のない限り、参考文献は英語です。
さらに学ぶ

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。