Czym jest andon
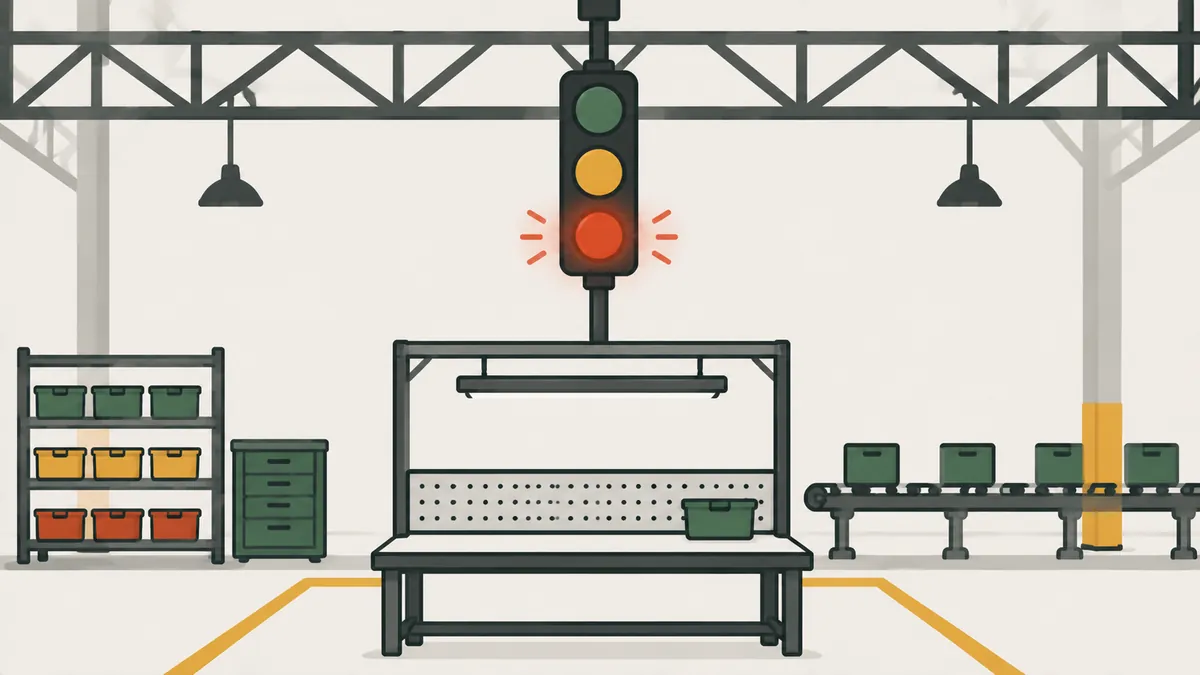
Andon to narzędzie zarządzania wizualnego, które jednym spojrzeniem pokazuje stan operacji w danym obszarze i sygnalizuje każdą nieprawidłowość. Japońskie słowo oznacza „lampę”.
W praktyce to sposób, w jaki stanowisko prosi o pomoc. Zamiast ukrywać problem albo czekać, aż ktoś go zauważy, operator lub maszyna włącza sygnał, a lider idzie na miejsce. Andon to jedno z narzędzi jidoka: czyni zatrzymanie widocznym, a pomoc natychmiastową. System pochodzi z Systemu Produkcyjnego Toyoty. Idea jest prosta: problem można rozwiązać tylko wtedy, gdy się go widzi, a szybko zobaczymy go tylko wtedy, gdy sam się zgłosi.
Warto rozdzielić trzy rzeczy, które często się mieszają. Andon to sygnał. Reakcja to to, co robi lider po jego zobaczeniu. Zapis to to, czego firma uczy się potem. Efektowna tablica bez reakcji i zapisu to tylko dekoracja. Prosta kolorowa karta z szybką reakcją i notatką o przyczynie to już działający andon.
Co pokazuje andon i co znaczą kolory
- Stan produkcji: które maszyny i stanowiska pracują.
- Nieprawidłowości: awaria maszyny, problem jakościowy, uszkodzenie narzędzia, opóźnienie operatora, brak materiału.
- Wymagane działania: na przykład planowana wymiana narzędzia.
- Plan i wykonanie: ile sztuk powinno być już gotowych i ile jest.
Kolory różnią się między firmami, więc zdefiniuj własne i przeszkol wszystkich. Najczęstsza konwencja:
| Kolor | Zwykłe znaczenie | Oczekiwane działanie |
|---|---|---|
| Zielony | Praca normalna | Brak |
| Żółty | Wezwanie pomocy lub uwagi | Lider idzie na stanowisko |
| Czerwony | Linia lub maszyna zatrzymana | Naprawić przed wznowieniem |
| Niebieski | Brak materiału (częste użycie) | Logistyka uzupełnia pozycję |
Jak działa system andon
Klasyczna forma to wiszące tablice z numerami odpowiadającymi stanowiskom lub maszynom. Numer zapala się, gdy czujnik wykryje problem albo gdy operator pociągnie za linkę lub naciśnie przycisk. Kolorowe światła nad maszynami, zielone dla normalnej pracy i czerwone dla problemu, to inna powszechna postać.
- Operator lub czujnik wykrywa nieprawidłowość.
- Sygnał zostaje uruchomiony: zapala się żółte światło, a tablica wskazuje stanowisko.
- Lider reaguje i idzie na stanowisko.
- Jeśli problem zostanie rozwiązany w czasie cyklu, światło gaśnie i produkcja trwa.
- Jeśli nie, linia staje (czerwone światło) do czasu naprawy.
- Wezwanie jest zapisywane, z przyczyną i czasem trwania.
Na wielu liniach wzorowanych na Toyocie pierwsze pociągnięcie linki wzywa pomoc bez zatrzymywania linii, a zatrzymanie następuje dopiero wtedy, gdy problem nie zostanie rozwiązany do określonego punktu cyklu. Ten szczegół bywa różny. Najważniejsze, by operator miał prawo i środki, aby uruchomić andon.
Przykład liczbowy: zmiana z 12 wezwaniami
Przykład ilustracyjny. Linia pracuje na zmianie 480 minut z taktem 60 sekund. Plan to jedna sztuka na minutę, czyli 480 sztuk. Andon zarejestrował 12 wezwań, wszystkie z zatrzymaniem linii do czasu naprawy.
| Przyczyna | Wezwania | Średni czas (min) | Przestój razem (min) | % przestoju |
|---|---|---|---|---|
| Brak materiału | 5 | 4 | 5 × 4 = 20 | 38,5% |
| Awaria maszyny lub narzędzia | 2 | 9 | 2 × 9 = 18 | 34,6% |
| Problem jakościowy | 4 | 3 | 4 × 3 = 12 | 23,1% |
| Inne | 1 | 2 | 1 × 2 = 2 | 3,8% |
| Razem | 12 | 52 | 100% |
Przestój łącznie: 20 + 18 + 12 + 2 = 52 minuty. Czas produktywny wyniósł 480 − 52 = 428 minut, a linia zrobiła 428 sztuk wobec 480 zaplanowanych. Dostępność zmiany to:
428 ÷ 480 = 89,2%
To czynnik dostępności używany w OEE. Dane z andonu pokazują, gdzie jest strata: brak materiału (20 minut) i awaria maszyny (18 minut) dają 38 z 52 minut, czyli 73,1% przestoju. Awaria maszyny ma najdłuższy czas na wezwanie, 9 minut; brak materiału zdarza się najczęściej, więc to pierwszy cel.
Aby odczytać wynik, patrz na dwie miary dla każdej przyczyny: częstość (ile razy) i czas trwania (ile minut za każdym razem). Przyczyna częsta i krótka wymaga rutynowej poprawki, jak planowe uzupełnianie. Przyczyna rzadka i długa wymaga analizy przyczyny źródłowej i często profilaktycznego utrzymania ruchu. Bez zapisu lider pamiętałby tylko ostatni problem; z zapisem rozmowa zmienia się z „dzisiaj był zły dzień” na „materiał i maszyny tłumaczą 73,1% przestoju”. Diagram Pareto przyczyn od razu pokazuje priorytet.
Rodzaje systemów andon
| Rodzaj | Jak działa | Kiedy ma sens |
|---|---|---|
| Ręczny | Chorągiewka, światło z włącznikiem lub linka | Początek wdrożenia i małe firmy |
| Półautomatyczny | Przycisk lub linka zapala światło i tablicę; czujniki w punktach krytycznych | Linie montażowe z wieloma stanowiskami |
| Elektroniczny | Tablica cyfrowa zapisuje czas i przyczynę, połączona z systemem produkcji | Zakłady z wieloma liniami do analizy |
Zacznij prosto. Światło lub chorągiewka z szybką reakcją lidera już wystarczają. Technologia pomaga tylko wtedy, gdy nawyk reagowania już istnieje: bez liderów, którzy reagują, cyfrowa tablica tylko dokładniej zapisuje zaniedbanie.
Jak wdrożyć andon
- Zdefiniuj, co jest nieprawidłowe na każdym stanowisku, z jasnym standardem: wymiar, czas, brakująca część.
- Wybierz sygnały i kolory oraz zapisz, co oznacza każdy z nich.
- Ustal, kto reaguje, jak szybko i co robi po przybyciu. Częsty cel na start to reakcja w ciągu minuty.
- Przeszkol operatorów i liderów i przećwicz wezwanie, zanim zacznie się liczyć.
- Zapisuj każde wezwanie: przyczynę, czas rozpoczęcia i zakończenia.
- Co tydzień przeglądaj zapisy i atakuj najczęstsze przyczyny cyklem PDCA, jak w Kaizen.
Ryzyko: nikt nie pociąga za linkę
Andon działa tylko wtedy, gdy jego uruchomienie jest bezpieczne. Jeśli osoba, która go uruchomiła, jest obwiniana za przestój, system umiera w kilka tygodni, a problemy znów się chowa. Kierownictwo powinno dziękować za każde wezwanie i rozliczać z reakcji, a nie z samego wezwania.
Dobry znak zdrowia jest odwrotny, niż wielu się spodziewa: na początku liczba wezwań rośnie, bo wychodzą na jaw ukryte problemy. W miarę analizy i usuwania przyczyn spada. Jeśli od razu spadnie do zera, bądź podejrzliwy: ludzie prawdopodobnie przestali wzywać.
Typowe błędy: montaż tablicy bez zdefiniowania, co jest nieprawidłowe na każdym stanowisku; obwinianie operatora za wezwanie; wolna reakcja lidera lub brak przyjścia na stanowisko; brak zapisu przyczyny i czasu; kolory bez uzgodnionego znaczenia albo różne w różnych obszarach; wyciszanie alarmu, żeby nie przeszkadzał, zamiast usunięcia przyczyny. Andon dobrze łączy się z poka-yoke, które może go uruchomić automatycznie po wykryciu błędu.
Najczęściej zadawane pytania
Co oznacza andon?
To japońskie słowo oznaczające lampę. W fabryce to sygnał wizualny, który pokazuje stan obszaru i wzywa pomoc, gdy pojawia się problem.
Kto uruchamia andon?
Operator, pociągając linkę lub naciskając przycisk, albo sama maszyna za pomocą czujnika.
Jakie są kolory andon?
Najczęstsza konwencja to zielony dla normalnej pracy, żółty dla wezwania pomocy i czerwony dla zatrzymania. Każda firma definiuje własne i musi przeszkolić wszystkich.
Czy andon wymaga systemu elektronicznego?
Nie. Światło lub chorągiewka z szybką reakcją lidera już wystarczają.
Jaki jest związek andon z jidoka?
Jidoka to zasada wykrywania i zatrzymywania. Andon to narzędzie, które czyni zatrzymanie widocznym i wzywa pomoc.
Do czego służy rejestr andon?
Pokazuje, które przyczyny najczęściej zatrzymują linię i ile czasu kosztują, aby ustalać priorytety usprawnień na podstawie danych.
Czy andon zawsze zatrzymuje linię?
Niekoniecznie. W wielu systemach pierwsze wezwanie prosi o pomoc, a linia staje tylko wtedy, gdy problem nie zostanie rozwiązany na czas.
Źródła
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Visual Management. Lean Lexicon. https://www.lean.org/lexicon-terms/visual-management/
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Źródła w języku angielskim, chyba że podano inaczej.
Do dalszej nauki

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.