Cos'è l'andon
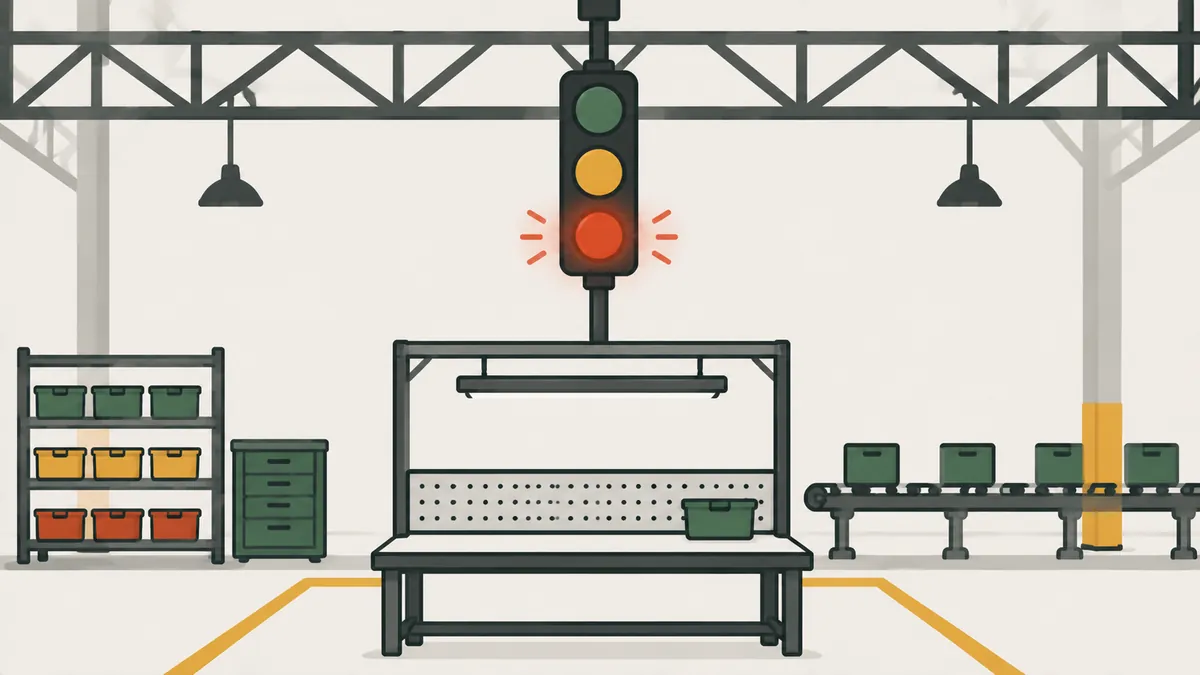
Andon è uno strumento di gestione visiva che mostra a colpo d'occhio lo stato delle operazioni di un'area e segnala ogni anomalia. La parola giapponese significa «lampada».
In pratica è il modo in cui una postazione chiede aiuto. Invece di nascondere il problema o aspettare che qualcuno se ne accorga, l'operatore o la macchina accende un segnale e il responsabile va sul posto. L'andon è uno degli strumenti del jidoka: rende visibile il fermo e immediato l'aiuto. Il sistema nasce nel Toyota Production System. L'idea è semplice: un problema si risolve solo se lo si vede, e lo si vede in fretta solo se si annuncia da solo.
Conviene distinguere tre cose che spesso si confondono. L'andon è il segnale. La risposta è ciò che fa il responsabile dopo averlo visto. La registrazione è ciò che l'azienda impara dopo. Un tabellone elegante senza risposta né registrazione è solo decorazione. Un semplice cartellino colorato con una risposta rapida e una nota sulla causa è già un andon che funziona.
Che cosa mostra un andon e che cosa significano i colori
- Stato della produzione: quali macchine e postazioni stanno lavorando.
- Anomalie: macchina ferma, problema di qualità, guasto all'utensile, ritardo dell'operatore, mancanza di materiale.
- Azioni richieste: per esempio un cambio utensile programmato.
- Pianificato e realizzato: quanti pezzi dovrebbero essere usciti a quell'ora e quanti ce ne sono.
I colori cambiano da azienda ad azienda: definisci i tuoi e forma tutti. La convenzione più diffusa:
| Colore | Significato abituale | Azione prevista |
|---|---|---|
| Verde | Funzionamento normale | Nessuna |
| Giallo | Richiesta di aiuto o di attenzione | Il responsabile va alla postazione |
| Rosso | Linea o macchina ferma | Correggere prima di ripartire |
| Blu | Mancanza di materiale (uso comune) | La logistica rifornisce l'articolo |
Come funziona un sistema andon
Il formato classico è un tabellone sospeso con numeri che corrispondono a postazioni o macchine. Il numero si accende quando un sensore rileva il problema o quando l'operatore tira un cordino o preme un pulsante. Luci colorate sopra le macchine, verde per normale e rossa per problema, sono un'altra forma comune.
- L'operatore o un sensore rileva l'anomalia.
- Il segnale scatta: si accende la luce gialla e il tabellone indica la postazione.
- Il responsabile risponde e va alla postazione.
- Se il problema si risolve entro il tempo ciclo, la luce si spegne e la produzione continua.
- Altrimenti la linea si ferma (luce rossa) finché non è risolto.
- La chiamata viene registrata, con motivo e tempo impiegato.
In molte linee ispirate a Toyota, il primo strappo del cordino chiede aiuto senza fermare la linea, e il fermo avviene solo se il problema non è risolto entro un punto definito del ciclo. Questo dettaglio varia. L'essenziale è che l'operatore abbia il diritto e i mezzi per attivare l'andon.
Esempio numerico: un turno con 12 chiamate
Esempio illustrativo. Una linea lavora un turno di 480 minuti con un takt time di 60 secondi. Il piano è un pezzo al minuto, cioè 480 pezzi. L'andon ha registrato 12 chiamate, tutte con la linea ferma fino alla correzione.
| Causa | Chiamate | Tempo medio (min) | Fermo totale (min) | % del fermo |
|---|---|---|---|---|
| Mancanza di materiale | 5 | 4 | 5 × 4 = 20 | 38,5% |
| Guasto macchina o utensile | 2 | 9 | 2 × 9 = 18 | 34,6% |
| Problema di qualità | 4 | 3 | 4 × 3 = 12 | 23,1% |
| Altro | 1 | 2 | 1 × 2 = 2 | 3,8% |
| Totale | 12 | 52 | 100% |
Fermo totale: 20 + 18 + 12 + 2 = 52 minuti. Il tempo produttivo è stato 480 − 52 = 428 minuti e la linea ha fatto 428 pezzi contro 480 pianificati. La disponibilità del turno è:
428 ÷ 480 = 89,2%
È il fattore di disponibilità usato nell'OEE. I dati dell'andon mostrano dove sta la perdita: mancanza di materiale (20 minuti) e guasto macchina (18 minuti) sommano 38 dei 52 minuti, cioè il 73,1% del fermo. Il guasto macchina ha il tempo più lungo per chiamata, 9 minuti; la mancanza di materiale è la più frequente, quindi è il primo bersaglio.
Per leggere il risultato guarda due misure per causa: frequenza (quante volte) e durata (quanti minuti ogni volta). Una causa frequente e breve richiede una correzione di routine, come un rifornimento programmato. Una causa rara e lunga richiede un'analisi della causa radice e spesso manutenzione preventiva. Senza registrazione il responsabile ricorderebbe solo l'ultimo problema; con la registrazione si passa da «oggi è andata male» a «materiale e macchine spiegano il 73,1% del fermo». Un diagramma di Pareto delle cause rende evidente la priorità.
Tipi di sistemi andon
| Tipo | Come funziona | Quando ha senso |
|---|---|---|
| Manuale | Bandierina, luce con interruttore o cordino | Avvio iniziale e piccole aziende |
| Semiautomatico | Pulsante o cordino che accende luce e tabellone; sensori nei punti critici | Linee di assemblaggio con molte postazioni |
| Elettronico | Tabellone digitale che registra ora e causa, collegato al sistema di produzione | Stabilimenti con molte linee da analizzare |
Parti in modo semplice. Una luce o una bandierina con una risposta rapida del responsabile fanno già il loro lavoro. La tecnologia aiuta solo se l'abitudine di rispondere esiste già: senza responsabili che rispondono, un tabellone digitale registra solo con più precisione la trascuratezza.
Come introdurre un andon
- Definire che cosa è anomalo in ogni postazione, con uno standard chiaro: quota, tempo, pezzo mancante.
- Scegliere segnali e colori e scrivere che cosa significa ciascuno.
- Definire chi risponde, con che rapidità e che cosa fa all'arrivo. Un obiettivo iniziale comune è rispondere entro un minuto.
- Formare operatori e responsabili e simulare una chiamata prima che conti.
- Registrare ogni chiamata, con motivo, ora di inizio e ora di fine.
- Rivedere le registrazioni ogni settimana e attaccare le cause più frequenti con un ciclo PDCA, come nel Kaizen.
Il rischio: nessuno tira il cordino
Un andon funziona solo se attivarlo è sicuro. Se chi lo attiva viene incolpato del fermo, il sistema muore in poche settimane e i problemi tornano a nascondersi. La direzione deve ringraziare per ogni chiamata e chiedere conto della risposta, non della chiamata.
Un buon segno di salute è l'opposto di ciò che molti si aspettano: all'inizio il numero di chiamate cresce, perché emergono problemi prima nascosti. Man mano che le cause vengono analizzate e corrette, scende. Se crolla a zero subito, diffida: probabilmente le persone hanno smesso di chiamare.
Errori comuni: installare il tabellone senza definire che cosa è anomalo in ogni postazione; incolpare l'operatore per la chiamata; un responsabile lento a rispondere; non registrare motivo e orario; colori senza significato concordato o diversi tra le aree; silenziare l'allarme per non disturbare invece di correggere la causa. L'andon si combina bene con il poka-yoke, che può attivarlo automaticamente quando rileva un errore.
Domande frequenti
Che cosa significa andon?
È la parola giapponese per lampada. In fabbrica è il segnale visivo che mostra lo stato di un'area e chiama aiuto quando c'è un problema.
Chi attiva l'andon?
L'operatore, tirando un cordino o premendo un pulsante, oppure la macchina stessa tramite un sensore.
Quali sono i colori dell'andon?
La convenzione più diffusa è verde per normale, giallo per richiesta di aiuto e rosso per fermo. Ogni azienda definisce i propri e deve formare tutti.
Un andon richiede un sistema elettronico?
No. Una luce o una bandierina con una risposta rapida del responsabile fanno già il loro lavoro.
Che rapporto c'è tra andon e jidoka?
Il jidoka è il principio di rilevare e fermare. L'andon è lo strumento che rende visibile il fermo e chiama aiuto.
A che serve il registro dell'andon?
Mostra quali cause fermano di più la linea e quanto tempo costano, per dare priorità ai miglioramenti con i dati.
L'andon ferma sempre la linea?
Non necessariamente. In molti sistemi la prima chiamata chiede aiuto e la linea si ferma solo se il problema non viene risolto in tempo.
Fonti
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Visual Management. Lean Lexicon. https://www.lean.org/lexicon-terms/visual-management/
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Fonti in inglese, salvo diversa indicazione.
Per approfondire

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.