- Apa itu poka-yoke
- Jenis-jenis poka-yoke
- Tingkat perlindungan, dari yang terkuat hingga terlemah
- Contoh perhitungan: sekrup yang hilang
- Di mana menerapkannya: contoh menurut jenis kesalahan
- Cara menerapkan poka-yoke, langkah demi langkah
- Poka-yoke, jidoka, FMEA, dan inspeksi
- Kesalahan umum
- Pertanyaan yang sering diajukan
Apa itu poka-yoke
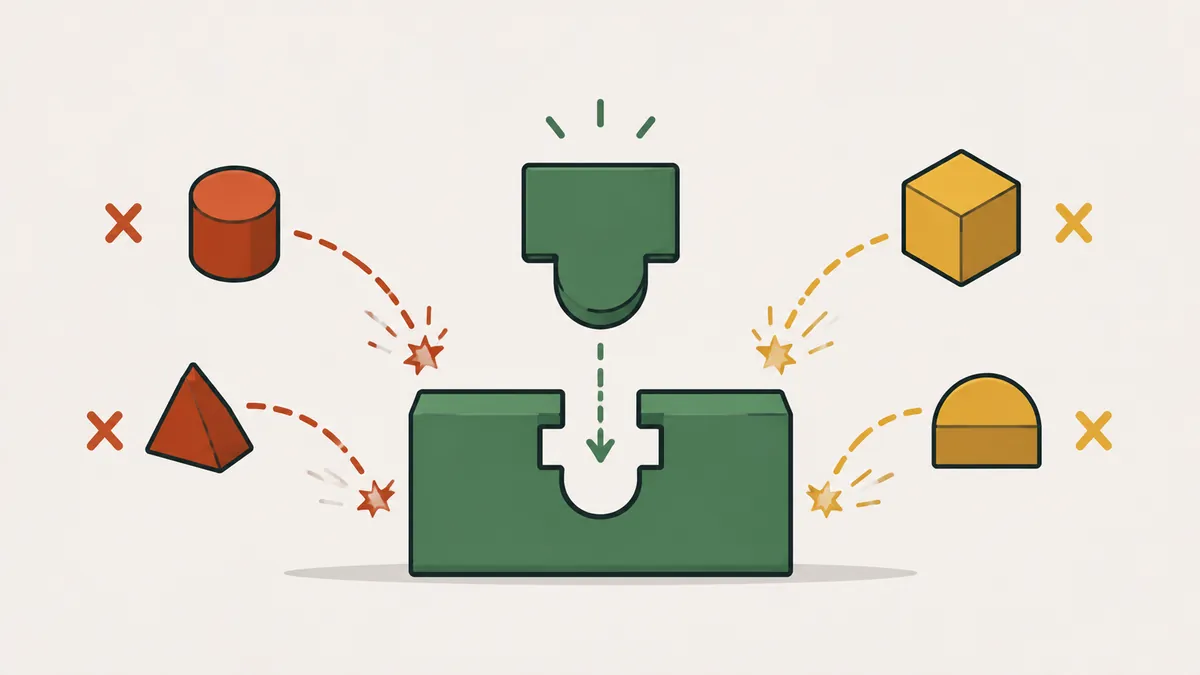
Poka-yoke adalah istilah Jepang yang berarti “antisalah” atau pencegahan kesalahan. Menurut Lean Enterprise Institute (LEI), poka-yoke adalah perangkat sederhana dan murah yang membantu operator menghindari kesalahan seperti memakai komponen yang salah, melewatkan komponen, atau memasangnya terbalik.
Konsep ini dikembangkan oleh Shigeo Shingo, seorang insinyur yang bekerja dengan Toyota, mulai tahun 1960-an. Gagasannya tetap relevan: manusia bisa salah, dan sistem harus dirancang agar kesalahan tidak menjadi cacat.
Kesalahan dan cacat adalah dua hal berbeda. Kesalahan adalah penyebabnya, yaitu tindakan yang keliru dari orang atau mesin. Cacat adalah hasilnya, yaitu produk buruk yang sampai ke pelanggan. Poka-yoke bekerja di antara keduanya: mencegah kesalahan atau mendeteksinya sebelum menjadi cacat.
Mengapa inspeksi saja tidak cukup? Inspeksi sampel menjamin ada cacat yang lolos, karena sampel tidak selalu memuat cacat dari satu lot. Inspeksi 100% di akhir lini mahal dan menemukan cacat jauh dari sumbernya, sehingga penyebabnya sulit dihilangkan. Poka-yoke membalik logikanya: alih-alih memilah produk buruk setelah jadi, ia mencegah produk buruk dibuat.
Jenis-jenis poka-yoke
Ada dua cara mengklasifikasikannya. Yang pertama menurut fungsi, yaitu apa yang dilakukan perangkat saat mendeteksi kesalahan:
| Fungsi | Cara kerja | Contoh |
|---|---|---|
| Kontrol (penghalang) | Mencegah operasi atau menghentikan proses saat ada kesalahan. Ini jenis yang lebih kuat. | Mesin press yang hanya bersiklus bila komponen berada di posisi yang benar |
| Peringatan (alarm) | Menandai kesalahan dengan lampu atau suara, tetapi bergantung pada reaksi seseorang. | Sensor yang menyala saat sekrup kurang |
Bila memungkinkan, pilih jenis kontrol. Peringatan cocok bila menghentikan proses akan menimbulkan kerugian lebih besar. Klasifikasi kedua menurut metode deteksi, seperti dijelaskan Shingo:
| Metode | Yang diperiksa | Contoh |
|---|---|---|
| Kontak | Bentuk, ukuran, atau warna komponen | Jig dengan pin pemandu: komponen hanya masuk pada orientasi yang benar |
| Nilai tetap (penghitungan) | Apakah jumlah komponen atau gerakan sesuai yang diharapkan | Baki berisi 6 sekrup yang harus kosong di akhir perakitan |
| Urutan | Apakah semua langkah dikerjakan berurutan | Sensor yang memblokir siklus bila langkah sebelumnya belum selesai |
Contoh sehari-hari: konektor USB-C yang bisa dipasang dari dua sisi, microwave yang hanya menyala saat pintu tertutup, dan mobil otomatis yang hanya bisa distarter pada posisi parkir.
Tingkat perlindungan, dari yang terkuat hingga terlemah
Tidak semua poka-yoke melindungi dengan kekuatan yang sama. Pengelompokan praktis, yang bervariasi antarpenulis, berurutan dari terkuat hingga terlemah:
| Tingkat | Gagasan | Contoh |
|---|---|---|
| Menghilangkan | Menghapus langkah tempat kesalahan lahir | Merancang komponen sehingga perakitan terbalik tidak mungkin terjadi |
| Mencegah | Membuat kesalahan mustahil secara fisik | Konektor yang hanya masuk satu arah |
| Mengganti | Mengganti proses rawan salah dengan yang lebih andal | Penakaran otomatis sebagai pengganti penakaran manual |
| Memudahkan | Membuat tindakan yang benar menjadi yang termudah | Kode warna dan label di titik pemakaian |
| Mendeteksi | Mengidentifikasi kesalahan segera setelah terjadi | Sensor yang menghentikan lini atau membunyikan alarm |
| Memitigasi | Mengurangi dampak kesalahan saat terjadi | Pembatas yang mencegah kerusakan komponen |
Mulailah dari atas tabel. Mendeteksi dan memitigasi memang berguna, tetapi baru setelah opsi menghilangkan dan mencegah habis dicoba.
Contoh perhitungan: sekrup yang hilang
Contoh ilustrasi. Sebuah stasiun merakit tutup dengan 6 sekrup, 2.000 rakitan per minggu. Karena kelalaian, 40 rakitan per minggu keluar dengan satu sekrup kurang dan kembali untuk diperbaiki, masing-masing 15 menit. Solusinya: baki dengan 6 lubang sekrup dan sensor yang hanya melepas rakitan bila baki sudah kosong (metode nilai tetap, jenis kontrol).
| Indikator | Sebelum | Sesudah |
|---|---|---|
| Rakitan per minggu | 2.000 | 2.000 |
| Rakitan dengan sekrup kurang | 40 | 2 |
| Tingkat cacat | 2,0% | 0,1% |
| Perbaikan (15 menit tiap rakitan) | 600 menit (10 jam) | 30 menit (0,5 jam) |
Tingkat cacat: 40 ÷ 2.000 = 2,0% sebelum dan 2 ÷ 2.000 = 0,1% sesudah. Perbaikan: 40 × 15 = 600 menit (10 jam) sebelum dan 2 × 15 = 30 menit (0,5 jam) sesudah. Stasiun menghemat 10 − 0,5 = 9,5 jam per minggu. Penurunan cacat adalah (40 − 2) ÷ 40 = 95%.
Dua kasus yang tersisa menunjukkan bahwa tidak ada perangkat yang sempurna: baki bisa terisi keliru atau perangkat dilewati. Karena itu perangkat harus diperiksa setiap shift. Jika pembuatan perangkat memakan beberapa jam waktu pemeliharaan dan mengembalikan 9,5 jam per minggu, investasi kembali dalam beberapa minggu, belum menghitung biaya cacat yang sampai ke pelanggan.
Di mana menerapkannya: contoh menurut jenis kesalahan
- Komponen salah atau kurang: baki dengan satu lubang per barang dan sensor kehadiran yang memblokir pelepasan rakitan.
- Komponen terbalik: pin pemandu atau lubang asimetris pada jig, sehingga hanya posisi yang benar yang cocok.
- Parameter salah: mesin yang baru memulai siklus bila program yang dipilih sesuai dengan produk pada perintah kerja.
- Langkah terlupa: urutan di mana setiap langkah membuka langkah berikutnya, seperti alat kunci torsi yang mencatat pengencangan setiap baut.
- Konektor yang mirip: bentuk dan warna berbeda agar tidak tertukar.
Di luar pabrik logikanya sama: kolom wajib pada formulir atau pengingat lampiran yang terlupa di e-mail mencegah kesalahan saat itu juga.
Cara menerapkan poka-yoke, langkah demi langkah
- Pilih kesalahan yang tepat. Dengan data kualitas atau keluhan dan diagram Pareto, temukan cacat yang paling sering berulang. FMEA membantu memprioritaskan mode kegagalan yang paling parah.
- Datangi stasiun kerja dan pahami bagaimana kesalahan terjadi, dengan metode 5 mengapa.
- Tentukan tingkat perlindungan. Bisakah kesalahan dibuat mustahil? Jika tidak, bisakah dibuat terlihat jelas di tempat?
- Buat prototipe murah dan uji bersama operator, termasuk yang baru.
- Standarkan. Catat perangkat dalam kerja standar dan periksa di awal shift bahwa perangkat berfungsi.
- Ukur hasilnya dan bandingkan dengan tingkat cacat sebelumnya.
Tiga pertanyaan membantu merancang perangkat: apa persisnya yang harus dilakukan operator dengan benar? Kondisi fisik apa yang membuktikan pekerjaan itu benar? Bagaimana mengubah kondisi itu menjadi sesuatu yang diperiksa sendiri oleh jig, sensor, atau mesin? Jika jawabannya bergantung pada perhatian manusia, itu belum poka-yoke.
Poka-yoke, jidoka, FMEA, dan inspeksi
| Istilah | Peran | Hubungan dengan poka-yoke |
|---|---|---|
| Poka-yoke | Mencegah kesalahan atau mendeteksinya di tempat terjadinya | Itulah perangkatnya |
| Jidoka | Pilar Toyota Production System: mesin atau operator menghentikan lini saat mendeteksi kelainan | Poka-yoke adalah salah satu alat jidoka |
| FMEA | Mengantisipasi kegagalan dan mengurutkannya menurut tingkat keparahan, kejadian, dan deteksi | Menunjukkan di mana poka-yoke paling dibutuhkan |
| Inspeksi | Menemukan cacat setelah dibuat | Poka-yoke bekerja lebih awal, di sumbernya |
Singkatnya: FMEA menunjukkan di mana harus melihat, poka-yoke melindungi titik kritis, dan jidoka memastikan bahwa jika ada yang lolos, proses berhenti. Poka-yoke cocok dipadukan dengan andon, yang dapat dipicunya secara otomatis.
Kesalahan umum
- Menganggap pelatihan atau poster sebagai poka-yoke. Pengingat tidak mencegah kesalahan.
- Membuat perangkat yang mahal dan rumit padahal solusi sederhana sudah cukup.
- Membiarkan operator melewati perangkat. Jika itu terjadi, rancangannya kurang baik: memperlambat siklus atau dibuat tanpa mendengarkan operator.
- Tidak memeriksa perangkat di awal shift. Sensor yang rusak lebih buruk daripada tanpa sensor, karena memberi rasa aman yang palsu.
- Langsung melompat ke solusi tanpa menemukan penyebab kesalahan.
- Tidak melibatkan orang yang menjalankan stasiun kerja.
- Menerapkan poka-yoke pada segalanya: terlalu banyak perangkat merumitkan stasiun. Fokuslah pada kesalahan dengan keparahan dan frekuensi tertinggi.
Langkah berikutnya: ambil cacat yang paling sering berulang dan hitung berapa kali muncul bulan lalu. Datangi stasiun kerja, lakukan 5 mengapa, dan tanyakan apakah kesalahan bisa dibuat mustahil. Buat prototipe murah minggu ini, uji selama satu shift, dan bandingkan tingkat cacatnya.
Pertanyaan yang sering diajukan
Apa itu poka-yoke?
Perangkat atau metode pencegah kesalahan: sederhana dan murah, mencegah kesalahan terjadi atau mendeteksinya sebelum menjadi cacat.
Apa arti poka-yoke?
“Antisalah” atau pencegahan kesalahan. Poka berarti kesalahan yang tidak disengaja dan yoke berarti pencegahan.
Apa saja jenis poka-yoke?
Menurut fungsi: kontrol dan peringatan. Menurut metode deteksi: kontak, nilai tetap (penghitungan), dan urutan.
Apa beda poka-yoke dan jidoka?
Jidoka adalah pilar yang memberi proses kemampuan berhenti saat mendeteksi kelainan. Poka-yoke adalah salah satu alat yang dipakai untuk itu.
Apakah poka-yoke harus mahal?
Tidak. Definisi LEI menyebut perangkat yang sederhana dan murah. Pin pemandu atau baki berlubang sudah menyelesaikan banyak kasus.
Apa contoh poka-yoke?
Jig dengan pin pemandu, baki yang harus berakhir kosong, sensor kehadiran, konektor dengan bentuk berbeda, dan mobil otomatis yang hanya bisa distarter pada posisi parkir.
Siapa yang menciptakan poka-yoke?
Shigeo Shingo, insinyur yang bekerja dengan Toyota dan mengembangkan konsep ini mulai tahun 1960-an.
Apa beda kesalahan dan cacat?
Kesalahan adalah tindakan yang keliru, yaitu penyebab. Cacat adalah produk buruk yang dihasilkannya. Poka-yoke bekerja di antara keduanya.
Sumber
- Lean Enterprise Institute. Poka Yoke. Lean Lexicon. https://www.lean.org/lexicon-terms/poka-yoke/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-Yoke System. Productivity Press, 1986.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
Sumber berbahasa Inggris, kecuali dinyatakan lain.
Untuk belajar lebih lanjut

Tentang penulis
Spesialis Lean Manufacturing dan manajemen perilaku
Lebih dari 20 tahun di industri otomotif dan pengerjaan logam (GM dan Dana), praktisi Lean Manufacturing sejak 2006. Instruktur SENAI dan mentor program Brasil Mais Produtivo di Brasil, memberikan konsultasi, pelatihan, dan audit untuk lebih dari 50 perusahaan, memadukan kualitas, produktivitas, dan pengembangan manusia.