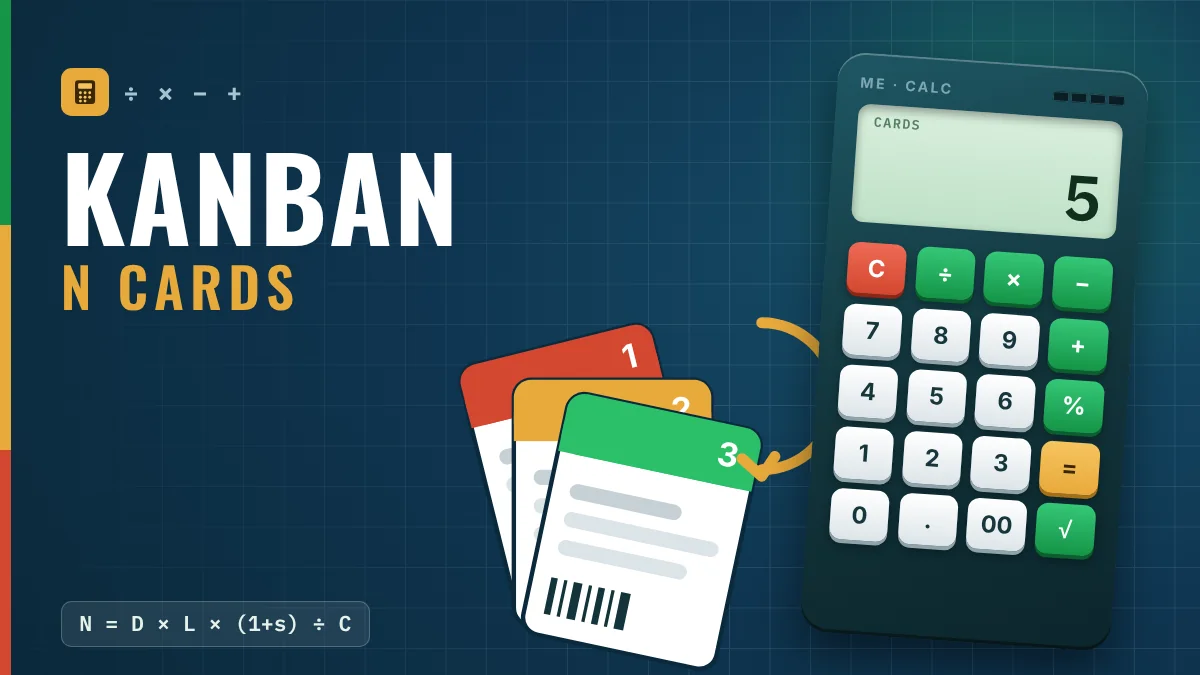
Kanban kart hesaplayıcı
Talebi, ikmal süresini, emniyet katsayısını ve kasa içeriğini girin. Hesaplayıcı kart sayısını yukarı yuvarlanmış olarak verir. Başlangıç değerleri makaledeki örnektir; kendi değerlerinizle değiştirin.
N = 400 × 0,5 × 1,1 ÷ 50 = 4,4. Her zaman yukarı yuvarlayın: 5 kart, yani döngüde 250 parça.
Başlangıç değerleri: makaledeki açıklayıcı örnek, gerçek bir şirket değil.
Kanban nedir
Kanban, çekme sisteminde ürünlerin üretimine veya çekilmesine izin veren ve talimat veren bir işaretleme aygıtıdır. Terim Japoncadır ve işaret ya da tabela anlamına gelir. Kartlar en bilinen örnektir; ancak Lean Enterprise Institute, kanbanın metal bir plaka, renkli bir top, elektronik bir sinyal veya doğru bilgiyi taşıyıp yanlış talimatları önleyen herhangi bir aygıt da olabileceğini belirtir.
Sistem Toyota'da geliştirildi ve Taiichi Ohno onu tam zamanında üretimi işletmenin aracı olarak tanımladı. Fikir basittir: aşağı süreç tükettiğini çeker, yukarı süreç yalnızca çekileni üretir. Kanban olmadan hiçbir şey üretilmez ya da taşınmaz.
Temel amaç, fazla üretimi, yani müşterinin istediğinden daha fazla, daha erken ya da daha hızlı üretme israfını ortadan kaldırmaktır. Kart sayısı döngüdeki stoku sınırladığı için kanban sorunları da görünür kılar: bir parça yetmediğinde neden ortaya çıkar ve giderilebilir.
Terimle ilgili bir not: burada ele alınan fabrika kanbanı parçaları yeniden doldurur. Yazılım ve ofis ekiplerinin kullandığı kanban panosu adı ve süreçteki işi sınırlama fikrini ödünç almıştır, ancak bu farklı bir uygulamadır.
Kanban döngüsü nasıl işler
Temel döngü altı adımdan oluşur. Süpermarket, iki süreç arasında sabit adresleri olan küçük ve düzenli bir stoktur.
- Müşteri istasyonu dolu bir kaptaki son parçayı kullanır.
- Kabın içindeki çekme kartı serbest kalır ve süpermarkete gider.
- Malzeme taşıyıcı süpermarketten dolu bir kap alır ve kartla birlikte müşteriye getirir.
- Çekilen kabın üretim kartı tedarikçi istasyona döner ve planlama panosuna katılır.
- Tedarikçi, panodaki her kart için bir kap üretir; geliş sırasına göre.
- Bitmiş kap, üretim kartıyla birlikte süpermarkete döner ve döngü yeniden başlar.
Sonuç çekme üretimdir: parçaları fabrikaya iten bir program yerine gerçek tüketim tedarikçinin hızını belirler. Kanbanın ait olduğu sistemin tamamını görmek için tam zamanında üretim yazısını okuyun.
Üretim kanbanı ve çekme kanbanı
| Üretim kanbanı | Çekme kanbanı | |
|---|---|---|
| İşlev | Tedarikçi sürece üretim izni verir | Parçaların müşteri sürece taşınmasına izin verir |
| Ne zaman düzenlenir | Müşteri süpermarketten parça aldığında | Müşteri bir kabı bitirdiğinde |
| Örnek | Pres kartı alır ve 50 parçalık bir parti üretir | Malzeme taşıyıcı süpermarketten montaja bir kutu götürür |
Kart; parça adını ve numarasını, onu besleyen tedarikçiyi veya süreci, kap başına miktarı, depolama adresini ve tüketen süreci gösterir. İzleme için barkod taşıyabilir. Ayrıca çeşitlemeler vardır: dış parçalar için tedarikçi kanbanı; kabın üzerindeki bir işaretin kartın yerini aldığı sinyal kanbanı; ve sinyali bir sistem aracılığıyla gönderen elektronik kanban. İlke aynıdır.
Kanban kuralları
Sistemin çalışması için Toyota Üretim Sistemi literatürü kullanım kuralları tanımlar. Dört kurallı kısa ve altı kurallı uzun sürümler vardır; işte pratik bir düzenleme:
- Müşteri süreç, tedarikçi süreçten yalnızca kartın gösterdiğini çeker.
- Tedarikçi süreç yalnızca çekilen miktar ve sırayı üretir.
- Kanban olmadan hiçbir parça üretilmez veya taşınmaz.
- Kanban her zaman fiziksel parçayla birlikte dolaşır.
- Kusurlu bir parça asla sonraki sürece gitmez.
- Kart sayısını azaltmak sistemi sorunlara daha duyarlı kılar.
Kanban kart sayısı örnekle nasıl hesaplanır
N = D × LT × (1 + α) ÷ C
N kart sayısı, D dönem başına talep, LT aynı birimde yenileme süresi, α emniyet katsayısı ve C kap başına miktardır. Açıklayıcı örnek:
| Veri | Değer |
|---|---|
| Talep (D) | günde 400 parça |
| Yenileme süresi (LT) | 0,5 gün |
| Emniyet katsayısı (α) | %10 |
| Kaptaki parça (C) | 50 |
N = 400 × 0,5 × 1,1 ÷ 50 = 220 ÷ 50 = 4,4, yukarı yuvarlanarak 5 kart. Döngüdeki azami stok: 5 × 50 = 250 parça, yani 0,625 günlük talep.
8 saatlik bir günde hat her 60 dakikada bir kap kullanır. Yarım günlük bir yenileme süresince 4 kap (200 parça) kullanır. Kalan 0,4 kart emniyettir, 20 parça. Sayıyı değiştirince ne olduğuna bakın:
| Kart | Döngüdeki parça | Yenileme süresince talep, emniyetle | Sonuç |
|---|---|---|---|
| 4 | 200 | 220 | 20 parça eksik; hat durur |
| 5 | 250 | 220 | 30 parça tampon |
4 kartla döngü tam olarak yarım günlük talebi karşılar, hiç tampon bırakmaz. Her gecikme hattı durdurur. Yalın, kartları bu yüzden kademeli azaltır; üstelik yalnızca stokun gizlediği sorunun nedenine saldırdıktan sonra.
Kanban ne zaman işler, kanban ve MRP
Kanban en iyi, oldukça kararlı talep, tekrarlayan kalemler, kontrollü çeşitlilik ve yenileme süresi bilinen bir tedarikçiyle çalışır. Talep çok düzensizse önce heijunka'yı inceleyin. Kalıp değiştirmeler uzunsa daha küçük partilere izin vermek için önce SMED gelmelidir.
| Kanban | MRP | |
|---|---|---|
| Mantık | Çekme: tüketileni yenile | Tahminden planla ve siparişleri it |
| Tetikleyici | Kart veya tüketim sinyali | Ana üretim çizelgesi ve ürün ağacı |
| En uygun | Devir hızı yüksek kalemler ve kararlı talep | Pahalı, siparişe özel veya tedarik süresi uzun kalemler |
Birçok tesis ikisini birlikte kullanır: uzun vadeli satın alma için MRP, sahada devir hızı yüksek kalemler için kanban. Yazılım ve ofis işinde kullanılan kanban panosu süreçteki işi sınırlar, ancak parça yenilemez.
Hattı durdurmadan devreye alma
- Tüketimi düzenli bir parça ailesiyle, açıkça tanımlı bir müşteri ve bir tedarikçiyle başlayın.
- Süpermarketi sabit adresler ve görsel tanımlamayla kurun; 5S bunu desteklesin.
- Başlangıçta kartları biraz tamponla hesaplayın ve kademeli azaltın.
- Kuralları eğitin: kart yoksa üretim yok; yalnızca kartın istediğini çekin.
- Eksikleri ve fazlalıkları görsel yönetim panosunda izleyin.
- Talep, yenileme süresi veya kap boyutu değiştiğinde kart sayısını gözden geçirin. Ortaya çıkan her sorun bir kaizen döngüsüne dönüşür.
Sık yapılan hatalar
- Kartları bir kez hesaplayıp bir daha gözden geçirmemek.
- Kanbanı kararsız, kalıp değişimleri uzun ve arızaları sık bir süreçte çalıştırmak.
- Boştaki kapasiteyi kullanmak için kartsız üretmek.
- Kararsızlığı gizlemek için yüksek emniyet katsayısı kullanmak.
- Kartları kontrolsüz kaybetmek ve hesapta zaman birimlerini karıştırmak.
- Kusurlu bir parçayı süpermarkete göndermek.
Sonraki adım: müşterisi ve tedarikçisi belli, devir hızı düzenli bir kalem seçin. Günlük talebi ve gerçek yenileme süresini ölçün. N'yi formülle hesaplayıp yukarı yuvarlayın. Süpermarketi kurun, kartları basın ve iki hafta çalıştırın. Hat hiç parçasız kalmıyorsa bir kartı çıkarın ve neyin ortaya çıktığına bakın.
Sık sorulan sorular
Kanban nedir?
Çekme üretim sisteminde ürünlerin üretilmesine veya taşınmasına izin veren; kart, plaka ya da elektronik mesaj biçimindeki bir sinyaldir.
Kanban ne anlama gelir?
İşaret ya da tabela anlamına gelen Japonca bir sözcüktür.
Kanban sistemi nasıl çalışır?
Müşteri bir kabı kullanır, kart süpermarkete ve tedarikçiye gider, tedarikçi yalnızca çekileni üreterek süpermarketi doldurur.
Üretim kanbanı ile çekme kanbanı arasındaki fark nedir?
Üretim kanbanı tedarikçinin parça üretmesine izin verir; çekme kanbanı parçaların müşteriye taşınmasına izin verir.
Kanban kart sayısı nasıl hesaplanır?
N = D × LT × (1 + α) ÷ C formülüyle ve yukarı yuvarlayarak. Örnekte 400 × 0,5 × 1,1 ÷ 50 = 4,4, yani 5 kart.
Kanban ile tam zamanında üretim aynı şey midir?
Hayır. Tam zamanında üretim üretim sistemidir; kanban, çekme sisteminin çalışmasını sağlayan araçlardan biridir.
Fabrika kanbanı ile kanban panosu aynı mıdır?
Hayır. Fabrika kanbanı tüketilen parçaları yeniler. Kanban panosu yazılım ve ofis işinde süreçteki işi sınırlar.
Kanban ne zaman kullanılmamalı?
Talep çok düzensizse, kalemler siparişe özelse veya süreç kararsız, kalıp değişimleri uzun ve arızalar sıksa kanban genellikle başarısız olur.
Kaynaklar
- Lean Enterprise Institute. Kanban. Lean Lexicon. https://www.lean.org/lexicon-terms/kanban/
- Lean Enterprise Institute. Supermarket. Lean Lexicon. https://www.lean.org/lexicon-terms/supermarket/
- MONDEN, Y. Toyota Production System: An Integrated Approach to Just-in-Time. Boca Raton: CRC Press.
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
Aksi belirtilmedikçe kaynaklar İngilizcedir.

Yazar hakkında
Lean Manufacturing ve davranış yönetimi uzmanı
Otomotiv ve metal-mekanik sektöründe (GM ve Dana) 20 yılı aşkın deneyim; 2006'dan beri Lean Manufacturing uygulayıcısı. SENAI eğitmeni ve Brezilya'nın Brasil Mais Produtivo programının mentoru olarak 50'den fazla şirkete danışmanlık, eğitim ve denetim hizmeti verdi; kaliteyi, verimliliği ve insan gelişimini bir araya getiriyor.


