Kalkulator OEE
Uzupełnij dane jednej zmiany: planowany czas produkcji, minuty przestojów, idealny czas cyklu, liczbę wszystkich sztuk i sztuk wadliwych. Kalkulator pokazuje każdy czynnik i wskazuje, który obniża wynik. Wartości początkowe pochodzą z przykładu liczbowego w artykule; zastąp je danymi swojej maszyny.
Najniższy czynnik to dostępność (przestoje i przezbrojenia). Od niego warto zacząć.
Z 450 zaplanowanych minut 95,5 nie zamieniło się w dobre sztuki: przestoje 45 min, prędkość 40,5 min, braki 10 min.
Wartości początkowe: przykład ilustracyjny z artykułu, bez prawdziwej firmy.
Czym jest OEE
OEE (Overall Equipment Effectiveness, całkowita efektywność wyposażenia) pokazuje, jaka część zaplanowanego czasu maszyny zamienia się w dobre sztuki wytworzone z idealną prędkością. Wywodzi się z TPM (całkowitego produktywnego utrzymania ruchu), a Lean Enterprise Institute opisuje je jako miarę TPM tego, jak skutecznie wykorzystuje się urządzenia.
Jego siłą jest zebranie w jednej liczbie trzech różnych problemów: maszyny stojącej, maszyny pracującej wolno i maszyny robiącej wadliwe sztuki. Każdy z nich ma zwykle innego właściciela na hali. OEE sprawia, że wszyscy patrzą na ten sam wynik.
OEE równe 100% oznacza produkowanie wyłącznie dobrych sztuk, tak szybko, jak to możliwe, bez żadnych postojów w planowanym czasie produkcji. W praktyce liczba działa mniej jak ocena, a bardziej jak mapa: pokazuje, dokąd uciekają minuty.
Do czego służy? Do porównywania zmian na tej samej linii, szeregowania strat, mierzenia efektu usprawnienia i rozstrzygania, czy problem leży w utrzymaniu ruchu, metodzie czy jakości, zanim ktokolwiek poprosi o kolejną maszynę. Najlepiej działa w procesach powtarzalnych ze znanym cyklem, takich jak obróbka, formowanie, napełnianie i linie montażowe.
Trzy czynniki OEE i wzór
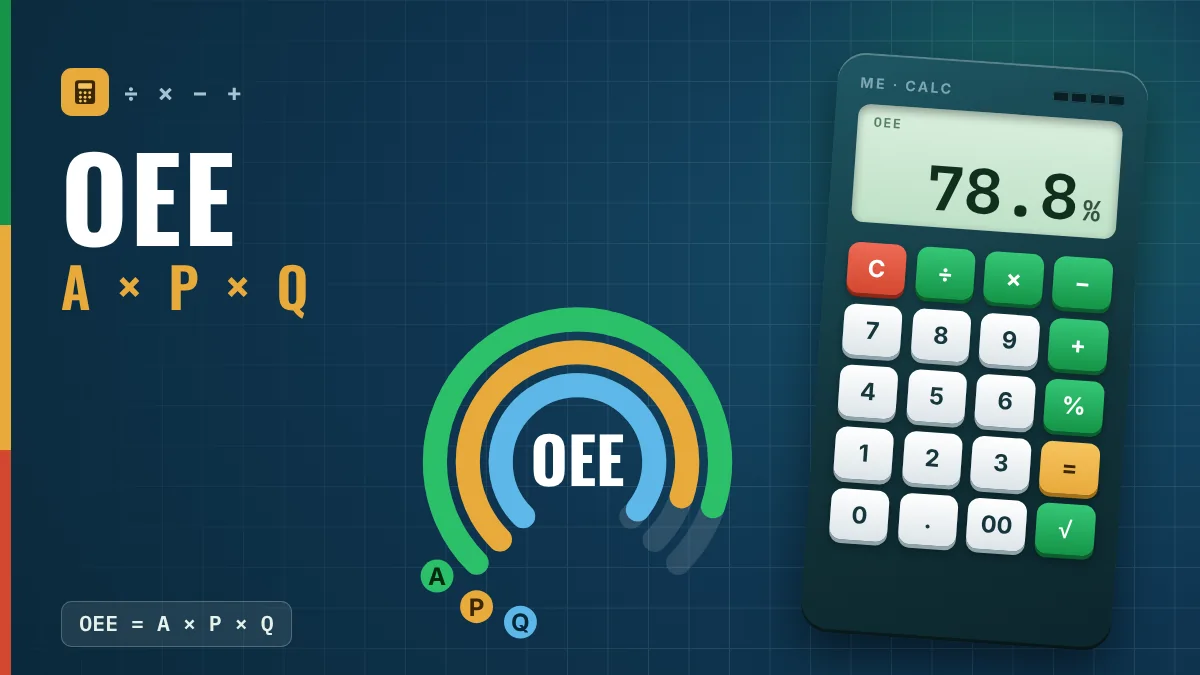
OEE = Dostępność × Wydajność × Jakość
| Czynnik | Co mierzy | Uwzględnione straty | Wzór praktyczny |
|---|---|---|---|
| Dostępność | Czas, w którym maszyna faktycznie pracowała | Awarie, przezbrojenia i regulacje | Czas pracy ÷ planowany czas produkcji |
| Wydajność | Prędkość względem idealnej | Drobne postoje i zmniejszona prędkość | (Liczba wszystkich sztuk × idealny czas cyklu) ÷ czas pracy |
| Jakość | Dobre sztuki spośród wszystkich | Braki, poprawki i odrzuty rozruchowe | Dobre sztuki ÷ wszystkie sztuki |
Planowany czas produkcji to czas, w którym zakład zaplanował pracę. Przerwy na posiłek, zebrania i planowane utrzymanie ruchu zostają poza nim. Przezbrojenia, braki materiałowe i awarie zostają w nim, bo są stratami. Zapisz tę zasadę w procedurze zbierania danych, bo inaczej każda zmiana będzie mierzyć po swojemu.
Idealny czas cyklu to najszybszy cykl, jaki maszyna utrzymuje z danym wyrobem, a nie ten, do którego ludzie przywykli. Ponieważ każdy czynnik jest ułamkiem poprzedniego, ich iloczyn oddaje skumulowaną stratę. Lean Enterprise Institute ilustruje to dostępnością 90%, wydajnością 95% i jakością 99%, co daje 0,90 × 0,95 × 0,99 = 84,6%.
W arkuszu kalkulacyjnym użyj jednego wiersza na zmianę z pięcioma kolumnami danych (czas planowany, postoje, idealny czas cyklu, liczba wszystkich sztuk, liczba braków) i trzema kolumnami wyników. OEE to iloczyn trzech komórek.
Przykład liczbowy krok po kroku
Przykład poglądowy. Zmiana 8-godzinna ma 480 minut. Po 30-minutowej przerwie na posiłek planowane jest 450 minut. Linia stała 45 minut z powodu awarii, czyli pracowała 405 minut. Idealny czas cyklu to 0,5 minuty na sztukę. Linia wykonała 729 sztuk, z czego 20 to braki, zostało więc 709 dobrych sztuk.
| Czynnik | Obliczenie | Wynik |
|---|---|---|
| Dostępność | 405 ÷ 450 | 90,0% |
| Wydajność | (729 × 0,5) ÷ 405 = 364,5 ÷ 405 | 90,0% |
| Jakość | 709 ÷ 729 | 97,3% |
| OEE | 0,900 × 0,900 × 0,973 | 78,8% |
Skrót do sprawdzenia: OEE = (dobre sztuki × idealny czas cyklu) ÷ planowany czas produkcji = 709 × 0,5 ÷ 450 = 354,5 ÷ 450 = 78,8%. Z 450 planowanych minut w pełni produktywne było tylko 354,5.
Zobaczmy, gdzie podziało się pozostałe 95,5 minuty. Odczytanie straty w minutach jest bardziej pomocne niż procenty, bo pokazuje, gdzie uderzyć najpierw.
| Strata | Obliczenie | Minuty | Udział w stracie |
|---|---|---|---|
| Postoje (dostępność) | 450 − 405 | 45,0 | 47,1% |
| Prędkość (wydajność) | 405 − 364,5 | 40,5 | 42,4% |
| Braki (jakość) | 20 sztuk × 0,5 | 10,0 | 10,5% |
| Razem | 450 − 354,5 | 95,5 | 100,0% |
Żaden czynnik osobno nie wygląda groźnie. A jednak na każde 100 planowanych minut ponad 21 nie zamieniło się w dobre sztuki. Tu postoje i prędkość ważą prawie tyle samo, a jakość jest najmniejszym kawałkiem. Pierwszy atak idzie więc na awarie i przezbrojenia, drugi na prędkość.
Hipoteza poglądowa: jeśli utrzymanie ruchu i praca nad przezbrojeniami zmniejszą postoje o połowę, z 45 do 22,5 minuty, dostępność wzrośnie do 95% (427,5 ÷ 450). Przy niezmienionych pozostałych dwóch czynnikach OEE wyniesie 0,95 × 0,900 × 0,973 = 83,2%, czyli zysk 4,4 punktu. Ten sam wysiłek włożony w braki, już na poziomie 97,3%, zwróciłby się znacznie słabiej.
Sześć wielkich strat za OEE
Najczęstszy sposób porządkowania strat pochodzi z TPM i wymienia sześć wielkich strat. Klasyfikacja różni się u poszczególnych autorów; ta jest praktycznym uporządkowaniem, powiązanym z każdym czynnikiem i z narzędziem do jego atakowania.
| Wielka strata | Dotknięty czynnik | Od czego zacząć |
|---|---|---|
| Awaria urządzenia | Dostępność | TPM i autonomiczne utrzymanie ruchu |
| Przezbrojenia i regulacje | Dostępność | SMED |
| Jałowy bieg i drobne postoje | Wydajność | Rejestracja na stanowisku i zarządzanie wizualne |
| Zmniejszona prędkość | Wydajność | Standard cyklu i praca standaryzowana |
| Wady procesu i poprawki | Jakość | Poka-yoke i 5 Why |
| Odrzuty rozruchowe | Jakość | Procedura rozruchu i standardy nastaw |
Drobne postoje trwające kilka sekund prawie nigdy nie są zapisywane ręcznie. Jeśli Twoje OEE wygląda na zbyt wysokie, podejrzewaj właśnie je: maszyna, która zacina się 40 razy na zmianie, rzadko pojawia się w raporcie postojów.
Co to dobry wynik OEE i OEE a TEEP
Literatura TPM podaje dostępność 90%, wydajność 95% i jakość 99% jako wzorzec światowej klasy, co daje około 85% OEE. Traktuj to jako punkt odniesienia, a nie uniwersalny cel. Proces z długimi przezbrojeniami i dużą różnorodnością może mieć dobre OEE znacznie niższe. Liczy się porównywanie tej samej linii w czasie.
| Wskaźnik | Podstawa czasu | Na jakie pytanie odpowiada |
|---|---|---|
| OEE | Planowany czas produkcji | Jak dobrze wykorzystuję czas, w którym planowałem produkować? |
| TEEP | Czas kalendarzowy | Jaką część całkowitej zdolności maszyny wykorzystuję? |
TEEP (Total Effective Equipment Performance) to OEE pomnożone przez wykorzystanie czasu kalendarzowego. Na przykładzie: jeśli zakład planuje 450 z 1440 minut doby, wykorzystanie wynosi 31,25%, a TEEP to 78,8% × 31,25% = 24,6%. OEE mówi, czy linia pracuje dobrze, gdy pracuje; TEEP mówi, czy warto uruchomić więcej zmian, zanim kupi się kolejną maszynę.
Typowe błędy pomiaru
- Używanie zwykłej prędkości zamiast idealnej. Jeśli czas cyklu we wzorze zawiera już wolne tempo, wydajność utrzymuje się blisko 100% i strata znika ze wskaźnika.
- Usuwanie prawdziwych strat z czasu planowanego. Przezbrojenia i braki materiałowe nie są planowanym wolnym czasem; ich usunięcie poprawia liczbę i ukrywa problem.
- Porównywanie OEE między różnymi maszynami. Wskaźnik śledzi jedną linię w czasie; różne wyroby i cykle sprawiają, że ranking jest niesprawiedliwy.
- Poleganie na pamięci przy rejestracji. Postoju bez zapisanej przyczyny nie da się zaszeregować.
- Mierzenie bez działania. Największa strata tygodnia musi stać się działaniem z właścicielem i terminem, najlepiej w cyklu PDCA.
Następny krok
- Wybierz jedną maszynę, najlepiej wąskie gardło.
- Zapisz, co wlicza się do planowanego czasu produkcji i jaki jest idealny czas cyklu.
- Rejestruj przez dwa tygodnie, według zmian: minuty postojów z przyczyną, wszystkie sztuki i braki.
- Oblicz trzy czynniki, zbuduj tabelę strat w minutach i zaatakuj największą.
- Wywieś wynik na stanowisku na prostej tablicy.
Powtarzaj pomiar przez cztery tygodnie, zanim wyciągniesz wnioski. Jedna dobra lub zła zmiana nic nie mówi; liczy się trend. Gdy największa strata zmienia charakter, powinien zmienić się też plan działania. Dla szerszego obrazu przeczytaj też o MTBF i MTTR oraz o lead time.
Najczęściej zadawane pytania
Jaki jest wzór na OEE?
OEE = Dostępność × Wydajność × Jakość. Każdy czynnik jest procentem, podobnie jak wynik.
Jak obliczyć OEE dla zmiany?
Oblicza się dostępność (czas pracy ÷ czas planowany), wydajność (liczba wszystkich sztuk × idealny czas cyklu ÷ czas pracy) i jakość (dobre sztuki ÷ wszystkie sztuki), a następnie mnoży te trzy wartości.
Jaki wynik OEE jest dobry?
Literatura TPM przyjmuje około 85% jako wzorzec światowej klasy. Najbardziej pożyteczne jest porównanie tej samej linii w czasie.
Czy OEE może przekroczyć 100%?
Nie, jeśli idealny czas cyklu jest poprawny. Wynik powyżej 100% oznacza, że cykl użyty w obliczeniu jest wolniejszy od rzeczywistych możliwości maszyny.
Czym różni się OEE od TEEP?
OEE bazuje na planowanym czasie produkcji. TEEP bazuje na czasie kalendarzowym i uwzględnia wykorzystanie, pokazując niewykorzystaną zdolność.
Czy OEE i TPM to to samo?
Nie. OEE to wskaźnik, którego TPM, całkowite produktywne utrzymanie ruchu, używa do mierzenia skuteczności wykorzystania urządzeń.
Jak obliczyć OEE w Excelu?
Jeden wiersz na zmianę z czasem planowanym, postojami, idealnym czasem cyklu, liczbą wszystkich sztuk i braków, a w ostatniej kolumnie iloczyn trzech wzorów na czynniki.
Źródła
- Lean Enterprise Institute. Total Productive Maintenance (TPM). Lean Lexicon. https://www.lean.org/lexicon-terms/total-productive-maintenance/
- Lean Enterprise Institute. Cycle Time. Lean Lexicon. https://www.lean.org/lexicon-terms/cycle-time/
- NAKAJIMA, S. Introduction to TPM: Total Productive Maintenance. Cambridge, MA: Productivity Press, 1988.
- HANSEN, R. C. Overall Equipment Effectiveness: A Powerful Production/Maintenance Tool for Increased Profits. New York: Industrial Press.
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.