- Czym jest TPM (całkowite produktywne utrzymanie ruchu)
- Trzy znaczenia słowa „całkowite”
- Sześć wielkich strat, które atakuje TPM
- Filary TPM
- Utrzymanie autonomiczne: serce programu
- Przykład liczbowy: gdzie podziało się 400 minut?
- TPM a utrzymanie prewencyjne i korekcyjne
- Plan na start i dlaczego programy umierają
- Następny krok
- Najczęściej zadawane pytania
Czym jest TPM (całkowite produktywne utrzymanie ruchu)
TPM, czyli całkowite produktywne utrzymanie ruchu, to zbiór praktyk, które sprawiają, że każda maszyna w procesie jest zawsze zdolna do wykonywania swojej pracy. Celem jest zero awarii, zero wad i zero wypadków spowodowanych przez urządzenia.
Według Lean Enterprise Institute podejście to zapoczątkowano w Denso, spółce grupy Toyota w Japonii. Z jego upowszechnieniem najczęściej wiąże się nazwisko Seiichi Nakajimy z Japan Institute of Plant Maintenance (JIPM).
Różnica względem tradycyjnego utrzymania prewencyjnego dotyczy tego, kto bierze udział. W utrzymaniu prewencyjnym odpowiada wyłącznie zespół utrzymania ruchu. W TPM o urządzenia dbają także operatorzy: codziennie czyszczą, smarują, dokręcają i kontrolują, a utrzymanie ruchu skupia się na tym, co wymaga wiedzy technicznej.
TPM ma największy sens tam, gdzie urządzenia ograniczają wydajność: na liniach zautomatyzowanych, w wąskich gardłach, w procesach ciągłych i przy drogich maszynach. Na prostym stanowisku ręcznym zysk jest mniejszy. Łączy się też z lean: bez niezawodnych maszyn produkcja ciągniona i niskie zapasy stają się ryzykiem, bo każdy postój przerywa dostawę do następnego klienta.
Często wracają dwa pojęcia. Dostępność to część planowanego czasu, w której maszyna faktycznie pracuje. Warunki podstawowe to zbiór punktów utrzymywanych w czystości, nasmarowanych i dokręconych, które trzymają urządzenie w stanie, do jakiego zostało zaprojektowane.
Trzy znaczenia słowa „całkowite”
- Całkowite uczestnictwo: operatorzy, liderzy linii, inżynieria, jakość i utrzymanie ruchu, każdy z rolą.
- Całkowita produktywność urządzenia: atakowanie wszystkich sześciu wielkich strat, a nie tylko awarii.
- Całkowity cykl życia: dbanie o urządzenie od projektu i zakupu przez eksploatację po wymianę, z przenoszeniem wiedzy ze starych maszyn na nowe.
Sześć wielkich strat, które atakuje TPM
Awarie, przezbrojenia i regulacje, drobne postoje, zmniejszona prędkość, braki i poprawki. To te same straty, które mierzy OEE. TPM jest programem, a OEE tablicą wyników.
| Strata | Przykład z hali | Typowa reakcja | Czynnik OEE |
|---|---|---|---|
| Awarie | Silnik przepala się w środku zmiany | Codzienna kontrola, planowane utrzymanie ruchu | Dostępność |
| Przezbrojenia i regulacje | 90-minutowa wymiana narzędzia | SMED | Dostępność |
| Drobne postoje | Część zacina się w podajniku | Rejestrować i usuwać przyczynę | Wydajność |
| Zmniejszona prędkość | Maszyna pracuje wolniej „dla bezpieczeństwa” | Przywrócić warunki podstawowe | Wydajność |
| Braki | Części poza tolerancją po rozgrzaniu | Kontrola warunków, poka-yoke | Jakość |
| Poprawki | Część poprawiana z powodu zadziora | Naprawić źródło zadziora | Jakość |
Straty prędkości i drobne postoje zasługują na szczególną uwagę: trwają sekundy lub minuty i nikt nie otwiera dla nich zlecenia pracy. Zsumowane w ciągu zmiany mogą ważyć więcej niż długa, rzadka awaria. Prawie wszystkie te straty pozostają niewidoczne w raporcie produkcji; ujawniają się dopiero, gdy ktoś rejestruje minuty każdego postoju i rzeczywistą prędkość w stosunku do idealnej.
Filary TPM
JIPM porządkuje program w osiem filarów. Niektóre firmy używają mniej, a podział zależy od autora, więc traktuj listę jako praktyczne pogrupowanie.
| Filar | Co robi |
|---|---|
| Utrzymanie autonomiczne | Operatorzy czyszczą, smarują i kontrolują urządzenie |
| Utrzymanie planowe | Utrzymanie ruchu zajmuje się pracami zaplanowanymi i analizą awarii |
| Ukierunkowane usprawnianie | Zespoły atakują konkretne straty urządzeń |
| Utrzymanie jakości | Kontroluje warunki urządzenia, które powodują wady |
| Wczesne zarządzanie urządzeniami | Wnosi doświadczenia z utrzymania do projektu nowych maszyn |
| Edukacja i szkolenia | Rozwija umiejętności operatorów i konserwatorów |
| TPM w biurze | Stosuje logikę TPM w obszarach wsparcia |
| Bezpieczeństwo, zdrowie i środowisko | Dąży do zera wypadków i zerowego wpływu na środowisko |
Filarów nie trzeba uruchamiać razem. Utrzymanie planowe zależy na przykład od danych, które wytwarza utrzymanie autonomiczne: bez codziennej kontroli plan prewencyjny idzie według kalendarza, a nie rzeczywistego stanu maszyny. W zakładach, które dopiero zaczynają, dwa filary, które zwykle otwierają drogę, to utrzymanie autonomiczne i ukierunkowane usprawnianie.
Utrzymanie autonomiczne: serce programu
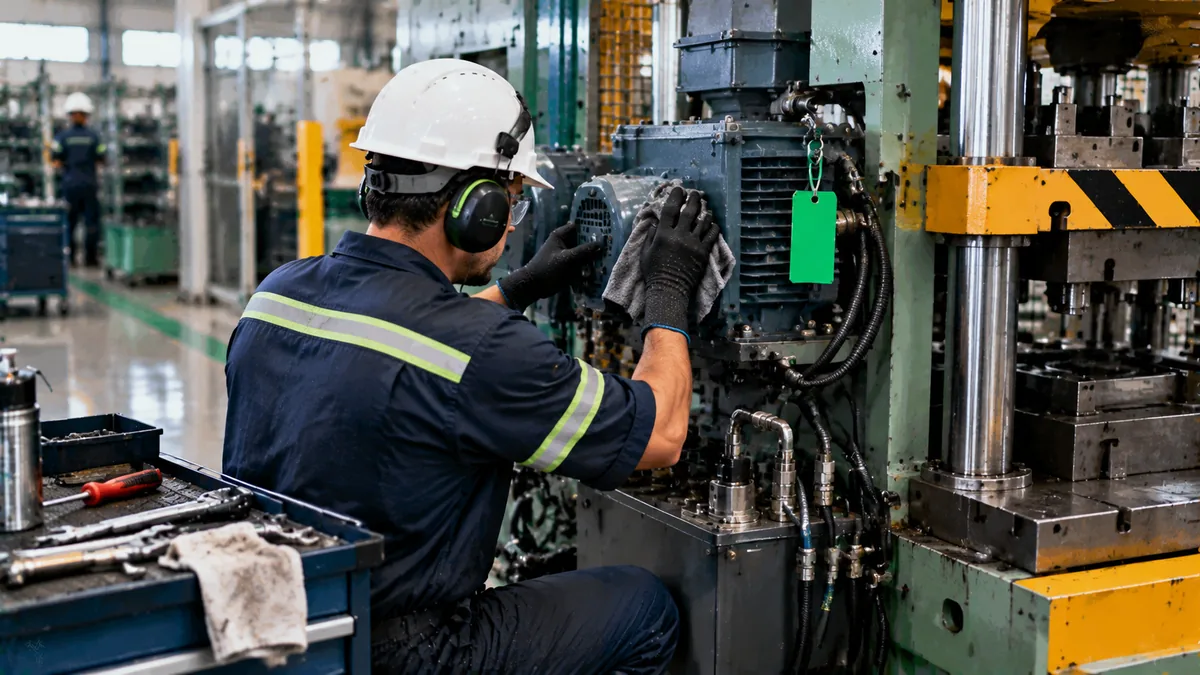
Utrzymanie autonomiczne oddaje w ręce operatora proste, częste zadania: czyszczenie, smarowanie, dokręcanie i kontrolę. To nie jest „przerzucanie pracy” na produkcję. Wykorzystuje osobę, która spędza osiem godzin przy maszynie, by wcześnie zauważyła dziwny dźwięk, drobny wyciek, luźną śrubę.
W praktyce czyszczenie staje się kontrolą: czyszcząc, operator patrzy, dotyka i znajduje nieprawidłowości. Dlatego 5S bywa pierwszym krokiem. Program przebiega po drabinie siedmiu kroków.
Dobry standard czyszczenia i kontroli mieści się na jednej kartce na maszynę. Pokazuje zdjęcie punktu do kontroli, czego szukać (poziom oleju, wycieki, hałas, dokręcenie, temperatura), kryterium akceptacji, ile to trwa i jak często. Jeśli zadanie zajmuje więcej niż 10–15 minut na zmianę, standard jest prawdopodobnie zbyt ciężki i zostanie porzucony.
Gdy operator znajdzie coś, czego nie umie naprawić, nie improwizuje: nieprawidłowość jest oznaczana, a naprawą zajmuje się utrzymanie ruchu. Ten prosty obieg oznaczania, rejestrowania i usuwania sprawia, że TPM nie zamienia się w zwykłe porządki.
Przykład liczbowy: gdzie podziało się 400 minut?
Przykład poglądowy, z wymyślonymi liczbami do obliczeń. Maszyna ma na zmianie 400 minut planowanej produkcji. Było 24 minuty awarii i 16 minut przezbrojenia. Idealny cykl to 0,6 minuty na sztukę. Maszyna wykonała 480 sztuk, z czego 24 to braki.
| Dane | Wartość |
|---|---|
| Czas planowany | 400 min |
| Awaria + przezbrojenie | 24 + 16 = 40 min |
| Czas pracy | 360 min |
| Idealny cykl | 0,6 min/szt. |
| Wyprodukowane sztuki | 480 |
| Braki | 24 |
| Dobre sztuki | 456 |
Dostępność = czas pracy ÷ czas planowany = 360 ÷ 400 = 90%.
Wydajność = wyprodukowane ÷ produkcja idealna. Produkcja idealna w 360 min to 360 ÷ 0,6 = 600 sztuk, więc 480 ÷ 600 = 80%.
Jakość = dobre sztuki ÷ wyprodukowane = 456 ÷ 480 = 95%.
OEE = 0,90 × 0,80 × 0,95 = 0,684, czyli 68,4%. Sprawdzenie: 456 sztuk × 0,6 min = 273,6 min czasu naprawdę produktywnego, a 273,6 ÷ 400 = 68,4%.
| Gdzie podziało się 400 minut | Minuty | Udział |
|---|---|---|
| Postoje (awaria i przezbrojenie) | 40 | 10% |
| Prędkość i drobne postoje (120 sztuk mniej × 0,6) | 72 | 18% |
| Braki (24 sztuki × 0,6) | 14,4 | 3,6% |
| Czas produktywny | 273,6 | 68,4% |
| Razem | 400 | 100% |
Zwróć uwagę, że największą pojedynczą stratą nie jest awaria, lecz prędkość, czyli dokładnie ta, której raport produkcji prawie nigdy nie pokazuje. Jeśli TPM zmniejszy awarie o połowę (z 24 do 12 min), czas pracy wzrośnie do 372 min, dostępność osiągnie 372 ÷ 400 = 93%, a OEE 0,93 × 0,80 × 0,95 = 70,7%, czyli zysk 2,3 punktu.
TPM a utrzymanie prewencyjne i korekcyjne
| Aspekt | Korekcyjne | Prewencyjne | TPM |
|---|---|---|---|
| Kiedy działa | Po awarii | W stałych odstępach | Codziennie i u źródła strat |
| Kto to robi | Utrzymanie ruchu | Utrzymanie ruchu | Produkcja i utrzymanie ruchu |
| Cel | Ruszyć ponownie | Uniknąć przewidywalnych awarii | Wyeliminować sześć wielkich strat |
| Typowy wskaźnik | Czas naprawy | Realizacja planu | OEE, MTBF i MTTR |
TPM nie likwiduje wyspecjalizowanego utrzymania ruchu. Uwalnia je od prostych zadań, by mogło zajmować się analizą awarii i usprawnieniami. MTBF i MTTR pomagają śledzić efekt: jeśli TPM działa, MTBF (średni czas między awariami) rośnie, a MTTR (średni czas naprawy) spada. Dla kierownika zyskiem jest lepsze przewidywanie zdolności produkcyjnych i mniej nadgodzin na odrabianie utraconej produkcji.
Plan na start i dlaczego programy umierają
- Wybierz jedną maszynę pilotażową, najlepiej tę, która najczęściej staje i ma przypisanego operatora.
- Zmierz punkt wyjścia za pomocą OEE na zmianę przez dwa do czterech tygodni.
- Zrób wstępne czyszczenie wspólnie z operatorami i utrzymaniem ruchu, oznaczając każdą nieprawidłowość.
- Stwórz standard czyszczenia i kontroli ze zdjęciami, czasem i częstotliwością.
- Usuwaj nieprawidłowości z właścicielami i terminami na tablicy zarządzania wizualnego.
- Porównaj OEE przed i po i dopiero wtedy przejdź do następnej maszyny.
Programy umierają, gdy startują na wszystkich maszynach naraz, bez zdolności usuwania znalezionych nieprawidłowości; gdy utrzymanie autonomiczne staje się listą zadań bez szkolenia operatorów; i gdy nic się nie mierzy. Bez OEE TPM zamienia się w „porządki” i w ciągu miesięcy traci poparcie kierownictwa.
Następny krok
Na maszynie, która staje najczęściej, rejestruj przez tydzień każdy postój z przyczyną i czasem trwania. Zsumuj według kategorii i zbuduj tabelę jak w przykładzie. Ta migawka strat daje pierwszy priorytet TPM i konkretny argument, by poprosić operatorów o czas na czyszczenie i kontrolę. Następnie zdefiniuj standard czyszczenia i kontroli stanowiska i śledź OEE na zmianę. Aby utrzymać tempo, przeczytaj też o Kaizen i jidoka.
Najczęściej zadawane pytania
Czym jest TPM?
Całkowitym produktywnym utrzymaniem ruchu: zbiorem praktyk, w których produkcja i utrzymanie ruchu wspólnie dbają o urządzenia, by wyeliminować awarie, wady i wypadki.
Jakie są sześć wielkich strat w TPM?
Awarie, przezbrojenia i regulacje, drobne postoje, zmniejszona prędkość, braki i poprawki.
Jakie są filary TPM?
JIPM opisuje osiem: utrzymanie autonomiczne, utrzymanie planowe, ukierunkowane usprawnianie, utrzymanie jakości, wczesne zarządzanie urządzeniami, edukacja i szkolenia, TPM w biurze oraz bezpieczeństwo, zdrowie i środowisko.
Czym różni się TPM od utrzymania prewencyjnego?
Utrzymanie prewencyjne opiera się na zespole utrzymania ruchu. TPM angażuje operatorów w bieżącą opiekę i atakuje wszystkie sześć strat, a nie tylko awarie.
Jaki wskaźnik towarzyszy TPM?
OEE, które mnoży dostępność, wydajność i jakość urządzenia.
Od czego zacząć TPM?
Od jednej maszyny pilotażowej, pomiaru OEE i wstępnego czyszczenia wykonanego wspólnie przez produkcję i utrzymanie ruchu.
Czym jest utrzymanie autonomiczne?
To filar, w którym operatorzy przejmują czyszczenie, smarowanie, dokręcanie i kontrolę własnych urządzeń.
Źródła
- Lean Enterprise Institute. Total Productive Maintenance (TPM). Lean Lexicon. https://www.lean.org/lexicon-terms/total-productive-maintenance/
- Lean Enterprise Institute. 5S. Lean Lexicon. https://www.lean.org/lexicon-terms/five-s/
- NAKAJIMA, S. Introduction to TPM: Total Productive Maintenance. Cambridge, MA: Productivity Press, 1988.
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.


