- TPM (bảo trì năng suất toàn diện) là gì?
- Ba ý nghĩa của chữ “toàn diện”
- Sáu tổn thất lớn mà TPM xử lý
- Các trụ cột của TPM
- Bảo trì tự quản: trái tim của chương trình
- Ví dụ tính toán: 400 phút đã đi đâu?
- TPM so với bảo trì phòng ngừa và bảo trì sửa chữa
- Lộ trình bắt đầu và vì sao chương trình chết yểu
- Bước tiếp theo
- Câu hỏi thường gặp
TPM (bảo trì năng suất toàn diện) là gì?
TPM, hay bảo trì năng suất toàn diện, là tập hợp các thực hành giữ cho mọi máy trong quy trình luôn có khả năng làm đúng việc của nó. Mục tiêu là không hỏng hóc, không lỗi và không tai nạn do thiết bị gây ra.
Theo Lean Enterprise Institute, cách tiếp cận này được tiên phong tại Denso, một công ty thuộc Tập đoàn Toyota ở Nhật Bản. Seiichi Nakajima của Japan Institute of Plant Maintenance (JIPM) là cái tên gắn nhiều nhất với việc phổ biến nó.
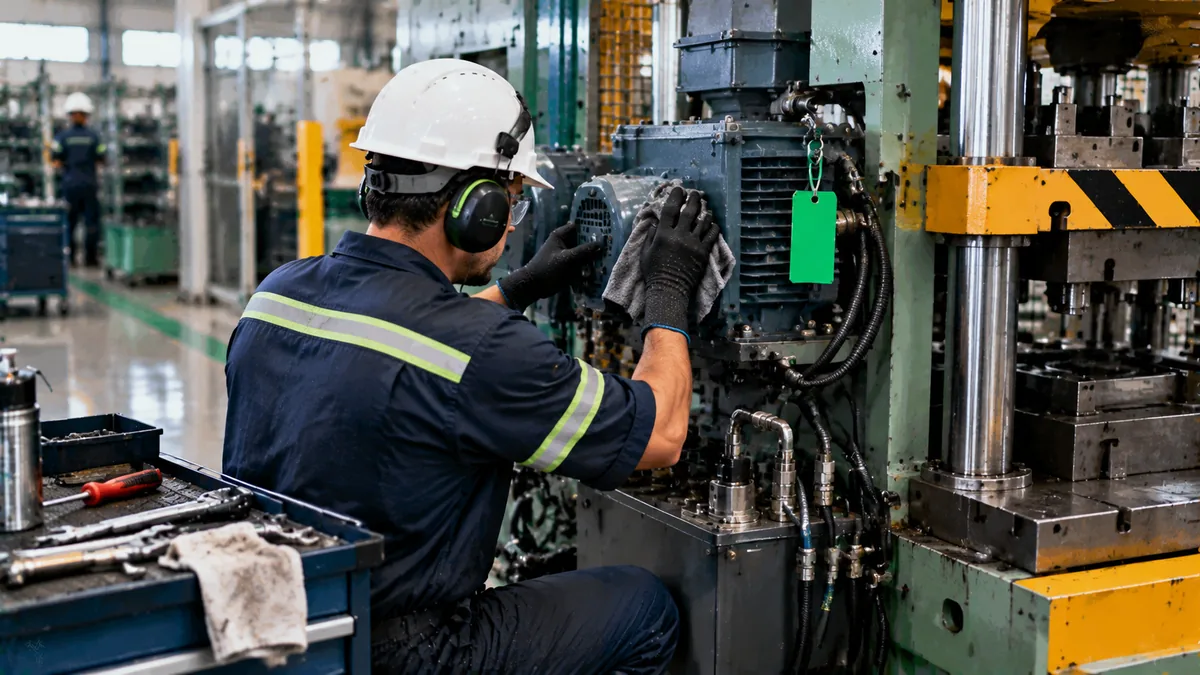
Khác biệt so với bảo trì phòng ngừa truyền thống nằm ở người tham gia. Trong bảo trì phòng ngừa, chỉ đội bảo trì chịu trách nhiệm. Trong TPM, người vận hành cũng chăm sóc thiết bị: họ làm sạch, bôi trơn, siết chặt và kiểm tra hằng ngày, còn đội bảo trì tập trung vào những việc cần chuyên môn kỹ thuật.
TPM có ý nghĩa nhất ở nơi thiết bị giới hạn sản lượng: dây chuyền tự động, điểm nghẽn, quy trình liên tục và máy đắt tiền. Ở một trạm thủ công đơn giản, lợi ích nhỏ hơn. TPM cũng liên quan tới lean: không có máy đáng tin cậy, sản xuất kéo và tồn kho thấp trở thành rủi ro, vì mọi lần dừng đều làm gián đoạn khách hàng kế tiếp.
Hai thuật ngữ xuất hiện liên tục. Độ sẵn sàng là phần thời gian kế hoạch mà máy thực sự chạy. Điều kiện cơ bản là tập hợp các hạng mục được giữ sạch, bôi trơn và siết chặt, giữ thiết bị ở đúng trạng thái đã được thiết kế.
Ba ý nghĩa của chữ “toàn diện”
- Tham gia toàn diện: người vận hành, tổ trưởng, kỹ thuật, chất lượng và bảo trì, mỗi bên một vai trò.
- Năng suất toàn diện của thiết bị: xử lý cả sáu tổn thất lớn, không chỉ hỏng hóc.
- Vòng đời toàn diện: chăm sóc thiết bị từ thiết kế và mua sắm đến vận hành và thay thế, mang bài học từ máy cũ sang máy mới.
Sáu tổn thất lớn mà TPM xử lý
Hỏng hóc, setup và chỉnh máy, dừng nhỏ, giảm tốc độ, phế phẩm và làm lại. Đó chính là các tổn thất mà OEE đo. TPM là chương trình, còn OEE là bảng điểm.
| Tổn thất | Ví dụ ở xưởng | Đối ứng điển hình | Yếu tố OEE |
|---|---|---|---|
| Hỏng hóc | Động cơ cháy giữa ca | Kiểm tra hằng ngày, bảo trì theo kế hoạch | Độ sẵn sàng |
| Setup và chỉnh máy | Đổi dụng cụ 90 phút | SMED | Độ sẵn sàng |
| Dừng nhỏ | Chi tiết kẹt trong bộ cấp liệu | Ghi chép và loại bỏ nguyên nhân | Hiệu suất |
| Giảm tốc độ | Máy chạy chậm “cho an toàn” | Khôi phục điều kiện cơ bản | Hiệu suất |
| Phế phẩm | Chi tiết ngoài dung sai sau khi làm nóng máy | Kiểm soát điều kiện, poka-yoke | Chất lượng |
| Làm lại | Chi tiết phải làm lại vì ba via | Sửa nguồn gây ba via | Chất lượng |
Tổn thất tốc độ và dừng nhỏ đáng được chú ý đặc biệt: chúng kéo dài vài giây hay vài phút và không ai mở lệnh công việc cho chúng. Cộng dồn trong một ca, chúng có thể nặng hơn một lần hỏng lớn hiếm hoi. Gần như tất cả các tổn thất này vẫn vô hình trong báo cáo sản xuất; chỉ hiện ra khi ai đó ghi lại số phút của từng lần dừng và tốc độ thực tế so với tốc độ lý tưởng.
Các trụ cột của TPM
JIPM tổ chức chương trình thành tám trụ cột. Một số công ty dùng ít hơn, và cách chia thay đổi theo tác giả, nên hãy xem danh sách này như một cách nhóm thực dụng.
| Trụ cột | Chức năng |
|---|---|
| Bảo trì tự quản | Người vận hành làm sạch, bôi trơn và kiểm tra thiết bị |
| Bảo trì theo kế hoạch | Bảo trì xử lý công việc đã lên lịch và phân tích hỏng hóc |
| Cải tiến tập trung | Các nhóm xử lý những tổn thất cụ thể của thiết bị |
| Bảo trì chất lượng | Kiểm soát các điều kiện thiết bị gây ra lỗi |
| Quản lý thiết bị sớm | Đưa bài học bảo trì vào thiết kế máy mới |
| Giáo dục và đào tạo | Xây dựng kỹ năng cho người vận hành và thợ bảo trì |
| TPM văn phòng | Áp dụng logic TPM vào các khu vực hỗ trợ |
| An toàn, sức khỏe và môi trường | Hướng tới không tai nạn và không tác động môi trường |
Các trụ cột không cần triển khai cùng lúc. Chẳng hạn bảo trì theo kế hoạch phụ thuộc vào dữ liệu do bảo trì tự quản tạo ra: không có kiểm tra hằng ngày, kế hoạch phòng ngừa chạy theo lịch chứ không theo tình trạng thực của máy. Ở các nhà máy mới bắt đầu, hai trụ cột thường mở đường là bảo trì tự quản và cải tiến tập trung.
Bảo trì tự quản: trái tim của chương trình
Bảo trì tự quản đặt các việc đơn giản và thường xuyên vào tay người vận hành: làm sạch, bôi trơn, siết chặt và kiểm tra. Đó không phải “đẩy việc” sang sản xuất. Nó dùng chính người ở cạnh máy tám tiếng để sớm nhận ra tiếng động lạ, chỗ rò nhỏ, con bu lông lỏng.
Trong thực tế, làm sạch trở thành kiểm tra: khi lau chùi, người vận hành nhìn, chạm và tìm ra bất thường. Vì vậy 5S thường là bước đầu. Chương trình đi theo một nấc thang bảy bước.
Một tiêu chuẩn làm sạch và kiểm tra tốt chỉ nằm gọn trên một tờ cho mỗi máy. Nó có ảnh chụp điểm cần kiểm tra, cần tìm gì (mức dầu, rò rỉ, tiếng ồn, độ siết, nhiệt độ), tiêu chí chấp nhận, mất bao lâu và bao lâu làm một lần. Nếu việc này tốn hơn 10 đến 15 phút mỗi ca, tiêu chuẩn có lẽ quá nặng và sẽ bị bỏ.
Khi người vận hành thấy điều gì mình không sửa được, không ứng biến: bất thường được gắn thẻ và bảo trì xử lý. Dòng chảy đơn giản gồm gắn thẻ, ghi nhận và giải quyết này chính là điều giúp TPM không trở thành chuyện dọn dẹp.
Ví dụ tính toán: 400 phút đã đi đâu?
Ví dụ minh họa, với số liệu giả định để tính. Một máy có 400 phút sản xuất theo kế hoạch trong ca. Có 24 phút hỏng hóc và 16 phút setup. Chu kỳ lý tưởng là 0,6 phút mỗi chi tiết. Máy làm 480 chi tiết, 24 chi tiết là phế phẩm.
| Dữ liệu | Giá trị |
|---|---|
| Thời gian kế hoạch | 400 phút |
| Hỏng hóc + setup | 24 + 16 = 40 phút |
| Thời gian chạy | 360 phút |
| Chu kỳ lý tưởng | 0,6 phút/chi tiết |
| Chi tiết sản xuất | 480 |
| Phế phẩm | 24 |
| Chi tiết tốt | 456 |
Độ sẵn sàng = thời gian chạy ÷ thời gian kế hoạch = 360 ÷ 400 = 90%.
Hiệu suất = sản xuất ÷ sản lượng lý tưởng. Sản lượng lý tưởng trong 360 phút là 360 ÷ 0,6 = 600 chi tiết, nên 480 ÷ 600 = 80%.
Chất lượng = chi tiết tốt ÷ sản xuất = 456 ÷ 480 = 95%.
OEE = 0,90 × 0,80 × 0,95 = 0,684, tức 68,4%. Kiểm tra: 456 chi tiết × 0,6 phút = 273,6 phút thời gian thực sự có ích, và 273,6 ÷ 400 = 68,4%.
| 400 phút đã đi đâu | Phút | Tỷ trọng |
|---|---|---|
| Dừng máy (hỏng hóc và setup) | 40 | 10% |
| Tốc độ và dừng nhỏ (ít hơn 120 chi tiết × 0,6) | 72 | 18% |
| Phế phẩm (24 chi tiết × 0,6) | 14,4 | 3,6% |
| Thời gian có ích | 273,6 | 68,4% |
| Tổng | 400 | 100% |
Lưu ý rằng tổn thất đơn lẻ lớn nhất không phải hỏng hóc mà là tốc độ, đúng loại mà báo cáo sản xuất hầu như không bao giờ cho thấy. Nếu TPM giảm một nửa hỏng hóc (từ 24 xuống 12 phút), thời gian chạy tăng lên 372 phút, độ sẵn sàng đạt 372 ÷ 400 = 93% và OEE đạt 0,93 × 0,80 × 0,95 = 70,7%, tăng 2,3 điểm.
TPM so với bảo trì phòng ngừa và bảo trì sửa chữa
| Khía cạnh | Sửa chữa | Phòng ngừa | TPM |
|---|---|---|---|
| Khi nào tác động | Sau khi hỏng | Theo chu kỳ cố định | Mỗi ngày, và tại nguyên nhân gây tổn thất |
| Ai làm | Bảo trì | Bảo trì | Sản xuất và bảo trì |
| Trọng tâm | Chạy lại | Tránh các hỏng hóc dự đoán được | Loại bỏ sáu tổn thất lớn |
| Chỉ số điển hình | Thời gian sửa | Tuân thủ kế hoạch | OEE, MTBF và MTTR |
TPM không loại bỏ bảo trì chuyên môn. Nó giải phóng bảo trì khỏi các việc đơn giản để làm phân tích hỏng hóc và cải tiến. MTBF và MTTR giúp theo dõi kết quả: nếu TPM hiệu quả, MTBF (thời gian trung bình giữa các lần hỏng) tăng và MTTR (thời gian sửa trung bình) giảm. Với quản lý, lợi ích là dự báo năng lực tốt hơn và ít phải tăng ca để bù sản lượng đã mất.
Lộ trình bắt đầu và vì sao chương trình chết yểu
- Chọn một máy thí điểm, lý tưởng là máy dừng nhiều nhất và có người vận hành riêng.
- Đo điểm xuất phát bằng OEE theo ca trong hai đến bốn tuần.
- Làm sạch ban đầu cùng người vận hành và bảo trì, gắn thẻ mọi bất thường.
- Lập tiêu chuẩn làm sạch và kiểm tra với ảnh, thời gian và tần suất.
- Khắc phục bất thường với người phụ trách và thời hạn trên bảng quản lý trực quan.
- So sánh OEE trước và sau, rồi mới chuyển sang máy kế tiếp.
Chương trình chết yểu khi bắt đầu trên mọi máy cùng lúc mà không đủ năng lực khắc phục bất thường tìm được; khi bảo trì tự quản biến thành danh sách việc mà không đào tạo người vận hành; và khi không đo gì cả. Không có OEE, TPM thành “dọn dẹp” và mất sự ủng hộ của lãnh đạo trong vài tháng.
Bước tiếp theo
Trên máy dừng nhiều nhất, ghi lại mọi lần dừng trong một tuần cùng lý do và thời lượng. Cộng theo nhóm và lập bảng như trong ví dụ. Bức ảnh chụp tổn thất đó cho bạn ưu tiên đầu tiên của TPM và một lập luận cụ thể để xin người vận hành dành thời gian làm sạch và kiểm tra. Sau đó xác định tiêu chuẩn làm sạch và kiểm tra của trạm và theo dõi OEE theo ca. Để giữ đà, hãy đọc thêm về Kaizen và jidoka.
Câu hỏi thường gặp
TPM là gì?
Bảo trì năng suất toàn diện: tập hợp các thực hành trong đó sản xuất và bảo trì cùng chăm sóc thiết bị để loại bỏ hỏng hóc, lỗi và tai nạn.
Sáu tổn thất lớn trong TPM là gì?
Hỏng hóc, setup và chỉnh máy, dừng nhỏ, giảm tốc độ, phế phẩm và làm lại.
Các trụ cột của TPM là gì?
JIPM mô tả tám trụ cột: bảo trì tự quản, bảo trì theo kế hoạch, cải tiến tập trung, bảo trì chất lượng, quản lý thiết bị sớm, giáo dục và đào tạo, TPM văn phòng, và an toàn, sức khỏe, môi trường.
TPM khác bảo trì phòng ngừa thế nào?
Bảo trì phòng ngừa dựa vào đội bảo trì. TPM đưa người vận hành vào việc chăm sóc thường ngày và xử lý cả sáu tổn thất, không chỉ hỏng hóc.
Chỉ số nào đi cùng TPM?
OEE, nhân độ sẵn sàng, hiệu suất và chất lượng của thiết bị.
TPM nên bắt đầu từ đâu?
Từ một máy thí điểm, đo OEE và một đợt làm sạch ban đầu do sản xuất và bảo trì cùng thực hiện.
Bảo trì tự quản là gì?
Là trụ cột mà người vận hành đảm nhận việc làm sạch, bôi trơn, siết chặt và kiểm tra thiết bị của chính mình.
Nguồn tham khảo
- Lean Enterprise Institute. Total Productive Maintenance (TPM). Lean Lexicon. https://www.lean.org/lexicon-terms/total-productive-maintenance/
- Lean Enterprise Institute. 5S. Lean Lexicon. https://www.lean.org/lexicon-terms/five-s/
- NAKAJIMA, S. Introduction to TPM: Total Productive Maintenance. Cambridge, MA: Productivity Press, 1988.
Các nguồn bằng tiếng Anh, trừ khi có ghi chú khác.

Về tác giả
Chuyên gia Lean Manufacturing và quản trị hành vi
Hơn 20 năm trong ngành ô tô và cơ khí kim loại (GM và Dana), thực hành Lean Manufacturing từ năm 2006. Là giảng viên SENAI và cố vấn của chương trình Brasil Mais Produtivo (Brazil), ông đã tư vấn, đào tạo và đánh giá cho hơn 50 doanh nghiệp, kết hợp chất lượng, năng suất và phát triển con người.