- Apa itu TPM (Total Productive Maintenance)?
- Tiga makna kata “total”
- Enam kerugian besar yang diserang TPM
- Pilar-pilar TPM
- Pemeliharaan mandiri: jantung program
- Contoh hitung: ke mana perginya 400 menit?
- TPM dibanding pemeliharaan preventif dan korektif
- Peta jalan untuk memulai, dan mengapa program mati
- Langkah berikutnya
- Pertanyaan yang sering diajukan
Apa itu TPM (Total Productive Maintenance)?
TPM, atau pemeliharaan produktif total, adalah sekumpulan praktik yang menjaga setiap mesin dalam proses selalu mampu melakukan apa yang seharusnya. Tujuannya nol kerusakan, nol cacat, dan nol kecelakaan akibat peralatan.
Menurut Lean Enterprise Institute, pendekatan ini dirintis di Denso, perusahaan grup Toyota di Jepang. Seiichi Nakajima dari Japan Institute of Plant Maintenance (JIPM) adalah nama yang paling dikaitkan dengan penyebarannya.
Bedanya dengan pemeliharaan preventif tradisional adalah siapa yang terlibat. Pada pemeliharaan preventif, hanya tim pemeliharaan yang bertanggung jawab. Pada TPM, operator juga merawat peralatan: mereka membersihkan, melumasi, mengencangkan, dan memeriksa setiap hari, sementara tim pemeliharaan berfokus pada hal yang membutuhkan keahlian teknis.
TPM paling masuk akal di tempat peralatan membatasi output: lini otomatis, bottleneck, proses kontinu, dan mesin mahal. Di stasiun manual sederhana keuntungannya lebih kecil. TPM juga terkait dengan lean: tanpa mesin yang andal, produksi tarik dan persediaan rendah menjadi risiko, karena setiap henti mengganggu pelanggan berikutnya.
Dua istilah sering muncul. Ketersediaan adalah porsi waktu terencana saat mesin benar-benar berjalan. Kondisi dasar adalah kumpulan titik yang dijaga bersih, terlumasi, dan kencang yang mempertahankan peralatan dalam keadaan sesuai rancangannya.
Tiga makna kata “total”
- Partisipasi total: operator, ketua lini, teknik, kualitas, dan pemeliharaan, masing-masing dengan perannya.
- Produktivitas total peralatan: menyerang keenam kerugian besar, bukan hanya kerusakan.
- Siklus hidup total: merawat peralatan sejak desain dan pembelian sampai pengoperasian dan penggantian, serta membawa pelajaran dari mesin lama ke mesin baru.
Enam kerugian besar yang diserang TPM
Kerusakan, setup dan penyetelan, henti kecil, kecepatan berkurang, scrap, dan rework. Inilah kerugian yang sama dengan yang diukur OEE. TPM adalah programnya, OEE adalah papan skornya.
| Kerugian | Contoh di lantai produksi | Respons khas | Faktor OEE |
|---|---|---|---|
| Kerusakan | Motor terbakar di tengah shift | Inspeksi harian, pemeliharaan terencana | Ketersediaan |
| Setup dan penyetelan | Ganti perkakas 90 menit | SMED | Ketersediaan |
| Henti kecil | Komponen macet di feeder | Catat dan hilangkan penyebabnya | Performa |
| Kecepatan berkurang | Mesin berjalan lebih lambat “demi aman” | Pulihkan kondisi dasar | Performa |
| Scrap | Komponen di luar toleransi setelah pemanasan | Kendali kondisi, poka-yoke | Kualitas |
| Rework | Komponen dikerjakan ulang karena gerinda | Perbaiki sumber gerinda | Kualitas |
Kerugian kecepatan dan henti kecil patut mendapat perhatian khusus: berlangsung hitungan detik atau menit dan tak ada yang membuka perintah kerja untuknya. Dijumlahkan dalam satu shift, bobotnya bisa melebihi satu kerusakan panjang yang jarang terjadi. Hampir semua kerugian ini tak terlihat di laporan produksi; baru terlihat ketika seseorang mencatat menit setiap henti dan kecepatan aktual dibanding kecepatan ideal.
Pilar-pilar TPM
JIPM mengorganisasi program ke dalam delapan pilar. Sebagian perusahaan memakai lebih sedikit, dan pembagiannya berbeda antarpenulis, jadi anggaplah daftar ini pengelompokan praktis.
| Pilar | Fungsinya |
|---|---|
| Pemeliharaan mandiri | Operator membersihkan, melumasi, dan memeriksa peralatan |
| Pemeliharaan terencana | Tim pemeliharaan menangani pekerjaan terjadwal dan analisis kegagalan |
| Perbaikan terfokus | Tim menyerang kerugian peralatan tertentu |
| Pemeliharaan kualitas | Mengendalikan kondisi peralatan yang menyebabkan cacat |
| Manajemen peralatan dini | Membawa pelajaran pemeliharaan ke dalam desain mesin baru |
| Pendidikan dan pelatihan | Membangun keterampilan operator dan teknisi pemeliharaan |
| TPM kantor | Menerapkan logika TPM di area pendukung |
| Keselamatan, kesehatan, dan lingkungan | Mengincar nol kecelakaan dan nol dampak lingkungan |
Pilar-pilar tidak harus diluncurkan bersamaan. Pemeliharaan terencana, misalnya, bergantung pada data yang dihasilkan pemeliharaan mandiri: tanpa inspeksi harian, rencana preventif berjalan menurut kalender, bukan menurut kondisi nyata mesin. Di pabrik yang baru mulai, dua pilar yang biasanya membuka jalan adalah pemeliharaan mandiri dan perbaikan terfokus.
Pemeliharaan mandiri: jantung program
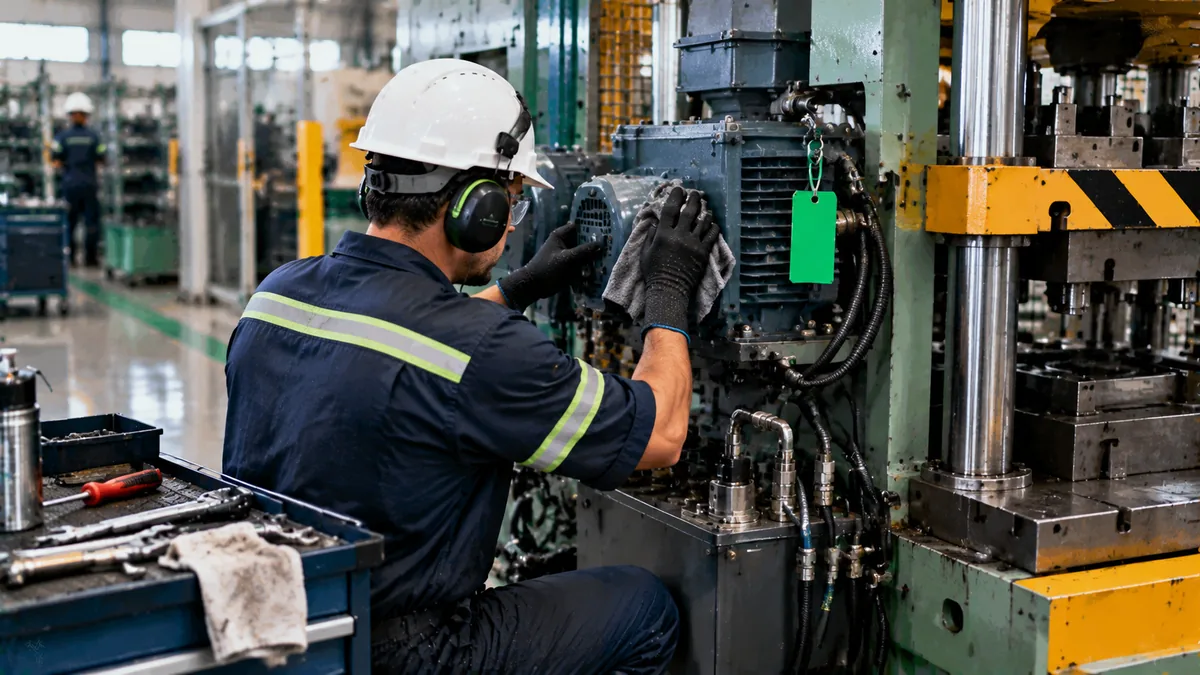
Pemeliharaan mandiri menyerahkan tugas yang sederhana dan sering ke tangan operator: membersihkan, melumasi, mengencangkan, dan memeriksa. Ini bukan “melempar pekerjaan” ke produksi. Ia memanfaatkan orang yang menghabiskan delapan jam di samping mesin untuk cepat menyadari suara aneh, kebocoran kecil, atau baut yang longgar.
Dalam praktik, membersihkan menjadi memeriksa: sambil membersihkan, operator melihat, menyentuh, dan menemukan ketidaknormalan. Karena itu 5S biasanya menjadi langkah pertama. Program mengikuti tangga tujuh langkah.
Standar pembersihan dan inspeksi yang baik muat dalam satu lembar per mesin. Isinya foto titik yang diperiksa, apa yang dicari (level oli, kebocoran, suara, kekencangan, suhu), kriteria penerimaan, lama pengerjaan, dan frekuensinya. Jika tugas lebih dari 10 sampai 15 menit per shift, standar itu kemungkinan terlalu berat dan akan ditinggalkan.
Ketika operator menemukan sesuatu yang tidak bisa ia perbaiki, tidak ada improvisasi: ketidaknormalan diberi tag dan tim pemeliharaan menanganinya. Alur sederhana pemberian tag, pencatatan, dan penyelesaian inilah yang menjaga TPM agar tidak sekadar menjadi bersih-bersih.
Contoh hitung: ke mana perginya 400 menit?
Contoh ilustrasi, dengan angka rekaan untuk perhitungan. Sebuah mesin punya 400 menit produksi terencana dalam shift. Ada 24 menit kerusakan dan 16 menit setup. Siklus ideal 0,6 menit per komponen. Mesin membuat 480 komponen, 24 di antaranya scrap.
| Data | Nilai |
|---|---|
| Waktu terencana | 400 mnt |
| Kerusakan + setup | 24 + 16 = 40 mnt |
| Waktu jalan | 360 mnt |
| Siklus ideal | 0,6 mnt/komponen |
| Komponen diproduksi | 480 |
| Scrap | 24 |
| Komponen baik | 456 |
Ketersediaan = waktu jalan ÷ waktu terencana = 360 ÷ 400 = 90%.
Performa = diproduksi ÷ output ideal. Output ideal dalam 360 mnt adalah 360 ÷ 0,6 = 600 komponen, jadi 480 ÷ 600 = 80%.
Kualitas = komponen baik ÷ diproduksi = 456 ÷ 480 = 95%.
OEE = 0,90 × 0,80 × 0,95 = 0,684, atau 68,4%. Pemeriksaan: 456 komponen × 0,6 mnt = 273,6 mnt waktu yang benar-benar produktif, dan 273,6 ÷ 400 = 68,4%.
| Ke mana perginya 400 menit | Menit | Porsi |
|---|---|---|
| Henti (kerusakan dan setup) | 40 | 10% |
| Kecepatan dan henti kecil (120 komponen lebih sedikit × 0,6) | 72 | 18% |
| Scrap (24 komponen × 0,6) | 14,4 | 3,6% |
| Waktu produktif | 273,6 | 68,4% |
| Total | 400 | 100% |
Perhatikan bahwa kerugian tunggal terbesar bukan kerusakan melainkan kecepatan, yaitu yang hampir tidak pernah ditampilkan laporan produksi. Jika TPM memangkas kerusakan separuh (24 menjadi 12 mnt), waktu jalan naik ke 372 mnt, ketersediaan mencapai 372 ÷ 400 = 93% dan OEE mencapai 0,93 × 0,80 × 0,95 = 70,7%, naik 2,3 poin.
TPM dibanding pemeliharaan preventif dan korektif
| Aspek | Korektif | Preventif | TPM |
|---|---|---|---|
| Kapan bertindak | Setelah rusak | Pada interval tetap | Setiap hari, dan pada penyebab kerugian |
| Siapa yang melakukan | Pemeliharaan | Pemeliharaan | Operasi dan pemeliharaan |
| Fokus | Berjalan lagi | Menghindari kegagalan yang dapat diprediksi | Menghilangkan enam kerugian besar |
| Metrik khas | Waktu perbaikan | Kepatuhan rencana | OEE, MTBF, dan MTTR |
TPM tidak menghapus pemeliharaan khusus. Ia membebaskannya dari tugas sederhana agar bisa mengerjakan analisis kegagalan dan perbaikan. MTBF dan MTTR membantu memantau hasilnya: jika TPM berhasil, MTBF (rata-rata waktu antarkegagalan) naik dan MTTR (rata-rata waktu perbaikan) turun. Bagi manajer, keuntungannya adalah prediksi kapasitas yang lebih baik dan lebih sedikit lembur untuk mengejar output yang hilang.
Peta jalan untuk memulai, dan mengapa program mati
- Pilih satu mesin percontohan, idealnya yang paling sering berhenti dan punya operator tetap.
- Ukur titik awal dengan OEE per shift selama dua sampai empat minggu.
- Lakukan pembersihan awal bersama operator dan pemeliharaan, sambil memberi tag pada setiap ketidaknormalan.
- Buat standar pembersihan dan inspeksi dengan foto, waktu, dan frekuensi.
- Perbaiki ketidaknormalan dengan penanggung jawab dan tenggat di papan manajemen visual.
- Bandingkan OEE sebelum dan sesudah, dan baru kemudian pindah ke mesin berikutnya.
Program mati ketika dimulai di semua mesin sekaligus, tanpa kapasitas untuk memperbaiki ketidaknormalan yang ditemukan; ketika pemeliharaan mandiri menjadi daftar tugas tanpa pelatihan operator; dan ketika tidak ada yang diukur. Tanpa OEE, TPM berubah menjadi “bersih-bersih” dan kehilangan dukungan manajemen dalam hitungan bulan.
Langkah berikutnya
Pada mesin yang paling sering berhenti, catat setiap henti selama satu minggu beserta alasan dan lamanya. Jumlahkan per kategori dan buat tabel seperti pada contoh. Potret kerugian itu memberi Anda prioritas pertama TPM dan argumen konkret untuk meminta waktu pembersihan dan inspeksi dari operator. Lalu tentukan standar pembersihan dan inspeksi stasiun itu dan pantau OEE per shift. Untuk menjaga momentum, baca juga Kaizen dan jidoka.
Pertanyaan yang sering diajukan
Apa itu TPM?
Total productive maintenance: sekumpulan praktik di mana operasi dan pemeliharaan bersama-sama merawat peralatan untuk menghilangkan kerusakan, cacat, dan kecelakaan.
Apa enam kerugian besar dalam TPM?
Kerusakan, setup dan penyetelan, henti kecil, kecepatan berkurang, scrap, dan rework.
Apa saja pilar TPM?
JIPM menguraikan delapan: pemeliharaan mandiri, pemeliharaan terencana, perbaikan terfokus, pemeliharaan kualitas, manajemen peralatan dini, pendidikan dan pelatihan, TPM kantor, serta keselamatan, kesehatan, dan lingkungan.
Apa beda TPM dan pemeliharaan preventif?
Pemeliharaan preventif mengandalkan tim pemeliharaan. TPM melibatkan operator dalam perawatan rutin dan menyerang keenam kerugian, bukan hanya kerusakan.
Metrik apa yang menyertai TPM?
OEE, yang mengalikan ketersediaan, performa, dan kualitas peralatan.
Dari mana sebaiknya TPM dimulai?
Dari satu mesin percontohan, pengukuran OEE, dan pembersihan awal yang dilakukan bersama oleh operasi dan pemeliharaan.
Apa itu pemeliharaan mandiri?
Pilar di mana operator mengambil alih pembersihan, pelumasan, pengencangan, dan inspeksi peralatan mereka sendiri.
Sumber
- Lean Enterprise Institute. Total Productive Maintenance (TPM). Lean Lexicon. https://www.lean.org/lexicon-terms/total-productive-maintenance/
- Lean Enterprise Institute. 5S. Lean Lexicon. https://www.lean.org/lexicon-terms/five-s/
- NAKAJIMA, S. Introduction to TPM: Total Productive Maintenance. Cambridge, MA: Productivity Press, 1988.
Sumber berbahasa Inggris, kecuali dinyatakan lain.

Tentang penulis
Spesialis Lean Manufacturing dan manajemen perilaku
Lebih dari 20 tahun di industri otomotif dan pengerjaan logam (GM dan Dana), praktisi Lean Manufacturing sejak 2006. Instruktur SENAI dan mentor program Brasil Mais Produtivo di Brasil, memberikan konsultasi, pelatihan, dan audit untuk lebih dari 50 perusahaan, memadukan kualitas, produktivitas, dan pengembangan manusia.


