- Qu'est-ce que le TPM (maintenance productive totale) ?
- Les trois sens du mot « total »
- Les six grandes pertes que le TPM attaque
- Les piliers du TPM
- La maintenance autonome, cœur du programme
- Exemple chiffré : où sont passées les 400 minutes ?
- TPM, maintenance préventive et maintenance corrective
- Une feuille de route pour démarrer, et pourquoi les programmes meurent
- Prochaine étape
- Questions fréquentes
Qu'est-ce que le TPM (maintenance productive totale) ?
Le TPM, ou maintenance productive totale, est un ensemble de pratiques qui maintient chaque machine du processus toujours capable de faire ce qu'elle doit faire. L'objectif est zéro panne, zéro défaut et zéro accident causé par les équipements.
Selon le Lean Enterprise Institute, l'approche a été lancée chez Denso, une entreprise du groupe Toyota au Japon. Seiichi Nakajima, du Japan Institute of Plant Maintenance (JIPM), est le nom le plus associé à sa diffusion.
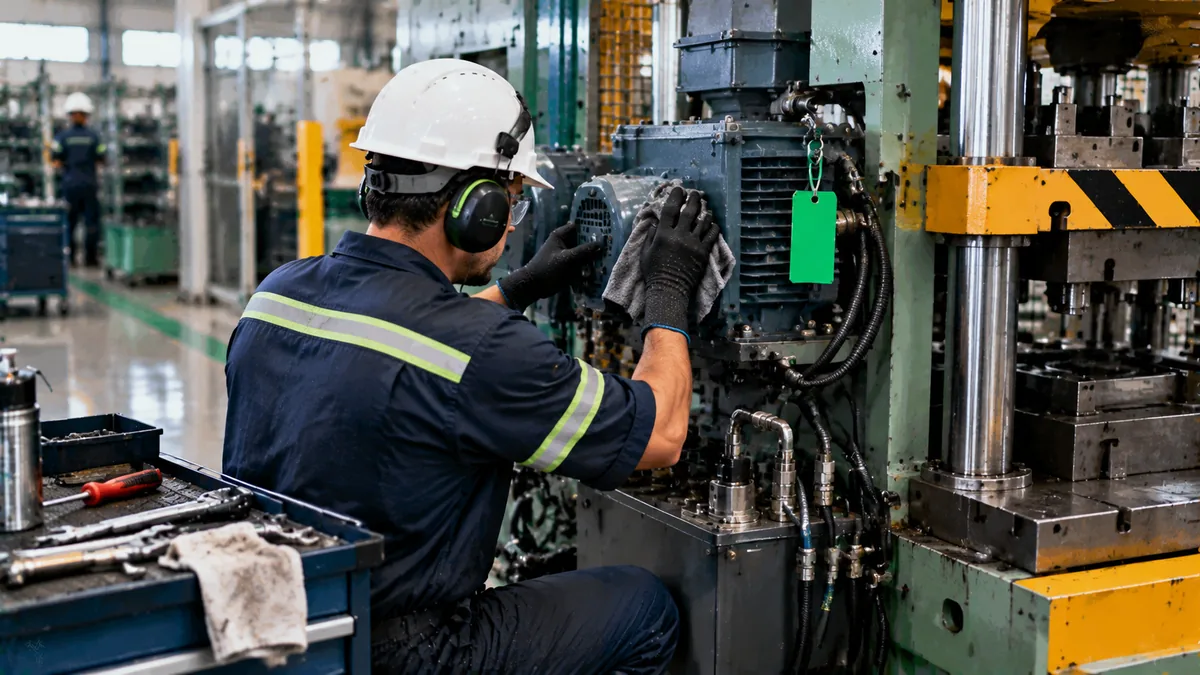
La différence avec la maintenance préventive classique tient à qui participe. En maintenance préventive, seule l'équipe de maintenance est responsable. En TPM, les opérateurs prennent aussi soin de l'équipement : ils nettoient, lubrifient, serrent et inspectent chaque jour, et la maintenance se concentre sur ce qui exige une expertise technique.
Le TPM a le plus de sens là où les équipements limitent la production : lignes automatisées, goulots, processus continus et machines coûteuses. Sur un poste manuel simple, le gain est plus faible. Il se relie aussi au Lean : sans machines fiables, la production tirée et les faibles stocks deviennent un risque, car tout arrêt interrompt le client suivant.
Deux termes reviennent sans cesse. La disponibilité est la part du temps prévu pendant laquelle la machine tourne réellement. Les conditions de base sont l'ensemble des points maintenus propres, lubrifiés et serrés qui gardent l'équipement dans l'état pour lequel il a été conçu.
Les trois sens du mot « total »
- Participation totale : opérateurs, chefs d'équipe, ingénierie, qualité et maintenance, chacun avec un rôle.
- Productivité totale de l'équipement : s'attaquer aux six grandes pertes, pas seulement aux pannes.
- Cycle de vie total : prendre soin de l'équipement de la conception et de l'achat jusqu'à l'exploitation et au remplacement, en reportant sur les machines neuves ce qu'on a appris des anciennes.
Les six grandes pertes que le TPM attaque
Pannes, réglages et changements de série, micro-arrêts, vitesse réduite, rebuts et retouches. Ce sont les mêmes pertes que mesure l'OEE. Le TPM est le programme, l'OEE est le tableau de score.
| Perte | Exemple à l'atelier | Réponse typique | Facteur OEE |
|---|---|---|---|
| Pannes | Un moteur grille en plein poste | Inspection quotidienne, maintenance planifiée | Disponibilité |
| Réglages et changements de série | Changement d'outil de 90 minutes | SMED | Disponibilité |
| Micro-arrêts | Une pièce se bloque dans l'alimentateur | Relever et supprimer la cause | Performance |
| Vitesse réduite | La machine tourne plus lentement « par prudence » | Restaurer les conditions de base | Performance |
| Rebuts | Pièces hors tolérance après la montée en température | Maîtrise des conditions, poka-yoke | Qualité |
| Retouches | Pièce reprise à cause d'une bavure | Corriger la source de la bavure | Qualité |
Les pertes de vitesse et les micro-arrêts méritent une attention particulière : ils durent des secondes ou des minutes et personne n'ouvre d'ordre de travail pour eux. Cumulés sur un poste, ils peuvent peser plus qu'une longue panne rare. Presque toutes ces pertes restent invisibles dans le rapport de production ; elles n'apparaissent que si quelqu'un relève les minutes de chaque arrêt et la vitesse réelle par rapport à la vitesse idéale.
Les piliers du TPM
Le JIPM organise le programme en huit piliers. Certaines entreprises en utilisent moins, et le découpage varie selon les auteurs : voyez la liste comme un regroupement pratique.
| Pilier | Ce qu'il fait |
|---|---|
| Maintenance autonome | Les opérateurs nettoient, lubrifient et inspectent l'équipement |
| Maintenance planifiée | La maintenance traite le travail programmé et l'analyse des défaillances |
| Amélioration ciblée | Des équipes s'attaquent à des pertes précises d'équipement |
| Maintenance de la qualité | Maîtrise les conditions d'équipement qui causent des défauts |
| Gestion anticipée des équipements | Intègre l'expérience de maintenance dans la conception des nouvelles machines |
| Éducation et formation | Développe les compétences des opérateurs et des mainteneurs |
| TPM administratif | Applique la logique TPM aux fonctions support |
| Sécurité, santé et environnement | Vise zéro accident et zéro impact environnemental |
Les piliers n'ont pas à être lancés ensemble. La maintenance planifiée, par exemple, dépend de données que produit la maintenance autonome : sans inspection quotidienne, le plan préventif suit le calendrier et non l'état réel de la machine. Dans les usines qui débutent, les deux piliers qui ouvrent généralement la voie sont la maintenance autonome et l'amélioration ciblée.
La maintenance autonome, cœur du programme
La maintenance autonome confie à l'opérateur les tâches simples et fréquentes : nettoyer, lubrifier, serrer et inspecter. Ce n'est pas « refiler du travail » à la production. Elle utilise la personne qui passe huit heures à côté de la machine pour repérer tôt le bruit étrange, la petite fuite, le boulon desserré.
En pratique, le nettoyage devient inspection : en nettoyant, l'opérateur regarde, touche et trouve des anomalies. C'est pourquoi les 5S sont généralement la première étape. Le programme suit une échelle de sept étapes.
Un bon standard de nettoyage et d'inspection tient sur une feuille par machine. Il montre une photo du point à inspecter, ce qu'il faut chercher (niveau d'huile, fuites, bruit, serrage, température), le critère d'acceptation, la durée et la fréquence. Si la tâche dépasse 10 à 15 minutes par poste, le standard est probablement trop lourd et sera abandonné.
Quand l'opérateur trouve quelque chose qu'il ne sait pas réparer, on n'improvise pas : l'anomalie est étiquetée et la maintenance la traite. Ce flux simple d'étiquetage, d'enregistrement et de résolution est ce qui empêche le TPM de se réduire à du rangement.
Exemple chiffré : où sont passées les 400 minutes ?
Exemple illustratif, avec des chiffres inventés pour le calcul. Une machine a 400 minutes de production prévue dans le poste. Il y a eu 24 minutes de panne et 16 de réglage. Le cycle idéal est de 0,6 minute par pièce. La machine a fait 480 pièces, dont 24 au rebut.
| Donnée | Valeur |
|---|---|
| Temps prévu | 400 min |
| Panne + réglage | 24 + 16 = 40 min |
| Temps de marche | 360 min |
| Cycle idéal | 0,6 min/pièce |
| Pièces produites | 480 |
| Rebuts | 24 |
| Bonnes pièces | 456 |
Disponibilité = temps de marche ÷ temps prévu = 360 ÷ 400 = 90 %.
Performance = produit ÷ production idéale. La production idéale en 360 min est 360 ÷ 0,6 = 600 pièces, donc 480 ÷ 600 = 80 %.
Qualité = bonnes pièces ÷ produites = 456 ÷ 480 = 95 %.
OEE = 0,90 × 0,80 × 0,95 = 0,684, soit 68,4 %. Vérification : 456 pièces × 0,6 min = 273,6 min de temps réellement productif, et 273,6 ÷ 400 = 68,4 %.
| Où sont passées les 400 minutes | Minutes | Part |
|---|---|---|
| Arrêts (panne et réglage) | 40 | 10 % |
| Vitesse et micro-arrêts (120 pièces de moins × 0,6) | 72 | 18 % |
| Rebuts (24 pièces × 0,6) | 14,4 | 3,6 % |
| Temps productif | 273,6 | 68,4 % |
| Total | 400 | 100 % |
Remarquez que la plus grande perte n'est pas la panne mais la vitesse, justement celle que le rapport de production ne montre presque jamais. Si le TPM divise les pannes par deux (de 24 à 12 min), le temps de marche monte à 372 min, la disponibilité atteint 372 ÷ 400 = 93 % et l'OEE atteint 0,93 × 0,80 × 0,95 = 70,7 %, un gain de 2,3 points.
TPM, maintenance préventive et maintenance corrective
| Aspect | Corrective | Préventive | TPM |
|---|---|---|---|
| Quand elle agit | Après la panne | À intervalles fixes | Chaque jour, et à la cause des pertes |
| Qui la fait | Maintenance | Maintenance | Production et maintenance |
| Objectif | Repartir | Éviter les défaillances prévisibles | Éliminer les six grandes pertes |
| Indicateur typique | Temps de réparation | Respect du plan | OEE, MTBF et MTTR |
Le TPM ne supprime pas la maintenance spécialisée. Il la libère des tâches simples pour qu'elle travaille sur l'analyse des défaillances et les améliorations. La MTBF et la MTTR aident à suivre le résultat : si le TPM fonctionne, la MTBF (temps moyen entre pannes) augmente et la MTTR (temps moyen de réparation) diminue. Pour le responsable, le gain est une meilleure prévision de capacité et moins d'heures supplémentaires pour rattraper la production perdue.
Une feuille de route pour démarrer, et pourquoi les programmes meurent
- Choisir une machine pilote, idéalement celle qui s'arrête le plus et a un opérateur dédié.
- Mesurer le point de départ avec l'OEE par poste pendant deux à quatre semaines.
- Faire un nettoyage initial avec opérateurs et maintenance ensemble, en étiquetant chaque anomalie.
- Créer le standard de nettoyage et d'inspection avec photos, durée et fréquence.
- Corriger les anomalies avec des responsables et des échéances sur un tableau de management visuel.
- Comparer l'OEE avant et après, et seulement alors passer à la machine suivante.
Les programmes meurent quand ils démarrent sur toutes les machines à la fois, sans capacité pour corriger les anomalies trouvées ; quand la maintenance autonome devient une liste de tâches sans formation des opérateurs ; et quand rien n'est mesuré. Sans OEE, le TPM devient du « rangement » et perd le soutien de la direction en quelques mois.
Prochaine étape
Sur la machine qui s'arrête le plus, relevez chaque arrêt pendant une semaine, avec sa cause et sa durée. Additionnez par catégorie et construisez un tableau comme celui de l'exemple. Cet instantané des pertes vous donne la première priorité du TPM et un argument concret pour demander aux opérateurs du temps de nettoyage et d'inspection. Définissez ensuite le standard de nettoyage et d'inspection du poste et suivez l'OEE par poste. Pour entretenir la dynamique, voyez aussi le Kaizen et le jidoka.
Questions fréquentes
Qu'est-ce que le TPM ?
La maintenance productive totale : un ensemble de pratiques où production et maintenance prennent soin ensemble des équipements pour éliminer pannes, défauts et accidents.
Quelles sont les six grandes pertes du TPM ?
Pannes, réglages et changements de série, micro-arrêts, vitesse réduite, rebuts et retouches.
Quels sont les piliers du TPM ?
Le JIPM en décrit huit : maintenance autonome, maintenance planifiée, amélioration ciblée, maintenance de la qualité, gestion anticipée des équipements, éducation et formation, TPM administratif, et sécurité, santé et environnement.
Quelle différence entre TPM et maintenance préventive ?
La maintenance préventive repose sur l'équipe de maintenance. Le TPM implique les opérateurs dans l'entretien courant et s'attaque aux six pertes, pas seulement aux pannes.
Quel indicateur accompagne le TPM ?
L'OEE, qui multiplie la disponibilité, la performance et la qualité de l'équipement.
Par où commencer le TPM ?
Par une machine pilote, la mesure de l'OEE et un nettoyage initial fait ensemble par la production et la maintenance.
Qu'est-ce que la maintenance autonome ?
C'est le pilier dans lequel les opérateurs prennent en charge le nettoyage, la lubrification, le serrage et l'inspection de leur propre équipement.
Sources
- Lean Enterprise Institute. Total Productive Maintenance (TPM). Lean Lexicon. https://www.lean.org/lexicon-terms/total-productive-maintenance/
- Lean Enterprise Institute. 5S. Lean Lexicon. https://www.lean.org/lexicon-terms/five-s/
- NAKAJIMA, S. Introduction to TPM: Total Productive Maintenance. Cambridge, MA: Productivity Press, 1988.
Sources en anglais, sauf mention contraire.

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.