TPM(全員参加の生産保全)とは
TPM(Total Productive Maintenance)は、工程内のすべての機械が、いつでも本来の仕事をできる状態に保つための一連の取り組みです。目標は、設備による故障ゼロ、不良ゼロ、災害ゼロです。
リーン・エンタープライズ・インスティテュート(LEI)によれば、この手法は日本のトヨタグループの会社であるデンソーで先駆的に始まりました。普及と最も結びつけて語られるのは、日本プラントメンテナンス協会(JIPM)の中島清一氏です。
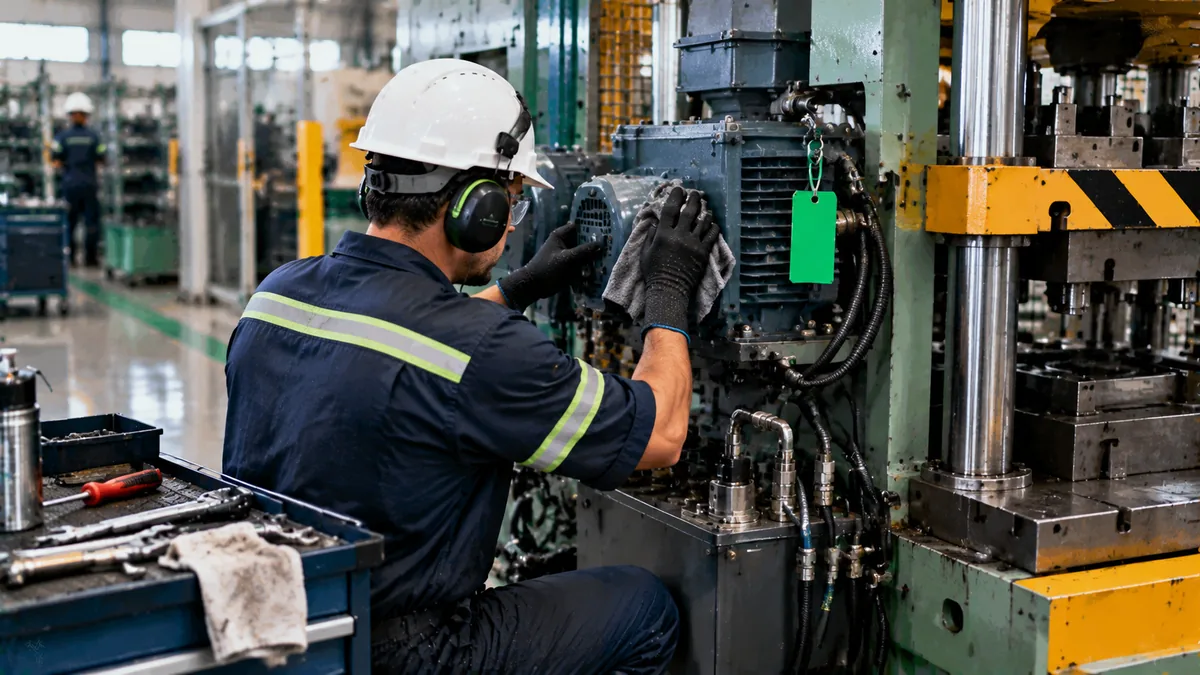
従来の予防保全との違いは、だれが参加するかです。予防保全では、保全チームだけが責任を負います。TPMでは作業者も設備の世話をします。毎日、清掃し、給油し、締め付け、点検し、保全は技術的な専門性が必要な仕事に集中します。
TPMが最も意味を持つのは、設備が生産量を制約する場所です。自動化ライン、ボトルネック、連続工程、高価な機械などです。単純な手作業の工程では効果は小さくなります。リーンともつながっています。信頼できる機械がなければ、プル生産と低在庫はリスクになります。どの停止も次の顧客を止めてしまうからです。
よく出てくる用語が2つあります。稼働率(可用性)は、計画時間のうち機械が実際に動いた割合です。基本条件とは、清掃され、給油され、締め付けられた状態に保たれ、設備を設計どおりの状態に保つ項目の集まりです。
「全員参加」「総合」の3つの意味
- 全員参加:作業者、ライン長、技術、品質、保全がそれぞれ役割を持ちます。
- 設備の総合効率:故障だけでなく、6大ロスのすべてに取り組みます。
- ライフサイクル全体:設計・購入から運転・更新まで設備を気にかけ、古い機械で学んだことを新しい機械に引き継ぎます。
TPMが取り組む6大ロス
故障、段取り・調整、チョコ停、速度低下、不良、手直しです。これらはOEEが測るロスと同じです。TPMはプログラムで、OEEはスコアボードです。
| ロス | 現場の例 | 典型的な対応 | OEEの要素 |
|---|---|---|---|
| 故障 | シフトの途中でモーターが焼ける | 日常点検、計画保全 | 時間稼働率 |
| 段取り・調整 | 90分の工具交換 | SMED | 時間稼働率 |
| チョコ停 | 部品がフィーダーで詰まる | 記録して原因を取り除く | 性能稼働率 |
| 速度低下 | 機械が「念のため」遅く動く | 基本条件を復元する | 性能稼働率 |
| 不良 | 暖機後に公差外の部品が出る | 条件管理、ポカヨケ | 良品率 |
| 手直し | バリのために部品をやり直す | バリの発生源を直す | 良品率 |
速度低下とチョコ停は特に注意が必要です。数秒から数分で終わり、だれも作業指示を出さないからです。1シフトで合計すると、まれに起きる長い故障より重くなることがあります。これらのロスのほとんどは、生産報告書には見えません。各停止の分数と、理想速度に対する実際の速度を、だれかが記録して初めて表に出ます。
TPMの柱
JIPMはプログラムを8つの柱に整理しています。もっと少なく使う会社もあり、区分は著者によって異なるので、この一覧は実用的な分類と考えてください。
| 柱 | 内容 |
|---|---|
| 自主保全 | 作業者が設備を清掃・給油・点検する |
| 計画保全 | 保全部門が計画作業と故障解析を行う |
| 個別改善 | チームが特定の設備ロスに取り組む |
| 品質保全 | 不良の原因となる設備条件を管理する |
| 初期管理 | 保全で得た知見を新設備の設計に取り入れる |
| 教育・訓練 | 作業者と保全員の技能を高める |
| 管理間接部門のTPM | TPMの考え方を支援部門に適用する |
| 安全・衛生・環境 | 災害ゼロ、環境負荷ゼロを目指す |
柱は同時に立ち上げる必要はありません。たとえば計画保全は、自主保全が生み出すデータに依存します。日常点検がなければ、予防の計画は機械の実際の状態ではなくカレンダーで動きます。始めたばかりの工場で、たいてい道を開く2つの柱は、自主保全と個別改善です。
自主保全:プログラムの心臓部
自主保全は、簡単で頻度の高い仕事を作業者の手に渡します。清掃、給油、締め付け、点検です。生産に「仕事を押しつける」ことではありません。機械の横で8時間過ごす人を活かして、変な音、小さな漏れ、緩んだボルトを早く見つけてもらうのです。
実際には、清掃が点検になります。作業者は掃除しながら見て、触れて、異常を見つけます。このため、たいてい5Sが最初のステップです。プログラムは7つのステップの階段に沿って進みます。
よく書けた清掃・点検の基準は、機械1台につき1枚に収まります。点検する箇所の写真、見るべきもの(油量、漏れ、音、締まり具合、温度)、合否の基準、所要時間、頻度を示します。作業が1シフトあたり10~15分を超えるなら、基準はおそらく重すぎて、やがて放棄されます。
作業者が自分で直せないものを見つけたときは、その場しのぎをしません。異常には「ラベル」を貼り、保全が対応します。ラベルを貼り、記録し、解決するというこの単純な流れが、TPMを単なる整理整頓にしないものです。
数値例:400分はどこへ行ったか
説明用の例で、計算のための仮の数字です。ある機械は、シフトに400分の計画生産があります。故障が24分、段取りが16分ありました。理想サイクルは1個あたり0.6分です。機械は480個をつくり、そのうち24個が不良でした。
| データ | 値 |
|---|---|
| 計画時間 | 400分 |
| 故障 + 段取り | 24 + 16 = 40分 |
| 稼働時間 | 360分 |
| 理想サイクル | 0.6分/個 |
| 生産数 | 480 |
| 不良 | 24 |
| 良品数 | 456 |
時間稼働率 = 稼働時間 ÷ 計画時間 = 360 ÷ 400 = 90%。
性能稼働率 = 生産数 ÷ 理想生産数。360分での理想生産数は360 ÷ 0.6 = 600個なので、480 ÷ 600 = 80%。
良品率 = 良品数 ÷ 生産数 = 456 ÷ 480 = 95%。
OEE = 0.90 × 0.80 × 0.95 = 0.684、つまり68.4%。確認:456個 × 0.6分 = 273.6分が本当に価値を生んだ時間で、273.6 ÷ 400 = 68.4%です。
| 400分はどこへ行ったか | 分 | 割合 |
|---|---|---|
| 停止(故障と段取り) | 40 | 10% |
| 速度とチョコ停(120個少ない × 0.6) | 72 | 18% |
| 不良(24個 × 0.6) | 14.4 | 3.6% |
| 価値を生んだ時間 | 273.6 | 68.4% |
| 合計 | 400 | 100% |
最大のロスは故障ではなく速度で、それは生産報告書がほとんど示さないものだという点に注目してください。TPMで故障が半分(24分から12分)になれば、稼働時間は372分に増え、時間稼働率は372 ÷ 400 = 93%、OEEは0.93 × 0.80 × 0.95 = 70.7%となり、2.3ポイントの改善になります。
TPM、予防保全、事後保全
| 観点 | 事後保全 | 予防保全 | TPM |
|---|---|---|---|
| いつ動くか | 故障のあと | 一定の間隔で | 毎日、そしてロスの原因に対して |
| だれが行うか | 保全 | 保全 | 製造と保全 |
| 焦点 | 再び動かす | 予測できる故障を避ける | 6大ロスをなくす |
| 典型的な指標 | 修理時間 | 計画の遵守率 | OEE、MTBF、MTTR |
TPMは専門的な保全をなくしません。簡単な仕事から保全を解放し、故障解析や改善に取り組めるようにします。MTBFとMTTRは結果の追跡に役立ちます。TPMが機能すれば、MTBF(平均故障間隔)は上がり、MTTR(平均修復時間)は下がります。管理者にとっての利点は、能力の予測が向上し、失った生産を取り戻すための残業が減ることです。
始めるためのロードマップと、プログラムが途絶える理由
- パイロット設備を1台選びます。できれば最もよく止まり、専任の作業者がいる機械です。
- 出発点を、シフトごとのOEEで2~4週間測ります。
- 作業者と保全が一緒に初期清掃を行い、すべての異常にラベルを貼ります。
- 写真、時間、頻度を入れた清掃・点検基準を作ります。
- 目で見る管理ボードで、担当者と期限を決めて異常を直します。
- 改善前後のOEEを比べ、そのあとで次の機械に進みます。
プログラムが途絶えるのは、見つかった異常を直す余力がないまま、すべての機械で同時に始めたとき、自主保全が作業者の教育なしにタスクリストになったとき、そして何も測らないときです。OEEがなければ、TPMは「掃除」になり、数か月で経営陣の支持を失います。
次の一歩
最もよく止まる機械で、1週間、すべての停止を理由と時間つきで記録してください。分類ごとに合計し、例のような表を作ります。このロスのスナップショットが、TPMの最初の優先事項と、作業者に清掃・点検の時間を頼むための具体的な根拠になります。そのあと、その工程の清掃・点検基準を決め、シフトごとにOEEを追います。勢いを保つには、改善(カイゼン)と自働化の記事もご覧ください。
よくある質問
TPMとは何ですか?
全員参加の生産保全です。製造と保全が一緒に設備の世話をして、故障、不良、災害をなくすための取り組みです。
TPMの6大ロスとは?
故障、段取り・調整、チョコ停、速度低下、不良、手直しです。
TPMの柱とは何ですか?
JIPMは8つを示しています。自主保全、計画保全、個別改善、品質保全、初期管理、教育・訓練、管理間接部門のTPM、安全・衛生・環境です。
TPMと予防保全の違いは?
予防保全は保全チームに頼ります。TPMは作業者を日常の世話に参加させ、故障だけでなく6つのロスすべてに取り組みます。
TPMと組み合わせる指標は?
設備の時間稼働率、性能稼働率、良品率を掛け合わせたOEEです。
TPMはどこから始めればよいですか?
パイロット設備1台、OEEの測定、製造と保全が一緒に行う初期清掃から始めます。
自主保全とは何ですか?
作業者が、自分の設備の清掃、給油、締め付け、点検を受け持つ柱です。
参考文献
- Lean Enterprise Institute. Total Productive Maintenance (TPM). Lean Lexicon. https://www.lean.org/lexicon-terms/total-productive-maintenance/
- Lean Enterprise Institute. 5S. Lean Lexicon. https://www.lean.org/lexicon-terms/five-s/
- NAKAJIMA, S. Introduction to TPM: Total Productive Maintenance. Cambridge, MA: Productivity Press, 1988.
特記のない限り、参考文献は英語です。

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。