- TPM (toplam üretken bakım) nedir?
- “Toplam” sözcüğünün üç anlamı
- TPM'in hedef aldığı altı büyük kayıp
- TPM'in sütunları
- Otonom bakım: programın kalbi
- Sayısal örnek: 400 dakika nereye gitti?
- TPM, önleyici ve düzeltici bakım
- Başlamak için yol haritası ve programların neden öldüğü
- Sonraki adım
- Sık sorulan sorular
TPM (toplam üretken bakım) nedir?
TPM, yani toplam üretken bakım, süreçteki her makinenin yapması gereken işi her zaman yapabilir durumda kalmasını sağlayan uygulamalar bütünüdür. Hedef; sıfır arıza, sıfır kusur ve ekipmanın yol açtığı sıfır kazadır.
Lean Enterprise Institute'a göre yaklaşım, Japonya'da Toyota Grubu'na bağlı bir şirket olan Denso'da öncülük edildi. Yaygınlaşmasıyla en çok anılan isim, Japan Institute of Plant Maintenance (JIPM) çatısındaki Seiichi Nakajima'dır.
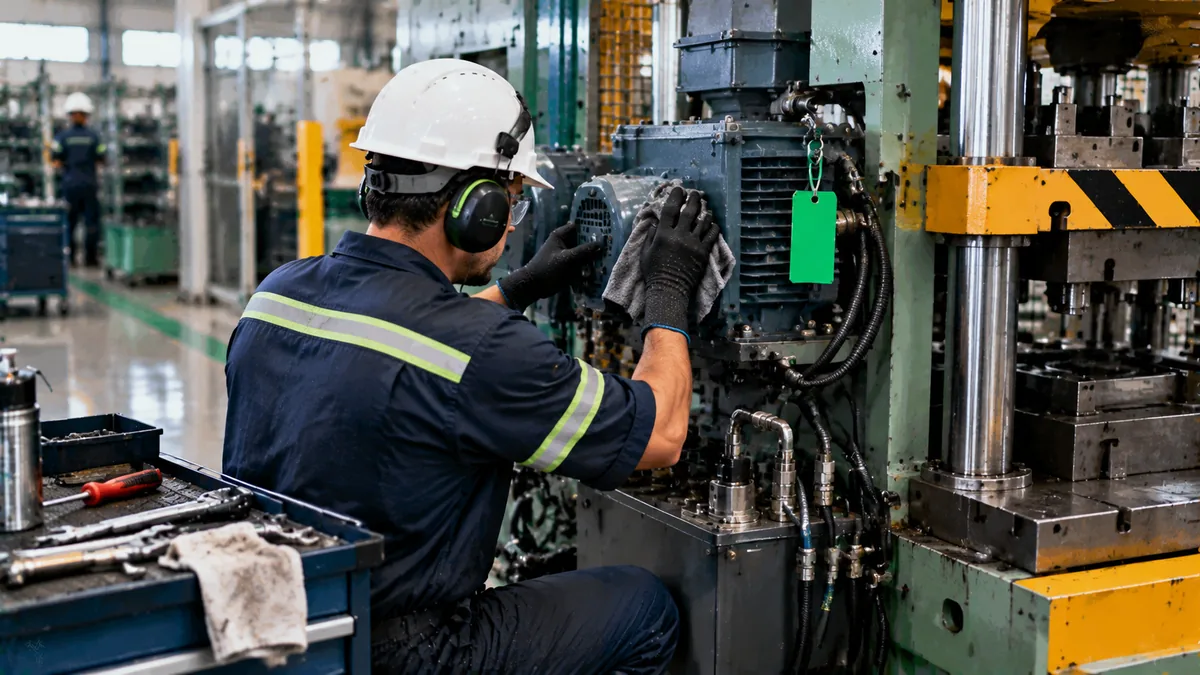
Geleneksel önleyici bakımdan farkı, kimin katıldığıdır. Önleyici bakımda yalnızca bakım ekibi sorumludur. TPM'de operatörler de ekipmanla ilgilenir: her gün temizler, yağlar, sıkar ve kontrol eder; bakım ise teknik uzmanlık gerektiren işlere odaklanır.
TPM, ekipmanın çıktıyı sınırladığı yerlerde en anlamlıdır: otomatik hatlar, darboğazlar, sürekli süreçler ve pahalı makineler. Basit bir elle çalışılan istasyonda kazanç daha küçüktür. Yalın üretimle de bağlantılıdır: güvenilir makineler olmadan çekmeli üretim ve düşük stok risk haline gelir, çünkü her duruş bir sonraki müşteriyi keser.
İki terim sürekli karşımıza çıkar. Kullanılabilirlik, planlı sürenin makinenin gerçekten çalıştığı kısmıdır. Temel koşullar ise ekipmanı tasarlandığı durumda tutan, temiz, yağlı ve sıkı tutulan noktalar bütünüdür.
“Toplam” sözcüğünün üç anlamı
- Toplam katılım: operatörler, hat liderleri, mühendislik, kalite ve bakım; herkesin bir rolü var.
- Ekipmanın toplam verimliliği: yalnızca arızaları değil, altı büyük kaybın tamamını hedeflemek.
- Toplam yaşam döngüsü: ekipmanı tasarım ve satın almadan işletmeye ve değiştirmeye kadar gözetmek; eski makinelerden öğrenileni yenilerine taşımak.
TPM'in hedef aldığı altı büyük kayıp
Arızalar, hazırlık ve ayarlar, küçük duruşlar, azalan hız, hurda ve yeniden işleme. Bunlar OEE'nin ölçtüğü kayıplarla aynıdır. TPM programdır, OEE ise skor tablosudur.
| Kayıp | Atölyeden örnek | Tipik yanıt | OEE faktörü |
|---|---|---|---|
| Arızalar | Motor vardiya ortasında yanar | Günlük kontrol, planlı bakım | Kullanılabilirlik |
| Hazırlık ve ayarlar | 90 dakikalık takım değişimi | SMED | Kullanılabilirlik |
| Küçük duruşlar | Parça besleyicide sıkışır | Kaydet ve nedeni gider | Performans |
| Azalan hız | Makine “güvenlik için” yavaş çalışır | Temel koşulları geri getir | Performans |
| Hurda | Isınmadan sonra tolerans dışı parçalar | Koşul kontrolü, poka-yoke | Kalite |
| Yeniden işleme | Çapak yüzünden yeniden yapılan parça | Çapağın kaynağını düzelt | Kalite |
Hız kayıpları ve küçük duruşlar özel dikkat ister: saniyeler ya da dakikalar sürerler ve kimse onlar için iş emri açmaz. Bir vardiya boyunca toplandıklarında, uzun ve seyrek bir arızadan daha ağır olabilirler. Bu kayıpların neredeyse tamamı üretim raporunda görünmez kalır; ancak biri her duruşun dakikasını ve gerçek hızı ideal hıza göre kaydettiğinde ortaya çıkarlar.
TPM'in sütunları
JIPM programı sekiz sütunda düzenler. Bazı şirketler daha azını kullanır, bölünme yazara göre değişir; listeyi pratik bir gruplama olarak görün.
| Sütun | Ne yapar |
|---|---|
| Otonom bakım | Operatörler ekipmanı temizler, yağlar ve kontrol eder |
| Planlı bakım | Bakım ekibi programlı işleri ve arıza analizini yürütür |
| Odaklı iyileştirme | Ekipler belirli ekipman kayıplarına saldırır |
| Kalite bakımı | Kusurlara yol açan ekipman koşullarını kontrol eder |
| Erken ekipman yönetimi | Bakım deneyimini yeni makinelerin tasarımına taşır |
| Eğitim ve öğretim | Operatörlerin ve bakımcıların becerilerini geliştirir |
| Ofis TPM'i | TPM mantığını destek alanlarına uygular |
| Güvenlik, sağlık ve çevre | Sıfır kaza ve sıfır çevresel etkiyi hedefler |
Sütunların birlikte başlatılması gerekmez. Örneğin planlı bakım, otonom bakımın ürettiği verilere bağlıdır: günlük kontrol olmadan önleyici plan makinenin gerçek durumuna göre değil, takvime göre işler. Yeni başlayan fabrikalarda yolu genellikle açan iki sütun otonom bakım ve odaklı iyileştirmedir.
Otonom bakım: programın kalbi
Otonom bakım, basit ve sık işleri operatörün eline verir: temizlemek, yağlamak, sıkmak ve kontrol etmek. Bu, işi üretime “yıkmak” değildir. Makinenin yanında sekiz saat geçiren kişiyi, tuhaf sesi, küçük sızıntıyı, gevşek cıvatayı erkenden fark etmek için kullanır.
Uygulamada temizlik kontrole dönüşür: temizlerken operatör bakar, dokunur ve anormallikleri bulur. Bu yüzden 5S genellikle ilk adımdır. Program, yedi basamaklı bir merdiveni izler.
İyi yazılmış bir temizlik ve kontrol standardı, makine başına tek sayfaya sığar. Kontrol edilecek noktanın fotoğrafını, nelere bakılacağını (yağ seviyesi, sızıntı, ses, sıkılık, sıcaklık), kabul ölçütünü, ne kadar sürdüğünü ve ne sıklıkla yapıldığını gösterir. Görev vardiya başına 10–15 dakikayı aşıyorsa standart muhtemelen fazla ağırdır ve terk edilecektir.
Operatör kendisinin onaramayacağı bir şey bulduğunda doğaçlama yapılmaz: anormallik etiketlenir ve bakım ilgilenir. Etiketle, kaydet, çöz şeklindeki bu basit akış, TPM'in sıradan bir ortalık toplamaya dönüşmesini engelleyen şeydir.
Sayısal örnek: 400 dakika nereye gitti?
Açıklayıcı örnek, hesap için uydurulmuş sayılarla. Bir makinenin vardiyada 400 dakikalık planlı üretimi var. 24 dakika arıza ve 16 dakika hazırlık oldu. İdeal çevrim parça başına 0,6 dakikadır. Makine 480 parça üretti, 24'ü hurda.
| Veri | Değer |
|---|---|
| Planlı süre | 400 dk |
| Arıza + hazırlık | 24 + 16 = 40 dk |
| Çalışma süresi | 360 dk |
| İdeal çevrim | 0,6 dk/parça |
| Üretilen parça | 480 |
| Hurda | 24 |
| İyi parça | 456 |
Kullanılabilirlik = çalışma süresi ÷ planlı süre = 360 ÷ 400 = %90.
Performans = üretilen ÷ ideal üretim. 360 dakikada ideal üretim 360 ÷ 0,6 = 600 parçadır, yani 480 ÷ 600 = %80.
Kalite = iyi parça ÷ üretilen = 456 ÷ 480 = %95.
OEE = 0,90 × 0,80 × 0,95 = 0,684, yani %68,4. Kontrol: 456 parça × 0,6 dk = 273,6 dk gerçekten verimli süre ve 273,6 ÷ 400 = %68,4.
| 400 dakika nereye gitti | Dakika | Pay |
|---|---|---|
| Duruşlar (arıza ve hazırlık) | 40 | %10 |
| Hız ve küçük duruşlar (120 parça az × 0,6) | 72 | %18 |
| Hurda (24 parça × 0,6) | 14,4 | %3,6 |
| Verimli süre | 273,6 | %68,4 |
| Toplam | 400 | %100 |
En büyük tek kaybın arıza değil, hız olduğuna dikkat edin; üretim raporunun neredeyse hiç göstermediği tam da o. TPM arızaları yarıya indirirse (24'ten 12 dk'ya), çalışma süresi 372 dk'ya çıkar, kullanılabilirlik 372 ÷ 400 = %93 olur ve OEE 0,93 × 0,80 × 0,95 = %70,7'ye ulaşır; yani 2,3 puanlık kazanç.
TPM, önleyici ve düzeltici bakım
| Boyut | Düzeltici | Önleyici | TPM |
|---|---|---|---|
| Ne zaman devreye girer | Arızadan sonra | Sabit aralıklarla | Her gün ve kayıpların nedeninde |
| Kim yapar | Bakım | Bakım | Üretim ve bakım |
| Odak | Yeniden çalıştırmak | Öngörülebilir arızaları önlemek | Altı büyük kaybı ortadan kaldırmak |
| Tipik gösterge | Onarım süresi | Plana uyum | OEE, MTBF ve MTTR |
TPM uzman bakımı ortadan kaldırmaz. Bakımı basit işlerden kurtarır ki arıza analizi ve iyileştirmelerle uğraşabilsin. MTBF ve MTTR sonucu izlemeye yardım eder: TPM işliyorsa MTBF (arızalar arası ortalama süre) yükselir, MTTR (ortalama onarım süresi) düşer. Yönetici için kazanç, daha iyi kapasite öngörüsü ve kaybedilen çıktıyı telafi etmek için daha az fazla mesaidir.
Başlamak için yol haritası ve programların neden öldüğü
- Bir pilot makine seçin; ideal olarak en çok duran ve adanmış bir operatörü olan makine.
- Başlangıcı iki ila dört hafta boyunca vardiya başına OEE ile ölçün.
- Operatörler ve bakım birlikte ilk temizliği yapsın, her anormalliği etiketlesin.
- Fotoğraf, süre ve sıklıkla temizlik ve kontrol standardını oluşturun.
- Anormallikleri, görsel yönetim panosunda sahipleri ve tarihleriyle düzeltin.
- OEE'yi önce ve sonra karşılaştırın, ancak ondan sonra bir sonraki makineye geçin.
Programlar, bulunan anormallikleri düzeltecek kapasite olmadan tüm makinelerde aynı anda başladığında; otonom bakım operatör eğitimi olmayan bir görev listesine dönüştüğünde; ve hiçbir şey ölçülmediğinde ölür. OEE olmadan TPM “ortalık toplama” olur ve aylar içinde yönetimin desteğini kaybeder.
Sonraki adım
En çok duran makinede bir hafta boyunca her duruşu nedeni ve süresiyle kaydedin. Kategorilere göre toplayın ve örnekteki gibi bir tablo oluşturun. Bu kayıp fotoğrafı, TPM'in ilk önceliğini ve operatörlerden temizlik ve kontrol zamanı istemek için somut bir argüman verir. Sonra istasyonun temizlik ve kontrol standardını belirleyin ve vardiya başına OEE'yi izleyin. İvmeyi korumak için Kaizen ve jidoka yazılarına da bakın.
Sık sorulan sorular
TPM nedir?
Toplam üretken bakım: üretim ve bakımın ekipmana birlikte bakarak arızaları, kusurları ve kazaları ortadan kaldırdığı uygulamalar bütünü.
TPM'in altı büyük kaybı nedir?
Arızalar, hazırlık ve ayarlar, küçük duruşlar, azalan hız, hurda ve yeniden işleme.
TPM'in sütunları nelerdir?
JIPM sekiz sütun tanımlar: otonom bakım, planlı bakım, odaklı iyileştirme, kalite bakımı, erken ekipman yönetimi, eğitim ve öğretim, ofis TPM'i ile güvenlik, sağlık ve çevre.
TPM ile önleyici bakım arasındaki fark nedir?
Önleyici bakım bakım ekibine dayanır. TPM operatörleri rutin bakıma katar ve yalnızca arızaları değil, altı kaybın tamamını hedefler.
TPM'e hangi gösterge eşlik eder?
Ekipmanın kullanılabilirlik, performans ve kalitesini çarpan OEE.
TPM'e nereden başlanmalı?
Bir pilot makineden, OEE ölçümünden ve üretim ile bakımın birlikte yaptığı ilk temizlikten.
Otonom bakım nedir?
Operatörlerin kendi ekipmanlarının temizlik, yağlama, sıkma ve kontrolünü üstlendiği sütundur.
Kaynaklar
- Lean Enterprise Institute. Total Productive Maintenance (TPM). Lean Lexicon. https://www.lean.org/lexicon-terms/total-productive-maintenance/
- Lean Enterprise Institute. 5S. Lean Lexicon. https://www.lean.org/lexicon-terms/five-s/
- NAKAJIMA, S. Introduction to TPM: Total Productive Maintenance. Cambridge, MA: Productivity Press, 1988.
Aksi belirtilmedikçe kaynaklar İngilizcedir.

Yazar hakkında
Lean Manufacturing ve davranış yönetimi uzmanı
Otomotiv ve metal-mekanik sektöründe (GM ve Dana) 20 yılı aşkın deneyim; 2006'dan beri Lean Manufacturing uygulayıcısı. SENAI eğitmeni ve Brezilya'nın Brasil Mais Produtivo programının mentoru olarak 50'den fazla şirkete danışmanlık, eğitim ve denetim hizmeti verdi; kaliteyi, verimliliği ve insan gelişimini bir araya getiriyor.