- Ce qu'est la théorie des contraintes
- Goulot et contrainte : quelle différence
- Exemple : une ligne de quatre étapes
- Comment trouver le goulot
- Les cinq étapes de focalisation
- Tambour, tampon et corde
- Les trois mesures de la TOC : la comptabilité de débit
- TOC, lean et Six Sigma
- Erreurs fréquentes
- Questions fréquentes
Ce qu'est la théorie des contraintes
La théorie des contraintes (TOC) est une philosophie de gestion et un ensemble d'outils créés par le physicien israélien Eliyahu Goldratt. Elle s'est fait connaître par le roman Le But (The Goal, 1984), écrit avec Jeff Cox. L'idée centrale est simple : tout système possède au moins une contrainte qui limite sa production, et seule l'amélioration de la contrainte améliore le système.
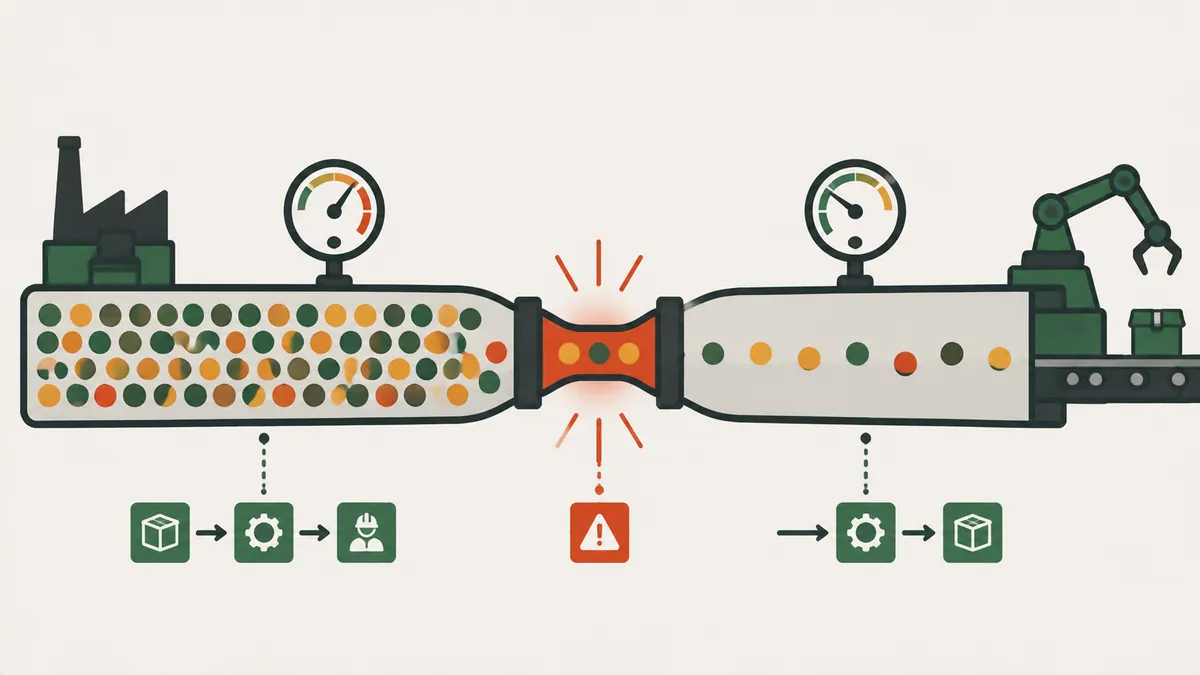
Dans une usine, la contrainte est généralement le goulot : l'étape de plus faible capacité. Une ligne ne peut livrer que ce que son étape la plus lente peut livrer. Une heure perdue au goulot est une heure perdue pour toute l'usine, alors qu'une heure gagnée ailleurs se transforme surtout en stock supplémentaire.
La TOC est née dans l'industrie, mais elle s'applique à tout flux de travail : un atelier, un chantier, un bureau d'études ou un service d'assistance. Partout où il y a une suite d'étapes, l'une d'elles fixe le rythme. Savoir laquelle permet d'arrêter de disperser l'effort et de concentrer l'amélioration là où elle augmente vraiment les résultats.
Goulot et contrainte : quelle différence
Dans l'atelier, goulot et contrainte sont souvent employés comme synonymes. Pour être précis, le goulot est la contrainte physique de capacité : la ressource dont la capacité est inférieure à la demande. Mais la contrainte peut se trouver ailleurs.
| Type de contrainte | Où elle apparaît | Exemple |
|---|---|---|
| Physique (goulot) | Une machine, un poste ou une équipe de plus faible capacité | Un poste de soudage à 35 pièces par heure entre des étapes plus rapides |
| Marché | La demande est inférieure à la capacité de l'usine | La ligne pourrait produire plus, mais les commandes manquent |
| Politique | Une règle, une norme ou une habitude qui limite le flux | Grands lots minimaux, validations lentes, une pause qui arrête toute la ligne |
| Approvisionnement | Matière qui arrive en retard ou incomplète | Tôle livrée par lots hebdomadaires |
Cette classification est une façon pratique d'organiser l'idée, pas une règle unique partagée par tous les auteurs. L'essentiel est de connaître la contrainte d'aujourd'hui, car c'est là que chaque effort rapporte le plus.
Exemple : une ligne de quatre étapes
Prenons une ligne illustrative, sur un poste de 8 heures, qui traite la même pièce en quatre étapes. Les chiffres sont inventés pour l'exemple.
| Étape | Capacité (pièces par heure) | Capacité en 8 heures (pièces) |
|---|---|---|
| Découpe | 60 | 480 |
| Soudage | 35 | 280 |
| Peinture | 50 | 400 |
| Assemblage | 45 | 360 |
Le soudage a la plus faible capacité, 35 pièces par heure : c'est le goulot. De plus, il ne tourne que 7 des 8 heures, car il perd 1 heure entre le déjeuner, les changements d'outil et l'attente de matière. La production réelle de la ligne est 35 × 7 = 245 pièces par jour.
Si la découpe tourne tout le poste à 60 pièces par heure, elle fait 480 pièces. Le soudage en consomme 245. Il reste donc 480 − 245 = 235 pièces par jour d'en-cours devant le goulot. Ce stock ne se transforme pas en argent. Il prend de la place, cache des problèmes et allonge le délai.
Voyez ce que l'exemple enseigne. La découpe a la plus grande capacité de la ligne, 60 pièces par heure, et pourtant investir là serait une erreur. La peinture, à 50, ne limite rien aujourd'hui non plus. Toute amélioration de ces deux étapes laisserait le flux inchangé et le stock plus grand. L'attention doit aller au soudage.
Comment trouver le goulot
Aucun signe n'est une preuve à lui seul. Combinez-en au moins deux et confirmez avec les données de capacité.
| Signe | Comment vérifier |
|---|---|
| File d'attente devant l'étape | Compter les pièces en attente à chaque poste pendant quelques jours |
| Temps de cycle supérieur au takt | Comparer le temps de cycle au takt time ; l'étape qui ne suit pas la demande est candidate |
| L'étape qui ne s'arrête jamais | L'étape qui travaille tout le temps pendant que les suivantes attendent |
| Plus faible capacité | Calculer la capacité de chaque étape, comme dans l'exemple ci-dessus |
| Carte du flux | La cartographie de la chaîne de valeur montre côte à côte le temps de cycle et le stock de chaque étape |
Dans l'exemple, la file de pièces devant le soudage et la plus faible capacité désignent le même endroit.
Les cinq étapes de focalisation
Goldratt a proposé un cycle de cinq étapes. Voici chacune appliquée à l'exemple.
- Identifier la contrainte. Le soudage, à 35 pièces par heure.
- Exploiter la contrainte. Tirer le maximum de ce qui existe, sans investissement. Décaler le déjeuner pour que le soudage ne s'arrête pas, réduire le temps de changement avec le SMED, livrer la matière à temps et garder la machine disponible avec la TPM. En récupérant l'heure perdue, le soudage tourne 8 heures : 35 × 8 = 280 pièces par jour, soit 35 de plus (+14,3 %).
- Subordonner tout le reste à la contrainte. Les autres étapes travaillent au rythme du soudage. La découpe cesse de faire 480 pièces et en fait environ 280, ce qui met fin à l'accumulation.
- Élever la contrainte. Si cela ne suffit pas, investir dans la capacité. Un second poste porte le soudage à 50 pièces par heure. La contrainte passe alors à l'assemblage, à 45 pièces par heure : 45 × 8 = 360 pièces par jour.
- Recommencer. L'assemblage est la nouvelle contrainte, et le cycle repart.
Résultat de l'exemple : de 245 à 280 par la seule exploitation, et à 360 après l'élévation. Cela fait 115 pièces de plus par jour, soit 46,9 %.
Tambour, tampon et corde
Le tambour-tampon-corde (DBR) est la méthode d'ordonnancement de la TOC qui fait suivre le flux à la contrainte.
- Tambour : le rythme de la contrainte, qui fixe le rythme de l'usine. Dans l'exemple, 35 pièces par heure au soudage.
- Tampon : une réserve protégée devant la contrainte pour qu'elle n'attende jamais. Par exemple 2 heures de consommation du soudage : 35 × 2 = 70 pièces. Le tampon est petit et contrôlé, à la différence d'un stock qui grossit sans critère.
- Corde : le signal qui lie la libération de matière au tambour. La découpe ne reçoit un ordre que lorsque le soudage consomme, un peu comme en production tirée avec le kanban.
Le contrôle doit se placer avant la contrainte, pour ne pas dépenser un temps précieux sur des pièces qui seront rebutées.
Les trois mesures de la TOC : la comptabilité de débit
La TOC propose de juger les décisions par trois mesures globales, et non par l'efficacité de chaque service. On parle souvent de comptabilité de débit (throughput accounting).
| Mesure | Définition | Question à laquelle elle répond |
|---|---|---|
| Débit (throughput) | Le rythme auquel le système génère de l'argent par les ventes | Combien entre ? |
| Stock (inventory) | L'argent investi dans des articles que l'entreprise compte vendre | Combien est immobilisé ? |
| Dépenses d'exploitation | L'argent dépensé pour transformer le stock en débit | Combien coûte le fonctionnement ? |
Une amélioration ne vaut que si elle augmente le débit, réduit le stock ou réduit les dépenses d'exploitation. Augmenter l'efficacité d'une machine qui n'est pas le goulot ne fait rien de cela.
TOC, lean et Six Sigma
Selon le Lean Enterprise Institute, la TOC se concentre sur la suppression ou la gestion des contraintes pour augmenter la production, tandis que le lean cherche à identifier et à éliminer les gaspillages de la chaîne de valeur. Les deux insistent sur le système entier plutôt que sur des parties isolées.
| Aspect | TOC | Lean | Six Sigma |
|---|---|---|---|
| Focus | La contrainte du système | Le gaspillage dans le flux | La variation du processus |
| Question clé | Qu'est-ce qui limite le résultat ? | Qu'est-ce qui n'apporte pas de valeur ? | Pourquoi le résultat varie-t-il ? |
| Quand l'utiliser d'abord | Pour choisir où agir | Pour travailler sur tout le flux | Pour stabiliser un processus |
En pratique ils se combinent bien : la TOC dit où attaquer en premier, tandis que les outils lean et le TRS du goulot montrent comment et de combien on s'est amélioré. Mesurer le TRS sur la machine contrainte est généralement la meilleure première mesure. Une règle utile : utiliser la TOC pour décider où améliorer, le lean pour décider quoi éliminer dans le flux, et la maîtrise statistique pour garder le processus stable ensuite. Un outil ne remplace pas les autres.
Erreurs fréquentes
- Améliorer là où il n'y a pas de goulot. On obtient du stock, pas de la production.
- Chercher la même capacité à chaque étape. La TOC vise à équilibrer le flux, pas la capacité. Un peu de capacité excédentaire hors contrainte est saine.
- Laisser le goulot attendre. Un manque de matière, d'opérateurs ou d'outillage au goulot coûte cher.
- Oublier l'étape 5. Après une amélioration, la contrainte se déplace. Qui ne revient pas à l'étape 1 optimise la mauvaise contrainte.
- Ne regarder que les machines. Beaucoup de contraintes sont des politiques : règles, tailles de lots et priorités.
Prochaine étape : choisissez une ligne et suivez cette routine d'une semaine. Calculez la capacité de chaque étape et confirmez le goulot par la file d'attente et le temps de cycle. Mesurez les heures où le goulot tourne vraiment et listez les arrêts évitables. Attaquez le plus gros arrêt par une action simple sans investissement. Ramenez la libération de matière au rythme du goulot. Réévaluez dans une semaine : la contrainte s'est-elle déplacée ?
Questions fréquentes
Quelle différence entre un goulot et une contrainte ?
Le goulot est la contrainte physique de capacité. Une contrainte peut aussi venir du marché, d'une politique ou de l'approvisionnement.
Quelles sont les cinq étapes de focalisation de la théorie des contraintes ?
Identifier, exploiter, subordonner, élever la contrainte, puis revenir à l'étape 1 quand elle se déplace.
Qu'est-ce que le tambour-tampon-corde ?
C'est la méthode d'ordonnancement de la TOC : le tambour fixe le rythme de la contrainte, le tampon la protège et la corde lie la libération de matière à ce rythme.
Comment trouver le goulot sur une ligne ?
Chercher la file de pièces devant une étape, un temps de cycle supérieur au takt et la plus faible capacité calculée.
La TOC et le lean sont-ils concurrents ?
Non. La TOC dit où agir en premier, et le lean fournit les outils pour agir.
Qui a créé la théorie des contraintes ?
Eliyahu Goldratt, qui l'a popularisée dans le livre Le But, de 1984, écrit avec Jeff Cox.
Pourquoi améliorer une étape qui n'est pas le goulot n'aide-t-il pas ?
Parce que la production de la ligne est plafonnée par la contrainte. Un gain ailleurs se transforme en en-cours.
Sources
- Lean Enterprise Institute. Theory of Constraints. Lean Lexicon. https://www.lean.org/lexicon-terms/theory-of-constraints/
- GOLDRATT, E. M.; COX, J. The Goal: A Process of Ongoing Improvement. Great Barrington: North River Press, 1984.
- GOLDRATT, E. M. What Is This Thing Called Theory of Constraints and How Should It Be Implemented? Great Barrington: North River Press, 1990.
Sources en anglais, sauf mention contraire.

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.