- Ce qu'est le takt time
- La formule du takt time
- Exemple chiffré : un takt de 72 secondes
- Takt time, temps de cycle et délai
- Utiliser le takt pour équilibrer une ligne
- Quand le takt time fonctionne, et quand il ne fonctionne pas
- Plusieurs produits, plusieurs équipes, plusieurs arrêts
- Erreurs courantes dans le calcul et l'usage du takt
- Questions fréquentes
Ce qu'est le takt time
Le takt time est le temps de production disponible divisé par la demande du client. Il indique à quel rythme une unité doit être terminée pour que la production suive les commandes, ni plus vite ni plus lentement.
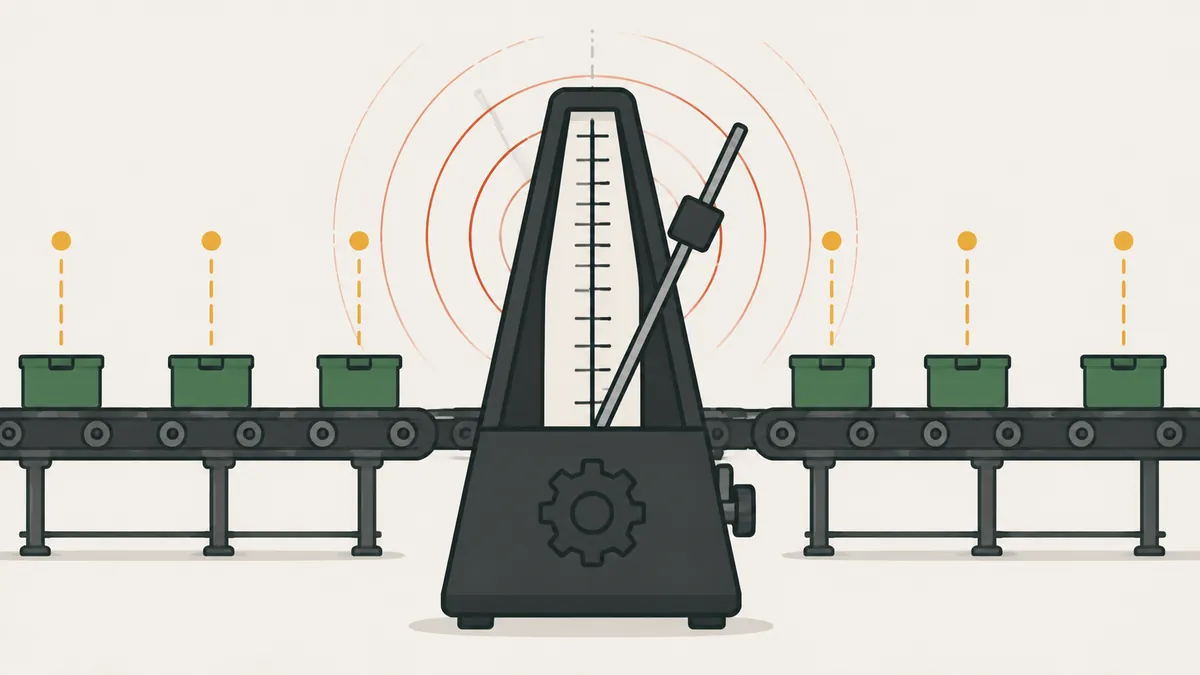
Le mot vient de l'allemand Takt, qui désigne la mesure, l'intervalle régulier en musique. Le Lean Enterprise Institute (LEI) le décrit comme le rythme qui aligne la production sur la demande, d'où son surnom de battement de cœur d'un système lean. Selon le LEI, l'idée a été utilisée dans l'industrie aéronautique allemande dans les années 1930 puis largement adoptée chez Toyota dans les années 1950.
Le takt time ne mesure pas la vitesse de votre processus. Il mesure la vitesse à laquelle le client a besoin du produit. C'est une référence externe, et c'est ce qui la rend utile : elle montre si la ligne tourne au-dessus ou en dessous de ce que le marché exige.
En pratique, il éclaire quatre décisions : combien d'opérateurs la ligne nécessite, quels postes sont des goulots, si la production est en avance ou en retard sur les commandes, et quel rythme le travail standardisé doit suivre. Un simple tableau comparant les unités prévues chaque heure aux unités réellement faites rend le takt visible pour l'équipe, sans longs rapports.
La formule du takt time
Takt time = temps disponible ÷ demande du client
Les deux variables doivent couvrir la même période, par jour ou par poste. Le résultat sort dans l'unité de temps utilisée : secondes par unité ou minutes par unité.
| Variable | Comment la définir | Ce qui n'y entre pas |
|---|---|---|
| Temps disponible | Durée du poste moins les arrêts planifiés (repas, pauses, réunion quotidienne, échauffement) | Pannes, ruptures de matière et changements de série non planifiés |
| Demande du client | Quantité dont le client a besoin sur la période, en unités par jour ou par poste | Votre propre stock de sécurité et les objectifs de production sans commandes |
Les pannes et les ruptures de matière ne se déduisent pas du temps disponible. Ce sont des pertes que la ligne doit éliminer pour tenir le takt. Si vous les déduisez, le takt paraît plus élevé qu'il ne devrait l'être et le problème disparaît du calcul.
L'exemple classique du LEI : une usine travaille 480 minutes par jour pour une demande de 240 unités par jour. Le takt time est de 2 minutes par unité.
Exemple chiffré : un takt de 72 secondes
Exemple illustratif pour une ligne d'assemblage à deux postes de travail par jour. Les données appartiennent à l'exercice, pas à une entreprise réelle.
| Élément | Valeur |
|---|---|
| Équipes par jour | 2 équipes de 8 h = 960 min |
| Arrêts planifiés | 2 × 60 min (repas et pauses) = 120 min |
| Temps disponible | 960 − 120 = 840 min = 50 400 s |
| Demande quotidienne | 700 unités |
| Takt time | 50 400 ÷ 700 = 72 s par unité |
Si la demande est donnée au mois, convertissez-la d'abord : 15 400 unités sur 22 jours ouvrés donnent 15 400 ÷ 22 = 700 unités par jour. Si la demande monte à 840 unités par jour, le takt tombe à 50 400 ÷ 840 = 60 secondes. Le takt suit la demande : il doit donc être revu régulièrement. Selon le LEI, Toyota le révise en général chaque mois, avec un ajustement tous les 10 jours.
Pour l'exprimer en minutes, divisez par 60 : 72 s font 1,2 min par unité.
Takt time, temps de cycle et délai
Les trois termes apparaissent ensemble et se confondent sans cesse. Seul le premier vient du client.
| Terme | Origine | Question à laquelle il répond | Dans l'exemple |
|---|---|---|---|
| Takt time | Demande du client | À quel intervalle une unité doit-elle sortir ? | 72 s |
| Temps de cycle | L'opération | Combien de temps le poste met-il pour faire une unité ? | 45 à 80 s selon le poste |
| Délai (lead time) | Tout le flux | Combien de temps une unité met-elle de l'entrée à la sortie ? | Dépend des stocks entre les étapes |
Quand le temps de cycle d'un poste dépasse le takt, ce poste est le goulot et la ligne ne peut pas satisfaire la demande. Quand il est très inférieur au takt, il y a du temps mort ou de la surproduction, la pire des pertes du lean. Pour réduire le temps total, voir le délai de production.
Il existe aussi le pitch, utilisé pour piloter la production par blocs : le takt multiplié par le nombre d'unités d'un conteneur. Avec des conteneurs de 10 unités, le pitch est de 72 × 10 = 720 s, soit 12 minutes.
Utiliser le takt pour équilibrer une ligne
L'usage le plus courant du takt est de répartir le travail entre les postes. La routine est courte.
- Calculer le takt (72 s dans l'exemple).
- Chronométrer plusieurs fois le cycle de chaque poste et retenir une valeur représentative.
- Représenter les postes en barres avec une ligne horizontale au niveau du takt.
- Déplacer des tâches des postes au-dessus du takt vers les postes en dessous.
- Consigner la nouvelle répartition dans le travail standardisé.
| Poste | Cycle avant (s) | Cycle après (s) | Situation |
|---|---|---|---|
| 1 | 55 | 55 | Sous le takt |
| 2 | 68 | 68 | Sous le takt |
| 3 | 80 | 70 | Était à 8 s au-dessus du takt |
| 4 | 62 | 62 | Sous le takt |
| 5 | 45 | 55 | A reçu 10 s du poste 3 |
| Total | 310 | 310 | Le contenu de travail n'a pas changé |
Le nombre minimal théorique d'opérateurs est la somme des temps de cycle divisée par le takt, arrondie au supérieur : 310 ÷ 72 = 4,3, soit 5 opérateurs. Avec 5 opérateurs, l'efficacité d'équilibrage est de 310 ÷ (5 × 72) = 310 ÷ 360 = 86,1 %. Si la demande monte et que le takt tombe à 60 s, le calcul devient 310 ÷ 60 = 5,2 : la ligne a besoin de 6 opérateurs ou de moins de contenu de travail.
Quand le takt time fonctionne, et quand il ne fonctionne pas
Le takt est le plus utile là où la demande est répétitive et le flux continu : lignes d'assemblage, cellules de production, processus à volume stable. Il organise alors le travail de chacun autour d'un seul rythme.
Dans les environnements à grande variété et faible volume, comme un atelier d'usinage sur commande, le takt d'un article isolé dit peu de chose, car chaque commande a une gamme et un temps différents. On calcule alors le takt par famille de produits, ou l'on utilise plutôt la charge par poste de travail. C'est un conseil pratique, pas une règle fixe, et chaque usine l'adapte à son flux.
Le takt se relie aussi à la production tirée. Dans un système kanban, le rythme de réapprovisionnement suit la consommation du client, et le takt traduit cette consommation en temps. Sans rythme défini, une usine tend à tourner à la vitesse de sa machine la plus rapide, et les stocks s'accumulent entre les étapes.
Plusieurs produits, plusieurs équipes, plusieurs arrêts
Avec plusieurs produits sur la même ligne, additionnez les demandes. Si le produit A en demande 400 par jour et le B 300, la demande totale est de 700 et le takt reste à 72 s. Ce qui change, c'est le contenu de travail de chaque modèle, et la séquence de production entre en jeu. Pour mélanger les modèles sans casser le rythme, utilisez le heijunka.
Trois précautions pratiques pour le calcul :
- Utilisez la demande du client, pas la capacité des machines ni l'objectif de l'usine.
- Calculez par processus qui sert le même flux : une cellule d'usinage et une cellule d'assemblage du même produit partagent le takt.
- Pour les processus dont le temps de cycle est proche du takt, prévoyez un temps de cycle cible inférieur au takt afin d'absorber les petits arrêts. C'est une pratique de conception, pas une partie de la formule.
Erreurs courantes dans le calcul et l'usage du takt
- Déduire les pannes du temps disponible : le takt devient plus grand qu'il ne devrait l'être et le problème disparaît des chiffres.
- Utiliser l'objectif de production au lieu de la demande du client.
- Mélanger les périodes : demande mensuelle divisée par un temps journalier.
- Confondre takt et temps de cycle, et traiter le takt comme la vitesse d'une machine.
- Calculer une fois et ne jamais revoir alors que la demande change.
- Imposer le takt à l'opérateur sans supprimer les causes des arrêts.
Prochaine étape : choisissez une ligne et calculez son takt dès aujourd'hui, avec la demande réelle de la semaine dernière et le temps disponible du poste. Chronométrez ensuite chaque poste et tracez les barres avec la ligne de takt. Le premier poste au-dessus de la ligne est votre point de départ. Consignez le résultat et révisez le calcul la semaine suivante.
Questions fréquentes
Qu'est-ce que le takt time ?
C'est le temps de production disponible divisé par la demande du client. Il indique l'intervalle auquel une unité doit être terminée pour satisfaire les commandes.
Quelle est la formule du takt time ?
Takt time = temps disponible ÷ demande du client, les deux valeurs couvrant la même période.
Les pannes comptent-elles dans le takt time ?
Non. Seuls les arrêts planifiés, comme les repas et les pauses, sont déduits. Les pannes sont des pertes que la ligne doit supprimer pour tenir le takt.
Quelle est la différence entre takt time et temps de cycle ?
Le takt vient de la demande du client. Le temps de cycle vient de l'opération et mesure le temps qu'un poste met par unité. Si le temps de cycle dépasse le takt, le poste est un goulot.
Le takt time et le délai sont-ils la même chose ?
Non. Le takt est le rythme de sortie exigé par le client. Le délai est le temps total qu'un produit met à traverser le processus.
Comment calculer le takt time avec une demande mensuelle ?
Divisez la demande mensuelle par le nombre de jours ouvrés pour obtenir la demande quotidienne, puis utilisez le temps disponible d'une journée. Exemple : 15 400 ÷ 22 = 700 unités par jour.
À quelle fréquence réviser le takt time ?
Chaque fois que la demande change de façon significative. Selon le LEI, Toyota le révise en général chaque mois, avec un ajustement tous les 10 jours.
Sources
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- Lean Enterprise Institute. Cycle Time. Lean Lexicon. https://www.lean.org/lexicon-terms/cycle-time/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
Sources en anglais, sauf mention contraire.

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.