Takt zamanı nedir
Takt zamanı, kullanılabilir üretim süresinin müşteri talebine bölünmesidir. Üretimin siparişlere ne daha hızlı ne daha yavaş yetişebilmesi için bir birimin ne sıklıkla tamamlanması gerektiğini söyler.
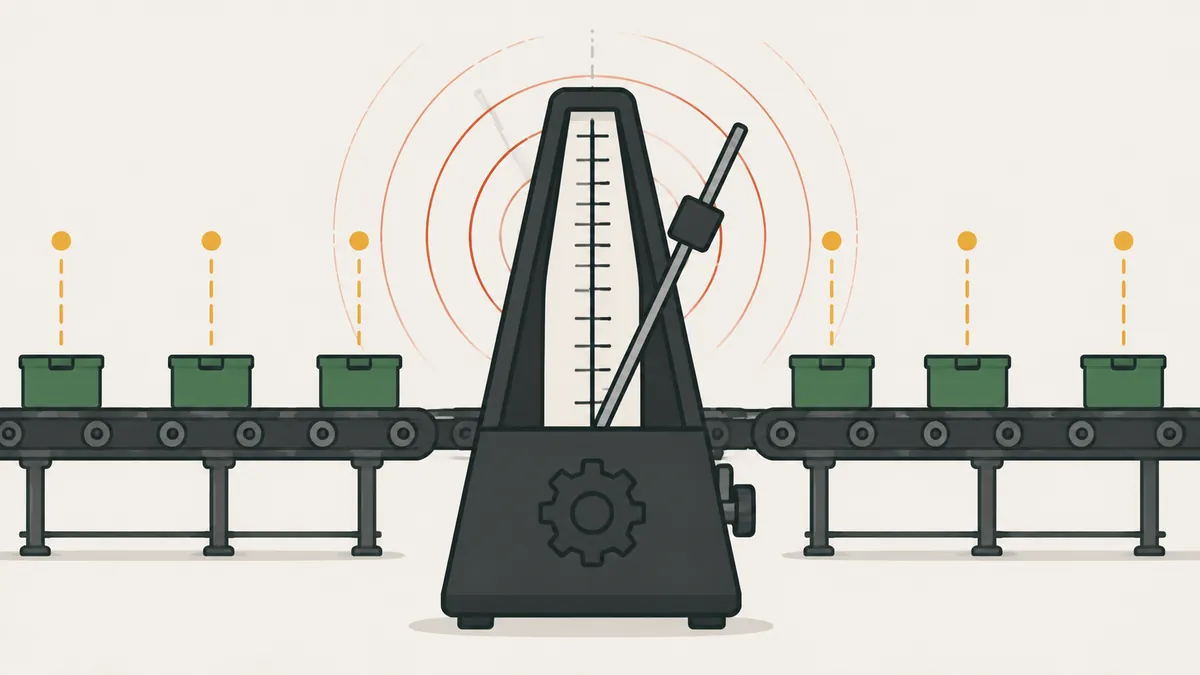
Kelime, müzikte düzenli aralık anlamına gelen ölçü ya da vuruş demek olan Almanca Takt sözcüğünden gelir. Lean Enterprise Institute (LEI) onu üretimi talebe uyduran tempo olarak tanımlar; bu yüzden yalın bir sistemin kalp atışı denir. LEI'ye göre fikir 1930'larda Alman uçak sanayisinde kullanıldı ve 1950'lerde Toyota'da yaygın biçimde benimsendi.
Takt zamanı sürecinizin ne kadar hızlı çalıştığını ölçmez. Müşterinin ürüne ne kadar hızlı ihtiyaç duyduğunu ölçer. Dışsal bir referanstır ve onu yararlı kılan da budur: hattın pazarın gerektirdiğinin üstünde mi altında mı çalıştığını gösterir.
Uygulamada takt dört karara destek olur: hattın kaç operatöre ihtiyacı olduğu, hangi istasyonların darboğaz olduğu, üretimin siparişlerin önünde mi arkasında mı olduğu ve standart işin hangi ritmi izleyeceği. Her saat yapılması gereken birimleri gerçekte yapılanlarla karşılaştıran basit bir pano, uzun raporlar olmadan taktı ekibe görünür kılar.
Takt zamanı formülü
Takt zamanı = kullanılabilir süre ÷ müşteri talebi
İki değişken de aynı dönemi kapsamalıdır, örneğin gün veya vardiya. Sonuç, kullandığınız zaman biriminde çıkar: birim başına saniye veya birim başına dakika.
| Değişken | Nasıl tanımlanır | Ne dahil değildir |
|---|---|---|
| Kullanılabilir süre | Vardiya süresi eksi planlı duruşlar (yemek, molalar, günlük toplantı, esneme) | Arızalar, malzeme eksikliği ve plansız ayar değişimleri |
| Müşteri talebi | Müşterinin dönem içinde ihtiyaç duyduğu miktar, günlük veya vardiya başına birim olarak | Kendi emniyet stokunuz ve siparişi olmayan üretim hedefleri |
Arızalar ve malzeme eksiklikleri kullanılabilir süreden düşülmez. Bunlar, hattın takta uyabilmek için ortadan kaldırması gereken kayıplardır. Düşerseniz takt olması gerekenden büyük görünür ve sorun hesaptan kaybolur.
Klasik LEI örneği: bir fabrika günde 480 dakika çalışıyor ve günlük talep 240 birim. Takt zamanı birim başına 2 dakikadır.
Sayısal örnek: 72 saniyelik takt
İki vardiyalı bir montaj hattı için açıklayıcı örnek. Veriler alıştırmaya aittir, gerçek bir şirkete değil.
| Kalem | Değer |
|---|---|
| Günlük vardiya | 8 saatlik 2 vardiya = 960 dk |
| Planlı duruşlar | 2 × 60 dk (yemek ve molalar) = 120 dk |
| Kullanılabilir süre | 960 − 120 = 840 dk = 50.400 sn |
| Günlük talep | 700 birim |
| Takt zamanı | 50.400 ÷ 700 = birim başına 72 sn |
Talep aylık verilmişse önce dönüştürün: 22 iş gününde 15.400 birim, 15.400 ÷ 22 = günde 700 birim eder. Talep günde 840 birime çıkarsa takt 50.400 ÷ 840 = 60 saniyeye düşer. Takt talebi izler, bu yüzden düzenli gözden geçirilmelidir. LEI'ye göre Toyota genellikle aylık gözden geçirir ve her 10 günde küçük bir ayar yapar.
Dakika olarak ifade etmek için 60'a bölün: 72 sn, birim başına 1,2 dk eder.
Takt zamanı, çevrim süresi ve teslim süresi
Üç terim birlikte geçer ve sürekli karıştırılır. Yalnızca ilki müşteriden gelir.
| Terim | Kaynak | Yanıtladığı soru | Örnekte |
|---|---|---|---|
| Takt zamanı | Müşteri talebi | Bir birim ne sıklıkla çıkmalı? | 72 sn |
| Çevrim süresi | Operasyon | İstasyon bir birimi ne kadar sürede yapar? | İstasyona göre 45 ila 80 sn |
| Teslim süresi | Tüm akış | Bir birim girişten çıkışa ne kadar sürede gider? | Adımlar arasındaki stoka bağlı |
Bir istasyonun çevrim süresi takttan büyükse o istasyon darboğazdır ve hat talebi karşılayamaz. Takttan çok küçükse boşta zaman ya da aşırı üretim vardır; bu, yalın kayıpların en kötüsüdür. Toplam süreyi kısaltmak için teslim süresine bakın.
Ayrıca üretimi bloklar halinde yönetmek için kullanılan pitch vardır: takt çarpı bir kaptaki birim sayısı. 10 birimlik kaplarla pitch, 72 × 10 = 720 sn, yani 12 dakikadır.
Hattı dengelemek için takt kullanımı
Taktın en yaygın kullanımı işi istasyonlara dağıtmaktır. Rutin kısadır.
- Taktı hesaplayın (örnekte 72 sn).
- Her istasyonun çevrimini birkaç kez ölçün ve temsil edici bir değer alın.
- İstasyonları çubuk olarak çizin ve takt seviyesine yatay bir çizgi çekin.
- Takt üstündeki istasyonlardan görevleri takt altındakilere kaydırın.
- Yeni dağılımı standart iş olarak kaydedin.
| İstasyon | Önceki çevrim (sn) | Sonraki çevrim (sn) | Durum |
|---|---|---|---|
| 1 | 55 | 55 | Takt altında |
| 2 | 68 | 68 | Takt altında |
| 3 | 80 | 70 | Takttan 8 sn yukarıdaydı |
| 4 | 62 | 62 | Takt altında |
| 5 | 45 | 55 | 3. istasyondan 10 sn aldı |
| Toplam | 310 | 310 | Toplam iş içeriği değişmedi |
Kuramsal asgari operatör sayısı, çevrim sürelerinin toplamının takta bölünmesi ve yukarı yuvarlanmasıdır: 310 ÷ 72 = 4,3, yani 5 operatör. 5 operatörle dengeleme verimi 310 ÷ (5 × 72) = 310 ÷ 360 = %86,1'dir. Talep artar ve takt 60 sn'ye düşerse hesap 310 ÷ 60 = 5,2 olur: hat 6 operatöre ya da daha az iş içeriğine ihtiyaç duyar.
Takt zamanı ne zaman işe yarar, ne zaman yaramaz
Takt, talebin tekrarlı ve akışın sürekli olduğu yerlerde en yararlıdır: montaj hatları, üretim hücreleri ve hacmi sabit süreçler. Orada herkesin işini tek bir ritim etrafında düzenler.
Siparişe göre çalışan bir talaşlı imalat atölyesi gibi yüksek çeşit, düşük hacimli ortamlarda tek bir kalemin takt zamanı pek bir şey söylemez, çünkü her siparişin rotası ve süresi farklıdır. Orada takt ürün ailesi için hesaplanır ya da iş merkezi başına iş yükü kullanılır. Bu pratik bir yönlendirmedir, sabit bir kural değildir; her fabrika kendi akışına uyarlar.
Takt ayrıca çekme üretimle bağlantılıdır. Kanbanda yenileme ritmi müşteri tüketimini izler ve takt bu tüketimi zamana çevirir. Tanımlı bir ritim olmadan fabrika en hızlı makinenin hızında çalışmaya eğilim gösterir ve adımlar arasında stok birikir.
Birden çok ürün, vardiya ve duruş
Aynı hatta birden fazla ürün olduğunda talepler toplanır. A ürünü günde 400, B ürünü 300 birim istiyorsa toplam talep 700'dür ve takt 72 sn kalır. Değişen, her modelin iş içeriğidir ve üretim sırası devreye girer. Modelleri ritmi bozmadan karıştırmak için heijunka kullanın.
Hesaplama için üç pratik uyarı:
- Makine kapasitesini ya da fabrika hedefini değil, müşteri talebini kullanın.
- Aynı akışa hizmet eden her süreç için hesaplayın. Aynı ürünün işleme hücresi ile montaj hücresi taktı paylaşır.
- Çevrim süresi takta yakın süreçlerde, küçük duruşları emmek için taktın altında bir hedef çevrim süresi tasarlayın. Bu bir tasarım uygulamasıdır, formülün parçası değildir.
Ritmi kurulu kapasiteyle ilişkilendirmek için OEE'ye bakın.
Taktı hesaplarken ve kullanırken sık yapılan hatalar
- Arızaları kullanılabilir süreden düşmek: takt olması gerekenden büyük çıkar ve sorun rakamlardan kaybolur.
- Müşteri talebi yerine üretim hedefini kullanmak.
- Dönemleri karıştırmak: aylık talebi günlük süreye bölmek.
- Taktı çevrim süresiyle karıştırmak ve taktı makine hızı sanmak.
- Bir kez hesaplayıp talep değişirken bir daha bakmamak.
- Duruşların nedenlerini gidermeden operatörden takta uymasını beklemek.
Sonraki adım: bir hat seçin ve takt zamanını bugün hesaplayın; geçen haftanın gerçek talebini ve vardiyanın kullanılabilir süresini kullanın. Sonra her istasyonu ölçün ve çubukları takt çizgisiyle çizin. Çizginin üstündeki ilk istasyon başlangıç noktanızdır. Sonucu kaydedin ve hesabı ertesi hafta gözden geçirin.
Sık sorulan sorular
Takt zamanı nedir?
Kullanılabilir üretim süresinin müşteri talebine bölünmesidir. Siparişleri karşılamak için bir birimin hangi aralıkla tamamlanması gerektiğini gösterir.
Takt zamanı formülü nedir?
Takt zamanı = kullanılabilir süre ÷ müşteri talebi; iki değer de aynı dönemi kapsar.
Makine arızaları takt zamanına dahil edilir mi?
Hayır. Yalnızca yemek ve mola gibi planlı duruşlar düşülür. Arızalar, hattın takta uymak için ortadan kaldırması gereken kayıplardır.
Takt zamanı ile çevrim süresi arasındaki fark nedir?
Takt müşteri talebinden gelir. Çevrim süresi operasyondan gelir ve bir istasyonun birim başına süresini ölçer. Çevrim süresi takttan büyükse istasyon darboğazdır.
Takt zamanı ile teslim süresi aynı şey midir?
Hayır. Takt, müşterinin istediği çıkış hızıdır. Teslim süresi, bir ürünün süreçten geçerken harcadığı toplam süredir.
Aylık talep varsa takt zamanı nasıl hesaplanır?
Aylık talebi iş günü sayısına bölerek günlük talebi bulun, sonra bir günün kullanılabilir süresini kullanın. Örnek: 15.400 ÷ 22 = günde 700 birim.
Takt zamanı ne sıklıkla gözden geçirilmeli?
Talep belirgin biçimde değiştiğinde. LEI'ye göre Toyota genellikle aylık gözden geçirir ve her 10 günde küçük bir ayar yapar.
Kaynaklar
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- Lean Enterprise Institute. Cycle Time. Lean Lexicon. https://www.lean.org/lexicon-terms/cycle-time/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
Aksi belirtilmedikçe kaynaklar İngilizcedir.

Yazar hakkında
Lean Manufacturing ve davranış yönetimi uzmanı
Otomotiv ve metal-mekanik sektöründe (GM ve Dana) 20 yılı aşkın deneyim; 2006'dan beri Lean Manufacturing uygulayıcısı. SENAI eğitmeni ve Brezilya'nın Brasil Mais Produtivo programının mentoru olarak 50'den fazla şirkete danışmanlık, eğitim ve denetim hizmeti verdi; kaliteyi, verimliliği ve insan gelişimini bir araya getiriyor.