Apa itu takt time
Takt time adalah waktu produksi yang tersedia dibagi permintaan pelanggan. Angka ini menunjukkan seberapa sering satu unit harus selesai agar produksi mengikuti pesanan, tidak lebih cepat dan tidak lebih lambat.
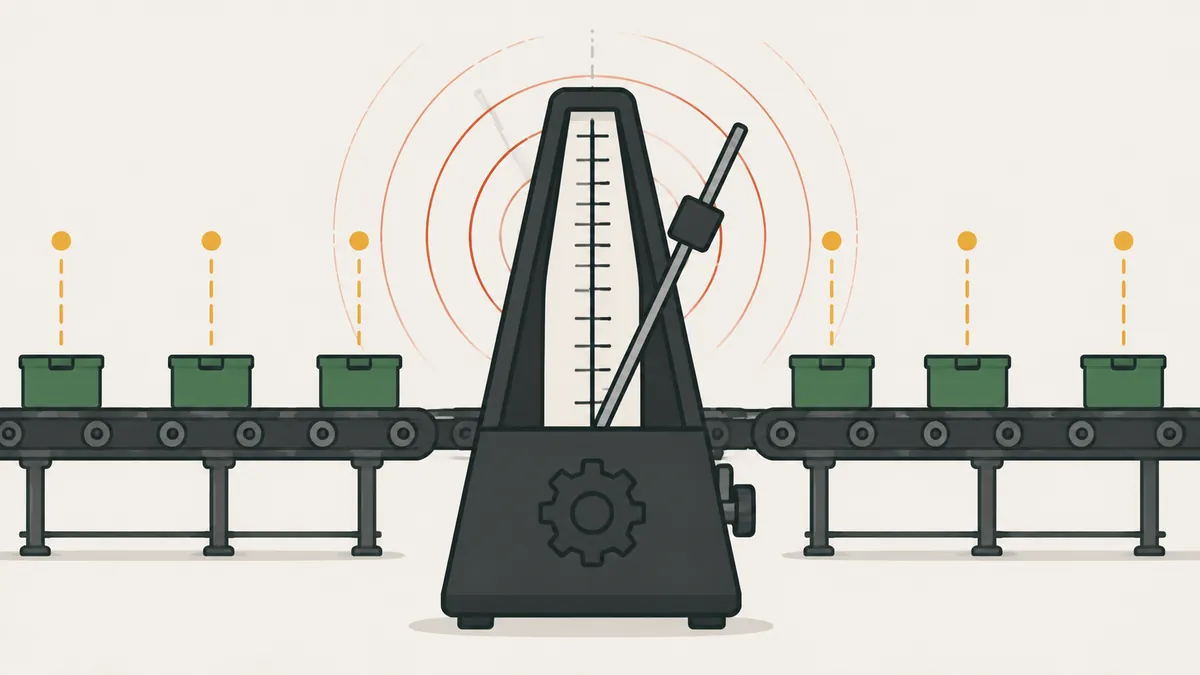
Kata ini berasal dari bahasa Jerman Takt, yang berarti birama, selang teratur dalam musik. Lean Enterprise Institute (LEI) menggambarkannya sebagai irama yang menyelaraskan produksi dengan permintaan, sehingga disebut detak jantung sistem lean. Menurut LEI, gagasan ini dipakai di industri pesawat Jerman pada 1930-an dan diadopsi luas di Toyota pada 1950-an.
Takt time tidak mengukur seberapa cepat proses Anda berjalan. Takt time mengukur seberapa cepat pelanggan membutuhkan produk. Ini acuan dari luar, dan itulah yang membuatnya berguna: ia menunjukkan apakah lini berjalan di atas atau di bawah yang dibutuhkan pasar.
Dalam praktik, takt mendukung empat keputusan: berapa operator yang dibutuhkan lini, stasiun mana yang menjadi bottleneck, apakah produksi lebih cepat atau tertinggal dari pesanan, dan irama apa yang harus diikuti kerja standar. Papan sederhana yang membandingkan unit yang seharusnya selesai tiap jam dengan unit yang benar-benar dibuat membuat takt terlihat oleh tim tanpa laporan panjang.
Rumus takt time
Takt time = waktu tersedia ÷ permintaan pelanggan
Kedua variabel harus mencakup periode yang sama, misalnya per hari atau per shift. Hasilnya keluar dalam satuan waktu yang dipakai: detik per unit atau menit per unit.
| Variabel | Cara menentukannya | Yang tidak termasuk |
|---|---|---|
| Waktu tersedia | Waktu shift dikurangi henti terencana (makan, istirahat, rapat harian, senam) | Kerusakan, kekurangan material, dan changeover tak terencana |
| Permintaan pelanggan | Jumlah yang dibutuhkan pelanggan dalam periode itu, dalam unit per hari atau per shift | Stok pengaman sendiri dan target produksi tanpa pesanan |
Kerusakan dan kekurangan material tidak dikurangkan dari waktu tersedia. Itu adalah kerugian yang harus dihilangkan lini agar memenuhi takt. Jika Anda mengurangkannya, takt tampak lebih besar dari seharusnya dan masalahnya hilang dari perhitungan.
Contoh klasik LEI: sebuah pabrik berjalan 480 menit per hari dengan permintaan 240 unit per hari. Takt time-nya 2 menit per unit.
Contoh hitungan: takt 72 detik
Contoh ilustrasi untuk lini perakitan dengan dua shift. Datanya milik latihan ini, bukan perusahaan nyata.
| Butir | Nilai |
|---|---|
| Shift per hari | 2 shift @ 8 jam = 960 menit |
| Henti terencana | 2 × 60 menit (makan dan istirahat) = 120 menit |
| Waktu tersedia | 960 − 120 = 840 menit = 50.400 detik |
| Permintaan harian | 700 unit |
| Takt time | 50.400 ÷ 700 = 72 detik per unit |
Jika permintaan datang per bulan, ubah dulu: 15.400 unit dalam 22 hari kerja menghasilkan 15.400 ÷ 22 = 700 unit per hari. Jika permintaan naik menjadi 840 unit per hari, takt turun menjadi 50.400 ÷ 840 = 60 detik. Takt mengikuti permintaan, jadi perlu ditinjau secara berkala. Menurut LEI, Toyota biasanya meninjaunya tiap bulan, dengan penyesuaian kecil tiap 10 hari.
Untuk menyatakannya dalam menit, bagi dengan 60: 72 detik sama dengan 1,2 menit per unit.
Takt time, cycle time, dan lead time
Ketiga istilah ini sering muncul bersamaan dan terus tertukar. Hanya yang pertama berasal dari pelanggan.
| Istilah | Sumber | Pertanyaan yang dijawab | Pada contoh |
|---|---|---|---|
| Takt time | Permintaan pelanggan | Seberapa sering satu unit harus keluar? | 72 detik |
| Cycle time | Operasi | Berapa lama stasiun membuat satu unit? | 45 sampai 80 detik, tergantung stasiun |
| Lead time | Seluruh aliran | Berapa lama satu unit dari masuk sampai keluar? | Bergantung pada persediaan antarlangkah |
Bila cycle time suatu stasiun melebihi takt, stasiun itu adalah bottleneck dan lini tidak dapat memenuhi permintaan. Bila jauh di bawah takt, ada waktu menganggur atau produksi berlebih, pemborosan terburuk dalam lean. Untuk memperpendek waktu total, lihat lead time.
Ada juga pitch, yang dipakai untuk mengendalikan produksi dalam blok: takt dikali jumlah unit dalam satu wadah. Dengan wadah 10 unit, pitch-nya 72 × 10 = 720 detik, atau 12 menit.
Memakai takt untuk menyeimbangkan lini
Penggunaan takt yang paling umum adalah membagi pekerjaan ke stasiun-stasiun. Rutinnya singkat.
- Hitung takt (72 detik pada contoh).
- Ukur siklus tiap stasiun beberapa kali dan pakai nilai yang representatif.
- Gambar stasiun sebagai batang dengan garis horizontal pada nilai takt.
- Pindahkan tugas dari stasiun di atas takt ke stasiun di bawahnya.
- Catat pembagian baru sebagai kerja standar.
| Stasiun | Siklus sebelum (detik) | Siklus sesudah (detik) | Status |
|---|---|---|---|
| 1 | 55 | 55 | Di bawah takt |
| 2 | 68 | 68 | Di bawah takt |
| 3 | 80 | 70 | Tadinya 8 detik di atas takt |
| 4 | 62 | 62 | Di bawah takt |
| 5 | 45 | 55 | Menerima 10 detik dari stasiun 3 |
| Total | 310 | 310 | Total pekerjaan tidak berubah |
Jumlah operator minimum secara teoretis adalah jumlah cycle time dibagi takt, dibulatkan ke atas: 310 ÷ 72 = 4,3, jadi 5 operator. Dengan 5 operator, efisiensi keseimbangan adalah 310 ÷ (5 × 72) = 310 ÷ 360 = 86,1%. Jika permintaan naik dan takt turun menjadi 60 detik, hitungannya menjadi 310 ÷ 60 = 5,2: lini membutuhkan 6 operator atau isi pekerjaan yang lebih sedikit.
Kapan takt time bekerja dan kapan tidak
Takt paling berguna di tempat permintaan berulang dan aliran kontinu: lini perakitan, sel produksi, dan proses dengan volume stabil. Di sana takt mengatur kerja semua orang di sekitar satu irama.
Pada lingkungan dengan variasi tinggi dan volume rendah, seperti bengkel permesinan berdasarkan pesanan, takt satu item tidak banyak berarti karena tiap pesanan punya rute dan waktu berbeda. Di sana takt dihitung per keluarga produk, atau yang dipakai adalah beban kerja per pusat kerja. Ini panduan praktis, bukan aturan baku, dan tiap pabrik menyesuaikannya dengan alirannya.
Takt juga terhubung dengan produksi tarik. Pada kanban, irama pengisian ulang mengikuti konsumsi pelanggan, dan takt menerjemahkan konsumsi itu ke dalam waktu. Tanpa irama yang jelas, pabrik cenderung berjalan sesuai kecepatan mesin tercepatnya, dan persediaan menumpuk di antara langkah.
Beberapa produk, shift, dan henti
Dengan lebih dari satu produk pada lini yang sama, jumlahkan permintaannya. Jika produk A membutuhkan 400 unit per hari dan B 300, total permintaan 700 dan takt tetap 72 detik. Yang berubah adalah isi pekerjaan tiap model, dan urutan produksi ikut berperan. Untuk mencampur model tanpa mengganggu irama, gunakan heijunka.
Tiga kewaspadaan praktis dalam perhitungan:
- Gunakan permintaan pelanggan, bukan kapasitas mesin atau target pabrik.
- Hitung per proses yang melayani aliran yang sama: sel permesinan dan sel perakitan untuk produk yang sama berbagi takt.
- Untuk proses dengan cycle time mendekati takt, rancang cycle time target di bawah takt agar menyerap henti kecil. Ini praktik desain, bukan bagian dari rumus.
Kesalahan umum dalam menghitung dan memakai takt
- Mengurangkan kerusakan dari waktu tersedia: takt jadi lebih besar dari seharusnya dan masalah hilang dari angka.
- Memakai target produksi, bukan permintaan pelanggan.
- Mencampur periode: permintaan bulanan dibagi waktu harian.
- Menyamakan takt dengan cycle time dan menganggap takt sebagai kecepatan mesin.
- Menghitung sekali dan tidak pernah meninjau lagi padahal permintaan berubah.
- Menuntut operator memenuhi takt tanpa menghilangkan penyebab henti.
Langkah berikutnya: pilih satu lini dan hitung takt-nya hari ini, dengan permintaan nyata minggu lalu dan waktu tersedia pada shift. Lalu ukur tiap stasiun dan gambar batangnya dengan garis takt. Stasiun pertama di atas garis adalah titik awal Anda. Catat hasilnya dan tinjau ulang hitungan minggu berikutnya.
Pertanyaan yang sering diajukan
Apa itu takt time?
Waktu produksi yang tersedia dibagi permintaan pelanggan. Angka ini menunjukkan selang waktu penyelesaian satu unit agar pesanan terpenuhi.
Apa rumus takt time?
Takt time = waktu tersedia ÷ permintaan pelanggan, dengan kedua nilai mencakup periode yang sama.
Apakah kerusakan mesin dihitung dalam takt time?
Tidak. Hanya henti terencana, seperti makan dan istirahat, yang dikurangkan. Kerusakan adalah kerugian yang harus dihilangkan lini agar memenuhi takt.
Apa beda takt time dan cycle time?
Takt berasal dari permintaan pelanggan. Cycle time berasal dari operasi dan mengukur berapa lama stasiun mengerjakan satu unit. Jika cycle time melebihi takt, stasiun itu adalah bottleneck.
Apakah takt time dan lead time sama?
Tidak. Takt adalah irama keluaran yang diminta pelanggan. Lead time adalah total waktu yang dibutuhkan produk untuk melewati proses.
Bagaimana menghitung takt time dengan permintaan bulanan?
Bagi permintaan bulanan dengan jumlah hari kerja untuk mendapat permintaan harian, lalu pakai waktu tersedia satu hari. Contoh: 15.400 ÷ 22 = 700 unit per hari.
Seberapa sering takt time ditinjau?
Setiap kali permintaan berubah signifikan. Menurut LEI, Toyota biasanya meninjaunya tiap bulan, dengan penyesuaian kecil tiap 10 hari.
Sumber
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- Lean Enterprise Institute. Cycle Time. Lean Lexicon. https://www.lean.org/lexicon-terms/cycle-time/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
Sumber berbahasa Inggris, kecuali dinyatakan lain.

Tentang penulis
Spesialis Lean Manufacturing dan manajemen perilaku
Lebih dari 20 tahun di industri otomotif dan pengerjaan logam (GM dan Dana), praktisi Lean Manufacturing sejak 2006. Instruktur SENAI dan mentor program Brasil Mais Produtivo di Brasil, memberikan konsultasi, pelatihan, dan audit untuk lebih dari 50 perusahaan, memadukan kualitas, produktivitas, dan pengembangan manusia.