Apa itu heijunka
Heijunka adalah perataan jenis dan jumlah produksi selama periode waktu yang tetap. Lean Enterprise Institute menjelaskan bahwa ini memungkinkan produksi memenuhi permintaan pelanggan secara efisien sambil menghindari produksi per lot besar, sehingga persediaan, biaya modal, tenaga kerja, dan lead time di seluruh aliran nilai menjadi minimum. Kata Jepang itu kira-kira berarti “perataan”.
Ada dua jenis perataan. Perataan volume membagi jumlah total menjadi bagian yang sama sepanjang periode, alih-alih mengikuti puncak pesanan. Perataan ragam menyebar model dalam urutan pendek yang berulang, alih-alih membuat tiap model dalam satu blok panjang.
Heijunka adalah fondasi just-in-time. Tanpanya, kanban menerima pesanan yang tidak rata dan butuh persediaan untuk menyerap puncak.
Contoh sederhana perataan ragam: alih-alih membuat semua model A pada hari Senin, semua B pada Selasa, dan semua C pada Rabu, produksi bergantian antarmodel dalam urutan pendek, seperti A, B, A, C, diulang sepanjang hari. Setiap pelanggan mendapat sedikit dari tiap model setiap hari, dan stok masing-masing tetap kecil.
Perataan volume: contoh dari LEI
Sebuah produsen menerima 500 pesanan per minggu, tetapi dengan variasi besar dari hari ke hari.
| Hari | Pesanan | Produksi yang diratakan |
|---|---|---|
| Senin | 200 | 100 |
| Selasa | 100 | 100 |
| Rabu | 50 | 100 |
| Kamis | 100 | 100 |
| Jumat | 50 | 100 |
| Total | 500 | 500 |
Untuk meratakan, produsen menyimpan sedikit persediaan barang jadi dekat pengiriman, yang menyerap puncak hari Senin, dan membuat 100 unit per hari sepanjang minggu. Mengikuti pesanan hari demi hari akan memerlukan kapasitas 200 unit dan membuat pabrik menganggur pada Rabu dan Jumat.
Contoh hitungan: meratakan ragam A, B, dan C
Contoh ilustrasi. Sebuah lini membuat tiga produk dengan permintaan mingguan 250 A, 125 B, dan 125 C, atau 500 unit dalam 5 hari. Satu shift 480 menit.
Langkah 1, permintaan harian: 500 ÷ 5 = 100 unit per hari, terdiri dari 50 A, 25 B, dan 25 C.
Langkah 2, bandingkan kedua rencana mingguan:
| Hari | Tidak diratakan | Diratakan |
|---|---|---|
| Senin | 125 A | 50 A, 25 B, 25 C |
| Selasa | 125 A | 50 A, 25 B, 25 C |
| Rabu | 125 B | 50 A, 25 B, 25 C |
| Kamis | 125 C | 50 A, 25 B, 25 C |
| Jumat | 0 | 50 A, 25 B, 25 C |
| Beban harian maksimum | 125 | 100 |
| Pergantian per minggu | 3 | 75 |
Tanpa perataan, puncak harian adalah 125 unit, 25% di atas 100 pada rencana yang diratakan, dan hari Jumat tanpa beban. Setelah diratakan, beban sama setiap hari, tetapi pergantian naik dari 3 menjadi 75 per minggu. Itulah harga perataan, dan itu sebabnya perataan berjalan bersama waktu pergantian yang lebih singkat.
Perhatikan logika urutannya. Karena A setengah dari permintaan (50 dari 100), ia mengambil setengah dari setiap siklus. B dan C berbagi setengah sisanya. Jika model keempat bergabung, aturannya sama: setiap model mengambil, dalam setiap siklus, porsi yang sama dengan porsinya dalam permintaan harian.
Langkah 3, siklus yang diratakan: hari dibagi menjadi 5 siklus berisi 20 unit, masing-masing 10 A, 5 B, dan 5 C. Setiap siklus punya 3 pergantian (A ke B, B ke C, C ke A), sehingga 15 pergantian per hari.
Langkah 4, waktu pergantian: setelah SMED, tiap pergantian makan 2 menit. Dalam sehari: 15 × 2 = 30 menit. Waktu bersih = 480 − 30 = 450 menit. Tempo bersih = 450 ÷ 100 = 4,5 menit per unit.
Langkah 5, panjang siklus: A memakan 10 × 4,5 = 45 menit. B dan C masing-masing 5 × 4,5 = 22,5 menit. Dengan 3 pergantian 2 menit (6 menit), siklus berlangsung 45 + 22,5 + 22,5 + 6 = 96 menit. Lima siklus: 5 × 96 = 480 menit, seluruh shift.
Langkah 6, uji kelayakan: jika tiap pergantian masih 20 menit, 15 pergantian memakai 300 menit. Tersisa 180 menit, yang menghasilkan 180 ÷ 4,5 = 40 unit, jauh di bawah 100 yang diperlukan. Perataan ragam hanya layak dengan pergantian yang cepat.
Kotak heijunka dan pitch
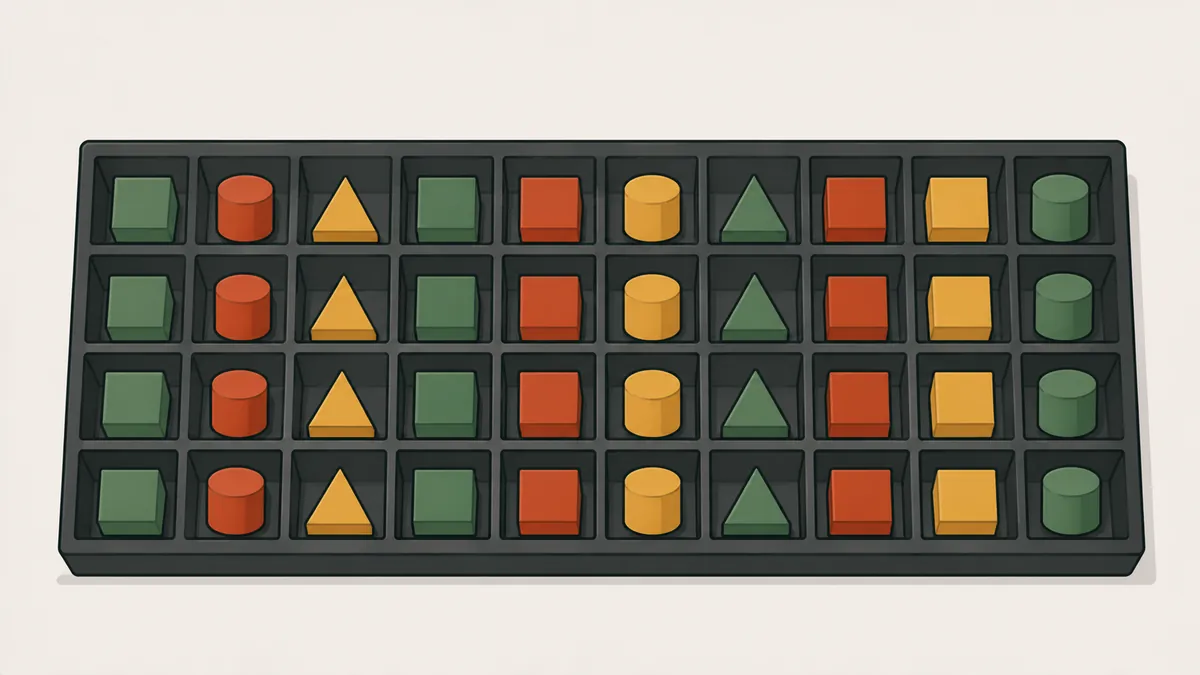
Kotak heijunka adalah papan dengan kolom untuk interval waktu dan baris untuk tiap produk. Kartu kanban ditempatkan dalam urutan yang diratakan, dan petugas material membawa kartu tiap interval ke proses. Kotak ini mengubah rencana yang diratakan menjadi irama yang terlihat, terkait dengan takt time.
Interval pada kotak adalah pitch: takt time dikali jumlah dalam satu wadah. Pada contoh, jika wadah A berisi 10 unit, pitch A adalah 4,5 × 10 = 45 menit. Pada setiap pitch, proses menyelesaikan satu wadah dan mengambil kartu berikutnya. Jika sebuah kartu tidak diambil tepat waktu, keterlambatan langsung terlihat.
Dalam praktik, kotak menjalankan tiga tugas. Ia menunjukkan rencana hari itu tanpa laporan. Ia memberi petugas material rutinitas pengambilan yang tetap. Dan ia membuka penyimpangan: kartu yang tersisa di akhir interval menunjukkan proses tidak memenuhi temponya, dan penyebabnya harus diselidiki di tempat, di gemba.
Apa yang harus siap sebelum meratakan
- Pergantian yang cepat: tanpa SMED, campuran kecil dan sering tidak muat dalam shift, seperti ditunjukkan langkah 6.
- Proses yang stabil: mesin andal dengan TPM dan kerja standar.
- Takt time yang diketahui: tempo berasal dari permintaan, dan permintaan harus dianalisis selama beberapa minggu.
- Persediaan barang jadi: stok kecil dekat pengiriman menyerap variasi pelanggan.
Mengapa meratakan: manfaat dan kaitan dengan muda, mura, dan muri
Perataan menyerang mura, ketidakrataan, salah satu dari tiga kerugian dalam muda, mura, dan muri. Beban yang tidak rata memaksa Anda punya kapasitas untuk puncak (muri, beban berlebih) dan membiarkan pabrik menganggur di lembah (muda).
- Persediaan lebih sedikit: lot lebih kecil untuk tiap produk.
- Beban kerja stabil bagi orang: lebih sedikit hari lembur yang diikuti hari menganggur.
- Pemasok lebih stabil: pesanan bahan baku menjadi teratur.
- Respons lebih cepat: setiap produk dibuat setiap hari, dan pelanggan sering mendapat sedikit dari tiap model.
- Fondasi JIT: LEI menempatkan heijunka sebagai fondasi just-in-time.
Satu catatan kehati-hatian: permintaan nyata tidak pernah benar-benar datar. Karena itu heijunka memakai periode perataan yang tetap, biasanya seminggu atau satu shift, dan merevisi rata-rata ketika permintaan bergeser ke tingkat baru. Variasi kecil diserap persediaan barang jadi. Perubahan besar memerlukan perhitungan takt time baru dan rancangan urutan baru.
Kesalahan umum
- Meratakan ragam tanpa memangkas waktu pergantian, yang menggerogoti kapasitas lini.
- Meratakan berdasarkan permintaan satu bulan saja, tanpa menganalisis variasi sebenarnya.
- Memakai kotak sebagai hiasan dinding, tanpa ada yang mengambil kartu tepat waktu.
- Menunggu permintaan pelanggan menjadi rata. Yang diratakan adalah produksi; persediaan barang jadi menjembatani selisihnya.
- Mencoba meratakan semua produk sekaligus alih-alih mulai dari satu keluarga.
Cara memulai
- Pilih satu keluarga produk dan tarik permintaannya selama beberapa minggu.
- Hitung rata-rata harian tiap model, seperti pada langkah 1 contoh.
- Pangkas waktu pergantian dengan SMED sampai urutan yang diinginkan muat.
- Susun urutan harian yang mengulang campuran dan sesuaikan tiap periode.
- Pakai kotak sederhana, dengan kartu dalam urutan, dan tinjau penyimpangan setiap hari.
Langkah berikutnya
Ambil satu keluarga produk di pabrik Anda dan isi tabel dari contoh: permintaan mingguan, rata-rata harian, jumlah pergantian pada rencana saat ini dan rencana yang diratakan, serta waktu pergantian hari ini. Jika pergantian tidak muat dalam shift, proyek pertama adalah SMED, bukan kotaknya. Untuk memahami sistem yang membuat produksi tarik berjalan, lihat juga lean dan sistem produksi Toyota.
Pertanyaan yang sering diajukan
Apa arti heijunka?
Perataan. Artinya menyebarkan produksi, menurut jenis dan jumlah, secara merata selama suatu periode.
Apa beda perataan volume dan perataan ragam?
Perataan volume membagi jumlah total menjadi bagian yang sama per hari. Perataan ragam menggilir model dalam urutan pendek yang berulang alih-alih membuat tiap model dalam satu blok panjang.
Apakah heijunka menambah persediaan?
Ia memerlukan sedikit stok barang jadi untuk menyerap variasi, tetapi menurunkan total persediaan dalam aliran karena menghapus lot besar.
Bagaimana kaitan heijunka dan SMED?
Meratakan ragam berarti berganti produk berkali-kali sehari, yang hanya layak dengan pergantian cepat.
Apa itu kotak heijunka?
Papan dengan kolom untuk interval waktu dan baris per produk, tempat kartu kanban berada dalam urutan yang diratakan dan diambil pada tiap interval.
Apa itu pitch dalam heijunka?
Interval pengambilan kartu, dihitung sebagai takt time dikali jumlah dalam satu wadah.
Bagaimana kaitan heijunka dan kanban?
Heijunka menetapkan irama dan urutan pesanan, dan kanban meneruskannya ke proses. Tanpa perataan, kanban menerima puncak dan butuh lebih banyak kartu.
Sumber
- Lean Enterprise Institute. Heijunka. Lean Lexicon. https://www.lean.org/lexicon-terms/heijunka/
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
Sumber berbahasa Inggris, kecuali dinyatakan lain.

Tentang penulis
Spesialis Lean Manufacturing dan manajemen perilaku
Lebih dari 20 tahun di industri otomotif dan pengerjaan logam (GM dan Dana), praktisi Lean Manufacturing sejak 2006. Instruktur SENAI dan mentor program Brasil Mais Produtivo di Brasil, memberikan konsultasi, pelatihan, dan audit untuk lebih dari 50 perusahaan, memadukan kualitas, produktivitas, dan pengembangan manusia.