平準化(ヘイジュンカ)とは
平準化(ヘイジュンカ)とは、一定期間にわたって、生産の種類と量をならすことです。リーン・エンタープライズ・インスティテュートによれば、これにより生産はお客様の需要に効率よく応えつつ、まとめ生産を避けることができ、バリューストリーム全体で在庫、資本コスト、人員、リードタイムを最小にできます。日本語のこの言葉は、およそ「ならすこと」を意味します。
平準化には2種類あります。量の平準化は、注文のピークを追うのではなく、総量を期間内に等しく分けます。種類(ミックス)の平準化は、各機種をひとつの長いまとまりでつくるのではなく、短い繰り返しの順序に機種を散らします。
平準化はジャスト・イン・タイムの土台です。それがなければ、かんばんは不均一な注文を受け、ピークを吸収するための在庫が必要になります。
種類の平準化の簡単な例:月曜にA機種を全部、火曜にBを全部、水曜にCを全部つくる代わりに、A、B、A、Cのような短い順序で機種を交互につくり、それを1日じゅう繰り返します。どのお客様にも毎日、各機種が少しずつ届き、それぞれの在庫は小さいままです。
量の平準化:LEIの例
あるメーカーは週に500件の注文を受けますが、日ごとの変動が大きいとします。
| 曜日 | 注文 | 平準化した生産 |
|---|---|---|
| 月曜 | 200 | 100 |
| 火曜 | 100 | 100 |
| 水曜 | 50 | 100 |
| 木曜 | 100 | 100 |
| 金曜 | 50 | 100 |
| 合計 | 500 | 500 |
平準化のために、メーカーは出荷場の近くに少量の完成品在庫を持ち、月曜のピークを吸収して、1週間毎日100台をつくります。注文を日ごとに追うと、200台分の能力が必要になり、水曜と金曜は工場が遊んでしまいます。
数値例:A、B、Cのミックスを平準化する
説明用の例です。あるラインは3つの製品をつくり、週の需要はAが250、Bが125、Cが125で、5日間で500個です。シフトは480分です。
ステップ1、日々の需要:500 ÷ 5 = 1日100個で、内訳はA 50、B 25、C 25です。
ステップ2、2つの週間計画を比べる:
| 曜日 | 平準化なし | 平準化あり |
|---|---|---|
| 月曜 | A 125 | A 50、B 25、C 25 |
| 火曜 | A 125 | A 50、B 25、C 25 |
| 水曜 | B 125 | A 50、B 25、C 25 |
| 木曜 | C 125 | A 50、B 25、C 25 |
| 金曜 | 0 | A 50、B 25、C 25 |
| 1日の最大負荷 | 125 | 100 |
| 週あたりの段取り替え回数 | 3 | 75 |
平準化しないと、1日のピークは125個で、平準化した計画の100個より25%高く、金曜は負荷がありません。平準化すると、負荷は毎日同じになりますが、段取り替えは週3回から75回に増えます。これが平準化の代償で、だからこそ段取り替え時間の短縮とセットになります。
順序の考え方に注目してください。Aは需要の半分(100のうち50)なので、各サイクルの半分を占めます。BとCは残りの半分を分け合います。4つ目の機種が加わっても規則は同じです。各機種は、各サイクルの中で、日々の需要に占める割合と同じ分を受け持ちます。
ステップ3、平準化したサイクル:1日を20個ずつの5サイクルに分け、各サイクルはA 10、B 5、C 5とします。各サイクルには3回の段取り替え(AからB、BからC、CからA)があり、1日で15回になります。
ステップ4、段取り替え時間:SMEDのあとは、各段取り替えが2分です。1日では15 × 2 = 30分。正味時間 = 480 − 30 = 450分。正味ペース = 450 ÷ 100 = 1個あたり4.5分です。
ステップ5、サイクルの長さ:Aは10 × 4.5 = 45分。BとCはそれぞれ5 × 4.5 = 22.5分。2分の段取り替え3回(6分)を入れると、サイクルは45 + 22.5 + 22.5 + 6 = 96分です。5サイクルで5 × 96 = 480分、シフトの全部になります。
ステップ6、実現可能性のテスト:もし各段取り替えがまだ20分かかるなら、15回で300分を使います。残りは180分で、つくれるのは180 ÷ 4.5 = 40個、必要な100個をはるかに下回ります。ミックスの平準化は、段取り替えが速いときだけ実現できます。
平準化ボックスとピッチ
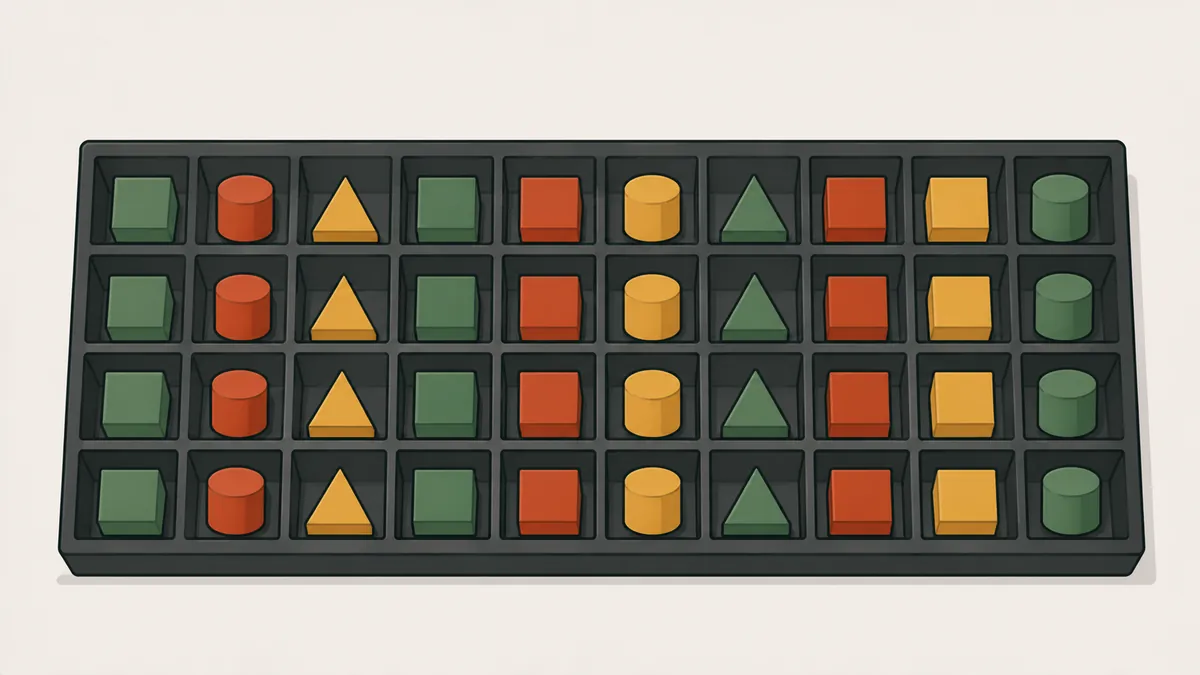
平準化ボックスは、時間間隔の列と製品ごとの行を持つボードです。かんばんカードを平準化した順序に入れ、運搬担当が各間隔のカードを工程へ持っていきます。ボックスは平準化した計画を、タクトタイムに結びついた目に見えるリズムに変えます。
ボックスの間隔がピッチです。タクトタイムに、容器ひとつの数量を掛けたものです。例で、Aの容器が10個入りなら、Aのピッチは4.5 × 10 = 45分です。ピッチごとに、工程は容器をひとつ終え、次のカードを引き取ります。カードが時間どおりに引き取られなければ、遅れはすぐに目に見えます。
実際には、ボックスは3つの仕事をします。報告書なしにその日の計画を示します。運搬担当に決まった引き取りの習慣を与えます。そして、ずれを表に出します。間隔の終わりに残ったカードは、工程がペースを守れなかったことを示し、原因はその場、つまり現場で調べるべきです。
平準化の前に整えておくこと
- 速い段取り替え:SMEDがなければ、小さく頻繁なミックスはシフトに収まりません。ステップ6で見たとおりです。
- 安定した工程:TPMによる信頼できる機械と、標準作業。
- 既知のタクトタイム:ペースは需要から来るので、需要は数週間にわたって分析する必要があります。
- 完成品在庫:出荷場の近くの少量の在庫が、お客様側の変動を吸収します。
なぜ平準化するのか:効果と、ムダ・ムラ・ムリとの関係
平準化は、ムダ・ムラ・ムリの3つのロスのひとつであるムラ(不均一)に取り組みます。不均一な負荷は、ピークに合わせた能力を持つこと(ムリ、過負荷)を強い、谷では工場を遊ばせます(ムダ)。
- 在庫が減る:製品ごとのロットが小さくなる。
- 人の仕事量が安定する:残業の日に続いて手空きの日が来ることが減る。
- 仕入先が安定する:原材料の注文が規則的になる。
- 対応が速くなる:すべての製品を毎日つくるので、お客様は各機種を少しずつ頻繁に受け取れる。
- JITの土台:LEIは、平準化をジャスト・イン・タイムの土台と位置づけています。
ひとつ注意点があります。実際の需要は完全に平らにはなりません。そのため平準化は、通常は1週間か1シフトという固定の平準化期間を使い、需要が新しい水準に移ったときに平均を見直します。小さな変動は完成品在庫が吸収します。大きな変化には、タクトタイムの再計算と順序の再設計が必要です。
よくある間違い
- 段取り替え時間を短縮せずにミックスを平準化し、ラインの能力を食いつぶす。
- 1か月分の需要だけで平準化し、実際の変動を分析しない。
- ボックスを壁の飾りにして、だれも時間どおりにカードを引き取らない。
- お客様の需要がならされるのを待つ。ならすのは生産であり、完成品在庫がその差を埋めます。
- ひとつの製品群から始めずに、すべての製品を一度に平準化しようとする。
始め方
- 製品群をひとつ選び、数週間分の需要を集めます。
- 例のステップ1のように、機種ごとの日平均を計算します。
- 望む順序が収まるまで、SMEDで段取り替え時間を短縮します。
- ミックスを繰り返す1日の順序をつくり、期間ごとに調整します。
- カードを順序どおりに入れた簡単なボックスを使い、ずれを毎日見直します。
次の一歩
あなたの工場の製品群をひとつ選び、例の表を埋めてください。週の需要、日平均、現在の計画と平準化した計画の段取り替え回数、そして現在の段取り替え時間です。段取り替えがシフトに収まらないなら、最初のプロジェクトはボックスではなくSMEDです。プル生産を機能させる仕組みを理解するには、リーン生産方式とトヨタ生産方式の記事もご覧ください。
よくある質問
平準化(ヘイジュンカ)とはどういう意味ですか?
ならすことです。生産を種類と量の面で、ある期間にわたって均等に散らすことを意味します。
量の平準化と種類の平準化の違いは?
量の平準化は、総量を1日ごとに等しく分けます。種類の平準化は、各機種をひとつの長いまとまりでつくる代わりに、短い繰り返しの順序で交互につくります。
平準化は在庫を増やしますか?
変動を吸収するために少量の完成品在庫が必要ですが、大きなロットをなくすので、流れの中の総在庫は減ります。
平準化とSMEDの関係は?
ミックスを平準化するということは、1日に何度も製品を切り替えるということで、段取り替えが速いときにしか実現できません。
平準化ボックスとは何ですか?
時間間隔の列と製品ごとの行を持つボードで、かんばんカードが平準化した順序で置かれ、各間隔で引き取られます。
平準化におけるピッチとは?
カードを引き取る間隔で、タクトタイムに容器ひとつの数量を掛けて計算します。
平準化とかんばんの関係は?
平準化は注文のリズムと順序を決め、かんばんはそれを各工程に伝えます。平準化がなければ、かんばんはピークを受け、より多くのカードが必要になります。
参考文献
- Lean Enterprise Institute. Heijunka. Lean Lexicon. https://www.lean.org/lexicon-terms/heijunka/
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
特記のない限り、参考文献は英語です。

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。