Qué es el heijunka
Heijunka es la nivelación del tipo y de la cantidad de producción a lo largo de un período fijo. El Lean Enterprise Institute explica que permite atender la demanda de forma eficiente evitando los lotes grandes, con inventarios, costos de capital, mano de obra y tiempos de entrega mínimos en todo el flujo de valor. La palabra japonesa significa, aproximadamente, "nivelación".
Hay dos tipos de nivelación. La nivelación de volumen reparte la cantidad total en partes iguales a lo largo del período, en lugar de seguir los picos de los pedidos. La nivelación de mezcla reparte los modelos en secuencias cortas y repetidas, en lugar de producir cada modelo en un bloque largo.
El heijunka es la base del just in time. Sin él, el kanban recibe pedidos irregulares y necesita inventario para absorber los picos.
Un ejemplo simple de nivelación de mezcla: en lugar de producir todo el modelo A el lunes, todo el B el martes y todo el C el miércoles, la producción alterna los modelos en secuencias cortas, como A, B, A, C, repetidas a lo largo del día. Así, cada cliente recibe un poco de cada modelo todos los días, y el inventario de cada uno se mantiene pequeño.
Nivelar por volumen: el ejemplo del LEI
Un fabricante recibe 500 pedidos por semana, pero con gran variación por día.
| Día | Pedidos | Producción nivelada |
|---|---|---|
| Lunes | 200 | 100 |
| Martes | 100 | 100 |
| Miércoles | 50 | 100 |
| Jueves | 100 | 100 |
| Viernes | 50 | 100 |
| Total | 500 | 500 |
Para nivelar, el fabricante mantiene un pequeño inventario de producto terminado cerca de despacho, que absorbe el pico del lunes, y produce 100 unidades por día toda la semana. Seguir los pedidos día a día exigiría capacidad para 200 unidades y dejaría la planta ociosa el miércoles y el viernes.
Ejemplo resuelto: nivelar la mezcla de A, B y C
Ejemplo ilustrativo. Una línea fabrica tres productos con demanda semanal de 250 A, 125 B y 125 C, o 500 piezas en 5 días. El turno tiene 480 minutos.
Paso 1, demanda diaria: 500 ÷ 5 = 100 piezas por día, de las cuales 50 son A, 25 B y 25 C.
Paso 2, comparar los dos planes de la semana:
| Día | Sin nivelar | Nivelado |
|---|---|---|
| Lunes | 125 A | 50 A, 25 B, 25 C |
| Martes | 125 A | 50 A, 25 B, 25 C |
| Miércoles | 125 B | 50 A, 25 B, 25 C |
| Jueves | 125 C | 50 A, 25 B, 25 C |
| Viernes | 0 | 50 A, 25 B, 25 C |
| Carga diaria máxima | 125 | 100 |
| Cambios por semana | 3 | 75 |
Sin nivelar, el pico diario es de 125 piezas, 25% por encima de las 100 del plan nivelado, y el viernes queda sin carga. Nivelado, la carga es igual todos los días, pero los cambios pasan de 3 a 75 por semana. Ese es el precio de la nivelación, y por eso va de la mano con la reducción del tiempo de cambio.
Fíjate en la lógica de la secuencia. Como A es la mitad de la demanda (50 de 100), ocupa la mitad de cada ciclo. B y C se reparten la otra mitad. Si entra un cuarto modelo, la regla es la misma: cada modelo ocupa, en cada ciclo, la misma parte que tiene en la demanda diaria.
Paso 3, ciclo nivelado: el día se divide en 5 ciclos de 20 piezas, cada uno con 10 A, 5 B y 5 C. Cada ciclo tiene 3 cambios (A a B, B a C, C a A), lo que da 15 cambios por día.
Paso 4, tiempo de los cambios: después del SMED, cada cambio toma 2 minutos. En un día: 15 × 2 = 30 minutos. Tiempo neto = 480 − 30 = 450 minutos. Ritmo neto = 450 ÷ 100 = 4,5 minutos por pieza.
Paso 5, duración del ciclo: A toma 10 × 4,5 = 45 min. B y C toman 5 × 4,5 = 22,5 min cada uno. Con 3 cambios de 2 min (6 min), el ciclo dura 45 + 22,5 + 22,5 + 6 = 96 minutos. Cinco ciclos: 5 × 96 = 480 minutos, el turno completo.
Paso 6, prueba de viabilidad: si cada cambio aún tomara 20 minutos, los 15 cambios consumirían 300 minutos. Quedarían 180 minutos, que producen 180 ÷ 4,5 = 40 piezas, muy por debajo de las 100 necesarias. La nivelación de la mezcla solo es viable con cambios rápidos.
La caja heijunka y el pitch
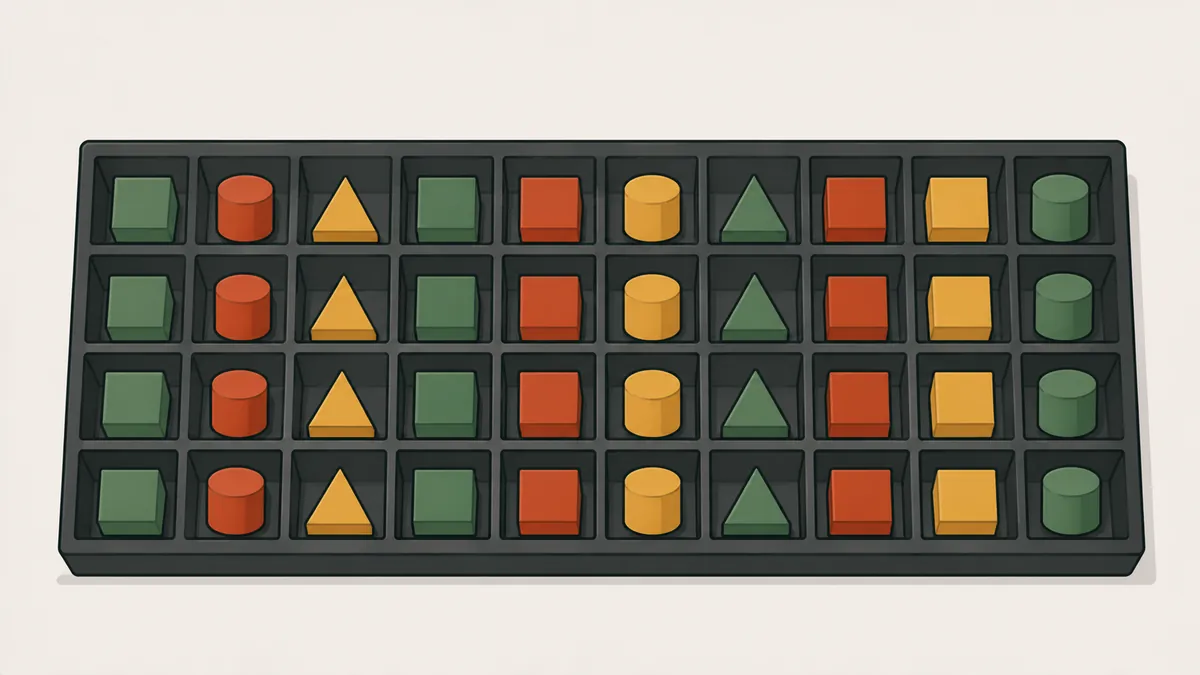
La caja heijunka es un tablero con columnas para intervalos de tiempo y filas para cada producto. Las tarjetas kanban se colocan en la secuencia nivelada, y el encargado de materiales retira las tarjetas de cada intervalo y las lleva al proceso. La caja convierte el plan nivelado en un ritmo visible, ligado al takt time.
El intervalo de la caja es el pitch: el takt time multiplicado por la cantidad de un contenedor. En el ejemplo, si el contenedor de A tiene 10 piezas, el pitch de A es 4,5 × 10 = 45 minutos. En cada pitch, el proceso termina un contenedor y retira la tarjeta siguiente. Si una tarjeta no se retiró a tiempo, el atraso se ve de inmediato.
En la práctica, la caja cumple tres funciones. Muestra el plan del día sin necesidad de un informe. Le da al encargado de materiales una rutina fija de retiro. Y revela las desviaciones: una tarjeta que sobra al final del intervalo indica que el proceso no cumplió el ritmo, y la causa debe investigarse ahí mismo, en el gemba.
Qué debe estar listo antes de nivelar
- Cambios rápidos: sin SMED, la mezcla pequeña y frecuente no cabe en el turno, como mostró el paso 6.
- Procesos estables: máquinas confiables con TPM y trabajo estandarizado.
- Takt time conocido: el ritmo viene de la demanda, y la demanda debe analizarse durante varias semanas.
- Inventario de producto terminado: un pequeño stock cerca de despacho absorbe las variaciones del cliente.
Por qué nivelar: beneficios y relación con muda, mura y muri
La nivelación ataca el mura, la irregularidad, una de las tres pérdidas de muda, mura y muri. Una carga irregular obliga a tener capacidad para el pico (muri, sobrecarga) y deja la planta ociosa en los valles (muda).
- Menos inventario: lotes más pequeños de cada producto.
- Carga estable para las personas: menos días de horas extra seguidos de días de ocio.
- Proveedores más estables: el pedido de materia prima se vuelve regular.
- Respuesta más rápida: todos los productos se hacen todos los días, y el cliente recibe un poco de cada modelo con frecuencia.
- Base para el JIT: el LEI ubica el heijunka como el fundamento del just in time.
Un punto de atención: la demanda real nunca es perfectamente plana. Por eso el heijunka usa un período de nivelación fijo, generalmente una semana o un turno, y revisa el promedio cuando la demanda cambia de nivel. Las pequeñas variaciones las absorbe el inventario de producto terminado. Los cambios grandes piden un nuevo cálculo del takt time y un nuevo diseño de la secuencia.
Errores comunes
- Nivelar la mezcla sin reducir el tiempo de cambio, lo que consume la capacidad de la línea.
- Nivelar con base en un solo mes de demanda, sin analizar la variación real.
- Usar la caja como mural, sin que nadie retire tarjetas a tiempo.
- Esperar que la demanda del cliente se nivele. Lo que se nivela es la producción; el inventario de producto terminado hace el puente.
- Intentar nivelar todos los productos a la vez, en lugar de empezar por una familia.
Cómo empezar
- Elige una familia de productos y levanta su demanda de varias semanas.
- Calcula el promedio diario de cada modelo, como en el paso 1 del ejemplo.
- Reduce el tiempo de cambio con SMED hasta que quepa la secuencia deseada.
- Arma una secuencia diaria que repita la mezcla y ajústala en cada período.
- Usa una caja simple, con las tarjetas en secuencia, y revisa las desviaciones a diario.
Siguiente paso
Toma una familia de productos de tu planta y completa la tabla del ejemplo: demanda semanal, promedio diario, número de cambios del plan actual y del plan nivelado, y el tiempo de cambio de hoy. Si los cambios no caben en el turno, el primer proyecto es el SMED, no la caja.
Para entender el sistema que hace posible la producción pull, lee la guía completa de kanban.
Preguntas frecuentes
¿Qué significa heijunka?
Nivelación. Es repartir la producción por tipo y cantidad de forma pareja a lo largo de un período.
¿Cuál es la diferencia entre nivelar volumen y nivelar mezcla?
Nivelar volumen reparte la cantidad total en partes iguales por día. Nivelar mezcla alterna los modelos en secuencias cortas y repetidas, en lugar de producir cada uno en un bloque largo.
¿El heijunka aumenta el inventario?
Necesita un pequeño inventario de producto terminado para absorber variaciones, pero reduce el inventario total del flujo, porque elimina los lotes grandes.
¿Qué relación hay entre heijunka y SMED?
Nivelar la mezcla implica cambiar de producto muchas veces al día, lo que solo es viable con cambios rápidos.
¿Qué es una caja heijunka?
Un tablero con columnas de intervalos de tiempo y filas por producto, donde las tarjetas kanban quedan en la secuencia nivelada y se retiran en cada intervalo.
¿Qué es el pitch en el heijunka?
Es el intervalo de retiro de las tarjetas, calculado como el takt time por la cantidad de un contenedor.
¿Qué relación hay entre heijunka y kanban?
El heijunka regula el ritmo y la secuencia de los pedidos, y el kanban transmite esos pedidos a los procesos. Sin nivelar, el kanban recibe picos y necesita más tarjetas.
Fuentes
- Lean Enterprise Institute. Heijunka. Lean Lexicon. https://www.lean.org/lexicon-terms/heijunka/
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge: Lean Enterprise Institute.
¿Quieres una producción pull de verdad?
Descarga el e-book gratuito de producción pull, con kanban, supermercados y nivelación.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.