Ce qu'est le heijunka
Le heijunka consiste à lisser le type et la quantité de production sur une période fixe. Le Lean Enterprise Institute explique qu'il permet à la production de répondre efficacement à la demande du client tout en évitant les lots, ce qui réduit au minimum stocks, coûts de capital, main-d'œuvre et délai sur toute la chaîne de valeur. Le mot japonais signifie à peu près « nivellement ».
Il existe deux types de lissage. Le lissage du volume répartit la quantité totale en parts égales sur la période, au lieu de suivre les pics de commandes. Le lissage de la variété répartit les modèles en séquences courtes et répétées, au lieu de fabriquer chaque modèle en un seul long bloc.
Le heijunka est la fondation du juste-à-temps. Sans lui, le kanban reçoit des commandes irrégulières et a besoin de stock pour absorber les pics.
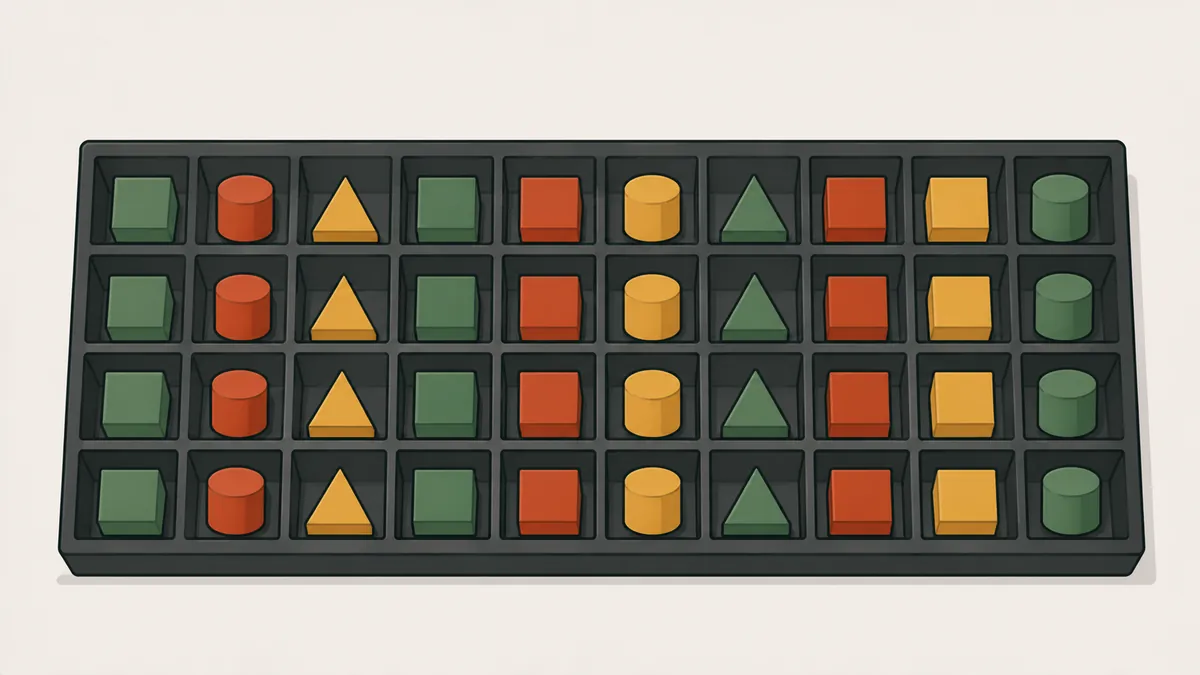
Un exemple simple de lissage de la variété : au lieu de faire tout le modèle A le lundi, tout le B le mardi et tout le C le mercredi, la production alterne les modèles en courtes séquences, comme A, B, A, C, répétées dans la journée. Chaque client reçoit un peu de chaque modèle chaque jour, et le stock de chacun reste faible.
Lissage du volume : l'exemple du LEI
Un fabricant reçoit 500 commandes par semaine, mais avec de fortes variations d'un jour à l'autre.
| Jour | Commandes | Production lissée |
|---|---|---|
| Lundi | 200 | 100 |
| Mardi | 100 | 100 |
| Mercredi | 50 | 100 |
| Jeudi | 100 | 100 |
| Vendredi | 50 | 100 |
| Total | 500 | 500 |
Pour lisser, le fabricant garde un petit stock de produits finis près de l'expédition, qui absorbe le pic du lundi, et fabrique 100 unités par jour toute la semaine. Suivre les commandes jour après jour exigerait une capacité de 200 unités et laisserait l'usine inactive le mercredi et le vendredi.
Exemple chiffré : lisser la variété de A, B et C
Exemple illustratif. Une ligne fabrique trois produits avec une demande hebdomadaire de 250 A, 125 B et 125 C, soit 500 pièces en 5 jours. Le poste dure 480 minutes.
Étape 1, demande quotidienne : 500 ÷ 5 = 100 pièces par jour, soit 50 A, 25 B et 25 C.
Étape 2, comparer les deux plans hebdomadaires :
| Jour | Non lissé | Lissé |
|---|---|---|
| Lundi | 125 A | 50 A, 25 B, 25 C |
| Mardi | 125 A | 50 A, 25 B, 25 C |
| Mercredi | 125 B | 50 A, 25 B, 25 C |
| Jeudi | 125 C | 50 A, 25 B, 25 C |
| Vendredi | 0 | 50 A, 25 B, 25 C |
| Charge quotidienne maximale | 125 | 100 |
| Changements de série par semaine | 3 | 75 |
Non lissé, le pic quotidien est de 125 pièces, soit 25 % de plus que les 100 du plan lissé, et le vendredi n'a aucune charge. Lissé, la charge est la même chaque jour, mais les changements de série passent de 3 à 75 par semaine. C'est le prix du lissage, et c'est pourquoi il va de pair avec des temps de changement de série plus courts.
Notez la logique de la séquence. Comme A représente la moitié de la demande (50 sur 100), il prend la moitié de chaque cycle. B et C se partagent l'autre moitié. Si un quatrième modèle arrive, la règle est la même : chaque modèle prend, dans chaque cycle, la part qu'il a dans la demande quotidienne.
Étape 3, cycle lissé : la journée est découpée en 5 cycles de 20 pièces, chacun avec 10 A, 5 B et 5 C. Chaque cycle comporte 3 changements (A vers B, B vers C, C vers A), soit 15 changements par jour.
Étape 4, temps de changement : après SMED, chaque changement dure 2 minutes. Sur une journée : 15 × 2 = 30 minutes. Temps net = 480 − 30 = 450 minutes. Rythme net = 450 ÷ 100 = 4,5 minutes par pièce.
Étape 5, durée du cycle : A prend 10 × 4,5 = 45 min. B et C prennent 5 × 4,5 = 22,5 min chacun. Avec 3 changements de 2 min (6 min), le cycle dure 45 + 22,5 + 22,5 + 6 = 96 minutes. Cinq cycles : 5 × 96 = 480 minutes, tout le poste.
Étape 6, test de faisabilité : si chaque changement durait encore 20 minutes, les 15 changements useraient 300 minutes. Il resterait 180 minutes, qui produisent 180 ÷ 4,5 = 40 pièces, très en dessous des 100 requises. Le lissage de la variété n'est faisable qu'avec des changements rapides.
La boîte heijunka et le pitch
La boîte heijunka est un tableau avec des colonnes pour les intervalles de temps et des lignes pour chaque produit. Les cartes kanban y sont placées dans la séquence lissée, et le logisticien prend les cartes de chaque intervalle pour les porter au processus. La boîte transforme le plan lissé en un rythme visible, lié au takt time.
L'intervalle de la boîte est le pitch : le takt time multiplié par la quantité d'un conteneur. Dans l'exemple, si le conteneur de A contient 10 pièces, le pitch de A est 4,5 × 10 = 45 minutes. À chaque pitch, le processus termine un conteneur et retire la carte suivante. Si une carte n'a pas été retirée à temps, le retard se voit tout de suite.
En pratique, la boîte remplit trois rôles. Elle montre le plan du jour sans rapport. Elle donne au logisticien une routine de retrait fixe. Et elle révèle les écarts : une carte restée à la fin de l'intervalle montre que le processus a manqué son rythme, et la cause doit être cherchée sur place, au gemba.
Ce qui doit être prêt avant de lisser
- Des changements de série rapides : sans SMED, les petits mélanges fréquents ne tiennent pas dans le poste, comme l'a montré l'étape 6.
- Des processus stables : des machines fiables avec la TPM et un travail standardisé.
- Un takt time connu : le rythme vient de la demande, et celle-ci doit être analysée sur plusieurs semaines.
- Un stock de produits finis : un petit stock près de l'expédition absorbe la variation du client.
Pourquoi lisser : bénéfices et lien avec muda, mura et muri
Le lissage s'attaque au mura, l'irrégularité, l'une des trois pertes de muda, mura et muri. Une charge irrégulière oblige à avoir la capacité du pic (muri, surcharge) et laisse l'usine inactive dans les creux (muda).
- Moins de stock : des lots plus petits pour chaque produit.
- Une charge stable pour les personnes : moins de jours d'heures supplémentaires suivis de jours d'inactivité.
- Des fournisseurs plus stables : la commande de matière première devient régulière.
- Une réponse plus rapide : chaque produit est fabriqué chaque jour, et le client reçoit souvent un peu de chaque modèle.
- Une fondation pour le JIT : le LEI place le heijunka comme fondation du juste-à-temps.
Une précaution : la demande réelle n'est jamais parfaitement plate. C'est pourquoi le heijunka utilise une période de lissage fixe, en général une semaine ou un poste, et révise la moyenne quand la demande passe à un nouveau niveau. Les petites variations sont absorbées par le stock de produits finis. Les grands changements demandent un nouveau calcul du takt time et une nouvelle conception de la séquence.
Erreurs courantes
- Lisser la variété sans réduire le temps de changement de série, ce qui mange la capacité de la ligne.
- Lisser à partir d'un seul mois de demande, sans analyser la variation réelle.
- Utiliser la boîte comme un affichage mural, sans que personne retire les cartes à temps.
- Attendre que la demande du client se lisse. Ce qu'on lisse, c'est la production ; le stock de produits finis comble l'écart.
- Vouloir lisser tous les produits à la fois au lieu de commencer par une famille.
Comment démarrer
- Choisir une famille de produits et en extraire la demande sur plusieurs semaines.
- Calculer la moyenne quotidienne de chaque modèle, comme à l'étape 1 de l'exemple.
- Réduire le temps de changement de série avec le SMED jusqu'à ce que la séquence voulue tienne.
- Construire une séquence quotidienne qui répète le mélange et l'ajuster à chaque période.
- Utiliser une boîte simple, avec les cartes en séquence, et examiner les écarts chaque jour.
Prochaine étape
Prenez une famille de produits de votre usine et remplissez le tableau de l'exemple : demande hebdomadaire, moyenne quotidienne, nombre de changements dans le plan actuel et dans le plan lissé, et temps de changement actuel. Si les changements ne tiennent pas dans le poste, le premier projet est le SMED, pas la boîte. Pour comprendre le système qui fait fonctionner la production tirée, voyez aussi le lean et le système de production Toyota.
Questions fréquentes
Que signifie heijunka ?
Nivellement. Il s'agit de répartir la production, par type et par quantité, de façon égale sur une période.
Quelle différence entre lissage du volume et lissage de la variété ?
Le lissage du volume répartit la quantité totale en parts égales par jour. Le lissage de la variété alterne les modèles en séquences courtes et répétées au lieu de fabriquer chacun en un seul long bloc.
Le heijunka augmente-t-il les stocks ?
Il demande un petit stock de produits finis pour absorber la variation, mais il réduit le stock total dans le flux car il supprime les gros lots.
Quel lien entre heijunka et SMED ?
Lisser la variété signifie changer de produit plusieurs fois par jour, ce qui n'est faisable qu'avec des changements rapides.
Qu'est-ce qu'une boîte heijunka ?
Un tableau avec des colonnes pour les intervalles de temps et des lignes par produit, où les cartes kanban sont placées dans la séquence lissée et retirées à chaque intervalle.
Qu'est-ce que le pitch en heijunka ?
C'est l'intervalle de retrait des cartes, calculé comme le takt time multiplié par la quantité d'un conteneur.
Quel lien entre heijunka et kanban ?
Le heijunka fixe le rythme et la séquence des commandes, et le kanban les transmet aux processus. Sans lissage, le kanban reçoit des pics et a besoin de plus de cartes.
Sources
- Lean Enterprise Institute. Heijunka. Lean Lexicon. https://www.lean.org/lexicon-terms/heijunka/
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
Sources en anglais, sauf mention contraire.

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.