Heijunka là gì
Heijunka là san bằng loại và số lượng sản xuất trong một khoảng thời gian cố định. Lean Enterprise Institute giải thích rằng nó cho phép sản xuất đáp ứng nhu cầu khách hàng một cách hiệu quả đồng thời tránh làm theo lô lớn, nhờ đó tồn kho, chi phí vốn, nhân lực và lead time trên toàn dòng giá trị ở mức tối thiểu. Từ tiếng Nhật này có nghĩa đại khái là “san bằng”.
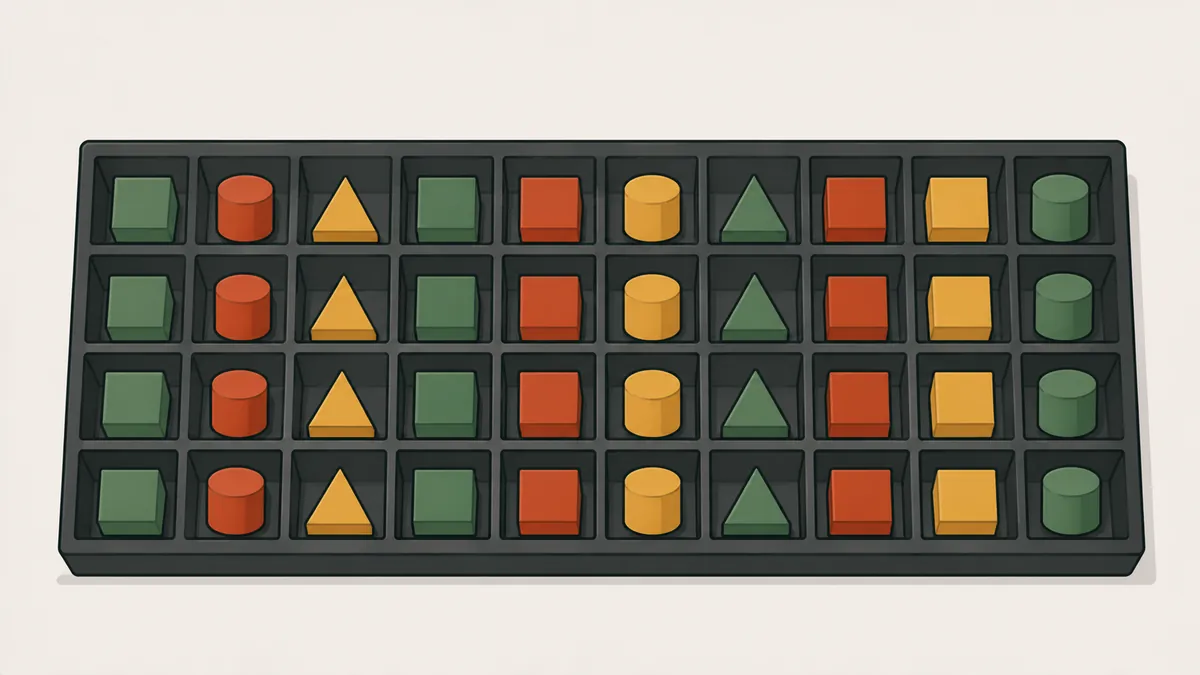
Có hai loại san bằng. San bằng sản lượng chia tổng số lượng thành các phần đều nhau trong kỳ, thay vì chạy theo các đỉnh đơn hàng. San bằng chủng loại rải các model theo chuỗi ngắn lặp lại, thay vì làm mỗi model trong một khối dài.
Heijunka là nền tảng của just-in-time. Không có nó, kanban nhận đơn hàng không đều và cần tồn kho để hấp thụ các đỉnh.
Một ví dụ đơn giản về san bằng chủng loại: thay vì làm toàn bộ model A vào thứ Hai, toàn bộ B vào thứ Ba và toàn bộ C vào thứ Tư, sản xuất xen kẽ các model theo chuỗi ngắn, như A, B, A, C, lặp lại suốt ngày. Mỗi khách hàng mỗi ngày nhận một ít từng model, và tồn kho của từng model vẫn nhỏ.
San bằng sản lượng: ví dụ của LEI
Một nhà sản xuất nhận 500 đơn hàng mỗi tuần, nhưng biến động lớn từ ngày này sang ngày khác.
| Ngày | Đơn hàng | Sản xuất đã san bằng |
|---|---|---|
| Thứ Hai | 200 | 100 |
| Thứ Ba | 100 | 100 |
| Thứ Tư | 50 | 100 |
| Thứ Năm | 100 | 100 |
| Thứ Sáu | 50 | 100 |
| Tổng | 500 | 500 |
Để san bằng, nhà sản xuất giữ một lượng thành phẩm nhỏ gần khu vực giao hàng để hấp thụ đỉnh thứ Hai, và làm 100 chiếc mỗi ngày suốt tuần. Chạy theo đơn hàng từng ngày sẽ cần năng lực 200 chiếc và để nhà máy nhàn rỗi vào thứ Tư và thứ Sáu.
Ví dụ tính toán: san bằng chủng loại A, B và C
Ví dụ minh họa. Một dây chuyền làm ba sản phẩm với nhu cầu tuần là 250 A, 125 B và 125 C, tức 500 chiếc trong 5 ngày. Ca làm việc 480 phút.
Bước 1, nhu cầu hằng ngày: 500 ÷ 5 = 100 chiếc mỗi ngày, gồm 50 A, 25 B và 25 C.
Bước 2, so sánh hai kế hoạch tuần:
| Ngày | Chưa san bằng | Đã san bằng |
|---|---|---|
| Thứ Hai | 125 A | 50 A, 25 B, 25 C |
| Thứ Ba | 125 A | 50 A, 25 B, 25 C |
| Thứ Tư | 125 B | 50 A, 25 B, 25 C |
| Thứ Năm | 125 C | 50 A, 25 B, 25 C |
| Thứ Sáu | 0 | 50 A, 25 B, 25 C |
| Tải tối đa mỗi ngày | 125 | 100 |
| Số lần chuyển đổi mỗi tuần | 3 | 75 |
Khi chưa san bằng, đỉnh mỗi ngày là 125 chiếc, cao hơn 25% so với 100 của kế hoạch đã san bằng, và thứ Sáu không có tải. Khi đã san bằng, tải mỗi ngày như nhau, nhưng số lần chuyển đổi tăng từ 3 lên 75 mỗi tuần. Đó là cái giá của san bằng, và vì thế nó đi đôi với thời gian chuyển đổi ngắn hơn.
Hãy để ý logic của chuỗi. Vì A chiếm một nửa nhu cầu (50 trên 100), nó chiếm một nửa mỗi chu kỳ. B và C chia nửa còn lại. Nếu thêm model thứ tư, quy tắc vẫn vậy: mỗi model chiếm, trong mỗi chu kỳ, đúng phần nó có trong nhu cầu hằng ngày.
Bước 3, chu kỳ đã san bằng: ngày được chia thành 5 chu kỳ 20 chiếc, mỗi chu kỳ gồm 10 A, 5 B và 5 C. Mỗi chu kỳ có 3 lần chuyển đổi (A sang B, B sang C, C sang A), tức 15 lần chuyển đổi mỗi ngày.
Bước 4, thời gian chuyển đổi: sau SMED, mỗi lần chuyển đổi mất 2 phút. Trong một ngày: 15 × 2 = 30 phút. Thời gian ròng = 480 − 30 = 450 phút. Nhịp ròng = 450 ÷ 100 = 4,5 phút mỗi chiếc.
Bước 5, độ dài chu kỳ: A mất 10 × 4,5 = 45 phút. B và C mỗi loại mất 5 × 4,5 = 22,5 phút. Với 3 lần chuyển đổi 2 phút (6 phút), chu kỳ kéo dài 45 + 22,5 + 22,5 + 6 = 96 phút. Năm chu kỳ: 5 × 96 = 480 phút, đúng cả ca.
Bước 6, kiểm tra tính khả thi: nếu mỗi lần chuyển đổi vẫn mất 20 phút, 15 lần sẽ dùng hết 300 phút. Còn lại 180 phút, làm ra 180 ÷ 4,5 = 40 chiếc, thấp hơn nhiều so với 100 cần thiết. San bằng chủng loại chỉ khả thi khi chuyển đổi nhanh.
Hộp heijunka và pitch
Hộp heijunka là một tấm bảng có các cột là khoảng thời gian và các hàng là từng sản phẩm. Thẻ kanban được đặt theo chuỗi đã san bằng, và người cấp liệu lấy thẻ của từng khoảng đem tới công đoạn. Hộp biến kế hoạch đã san bằng thành nhịp điệu nhìn thấy được, gắn với takt time.
Khoảng thời gian trên hộp là pitch: takt time nhân với số lượng trong một thùng. Trong ví dụ, nếu thùng của A chứa 10 chiếc thì pitch của A là 4,5 × 10 = 45 phút. Ở mỗi pitch, công đoạn hoàn thành một thùng và lấy thẻ kế tiếp. Nếu một thẻ không được lấy đúng giờ, độ trễ hiện ra ngay.
Trong thực tế, hộp làm ba việc. Nó cho thấy kế hoạch trong ngày mà không cần báo cáo. Nó cho người cấp liệu một thói quen lấy thẻ cố định. Và nó phơi bày sai lệch: một thẻ còn lại cuối khoảng cho thấy công đoạn không theo kịp nhịp, và nguyên nhân cần được tìm ngay tại chỗ, ở gemba.
Cần sẵn sàng những gì trước khi san bằng
- Chuyển đổi nhanh: không có SMED, các lô trộn nhỏ và thường xuyên không vừa trong ca, như bước 6 đã cho thấy.
- Quy trình ổn định: máy móc tin cậy nhờ TPM và công việc tiêu chuẩn.
- Takt time đã biết: nhịp xuất phát từ nhu cầu, và nhu cầu phải được phân tích qua nhiều tuần.
- Tồn kho thành phẩm: một lượng nhỏ gần khu giao hàng hấp thụ biến động của khách hàng.
Vì sao san bằng: lợi ích và liên hệ với muda, mura, muri
San bằng nhắm vào mura, sự không đồng đều, một trong ba loại tổn thất trong muda, mura và muri. Một tải không đều buộc bạn phải có năng lực cho đỉnh (muri, quá tải) và để nhà máy nhàn rỗi ở các thung lũng (muda).
- Ít tồn kho hơn: lô nhỏ hơn cho từng sản phẩm.
- Khối lượng công việc ổn định cho con người: ít ngày tăng ca rồi tiếp đến ngày nhàn rỗi.
- Nhà cung cấp ổn định hơn: đơn đặt nguyên liệu trở nên đều đặn.
- Phản ứng nhanh hơn: mỗi sản phẩm được làm mỗi ngày, và khách hàng thường xuyên nhận một ít từng model.
- Nền tảng cho JIT: LEI đặt heijunka làm nền tảng của just-in-time.
Một lưu ý thận trọng: nhu cầu thực không bao giờ phẳng hoàn toàn. Vì vậy heijunka dùng một kỳ san bằng cố định, thường là một tuần hoặc một ca, và điều chỉnh mức trung bình khi nhu cầu dịch sang mức mới. Biến động nhỏ được tồn kho thành phẩm hấp thụ. Thay đổi lớn đòi hỏi tính lại takt time và thiết kế lại chuỗi.
Những sai lầm thường gặp
- San bằng chủng loại mà không cắt giảm thời gian chuyển đổi, làm ngốn năng lực của dây chuyền.
- San bằng dựa trên nhu cầu của chỉ một tháng, không phân tích biến động thực.
- Dùng hộp như đồ treo tường, không ai lấy thẻ đúng giờ.
- Chờ nhu cầu khách hàng tự san bằng. Thứ được san bằng là sản xuất; tồn kho thành phẩm bắc cầu cho khoảng chênh.
- Cố san bằng mọi sản phẩm cùng lúc thay vì bắt đầu từ một họ sản phẩm.
Cách bắt đầu
- Chọn một họ sản phẩm và lấy nhu cầu của nó trong nhiều tuần.
- Tính mức trung bình hằng ngày của từng model, như ở bước 1 của ví dụ.
- Cắt giảm thời gian chuyển đổi bằng SMED cho đến khi chuỗi mong muốn vừa vặn.
- Dựng một chuỗi hằng ngày lặp lại hỗn hợp và điều chỉnh mỗi kỳ.
- Dùng một hộp đơn giản, với thẻ theo chuỗi, và xem xét sai lệch mỗi ngày.
Bước tiếp theo
Lấy một họ sản phẩm trong nhà máy của bạn và điền bảng trong ví dụ: nhu cầu tuần, mức trung bình ngày, số lần chuyển đổi trong kế hoạch hiện tại và kế hoạch đã san bằng, và thời gian chuyển đổi hiện nay. Nếu các lần chuyển đổi không vừa trong ca, dự án đầu tiên là SMED, không phải chiếc hộp. Để hiểu hệ thống giúp sản xuất kéo vận hành, xem thêm lean và hệ thống sản xuất Toyota.
Câu hỏi thường gặp
Heijunka nghĩa là gì?
San bằng. Nghĩa là rải sản xuất, theo loại và số lượng, đều đặn trong một khoảng thời gian.
San bằng sản lượng khác san bằng chủng loại thế nào?
San bằng sản lượng chia tổng số lượng thành các phần bằng nhau mỗi ngày. San bằng chủng loại cho các model xen kẽ theo chuỗi ngắn lặp lại thay vì làm mỗi model trong một khối dài.
Heijunka có làm tăng tồn kho không?
Nó cần một lượng thành phẩm nhỏ để hấp thụ biến động, nhưng giảm tổng tồn kho trong dòng chảy vì loại bỏ các lô lớn.
Heijunka và SMED liên quan thế nào?
San bằng chủng loại nghĩa là đổi sản phẩm nhiều lần mỗi ngày, điều chỉ khả thi khi chuyển đổi nhanh.
Hộp heijunka là gì?
Một tấm bảng có cột là khoảng thời gian và hàng là sản phẩm, nơi thẻ kanban nằm theo chuỗi đã san bằng và được lấy ở mỗi khoảng.
Pitch trong heijunka là gì?
Là khoảng thời gian lấy thẻ, tính bằng takt time nhân với số lượng trong một thùng.
Heijunka và kanban liên quan thế nào?
Heijunka đặt nhịp và chuỗi đơn hàng, còn kanban truyền chúng đến các công đoạn. Không san bằng, kanban nhận các đỉnh và cần nhiều thẻ hơn.
Nguồn tham khảo
- Lean Enterprise Institute. Heijunka. Lean Lexicon. https://www.lean.org/lexicon-terms/heijunka/
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
Các nguồn bằng tiếng Anh, trừ khi có ghi chú khác.

Về tác giả
Chuyên gia Lean Manufacturing và quản trị hành vi
Hơn 20 năm trong ngành ô tô và cơ khí kim loại (GM và Dana), thực hành Lean Manufacturing từ năm 2006. Là giảng viên SENAI và cố vấn của chương trình Brasil Mais Produtivo (Brazil), ông đã tư vấn, đào tạo và đánh giá cho hơn 50 doanh nghiệp, kết hợp chất lượng, năng suất và phát triển con người.