Che cos'è l'heijunka
L'heijunka è il livellamento del tipo e della quantità di produzione su un periodo fisso. Il Lean Enterprise Institute spiega che permette alla produzione di soddisfare in modo efficiente la domanda del cliente evitando i lotti, con il risultato di ridurre al minimo scorte, costi di capitale, manodopera e lead time lungo il flusso di valore. La parola giapponese significa, grosso modo, «livellamento».
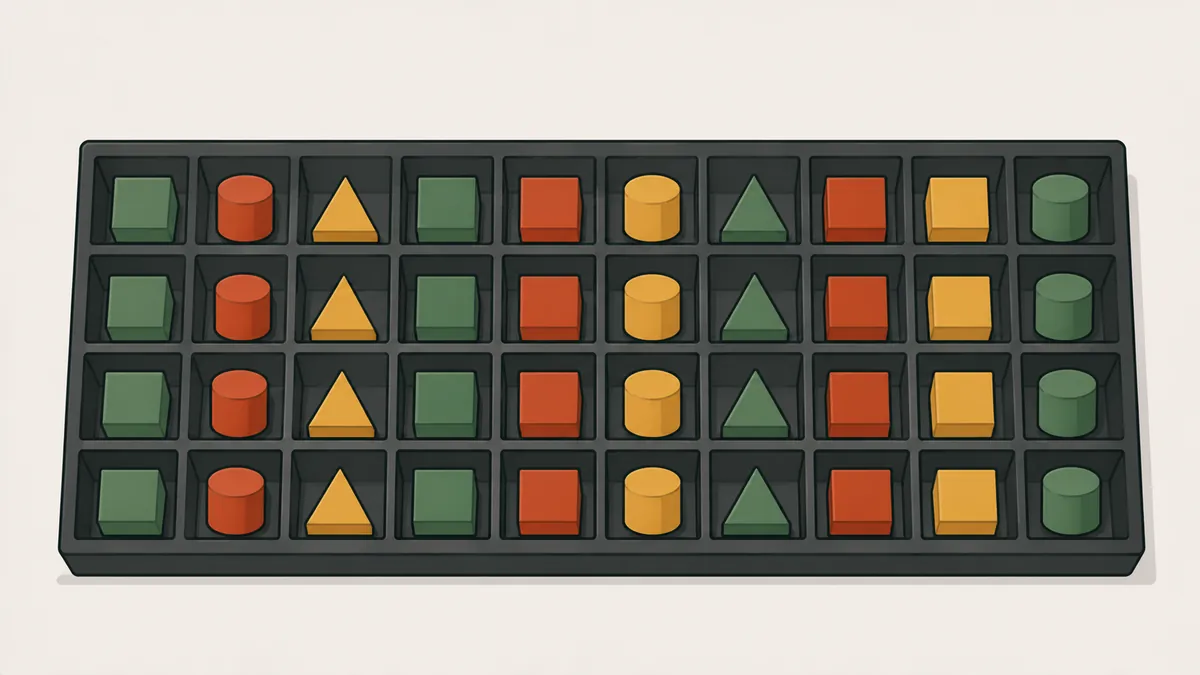
Esistono due tipi di livellamento. Il livellamento del volume distribuisce la quantità totale in parti uguali sul periodo, invece di seguire i picchi degli ordini. Il livellamento del mix distribuisce i modelli in sequenze brevi e ripetute, invece di fare ogni modello in un unico lungo blocco.
L'heijunka è la fondazione del just-in-time. Senza di esso, il kanban riceve ordini irregolari e ha bisogno di scorte per assorbire i picchi.
Un semplice esempio di livellamento del mix: invece di fare tutto il modello A il lunedì, tutto il B il martedì e tutto il C il mercoledì, la produzione alterna i modelli in brevi sequenze, come A, B, A, C, ripetute nel corso della giornata. Ogni cliente riceve ogni giorno un po' di ciascun modello, e la scorta di ognuno resta piccola.
Livellamento del volume: l'esempio del LEI
Un produttore riceve 500 ordini a settimana, ma con forte variazione da un giorno all'altro.
| Giorno | Ordini | Produzione livellata |
|---|---|---|
| Lunedì | 200 | 100 |
| Martedì | 100 | 100 |
| Mercoledì | 50 | 100 |
| Giovedì | 100 | 100 |
| Venerdì | 50 | 100 |
| Totale | 500 | 500 |
Per livellare, il produttore tiene una piccola scorta di prodotti finiti vicino alla spedizione, che assorbe il picco del lunedì, e produce 100 unità al giorno per tutta la settimana. Seguire gli ordini giorno per giorno richiederebbe una capacità di 200 unità e lascerebbe lo stabilimento fermo il mercoledì e il venerdì.
Esempio numerico: livellare il mix di A, B e C
Esempio illustrativo. Una linea produce tre prodotti con domanda settimanale di 250 A, 125 B e 125 C, cioè 500 pezzi in 5 giorni. Il turno è di 480 minuti.
Passo 1, domanda giornaliera: 500 ÷ 5 = 100 pezzi al giorno, composti da 50 A, 25 B e 25 C.
Passo 2, confrontare i due piani settimanali:
| Giorno | Non livellato | Livellato |
|---|---|---|
| Lunedì | 125 A | 50 A, 25 B, 25 C |
| Martedì | 125 A | 50 A, 25 B, 25 C |
| Mercoledì | 125 B | 50 A, 25 B, 25 C |
| Giovedì | 125 C | 50 A, 25 B, 25 C |
| Venerdì | 0 | 50 A, 25 B, 25 C |
| Carico giornaliero massimo | 125 | 100 |
| Cambi di produzione a settimana | 3 | 75 |
Non livellato, il picco giornaliero è di 125 pezzi, il 25% in più dei 100 del piano livellato, e il venerdì non ha carico. Livellato, il carico è uguale ogni giorno, ma i cambi passano da 3 a 75 a settimana. È il prezzo del livellamento, ed è per questo che va di pari passo con tempi di cambio più brevi.
Notate la logica della sequenza. Poiché A è la metà della domanda (50 su 100), occupa metà di ogni ciclo. B e C si dividono l'altra metà. Se si aggiunge un quarto modello, la regola è la stessa: ogni modello occupa, in ogni ciclo, la stessa quota che ha nella domanda giornaliera.
Passo 3, ciclo livellato: la giornata è divisa in 5 cicli da 20 pezzi, ciascuno con 10 A, 5 B e 5 C. Ogni ciclo ha 3 cambi (da A a B, da B a C, da C ad A), per un totale di 15 cambi al giorno.
Passo 4, tempo di cambio: dopo il SMED, ogni cambio dura 2 minuti. In un giorno: 15 × 2 = 30 minuti. Tempo netto = 480 − 30 = 450 minuti. Ritmo netto = 450 ÷ 100 = 4,5 minuti per pezzo.
Passo 5, durata del ciclo: A richiede 10 × 4,5 = 45 min. B e C richiedono 5 × 4,5 = 22,5 min ciascuno. Con 3 cambi da 2 min (6 min), il ciclo dura 45 + 22,5 + 22,5 + 6 = 96 minuti. Cinque cicli: 5 × 96 = 480 minuti, l'intero turno.
Passo 6, prova di fattibilità: se ogni cambio durasse ancora 20 minuti, i 15 cambi userebbero 300 minuti. Ne resterebbero 180, che producono 180 ÷ 4,5 = 40 pezzi, ben sotto i 100 richiesti. Il livellamento del mix è fattibile solo con cambi rapidi.
L'heijunka box e il pitch
L'heijunka box è una bacheca con colonne per gli intervalli di tempo e righe per ciascun prodotto. I cartellini kanban vengono messi nella sequenza livellata, e l'addetto ai materiali porta al processo i cartellini di ogni intervallo. La box trasforma il piano livellato in un ritmo visibile, legato al takt time.
L'intervallo della box è il pitch: il takt time moltiplicato per la quantità di un contenitore. Nell'esempio, se il contenitore di A contiene 10 pezzi, il pitch di A è 4,5 × 10 = 45 minuti. A ogni pitch, il processo finisce un contenitore e preleva il cartellino successivo. Se un cartellino non è stato prelevato in tempo, il ritardo si vede subito.
In pratica, la box svolge tre compiti. Mostra il piano del giorno senza un rapporto. Dà all'addetto ai materiali una routine di prelievo fissa. E fa emergere gli scostamenti: un cartellino rimasto alla fine dell'intervallo mostra che il processo non ha rispettato il ritmo, e la causa va cercata lì, al gemba.
Che cosa deve essere pronto prima di livellare
- Cambi rapidi: senza SMED, i mix piccoli e frequenti non stanno nel turno, come ha mostrato il passo 6.
- Processi stabili: macchine affidabili con la TPM e lavoro standardizzato.
- Takt time noto: il ritmo viene dalla domanda, e la domanda va analizzata su più settimane.
- Scorta di prodotti finiti: una piccola scorta vicino alla spedizione assorbe la variazione del cliente.
Perché livellare: benefici e legame con muda, mura e muri
Il livellamento attacca il mura, l'irregolarità, una delle tre perdite di muda, mura e muri. Un carico irregolare costringe ad avere la capacità per il picco (muri, sovraccarico) e lascia lo stabilimento fermo nelle valli (muda).
- Meno scorte: lotti più piccoli di ogni prodotto.
- Carico di lavoro stabile per le persone: meno giorni di straordinario seguiti da giorni di inattività.
- Fornitori più stabili: l'ordine di materia prima diventa regolare.
- Risposta più rapida: ogni prodotto viene fatto ogni giorno, e il cliente riceve spesso un po' di ciascun modello.
- Fondazione del JIT: il LEI pone l'heijunka come fondazione del just-in-time.
Una nota di cautela: la domanda reale non è mai perfettamente piatta. Per questo l'heijunka usa un periodo di livellamento fisso, di solito una settimana o un turno, e rivede la media quando la domanda passa a un nuovo livello. Le piccole variazioni sono assorbite dalla scorta di prodotti finiti. I grandi cambiamenti richiedono un nuovo calcolo del takt time e un nuovo disegno della sequenza.
Errori comuni
- Livellare il mix senza ridurre il tempo di cambio, che si mangia la capacità della linea.
- Livellare partendo da un solo mese di domanda, senza analizzare la variazione reale.
- Usare la box come pannello da parete, senza che nessuno prelevi i cartellini in tempo.
- Aspettare che la domanda del cliente si livelli. Ciò che si livella è la produzione; la scorta di prodotti finiti colma la differenza.
- Voler livellare tutti i prodotti insieme invece di cominciare da una famiglia.
Come iniziare
- Scegliere una famiglia di prodotti ed estrarne la domanda su più settimane.
- Calcolare la media giornaliera di ogni modello, come al passo 1 dell'esempio.
- Ridurre il tempo di cambio con lo SMED finché la sequenza voluta non ci sta.
- Costruire una sequenza giornaliera che ripete il mix e adattarla a ogni periodo.
- Usare una box semplice, con i cartellini in sequenza, e rivedere gli scostamenti ogni giorno.
Prossimo passo
Prendete una famiglia di prodotti del vostro stabilimento e compilate la tabella dell'esempio: domanda settimanale, media giornaliera, numero di cambi nel piano attuale e in quello livellato, e tempo di cambio di oggi. Se i cambi non stanno nel turno, il primo progetto è lo SMED, non la box. Per capire il sistema che fa funzionare la produzione pull, vedete anche il lean e il sistema di produzione Toyota.
Domande frequenti
Che cosa significa heijunka?
Livellamento. Significa distribuire la produzione, per tipo e quantità, in modo uniforme su un periodo.
Qual è la differenza tra livellamento del volume e del mix?
Il livellamento del volume distribuisce la quantità totale in parti uguali al giorno. Il livellamento del mix alterna i modelli in sequenze brevi e ripetute invece di fare ognuno in un lungo blocco.
L'heijunka aumenta le scorte?
Richiede una piccola scorta di prodotti finiti per assorbire la variazione, ma riduce le scorte totali nel flusso perché elimina i grandi lotti.
Che legame c'è tra heijunka e SMED?
Livellare il mix significa cambiare prodotto molte volte al giorno, cosa fattibile solo con cambi rapidi.
Che cos'è un'heijunka box?
Una bacheca con colonne per gli intervalli di tempo e righe per prodotto, dove i cartellini kanban stanno nella sequenza livellata e vengono prelevati a ogni intervallo.
Che cos'è il pitch nell'heijunka?
È l'intervallo di prelievo dei cartellini, calcolato come takt time per la quantità di un contenitore.
Che legame c'è tra heijunka e kanban?
L'heijunka fissa il ritmo e la sequenza degli ordini, e il kanban li trasmette ai processi. Senza livellamento, il kanban riceve picchi e ha bisogno di più cartellini.
Fonti
- Lean Enterprise Institute. Heijunka. Lean Lexicon. https://www.lean.org/lexicon-terms/heijunka/
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
Fonti in inglese, salvo diversa indicazione.

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.