- Qué es el takt time
- Fórmula del takt time
- Ejemplo resuelto: un takt de 72 segundos
- Takt time, tiempo de ciclo y lead time
- Cómo usar el takt para balancear la línea
- Cuándo funciona el takt time y cuándo no
- Varios productos, turnos y paradas
- Errores comunes en el cálculo y en el uso
- Próximo paso
- Preguntas frecuentes
Qué es el takt time
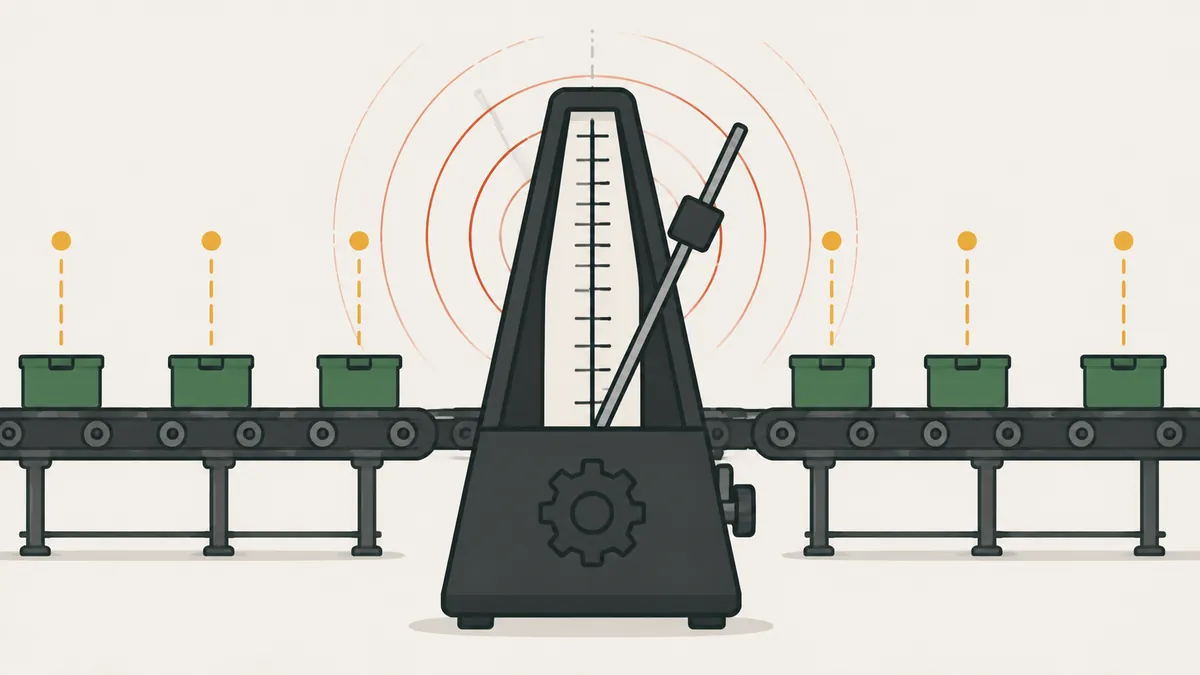
El takt time es el tiempo de producción disponible dividido por la demanda del cliente. Indica cada cuánto tiempo debe terminarse una pieza para que la producción acompañe los pedidos, ni más rápido ni más lento.
La palabra viene del alemán Takt, que significa compás, el intervalo regular de la música. El Lean Enterprise Institute (LEI) lo describe como el ritmo que iguala la producción con la demanda, y por eso se lo llama el latido del sistema lean. Según el LEI, el concepto se usó en la industria aeronáutica alemana en los años 1930 y se adoptó ampliamente en Toyota en los años 1950.
El takt time no mide la velocidad del proceso. Mide la velocidad que exige el cliente. Es una referencia externa, y eso lo hace útil: muestra si la línea está por encima o por debajo de lo que pide el mercado.
En la práctica, el takt sirve para cuatro decisiones: cuántos operarios necesita la línea, qué estaciones son cuello de botella, si la producción va adelantada o atrasada frente al pedido y qué ritmo deben seguir los trabajos estandarizados. Un tablero simple con las piezas que deberían estar listas cada hora frente a las realmente producidas vuelve visible el takt para el equipo sin informes largos.
Fórmula del takt time
Takt time = tiempo disponible ÷ demanda del cliente
Las dos variables deben estar en el mismo período, por ejemplo por día o por turno. El resultado sale en la unidad de tiempo usada: segundos por pieza o minutos por pieza.
| Variable | Cómo definirla | Qué no entra |
|---|---|---|
| Tiempo disponible | Tiempo del turno menos las paradas programadas (comida, descansos, reunión diaria, pausa activa) | Averías, falta de material y cambios de formato no planificados |
| Demanda del cliente | Cantidad que el cliente necesita en el período, en piezas por día o por turno | Stock de seguridad por cuenta propia y metas de producción sin pedido |
Las averías y la falta de material no se descuentan del tiempo disponible. Son pérdidas que la línea debe eliminar para cumplir el takt. Si las descuentas, el takt queda artificialmente alto y el problema desaparece del cálculo.
El ejemplo clásico del LEI: una planta opera 480 minutos al día con una demanda de 240 piezas diarias. El takt time es de 2 minutos por pieza.
Ejemplo resuelto: un takt de 72 segundos
Ejemplo ilustrativo de una línea de ensamble con dos turnos. Los datos son del ejercicio, no de una empresa real.
| Dato | Valor |
|---|---|
| Turnos por día | 2 turnos de 8 h = 960 min |
| Paradas programadas | 2 × 60 min (comida y descansos) = 120 min |
| Tiempo disponible | 960 − 120 = 840 min = 50.400 s |
| Demanda diaria | 700 piezas |
| Takt time | 50.400 ÷ 700 = 72 s por pieza |
Si la demanda viene por mes, conviértela antes: 15.400 piezas en 22 días hábiles dan 15.400 ÷ 22 = 700 piezas por día. Si la demanda sube a 840 piezas por día, el takt baja a 50.400 ÷ 840 = 60 segundos. El takt acompaña la demanda, por eso debe revisarse con regularidad. Según el LEI, Toyota suele revisarlo cada mes, con ajustes cada 10 días.
Para expresarlo en minutos, divide entre 60: 72 s equivalen a 1,2 min por pieza.
Takt time, tiempo de ciclo y lead time
Los tres términos aparecen juntos y se confunden con frecuencia. Solo el primero viene del cliente.
| Término | Origen | Pregunta que responde | En el ejemplo |
|---|---|---|---|
| Takt time | Demanda del cliente | ¿Cada cuánto debe salir una pieza? | 72 s |
| Tiempo de ciclo | La operación | ¿Cuánto tarda la estación en hacer una pieza? | 45 a 80 s, según la estación |
| Lead time | El flujo completo | ¿Cuánto tarda una pieza de la entrada a la salida? | Depende de los inventarios entre etapas |
Cuando el tiempo de ciclo de una estación es mayor que el takt, esa estación es el cuello de botella y la línea no cumple la demanda. Cuando es mucho menor, hay ociosidad o sobreproducción, el peor de los 7 desperdicios. Para acortar el tiempo total, mira lead time: qué es, cómo calcular y reducir.
Existe también el pitch, usado para controlar la producción por bloques: es el takt multiplicado por la cantidad de piezas de un contenedor. Con contenedores de 10 piezas, el pitch es 72 × 10 = 720 s, o 12 minutos.
Cómo usar el takt para balancear la línea
El uso más común del takt es repartir el trabajo entre las estaciones. La rutina es corta.
- Calcula el takt (72 s en el ejemplo).
- Cronometra varias veces el ciclo de cada estación y usa un valor representativo.
- Arma un gráfico de barras con las estaciones y una línea horizontal en el takt.
- Pasa tareas de las estaciones por encima del takt a las que están por debajo.
- Registra la nueva división como trabajo estandarizado.
| Estación | Ciclo antes (s) | Ciclo después (s) | Situación |
|---|---|---|---|
| 1 | 55 | 55 | Debajo del takt |
| 2 | 68 | 68 | Debajo del takt |
| 3 | 80 | 70 | Estaba 8 s por encima del takt |
| 4 | 62 | 62 | Debajo del takt |
| 5 | 45 | 55 | Recibió 10 s de la estación 3 |
| Suma | 310 | 310 | El trabajo total no cambió |
El número mínimo teórico de operarios es la suma de los ciclos dividida por el takt, redondeada hacia arriba: 310 ÷ 72 = 4,3, es decir, 5 operarios. Con 5 operarios, la eficiencia del balanceo es 310 ÷ (5 × 72) = 310 ÷ 360 = 86,1%. Si la demanda sube y el takt baja a 60 s, la cuenta pasa a 310 ÷ 60 = 5,2 y la línea necesita 6 operarios o menos contenido de trabajo. El tema completo está en balanceo de líneas de producción.
Cuándo funciona el takt time y cuándo no
El takt es más útil donde la demanda es repetitiva y el flujo es continuo: líneas de ensamble, celdas de producción y procesos de volumen estable. Ahí organiza el trabajo de todos alrededor de un único ritmo.
En ambientes de alta variedad y bajo volumen, como un taller de maquinado bajo pedido, el takt de un solo artículo dice poco, porque cada pedido tiene ruta y tiempo distintos. Allí el takt se calcula por familia de productos, o se usa la carga de trabajo por centro productivo en su lugar. Es una orientación práctica, no una regla cerrada, y cada planta la adapta a su flujo.
El takt también se conecta con la producción pull. En el kanban, el ritmo de reposición sigue el consumo del cliente, y el takt traduce ese consumo en tiempo. Sin un ritmo definido, la planta tiende a producir al ritmo de la máquina más rápida, y el inventario crece entre las etapas.
Varios productos, turnos y paradas
Con más de un producto en la misma línea, suma las demandas. Si el producto A pide 400 piezas por día y el B pide 300, la demanda total es 700 y el takt sigue en 72 s. Lo que cambia es el contenido de trabajo de cada modelo, y entra en juego la secuencia de producción. Para mezclar modelos sin romper el ritmo, usa la nivelación heijunka.
Tres cuidados prácticos en el cálculo:
- Usa la demanda del cliente, no la capacidad de la máquina ni la meta de la planta.
- Calcula por proceso que atiende el mismo flujo. Una celda de maquinado y una de ensamble del mismo producto comparten el takt.
- En procesos con tiempo de ciclo cercano al takt, diseña un ciclo objetivo por debajo para absorber pequeñas paradas. Es una práctica de diseño, no parte de la fórmula.
Para relacionar el ritmo con la capacidad instalada, mira capacidad de producción.
Errores comunes en el cálculo y en el uso
- Descontar averías del tiempo disponible. El takt queda mayor de lo debido y el problema desaparece del cálculo.
- Usar la meta de producción en lugar de la demanda del cliente.
- Mezclar períodos: demanda mensual dividida por tiempo diario.
- Confundir el takt con el tiempo de ciclo y tratarlo como velocidad de máquina.
- Calcular una vez y no revisar nunca, mientras la demanda cambia.
- Exigir el takt al operario sin eliminar de la línea las causas de las paradas.
Próximo paso
Elige una línea y calcula su takt hoy, con la demanda real de la última semana y el tiempo disponible del turno. Después cronometra cada estación y arma el gráfico de barras con la línea del takt. La primera estación por encima de la línea es tu punto de partida. Registra el resultado y revisa el cálculo la semana siguiente.
Preguntas frecuentes
¿Qué es el takt time?
Es el tiempo de producción disponible dividido por la demanda del cliente. Indica el intervalo en que debe terminarse una pieza para cumplir los pedidos.
¿Cuál es la fórmula del takt time?
Takt time = tiempo disponible ÷ demanda del cliente, con ambos datos en el mismo período.
¿Las averías de máquina entran en el cálculo del takt?
No. Solo se descuentan las paradas programadas, como comida y descansos. Las averías son pérdidas que la línea debe eliminar para cumplir el takt.
¿Cuál es la diferencia entre takt time y tiempo de ciclo?
El takt viene de la demanda del cliente. El tiempo de ciclo viene de la operación y mide cuánto tarda la estación por pieza. Si el ciclo supera el takt, la estación es cuello de botella.
¿Takt time y lead time son lo mismo?
No. El takt es el ritmo de salida que exige el cliente. El lead time es el tiempo total que un producto tarda en atravesar el proceso.
¿Cómo calcular el takt time con demanda mensual?
Divide la demanda mensual entre los días hábiles para obtener la demanda diaria y usa el tiempo disponible de un día. Ejemplo: 15.400 ÷ 22 = 700 piezas por día.
¿Cada cuánto se debe revisar el takt time?
Cada vez que la demanda cambie de forma relevante. Según el LEI, Toyota suele revisarlo cada mes, con ajustes cada 10 días.
Fuentes
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- Lean Enterprise Institute. Cycle Time. Lean Lexicon. https://www.lean.org/lexicon-terms/cycle-time/
- ROTHER, M.; SHOOK, J. Learning to See: Value Stream Mapping to Add Value and Eliminate Muda. Cambridge: Lean Enterprise Institute.
¿Quieres una producción pull de verdad?
Descarga el e-book gratuito de producción pull, con kanban, supermercados y nivelación.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.