- Qué son los desperdicios del Lean
- Los 7 desperdicios, con ejemplos de planta
- Causas comunes y contramedidas de cada desperdicio
- El octavo desperdicio, el desperdicio fuera de la planta y muda, mura y muri
- Por qué la sobreproducción es el peor
- Ejemplo resuelto: un ciclo de 20 minutos
- Cómo identificar y eliminar, paso a paso
- Errores comunes
- Próximo paso
- Preguntas frecuentes
Qué son los desperdicios del Lean
Desperdicio, o muda en japonés, es toda actividad que consume tiempo, material, espacio o esfuerzo sin agregar valor desde el punto de vista del cliente. El cliente solo paga por lo que convierte el producto o el servicio en algo que él quiere.
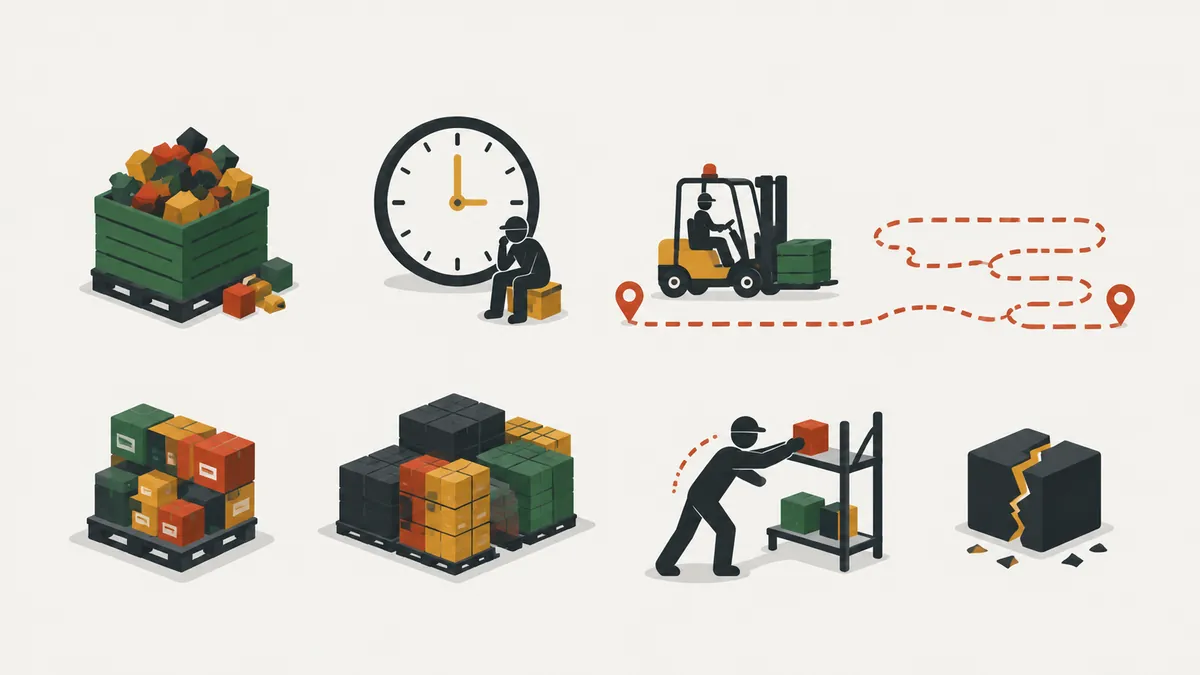
Los 7 desperdicios son la clasificación de Taiichi Ohno, ingeniero de Toyota y uno de los creadores del Sistema de Producción Toyota, para las pérdidas típicas de la producción en masa: sobreproducción, espera, transporte, sobreprocesamiento, inventario, movimiento y defectos (corrección). Muchos autores suman un octavo, el talento no aprovechado.
La lista cambia un poco de un libro a otro. Úsala como una organización práctica para ver las pérdidas, no como una regla cerrada.
La idea central es simple e incómoda: en la mayoría de los procesos, la mayor parte del tiempo del producto no se dedica a transformarlo. Espera, se traslada, se cuenta, se revisa y se rehace. Verlo es el primer paso del Lean, porque nadie mejora lo que no ve. Además, el desperdicio casi nunca es culpa de quien trabaja: casi siempre es consecuencia de cómo se diseñó el proceso.
Los 7 desperdicios, con ejemplos de planta
En inglés, la lista se recuerda con las siglas DOWNTIME y TIMWOODS (Transport, Inventory, Motion, Waiting, Overproduction, Over-processing, Defects, Skills). En español no hay una sigla establecida; lo importante es conocer los siete nombres.
| Desperdicio | Qué es | Ejemplo | Pregunta para hacer en el gemba |
|---|---|---|---|
| Sobreproducción | Producir antes o en mayor cantidad de lo que necesita el siguiente proceso o el cliente | Correr todo el lote "ya que la máquina está ajustada" | ¿Alguien va a consumir esto ahora? |
| Espera | Persona o máquina parada por falta de material, órdenes, herramienta o atención | Esperar el montacargas que trae la caja | ¿Quién está parado y por qué? |
| Transporte | Mover material sin necesidad | Llevar la pieza al almacén y traerla de vuelta al puesto vecino | ¿Este material realmente necesita viajar tanto? |
| Sobreprocesamiento | Hacer más de lo que exige el cliente, o de la forma más complicada | Tolerancia más estricta que la especificada | ¿El cliente pagaría por esta etapa? |
| Inventario | Material por encima del mínimo de un sistema pull bien controlado | Pilas de piezas entre operaciones | ¿Por qué hay tanta pieza aquí y por cuánto tiempo? |
| Movimiento | Desplazamientos y gestos del operador que no agregan valor | Buscar herramientas, agacharse por piezas en el piso | ¿El operador camina, alcanza o busca sin necesidad? |
| Corrección (defectos) | Inspección, retrabajo, desecho y reparación | Separar piezas buenas de malas al final de la línea | ¿Dónde nace el defecto y quién lo encuentra? |
Varios desperdicios aparecen juntos en el mismo puesto. Clasifica por el que domina y no pierdas tiempo discutiendo la etiqueta.
Sobreproducción. Es producir sin pedido o antes de tiempo. Parece productividad, porque la máquina no para y los números del día se ven bien, pero el material queda parado esperando la demanda.
Espera. Incluye al operador que mira la máquina trabajar y a la pieza que espera en la fila. En general, el tiempo que el material espera es mucho mayor que el que se procesa.
Transporte. Cada traslado es riesgo de daño y costo, y no transforma nada. La solución suele estar en la distribución en planta, no en un montacargas más rápido.
Sobreprocesamiento. Es hacer más de lo que pidió el cliente: pulir una cara que nadie ve, imprimir tres copias de un informe, revisar dos veces lo que ya se revisó.
Inventario. Esconde problemas. Con muchas piezas entre los puestos, una falla no detiene el flujo, y por eso nadie la resuelve de fondo.
Movimiento. A diferencia del transporte, es el movimiento del cuerpo: caminar, agacharse, buscar, alcanzar. Suma minutos por ciclo y se convierte en fatiga y riesgo ergonómico.
Corrección. Defectos, retrabajo, desecho y la inspección que solo existe para atraparlos. Cuanto más lejos del origen se encuentra el defecto, más cara es la corrección.
Causas comunes y contramedidas de cada desperdicio
Cada desperdicio suele nacer de una causa recurrente. Conocerla evita atacar solo el síntoma.
| Desperdicio | Causa común | Contramedida típica |
|---|---|---|
| Sobreproducción | Lotes grandes, metas por volumen, cambios de herramienta lentos | Producción pull, lotes menores, reducción del tiempo de cambio (SMED) |
| Espera | Falta de material, fallas, desbalance entre puestos | Abastecimiento por ruta, mantenimiento planificado, balanceo del trabajo |
| Transporte | Distribución larga, inventario lejos del punto de uso | Distribución en flujo, material en el punto de uso, rutas de abastecimiento |
| Sobreprocesamiento | Especificación desconocida, costumbre, miedo al reclamo | Acordar requisitos con el cliente y estandarizar el acabado exigido |
| Inventario | Pronóstico deficiente, lotes mínimos, desconfianza en el proveedor | Supermercado con kanban, nivelación, proveedores confiables |
| Movimiento | Puesto mal diseñado, herramientas fuera de alcance | Ergonomía, 5S, herramienta en el punto de uso |
| Corrección | Proceso sin estándar, error humano, instrumentos sin calibrar | Trabajo estandarizado, poka-yoke, calidad en el origen |
Observa que la misma causa aparece en más de una fila. Un lote grande, por ejemplo, genera sobreproducción, inventario y transporte al mismo tiempo.
El octavo desperdicio, el desperdicio fuera de la planta y muda, mura y muri
El talento no aprovechado es el octavo desperdicio: las ideas, la experiencia y la habilidad de quien hace el trabajo y que nadie usa. No está en la lista original de Ohno, pero es muy usado en programas de mejora.
Muda es solo una de las tres "M". Mura es la irregularidad de la carga y muri es la sobrecarga de personas y máquinas. Las tres se alimentan: la variación (mura) genera picos de sobrecarga (muri), y la sobrecarga genera errores y esperas (muda). La diferencia se explica en muda, mura y muri.
Los mismos desperdicios existen fuera de la planta. En una oficina, la sobreproducción es el informe que nadie lee, la espera es la aprobación detenida en la bandeja de entrada, el movimiento es buscar un archivo y la corrección es rehacer un pedido con datos errados. El vocabulario cambia, la lógica no.
Por qué la sobreproducción es el peor
El Lean Enterprise Institute (LEI) destaca la sobreproducción como el peor desperdicio porque alimenta a los otros seis. Producir de más genera inventario, que exige transporte y movimiento, esconde defectos que se convierten en retrabajo y crea esperas en otros puntos.
Por eso el Lean prefiere la producción pull, con kanban, a la producción empujada por pronóstico: solo se produce lo que el cliente, o el proceso siguiente, consumió.
Atacar la sobreproducción exige mirar la causa. Los lotes grandes vienen en buena parte de cambios de herramienta lentos y de metas por volumen. Reducir el tiempo de cambio, medir el flujo y no el volumen, y liberar órdenes solo cuando hay consumo también reduce el inventario, el transporte y la espera que dependen de ella.
Ejemplo resuelto: un ciclo de 20 minutos
Antes de las cuentas, una regla de clasificación. El LEI separa el trabajo en dos tipos, y lo que sobra es desperdicio puro:
- Crea valor: los movimientos que transforman el producto, como soldar, taladrar y pintar.
- Incidental: lo que el operador debe hacer en las condiciones actuales pero no agrega valor, como ir a buscar piezas. Solo disminuye cambiando el puesto.
- Desperdicio puro: no es ninguno de los dos. Se puede eliminar ya, casi siempre sin inversión.
Ejemplo ilustrativo. Un puesto de ensamble se observó durante un ciclo completo de 20 minutos por conjunto. Cada actividad se cronometró y se clasificó. La inspección al 100% y el retrabajo cuentan como corrección porque solo existen por causa del defecto.
| Actividad | Tiempo | Clase | Desperdicio |
|---|---|---|---|
| Ensamblar y soldar el conjunto | 6 min | Crea valor | - |
| Traer piezas del almacén | 3 min | Incidental | Transporte |
| Buscar la llave en el panel | 2 min | Incidental | Movimiento |
| Esperar el montacargas | 4 min | Desperdicio puro | Espera |
| Inspeccionar el 100% de las piezas al final | 3 min | Desperdicio puro | Corrección |
| Retrabajar piezas con rebabas | 2 min | Desperdicio puro | Corrección |
| Clase | Minutos | % del ciclo |
|---|---|---|
| Crea valor | 6 | 30% |
| Incidental | 5 | 25% |
| Desperdicio puro | 9 | 45% |
| Total | 20 | 100% |
Proporción de valor: 6 ÷ 20 = 30%. Eliminando solo el desperdicio puro (9 min), el ciclo baja a 20 − 9 = 11 minutos y la proporción de valor sube a 6 ÷ 11 = 54,5%.
En un turno de 440 minutos, el puesto pasa de 440 ÷ 20 = 22 a 440 ÷ 11 = 40 conjuntos, siempre que sea el cuello de botella y el flujo siguiente lo acompañe. Los 5 minutos incidentales quedan para la segunda ronda, porque exigen cambiar el puesto.
Cómo identificar y eliminar, paso a paso
- Elige un proceso y ve al lugar: el recorrido gemba es la forma más directa de ver el trabajo real.
- Observa un ciclo completo con cronómetro y papel, anotando cada actividad y su tiempo.
- Clasifica cada línea: crea valor, incidental o desperdicio puro, y nombra el tipo de desperdicio.
- Suma por clase y calcula la proporción de valor. Para ver el flujo completo, usa el mapeo del flujo de valor.
- Ataca primero el desperdicio puro. Para lo incidental, cambia el puesto: herramienta en el punto de uso, pieza a la altura correcta, 5S.
- Mide antes y después y registra la ganancia en un ciclo de kaizen.
Para priorizar entre varios puestos, suma los tiempos de desperdicio puro por tipo y ordénalos de mayor a menor, como en un Pareto. En general, dos o tres tipos concentran la mayor parte de la pérdida, y ahí rinde más el primer esfuerzo. Hazlo con quienes operan el puesto: nadie sabe mejor dónde se pierde el tiempo.
Errores comunes
- Tratar la lista como un fin en sí mismo y gastar la reunión discutiendo si algo es espera o movimiento.
- Ver desperdicio solo en la planta y olvidar la oficina, las compras y el diseño.
- Recortar "desperdicio" del trabajo de las personas sin cambiar el puesto, lo que solo traslada el esfuerzo.
- Estimar tiempos según cómo debería ser el proceso en vez de observarlo en el lugar.
- Eliminar la espera de una máquina que no es el cuello de botella y ganar solo inventario.
- Confundir lo incidental con desperdicio puro y culpar al operador por algo que el puesto obliga a hacer.
- No estandarizar la mejora: sin trabajo estandarizado, el desperdicio vuelve en pocas semanas.
Próximo paso
Elige hoy un puesto y cronometra un ciclo completo. Llena una tabla como la del ejemplo y calcula la proporción de valor. Ataca el mayor desperdicio puro y mide de nuevo en una semana. Después repite en el puesto vecino: la tabla se llena más rápido en cada ronda, y el equipo empieza a ver el desperdicio sin cronómetro.
Preguntas frecuentes
¿Cuáles son los 7 desperdicios del Lean?
Sobreproducción, espera, transporte, sobreprocesamiento, inventario, movimiento y defectos (corrección). Es la clasificación de Taiichi Ohno.
¿Qué significa muda?
Muda es la palabra japonesa para desperdicio: toda actividad que consume recursos sin agregar valor para el cliente.
¿Cuál es el peor de los 7 desperdicios?
La sobreproducción, porque genera inventario y esconde defectos, esperas y movimientos innecesarios.
¿Existe un octavo desperdicio?
Muchos autores incluyen el talento no aprovechado de las personas. No forma parte de la lista original de Ohno, pero se usa mucho.
¿Cuál es la diferencia entre muda, mura y muri?
Muda es desperdicio, mura es irregularidad de la carga y muri es sobrecarga de personas o máquinas.
¿Qué es TIMWOODS?
Es una sigla en inglés para recordar los desperdicios: Transport, Inventory, Motion, Waiting, Overproduction, Over-processing, Defects y Skills.
¿Cómo se calcula la proporción de valor agregado?
Divide el tiempo que crea valor entre el tiempo total del ciclo. En el ejemplo del mapa, 6 minutos de 20 dan 30%.
¿Quién creó los 7 desperdicios?
Taiichi Ohno, ingeniero de Toyota y uno de los creadores del Sistema de Producción Toyota.
Fuentes
- Lean Enterprise Institute. What are the 7 Wastes in Lean? Lean Lexicon. https://www.lean.org/lexicon-terms/seven-wastes/
- Lean Enterprise Institute. Waste. Lean Lexicon. https://www.lean.org/lexicon-terms/waste/
- OHNO, T. El Sistema de Producción Toyota: más allá de la producción a gran escala. Barcelona: Gestión 2000.
- WOMACK, J. P.; JONES, D. T. Lean Thinking. Free Press.
¿Ya sabes dónde están los desperdicios?
El siguiente paso es ordenar el puesto de trabajo. Descarga el e-book gratuito "5S en la Práctica".
Descargar e-book de 5S
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.