- Qué es el VSM
- Elementos del mapa: qué dibujar y qué anotar
- Paso 1: el mapa del estado actual
- Ejemplo resuelto: 11 días de espera y 165 segundos de trabajo
- Paso 2: el mapa del estado futuro
- Cómo leer el mapa y encontrar el desperdicio
- Paso 3: del mapa al plan de acción
- VSM, diagrama de flujo y SIPOC: cuál usar
- Errores comunes
- Próximo paso
- Preguntas frecuentes
Qué es el VSM
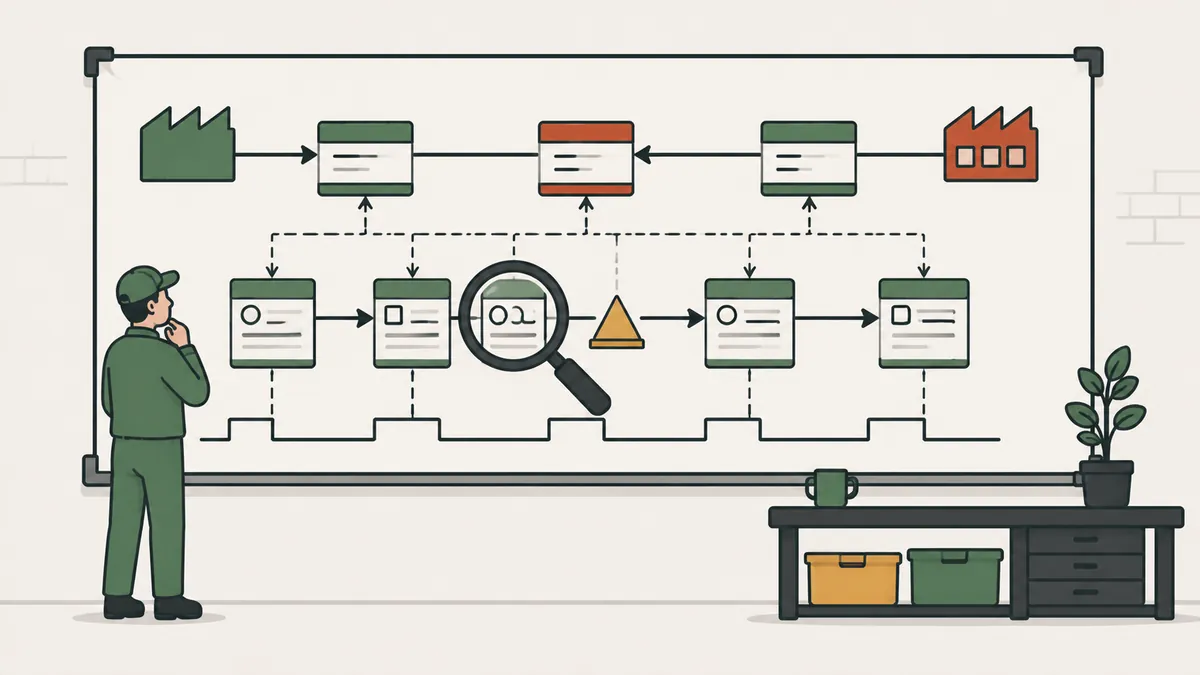
VSM (Value Stream Mapping, o mapeo del flujo de valor) es el diagrama de todos los pasos de los flujos de material y de información necesarios para llevar un producto desde el pedido hasta la entrega. El Lean Enterprise Institute explica que Toyota desarrolló la herramienta, que llama diagrama de flujo de material e información, como parte del Sistema de Producción Toyota.
El flujo de valor es el conjunto de todas las acciones, que agregan valor o no, necesarias para llevar el producto desde la materia prima hasta el cliente. El VSM dibuja ese flujo en una hoja y pone números en cada paso: tiempo de ciclo, inventario, tamaño de lote, disponibilidad.
El objetivo no es hacer un dibujo bonito. Es ver dónde espera el producto, por qué espera y qué tan lejos están dos números: el tiempo total que tarda en cruzar la planta (el lead time) y el tiempo en que realmente recibe trabajo. Casi siempre esa diferencia es enorme.
Elementos del mapa: qué dibujar y qué anotar
El mapa tiene tres áreas: el flujo de material abajo, el flujo de información arriba y la línea de tiempo en la base. Cada elemento lleva datos.
| Elemento | Qué representa | Datos anotados |
|---|---|---|
| Cliente y proveedor | Quién pide y quién entrega | Demanda diaria, turnos, frecuencia de entrega |
| Caja de proceso | Un paso con flujo continuo | Tiempo de ciclo (TC), tiempo de cambio (TCO), disponibilidad, operarios, desecho |
| Triángulo de inventario | Material detenido entre procesos | Cantidad y días de inventario |
| Flecha de empujar o jalar | Cómo avanza el material | Empujado por programación o jalado por kanban |
| Flujo de información | Pronósticos, pedidos y programación | Quién programa cada proceso y con qué frecuencia |
| Línea de tiempo | Suma de esperas y tiempos de proceso | Lead time y tiempo de valor agregado |
Usa pocos símbolos y siempre los mismos. El VSM es un lenguaje común, y su valor está en que todos lean el mapa de la misma forma.
Paso 1: el mapa del estado actual
- Elige una familia de productos que pase por los mismos procesos. Mapear toda la planta de una vez es un error clásico.
- Empieza por el cliente: demanda diaria, número de turnos y el takt time.
- Recorre el flujo en el gemba, desde el despacho hacia atrás, anotando cada proceso con tus propios ojos.
- Recoge los datos de cada caja: tiempo de ciclo, tiempo de cambio, disponibilidad, número de operarios y desecho.
- Cuenta el inventario entre los procesos y conviértelo a días.
- Dibuja el flujo de información: cómo llegan los pedidos y cómo se programa la producción.
- Cierra con la línea de tiempo.
Caminar hacia atrás tiene una razón. Si empiezas por el despacho, partes de lo que el cliente recibe y descubres quién realmente jala la producción. Haz el primer mapa a mano, con papel y lápiz. El software viene después, cuando el método ya esté dominado. Lleva un cronómetro solo para confirmar tiempos que el sistema no registra, y anota la variación: un tiempo de ciclo que oscila mucho debe registrarse con mínimo y máximo, no solo con el promedio.
Ejemplo resuelto: 11 días de espera y 165 segundos de trabajo
Ejemplo ilustrativo. Una familia de productos pasa por corte, soldadura y ensamble. La demanda es de 400 piezas por día, en un turno con 27.000 segundos disponibles por día (7,5 horas netas). El inventario en días es la cantidad dividida entre la demanda diaria.
| Paso | Inventario antes | Días de espera | Tiempo de ciclo |
|---|---|---|---|
| Corte | 2.400 piezas | 6,0 días | 40 s |
| Soldadura | 1.200 piezas | 3,0 días | 55 s |
| Ensamble | 800 piezas | 2,0 días | 70 s |
| Total | 11 días de lead time | 165 s agregando valor |
- Días de espera: 2.400 ÷ 400 = 6,0; 1.200 ÷ 400 = 3,0; 800 ÷ 400 = 2,0. Suma: 11 días.
- Tiempo de valor agregado: 40 + 55 + 70 = 165 s, menos de 3 minutos.
- Takt time: 27.000 s ÷ 400 piezas = 67,5 s por pieza.
- Eficiencia del ciclo del proceso (PCE): 165 s ÷ (11 días × 27.000 s) = 165 ÷ 297.000 = 0,056%, o cerca de 0,06%.
El producto tarda 11 días en cruzar la planta y recibe menos de 3 minutos de trabajo. Esa diferencia es el retrato de los desperdicios de espera e inventario. Fíjate también en que el ensamble, con 70 s, es más lento que el takt de 67,5 s: no logra seguir al cliente. Ese es el primer punto que atacar. Para entender la relación entre los tiempos, lee lead time: qué es, cómo calcular y reducir.
Paso 2: el mapa del estado futuro
Con el estado actual en la pared, el equipo dibuja el estado futuro, la imagen de cómo deberían fluir material e información. Estas preguntas guían el dibujo:
- ¿Cuál es el takt time?
- ¿Dónde se puede tener flujo continuo, sin inventario entre pasos?
- ¿Dónde hace falta un supermercado jalado por kanban?
- ¿En qué proceso entrará la programación, el llamado proceso marcapasos?
- ¿Cómo nivelar la mezcla con heijunka?
- ¿Qué mejoras hacen falta, como SMED o TPM?
| Indicador | Estado actual | Estado futuro (meta) |
|---|---|---|
| Inventario antes del corte | 2.400 piezas (6,0 días) | 400 piezas (1,0 día), en un supermercado jalado por kanban |
| Inventario antes de la soldadura | 1.200 piezas (3,0 días) | Cero: flujo continuo en la celda |
| Inventario antes del ensamble | 800 piezas (2,0 días) | Cero: flujo continuo en la celda |
| Tiempo de ciclo del ensamble | 70 s | 65 s, por debajo del takt de 67,5 s |
| Lead time | 11 días | 1 día |
| Tiempo de valor agregado | 165 s | 160 s (40 + 55 + 65) |
| PCE | 0,06% | 0,59% (160 ÷ 27.000) |
La meta de lead time baja de 11 a 1 día, una reducción de cerca de 91%. La celda de corte, soldadura y ensamble, con tres operarios, queda con un ciclo de máximo 65 s por persona, dentro del takt. Son metas ilustrativas: en tu caso, los números salen de tu propio mapa.
Cómo leer el mapa y encontrar el desperdicio
Con el mapa listo, haz cuatro lecturas, en este orden.
- Línea de tiempo: compara el lead time con el tiempo de valor agregado. Si la razón es de centésimas de punto porcentual, el problema es la espera, no la velocidad de las máquinas.
- Triángulos de inventario: los mayores indican dónde se rompe el flujo. Pregunta por qué existe el inventario: lote grande, cambio lento, máquina inestable o programación independiente.
- Tiempos de ciclo frente al takt: un proceso más lento que el takt limita el ritmo de toda la cadena. En el ejemplo, es el ensamble.
- Flujo de información: si cada proceso recibe su propia programación, el material se empuja y el inventario crece. Programar un solo punto y jalar los demás suele resolverlo.
Cada hallazgo se convierte en una acción con nombre y fecha. Si algo en el mapa no tiene una acción ligada, sigue siendo solo un dibujo.
Paso 3: del mapa al plan de acción
El mapa futuro solo vale si se convierte en plan. Cada mejora necesita responsable, plazo e indicador, y todas deben seguirse en ciclos PDCA. Los puntos de mejora entran en el mapa como explosiones kaizen y pasan a ser la lista de trabajo.
| Acción | Indicador | Meta |
|---|---|---|
| Reducir el ciclo del ensamble | Tiempo de ciclo | De 70 s a 65 s |
| Crear un supermercado de entrada jalado por kanban | Días de inventario antes del corte | De 6,0 a 1,0 día |
| Formar la celda de corte, soldadura y ensamble | Inventario entre procesos | De 2.000 piezas (1.200 + 800) a cero |
| Programar solo el proceso marcapasos | Puntos de programación | De 3 a 1 |
El LEI subraya que repetir el ciclo de estado actual y estado futuro, una y otra vez, es la forma más simple de ver el valor y las fuentes de desperdicio. El estado futuro de hoy es el estado actual de mañana.
VSM, diagrama de flujo y SIPOC: cuál usar
| Herramienta | Qué muestra | Úsala cuando |
|---|---|---|
| VSM | Material, información, inventarios y tiempos | Quieres reducir lead time e inventario |
| Diagrama de flujo | Secuencia de decisiones y actividades | Quieres documentar un procedimiento |
| SIPOC | Visión macro: proveedor, entrada, proceso, salida, cliente | Quieres delimitar el alcance antes de detallar |
Empieza por el SIPOC para fijar los límites y luego usa el VSM para medir el flujo. El VSM también funciona en procesos administrativos, como en lean office, con documentos o pedidos en lugar de piezas.
Errores comunes
- Mapear toda la planta en lugar de una familia de productos.
- Hacer el mapa en la sala de reuniones, con datos del sistema, sin ir a la planta.
- Medir el tiempo de ciclo con una sola lectura del cronómetro, sin ver la variación.
- Contar el inventario en piezas y no en días, lo que esconde el tamaño de la espera.
- Dibujar el estado futuro y no crear el plan de acción.
- Tratar el mapa como un proyecto único en lugar de repetirlo.
Próximo paso
Elige una familia de productos y ve al gemba con papel y lápiz. Mapea desde el despacho hacia atrás, convierte cada inventario a días y suma. Compara el lead time con el tiempo de valor agregado y con el takt. Dibuja el estado futuro con no más de tres grandes cambios y convierte cada uno en una acción con plazo.
Preguntas frecuentes
¿Qué es el VSM?
Es el Value Stream Mapping, el mapeo de los flujos de material e información de un producto, desde el pedido hasta la entrega.
¿Cómo se hace un VSM?
Elige una familia de productos, recorre el flujo en el gemba desde el despacho hacia atrás, anota los datos de cada proceso, convierte el inventario a días y cierra con la línea de tiempo.
¿Cuál es la diferencia entre lead time y tiempo de valor agregado?
El lead time es el tiempo total que el producto tarda en cruzar el flujo. El tiempo de valor agregado es solo la parte en que recibe trabajo que el cliente valora.
¿Cómo se calcula la eficiencia del ciclo del proceso?
PCE = tiempo de valor agregado ÷ lead time, con las dos medidas en la misma unidad. En el ejemplo, 165 s ÷ 297.000 s = 0,056%.
¿Qué es el mapa del estado futuro?
Es el dibujo de cómo deberían fluir material e información después de las mejoras, con flujo continuo, supermercados y un proceso marcapasos.
¿Qué símbolos se usan en un VSM?
Caja de proceso, triángulo de inventario, flechas de empujar y jalar, íconos de cliente y proveedor, flujo de información y línea de tiempo.
¿Necesito software para hacer un VSM?
No. Papel, lápiz y el recorrido por la planta son el método recomendado para el primer mapa.
¿Cuándo se rehace el VSM?
Cuando las mejoras del plan estén implantadas, el estado futuro pasa a ser el nuevo estado actual y el ciclo vuelve a empezar.
Fuentes
- Lean Enterprise Institute. Value Stream Mapping. Lean Lexicon. https://www.lean.org/lexicon-terms/value-stream-mapping/
- ROTHER, M.; SHOOK, J. Learning to See: Value Stream Mapping to Add Value and Eliminate Muda. Cambridge: Lean Enterprise Institute, 1999.
- WOMACK, J. P.; JONES, D. T. Lean Thinking: Banish Waste and Create Wealth in Your Corporation. New York: Free Press, 2003.
¿Quieres aplicar el VSM junto con otras herramientas lean?
Descarga el e-book gratuito "Lean para Líderes" y mira cómo convertir el mapa en un plan de acción.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.