バリューストリームマッピングとは
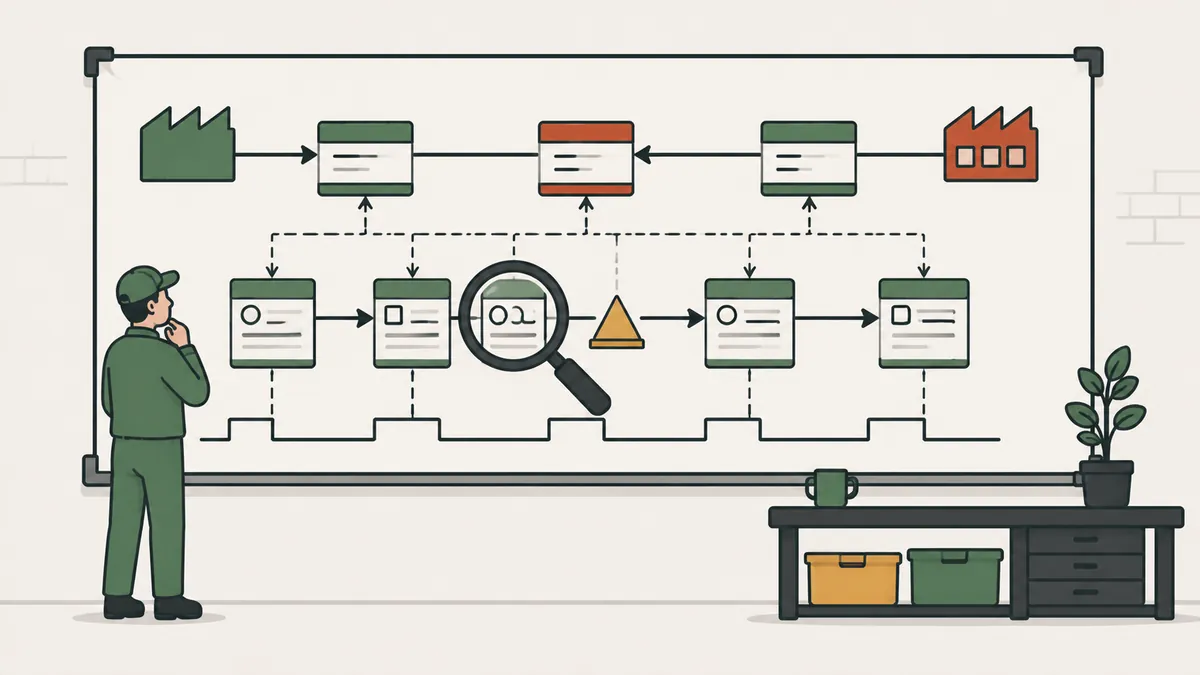
バリューストリームマッピング(VSM)は、製品を受注から納品まで届けるために必要な、物と情報の流れのすべての工程を描いた図です。リーン・エンタープライズ・インスティテュートは、トヨタがトヨタ生産方式の一部として、物と情報の流れ図と呼ぶこの手法を開発したと説明しています。
バリューストリームとは、製品を原材料から顧客に届けるために必要なすべての行為の集まりです。付加価値があるかどうかは問いません。VSMはその流れを1枚の紙に描き、各工程にサイクルタイム、在庫、ロットサイズ、稼働率といった数字を載せます。
目的は、きれいな絵を描くことではありません。製品がどこで待っているか、なぜ待っているか、そして2つの数字がどれだけ離れているかを見ることです。2つの数字とは、製品が工場を通り抜けるのにかかる総時間(リードタイム)と、実際に加工を受けている時間です。この差はほとんどの場合、非常に大きなものです。
マップの要素:何を描き、何を記録するか
マップには3つの領域があります。下に物の流れ、上に情報の流れ、いちばん下にタイムラインです。すべての要素がデータを持ちます。
| 要素 | 表すもの | 記録するデータ |
|---|---|---|
| 顧客とサプライヤー | 誰が注文し、誰が納入するか | 日々の需要、勤務シフト、納入頻度 |
| 工程ボックス | 連続した流れの1工程 | サイクルタイム(C/T)、段取り替え時間(C/O)、稼働率、作業者数、不良 |
| 在庫の三角形 | 工程間で滞留している材料 | 数量と在庫日数 |
| 押し・引きの矢印 | 材料が次へ進む方法 | 計画で押される、またはかんばんで引かれる |
| 情報の流れ | 予測、注文、スケジューリング | 各工程を誰がどの頻度でスケジュールするか |
| タイムライン | 待ち時間と工程時間の合計 | リードタイムと付加価値時間 |
記号は少なく、いつも同じものを使います。VSMは共通言語であり、その価値は全員が同じようにマップを読めることから生まれます。
ステップ1:現状マップ
- 同じ工程を通る製品ファミリーを選びます。工場全体を一度にマッピングするのは典型的な失敗です。
- 顧客から始めます。日々の需要、シフト数、タクトタイムです。
- ゲンバで流れを歩きます。出荷から始めて上流へさかのぼり、各工程を自分の目で記録します。
- 各ボックスのデータを集めます。サイクルタイム、段取り替え時間、稼働率、作業者数、不良です。
- 工程間の在庫を数え、日数に換算します。
- 情報の流れを描きます。注文がどう届き、生産がどうスケジュールされるかです。
- タイムラインで締めくくります。
逆向きに歩くのには理由があります。出荷から始めると、顧客が受け取るものから出発でき、実際に誰が生産を引いているかがわかります。最初のマップは、鉛筆と紙で手描きします。ソフトウェアは、手法が身についてからです。ストップウォッチは、システムが記録していない時間の確認にだけ持参し、ばらつきを書き留めます。大きく揺れるサイクルタイムは、平均だけでなく最小値と最大値で記録します。
数値例:待ち11日、仕事165秒
説明用の例です。ある製品ファミリーは、切断、溶接、組立を通ります。需要は1日400個、1シフトで1日あたり27,000秒(正味7.5時間)が使えます。在庫日数は、数量を1日の需要で割ったものです。
| 工程 | 前の在庫 | 待ち日数 | サイクルタイム |
|---|---|---|---|
| 切断 | 2,400個 | 6.0日 | 40秒 |
| 溶接 | 1,200個 | 3.0日 | 55秒 |
| 組立 | 800個 | 2.0日 | 70秒 |
| 合計 | リードタイム11日 | 付加価値165秒 |
- 待ち日数:2,400 ÷ 400 = 6.0、1,200 ÷ 400 = 3.0、800 ÷ 400 = 2.0。合計11日。
- 付加価値時間:40 + 55 + 70 = 165秒。3分未満です。
- タクトタイム:27,000秒 ÷ 400個 = 1個あたり67.5秒。
- プロセスサイクル効率(PCE):165秒 ÷ (11日 × 27,000秒) = 165 ÷ 297,000 = 0.056%、約0.06%。
製品は工場を通り抜けるのに11日かかり、受ける仕事は3分未満です。この差が、待ちと在庫のムダを映し出しています。また、組立の70秒はタクト67.5秒より遅く、顧客に追いつけません。ここが最初に手を付ける点です。これらの時間の関係を知るには、リードタイムの記事をお読みください。
ステップ2:将来マップ
現状マップを壁に貼ったら、チームは将来マップ、つまり物と情報がどう流れるべきかの姿を描きます。次の問いが描画の指針になります。
- タクトタイムはいくつか。
- 工程間に在庫を置かない連続流れにできるのはどこか。
- かんばんで引くスーパーマーケットが必要なのはどこか。
- スケジューリングをどの工程に入れるか(ペースメーカー工程)。
- 平準化で生産の山をどう均すか。
- 段取り替え短縮やTPMなど、どんな改善が必要か。
| 指標 | 現状 | 将来(目標) |
|---|---|---|
| 切断前の在庫 | 2,400個(6.0日) | 400個(1.0日)。かんばんで引くスーパーマーケット内 |
| 溶接前の在庫 | 1,200個(3.0日) | ゼロ:セル内の連続流れ |
| 組立前の在庫 | 800個(2.0日) | ゼロ:セル内の連続流れ |
| 組立のサイクルタイム | 70秒 | 65秒。タクト67.5秒を下回る |
| リードタイム | 11日 | 1日 |
| 付加価値時間 | 165秒 | 160秒(40 + 55 + 65) |
| PCE | 0.06% | 0.59%(160 ÷ 27,000) |
リードタイムの目標は11日から1日に下がり、約91%の削減です。作業者3人の切断・溶接・組立セルは、1人あたり最大65秒のサイクルで、タクトの範囲内に収まります。これらは説明用の目標です。あなたの場合、数字は自分のマップから出てきます。
マップの読み方とムダの見つけ方
マップができたら、次の順に4つの読み取りを行います。
- タイムライン:リードタイムと付加価値時間を比べます。比率が1%に満たなければ、問題は機械の速さではなく待ちです。
- 在庫の三角形:大きいものは流れが途切れている場所を示します。なぜ在庫があるかを問います。大ロット、遅い段取り替え、不安定な機械、バラバラのスケジューリングなどです。
- サイクルタイムとタクト:タクトより遅い工程が、連鎖全体のペースを制限します。例では組立です。
- 情報の流れ:各工程が別々の計画を受け取っていれば、材料は押され、在庫が増えます。1点だけをスケジュールして残りを引けば、たいてい解決します。
気づきはすべて、担当者と期日のある対策になります。マップ上のものに対策が結びついていなければ、それはまだ絵にすぎません。
ステップ3:マップからアクションプランへ
将来マップは、計画になって初めて価値を持ちます。改善にはそれぞれ担当者、期日、指標が必要で、すべてPDCAサイクルで追います。改善ポイントは「カイゼンバースト」としてマップに載せ、作業リストになります。
| 対策 | 指標 | 目標 |
|---|---|---|
| 組立のサイクルを短縮する | サイクルタイム | 70秒から65秒へ |
| かんばんで引く入口スーパーマーケットをつくる | 切断前の在庫日数 | 6.0日から1.0日へ |
| 切断・溶接・組立のセルをつくる | 工程間の在庫 | 2,000個(1,200 + 800)からゼロへ |
| ペースメーカー工程だけをスケジュールする | スケジュールする点の数 | 3から1へ |
LEIは、現状と将来のサイクルを何度も繰り返すことが、価値とムダの発生源を見る最も簡単な方法だと強調しています。今日の将来の姿は、明日の現状です。
VSM、フローチャート、SIPOC:どれを使うか
| 手法 | 示すもの | 使う場面 |
|---|---|---|
| VSM | 材料、情報、在庫、時間 | リードタイムと在庫を減らしたいとき |
| フローチャート | 判断と活動の順序 | 手順を文書化したいとき |
| SIPOC | 高い視点の概観:供給者、入力、プロセス、出力、顧客 | 詳細に入る前に範囲を決めたいとき |
まずSIPOCで境界を決め、次にVSMで流れを測ります。VSMは、リーンオフィスのように、部品の代わりに書類や注文を流す事務プロセスでも使えます。
よくある失敗
- 製品ファミリーではなく工場全体をマッピングする。
- 会議室でシステムのデータだけを使ってマップを描き、現場に行かない。
- ストップウォッチで1回測っただけでサイクルタイムを決め、ばらつきを見逃す。
- 在庫を日数ではなく個数で数え、待ちの大きさを隠してしまう。
- 将来の姿を描いて、アクションプランをつくらない。
- マップを繰り返さず、1回限りのプロジェクトとして扱う。
次の一歩:製品ファミリーを1つ選び、鉛筆と紙を持ってゲンバへ行きます。出荷から上流へマッピングし、各在庫を日数に換算して合計します。リードタイムを付加価値時間とタクトに比べます。将来の姿は大きな変更を最大3つに絞って描き、それぞれを期限のある対策にします。
よくある質問
バリューストリームマッピングとは何ですか?
製品の受注から納品までの、物と情報の流れを描くことです。
VSMはどう作りますか?
製品ファミリーを選び、ゲンバで出荷から上流へ流れを歩き、各工程のデータを記録し、在庫を日数に換算して、タイムラインで締めくくります。
リードタイムと付加価値時間の違いは何ですか?
リードタイムは製品が流れを通り抜けるのにかかる総時間です。付加価値時間は、顧客が価値を認める仕事を受けている部分だけです。
プロセスサイクル効率はどう計算しますか?
PCE = 付加価値時間 ÷ リードタイム(同じ単位)。例では165秒 ÷ 297,000秒 = 0.056%です。
将来マップとは何ですか?
改善後に物と情報がどう流れるべきかを、連続流れ、スーパーマーケット、ペースメーカー工程とともに描いた図です。
VSMではどんな記号を使いますか?
工程ボックス、在庫の三角形、押しと引きの矢印、顧客とサプライヤーのアイコン、情報の流れ、タイムラインです。
VSMにソフトウェアは必要ですか?
不要です。最初のマップは、鉛筆と紙を持って現場を歩きながら描くのがお勧めです。
VSMはいつやり直しますか?
計画の改善が実行されたら、将来マップが新しい現状マップになり、サイクルが再び始まります。
参考文献
- Lean Enterprise Institute. Value Stream Mapping. Lean Lexicon. https://www.lean.org/lexicon-terms/value-stream-mapping/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
- WOMACK, J. P.; JONES, D. T. Lean Thinking. New York: Simon & Schuster, 1996.
特記のない限り、参考文献は英語です。

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。