- Cos'è la mappatura del flusso del valore
- Elementi della mappa: cosa disegnare e cosa rilevare
- Passo 1: la mappa dello stato attuale
- Esempio numerico: 11 giorni di attesa e 165 secondi di lavoro
- Passo 2: la mappa dello stato futuro
- Come leggere la mappa e trovare gli sprechi
- Passo 3: dalla mappa al piano d'azione
- VSM, diagramma di flusso e SIPOC: quale usare
- Errori comuni
- Domande frequenti
Cos'è la mappatura del flusso del valore
La mappatura del flusso del valore (VSM, value stream mapping) è uno schema di tutte le fasi dei flussi di materiali e di informazioni necessarie per portare un prodotto dall'ordine alla consegna. Il Lean Enterprise Institute spiega che Toyota ha sviluppato lo strumento, che chiama diagramma dei flussi di materiali e informazioni, nell'ambito del Sistema di produzione Toyota.
Un flusso del valore è l'insieme di tutte le azioni, a valore aggiunto o no, necessarie per portare un prodotto dalla materia prima al cliente. La VSM disegna quel flusso su un foglio e mette numeri su ogni fase: tempo di ciclo, scorta, dimensione del lotto, disponibilità.
L'obiettivo non è un bel disegno. È vedere dove il prodotto attende, perché attende e quanto distano due numeri: il tempo totale che il prodotto impiega ad attraversare lo stabilimento (lead time) e il tempo in cui riceve davvero lavoro. Questo divario è quasi sempre enorme.
Elementi della mappa: cosa disegnare e cosa rilevare
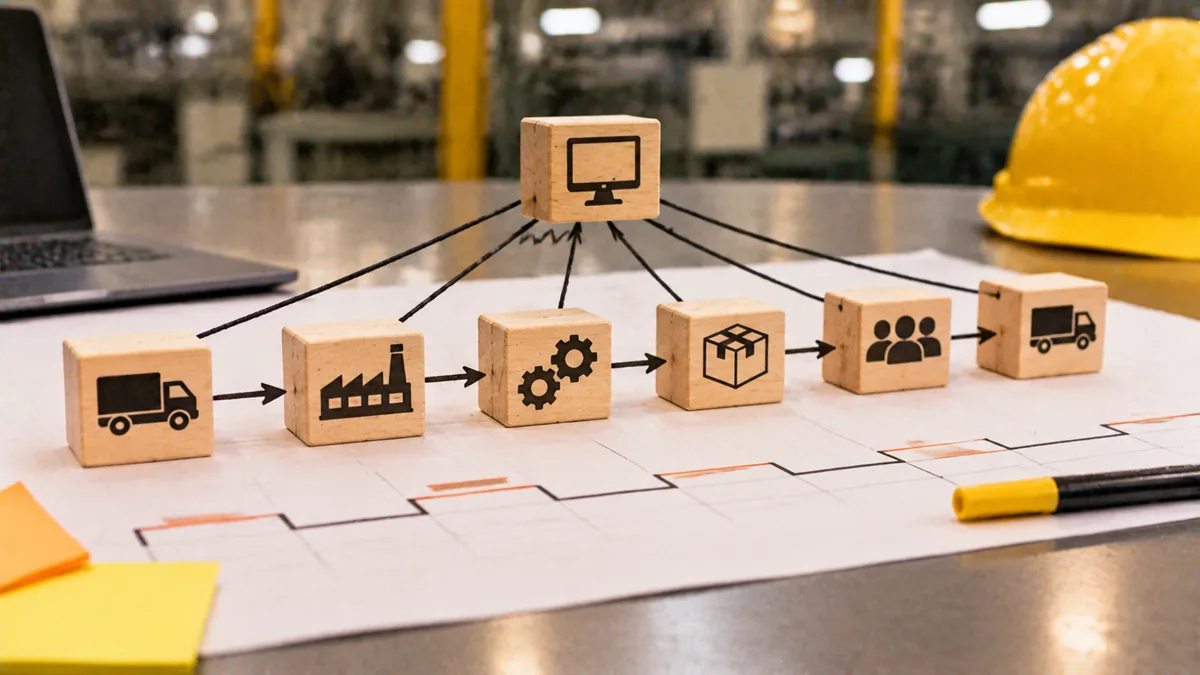
La mappa ha tre aree: il flusso dei materiali in basso, il flusso delle informazioni in alto e una linea del tempo alla base. Ogni elemento porta dati.
| Elemento | Cosa rappresenta | Dati rilevati |
|---|---|---|
| Cliente e fornitore | Chi ordina e chi consegna | Domanda giornaliera, turni, frequenza di consegna |
| Riquadro di processo | Una fase a flusso continuo | Tempo di ciclo (T/C), tempo di attrezzaggio (T/A), disponibilità, operatori, scarti |
| Triangolo di scorta | Materiale fermo tra i processi | Quantità e giorni di scorta |
| Freccia push o pull | Come avanza il materiale | Spinto dalla programmazione o richiamato dal kanban |
| Flusso delle informazioni | Previsioni, ordini e programmazione | Chi programma ciascun processo e con che frequenza |
| Linea del tempo | Somma delle attese e dei tempi di processo | Lead time e tempo a valore aggiunto |
Usate pochi simboli e sempre gli stessi. La VSM è un linguaggio condiviso, e il suo valore nasce dal fatto che tutti leggono la mappa allo stesso modo.
Passo 1: la mappa dello stato attuale
- Scegliete una famiglia di prodotti che attraversa gli stessi processi. Mappare tutto lo stabilimento in una volta è un errore classico.
- Partite dal cliente: domanda giornaliera, numero di turni e takt time.
- Percorrete il flusso al gemba, partendo dalla spedizione e risalendo a monte, rilevando ogni processo con i vostri occhi.
- Raccogliete i dati di ogni riquadro: tempo di ciclo, tempo di attrezzaggio, disponibilità, numero di operatori e scarti.
- Contate la scorta tra i processi e convertitela in giorni.
- Disegnate il flusso delle informazioni: come arrivano gli ordini e come si programma la produzione.
- Chiudete con la linea del tempo.
Risalire il flusso ha una ragione. Partendo dalla spedizione si comincia da ciò che il cliente riceve e si scopre chi tira davvero la produzione. Disegnate la prima mappa a mano, con matita e carta. Il software viene dopo, quando il metodo è diventato naturale. Portate un cronometro solo per confermare i tempi che il sistema non registra, e annotate la variazione: un tempo di ciclo che oscilla molto va registrato con un minimo e un massimo, non solo con una media.
Esempio numerico: 11 giorni di attesa e 165 secondi di lavoro
Esempio illustrativo. Una famiglia di prodotti passa per taglio, saldatura e assemblaggio. La domanda è di 400 pezzi al giorno, su un turno con 27.000 secondi disponibili al giorno (7,5 ore nette). I giorni di scorta sono la quantità divisa per la domanda giornaliera.
| Fase | Scorta a monte | Giorni di attesa | Tempo di ciclo |
|---|---|---|---|
| Taglio | 2.400 pezzi | 6,0 giorni | 40 s |
| Saldatura | 1.200 pezzi | 3,0 giorni | 55 s |
| Assemblaggio | 800 pezzi | 2,0 giorni | 70 s |
| Totale | 11 giorni di lead time | 165 s a valore aggiunto |
- Giorni di attesa: 2.400 ÷ 400 = 6,0; 1.200 ÷ 400 = 3,0; 800 ÷ 400 = 2,0. Somma: 11 giorni.
- Tempo a valore aggiunto: 40 + 55 + 70 = 165 s, meno di 3 minuti.
- Takt time: 27.000 s ÷ 400 pezzi = 67,5 s per pezzo.
- Efficienza del ciclo di processo (PCE): 165 s ÷ (11 giorni × 27.000 s) = 165 ÷ 297.000 = 0,056%, cioè circa 0,06%.
Il prodotto impiega 11 giorni ad attraversare lo stabilimento e riceve meno di 3 minuti di lavoro. Quel divario è l'immagine degli sprechi di attesa e di scorta. Notate anche che l'assemblaggio, a 70 s, è più lento del takt di 67,5 s: non regge il ritmo del cliente. È il primo punto da aggredire. Per vedere come questi tempi si collegano, leggete l'articolo sul lead time.
Passo 2: la mappa dello stato futuro
Con lo stato attuale appeso al muro, il team disegna lo stato futuro, l'immagine di come materiali e informazioni dovrebbero scorrere. Queste domande guidano il disegno:
- Qual è il takt time?
- Dove possiamo avere un flusso continuo, senza scorte tra le fasi?
- Dove serve un supermercato richiamato da un kanban?
- In quale processo entrerà la programmazione, il cosiddetto processo pacemaker?
- Come livellare il mix con l'heijunka?
- Quali miglioramenti servono, come SMED o TPM?
| Misura | Stato attuale | Stato futuro (obiettivo) |
|---|---|---|
| Scorta prima del taglio | 2.400 pezzi (6,0 giorni) | 400 pezzi (1,0 giorno), in un supermercato richiamato da kanban |
| Scorta prima della saldatura | 1.200 pezzi (3,0 giorni) | Zero: flusso continuo nella cella |
| Scorta prima dell'assemblaggio | 800 pezzi (2,0 giorni) | Zero: flusso continuo nella cella |
| Tempo di ciclo dell'assemblaggio | 70 s | 65 s, sotto il takt di 67,5 s |
| Lead time | 11 giorni | 1 giorno |
| Tempo a valore aggiunto | 165 s | 160 s (40 + 55 + 65) |
| PCE | 0,06% | 0,59% (160 ÷ 27.000) |
L'obiettivo di lead time scende da 11 giorni a 1 giorno, una riduzione di circa il 91%. La cella di taglio, saldatura e assemblaggio, con tre operatori, arriva a un ciclo di al massimo 65 s per persona, entro il takt. Sono obiettivi illustrativi: nel vostro caso i numeri vengono dalla vostra mappa.
Come leggere la mappa e trovare gli sprechi
Fatta la mappa, fate quattro letture, in quest'ordine.
- Linea del tempo: confrontate il lead time con il tempo a valore aggiunto. Se il rapporto è una frazione di punto percentuale, il problema è l'attesa, non la velocità delle macchine.
- Triangoli di scorta: i più grandi mostrano dove il flusso si spezza. Chiedetevi perché la scorta esiste: lotti grandi, attrezzaggi lenti, macchine instabili o programmazione indipendente.
- Tempi di ciclo rispetto al takt: un processo più lento del takt limita il ritmo dell'intera catena. Nell'esempio è l'assemblaggio.
- Flusso delle informazioni: se ogni processo riceve un proprio programma, il materiale è spinto e la scorta cresce. Programmare un solo punto e richiamare il resto di solito risolve.
Ogni constatazione diventa un'azione con un nome e una data. Se a un elemento della mappa non è legata alcuna azione, è ancora solo un disegno.
Passo 3: dalla mappa al piano d'azione
La mappa futura vale solo se diventa un piano. Ogni miglioramento ha bisogno di un responsabile, di una data e di un indicatore, da seguire in cicli PDCA. I punti di miglioramento si mettono sulla mappa come «kaizen burst» (lampi kaizen) e diventano l'elenco di lavoro.
| Azione | Indicatore | Obiettivo |
|---|---|---|
| Ridurre il ciclo dell'assemblaggio | Tempo di ciclo | Da 70 s a 65 s |
| Creare un supermercato d'ingresso richiamato da kanban | Giorni di scorta prima del taglio | Da 6,0 a 1,0 giorno |
| Formare la cella taglio, saldatura e assemblaggio | Scorta tra i processi | Da 2.000 pezzi (1.200 + 800) a zero |
| Programmare solo il processo pacemaker | Punti di programmazione | Da 3 a 1 |
Il LEI sottolinea che ripetere il ciclo stato attuale, stato futuro, ancora e ancora, è il modo più semplice per vedere il valore e le fonti di spreco. Lo stato futuro di oggi è lo stato attuale di domani.
VSM, diagramma di flusso e SIPOC: quale usare
| Strumento | Cosa mostra | Quando usarlo |
|---|---|---|
| VSM | Materiali, informazioni, scorte e tempi | Si vuole ridurre il lead time e le scorte |
| Diagramma di flusso | Sequenza di decisioni e attività | Si vuole documentare una procedura |
| SIPOC | Vista di alto livello: fornitore, input, processo, output, cliente | Si vuole fissare l'ambito prima di entrare nel dettaglio |
Cominciate con il SIPOC per fissare i confini, poi usate la VSM per misurare il flusso. La VSM funziona anche nei processi amministrativi, come nel lean office, con documenti o ordini al posto dei pezzi.
Errori comuni
- Mappare tutto lo stabilimento invece di una famiglia di prodotti.
- Disegnare la mappa in sala riunioni, con i dati del sistema, senza andare in reparto.
- Misurare il tempo di ciclo con una sola lettura di cronometro, perdendo la variazione.
- Contare la scorta in pezzi invece che in giorni, nascondendo la dimensione dell'attesa.
- Disegnare lo stato futuro e non creare mai il piano d'azione.
- Trattare la mappa come un progetto una tantum invece di ripeterla.
Prossimo passo: scegliete una famiglia di prodotti e andate al gemba con matita e carta. Mappate dalla spedizione a monte, convertite ogni scorta in giorni e sommate. Confrontate il lead time con il tempo a valore aggiunto e con il takt. Disegnate lo stato futuro con non più di tre grandi cambiamenti e trasformate ciascuno in un'azione con una scadenza.
Domande frequenti
Cos'è la value stream mapping?
È la mappatura dei flussi di materiali e informazioni di un prodotto, dall'ordine alla consegna.
Come si fa una VSM?
Scegliete una famiglia di prodotti, percorrete il flusso al gemba dalla spedizione a monte, rilevate i dati di ogni processo, convertite le scorte in giorni e chiudete con la linea del tempo.
Qual è la differenza tra lead time e tempo a valore aggiunto?
Il lead time è il tempo totale che un prodotto impiega ad attraversare il flusso. Il tempo a valore aggiunto è solo la parte in cui riceve un lavoro che il cliente apprezza.
Come si calcola l'efficienza del ciclo di processo?
PCE = tempo a valore aggiunto ÷ lead time, nella stessa unità. Nell'esempio, 165 s ÷ 297.000 s = 0,056%.
Cos'è una mappa dello stato futuro?
È il disegno di come materiali e informazioni dovrebbero scorrere dopo i miglioramenti, con flusso continuo, supermercati e processo pacemaker.
Quali simboli si usano in una VSM?
Riquadro di processo, triangolo di scorta, frecce push e pull, icone di cliente e fornitore, flusso delle informazioni e linea del tempo.
Serve un software per fare la VSM?
No. Matita, carta e un giro in reparto sono il modo consigliato per disegnare la prima mappa.
Quando rifare la VSM?
Quando i miglioramenti del piano sono in atto, lo stato futuro diventa il nuovo stato attuale e il ciclo ricomincia.
Fonti
- Lean Enterprise Institute. Value Stream Mapping. Lean Lexicon. https://www.lean.org/lexicon-terms/value-stream-mapping/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
- WOMACK, J. P.; JONES, D. T. Lean Thinking. New York: Simon & Schuster, 1996.
Fonti in inglese, salvo diversa indicazione.

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.


