- Apa itu pemetaan aliran nilai
- Elemen peta: apa yang digambar dan dicatat
- Langkah 1: peta kondisi saat ini
- Contoh hitungan: 11 hari menunggu dan 165 detik bekerja
- Langkah 2: peta kondisi masa depan
- Cara membaca peta dan menemukan pemborosan
- Langkah 3: dari peta ke rencana tindakan
- VSM, diagram alir, dan SIPOC: mana yang dipakai
- Kesalahan umum
- Pertanyaan yang sering diajukan
Apa itu pemetaan aliran nilai
Pemetaan aliran nilai (VSM, value stream mapping) adalah diagram semua langkah dalam aliran material dan informasi yang diperlukan untuk membawa produk dari pesanan hingga pengiriman. Lean Enterprise Institute menjelaskan bahwa Toyota mengembangkan alat ini, yang disebutnya diagram aliran material dan informasi, sebagai bagian dari Sistem Produksi Toyota.
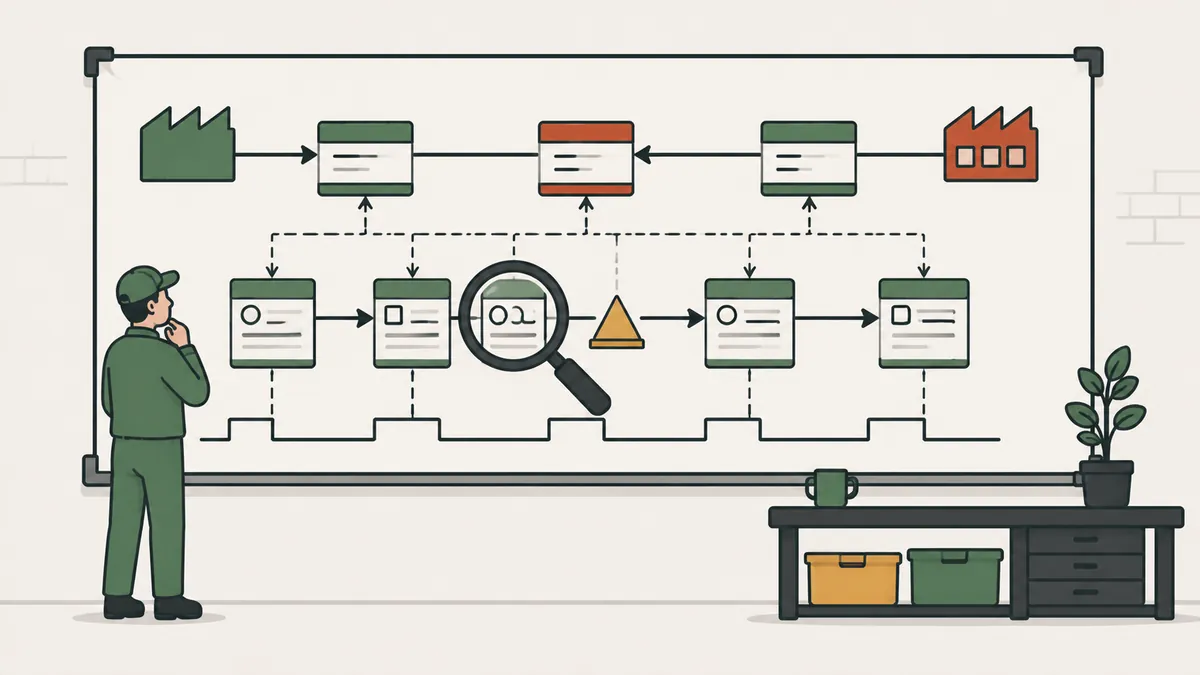
Aliran nilai adalah kumpulan semua tindakan, bernilai tambah atau tidak, yang diperlukan untuk membawa produk dari bahan baku ke pelanggan. VSM menggambar aliran itu pada satu lembar dan memberi angka pada setiap langkah: waktu siklus, persediaan, ukuran lot, ketersediaan mesin.
Tujuannya bukan gambar yang bagus. Tujuannya melihat di mana produk menunggu, mengapa ia menunggu, dan sejauh apa dua angka berjarak: total waktu produk melintasi pabrik (lead time) dan waktu produk benar-benar dikerjakan. Selisih itu hampir selalu sangat besar.
Elemen peta: apa yang digambar dan dicatat
Peta memiliki tiga area: aliran material di bagian bawah, aliran informasi di atas, dan garis waktu di dasar. Setiap elemen membawa data.
| Elemen | Yang diwakili | Data yang dicatat |
|---|---|---|
| Pelanggan dan pemasok | Siapa yang memesan dan siapa yang mengirim | Permintaan harian, shift, frekuensi pengiriman |
| Kotak proses | Satu langkah dengan aliran kontinu | Waktu siklus (C/T), waktu changeover (C/O), ketersediaan, operator, scrap |
| Segitiga persediaan | Material yang menunggu di antara proses | Jumlah dan hari persediaan |
| Panah push atau pull | Cara material bergerak maju | Didorong oleh jadwal atau ditarik oleh kanban |
| Aliran informasi | Perkiraan, pesanan, dan penjadwalan | Siapa yang menjadwalkan tiap proses dan seberapa sering |
| Garis waktu | Jumlah waktu tunggu dan waktu proses | Lead time dan waktu bernilai tambah |
Pakai sedikit simbol dan selalu yang sama. VSM adalah bahasa bersama, dan nilainya datang dari kenyataan bahwa semua orang membaca peta dengan cara yang sama.
Langkah 1: peta kondisi saat ini
- Pilih satu keluarga produk yang melewati proses yang sama. Memetakan seluruh pabrik sekaligus adalah kesalahan klasik.
- Mulai dari pelanggan: permintaan harian, jumlah shift, dan takt time.
- Telusuri aliran di gemba, mulai dari pengiriman dan bergerak ke hulu, mencatat tiap proses dengan mata sendiri.
- Kumpulkan data tiap kotak: waktu siklus, waktu changeover, ketersediaan mesin, jumlah operator, dan scrap.
- Hitung persediaan di antara proses dan ubah menjadi hari.
- Gambar aliran informasi: bagaimana pesanan datang dan bagaimana produksi dijadwalkan.
- Tutup dengan garis waktu.
Menelusuri mundur ada alasannya. Dengan mulai dari pengiriman, Anda memulai dari apa yang diterima pelanggan dan mengetahui siapa yang sebenarnya menarik produksi. Gambar peta pertama dengan tangan, memakai pensil dan kertas. Perangkat lunak datang kemudian, setelah metodenya terasa wajar. Bawa stopwatch hanya untuk mengonfirmasi waktu yang tidak dicatat sistem, dan catat variasinya: waktu siklus yang berayun lebar dicatat sebagai minimum dan maksimum, bukan hanya rata-rata.
Contoh hitungan: 11 hari menunggu dan 165 detik bekerja
Contoh ilustrasi. Satu keluarga produk melewati pemotongan, pengelasan, dan perakitan. Permintaan 400 unit per hari, dengan satu shift yang menyediakan 27.000 detik per hari (7,5 jam netto). Hari persediaan sama dengan jumlah dibagi permintaan harian.
| Langkah | Persediaan sebelum | Hari menunggu | Waktu siklus |
|---|---|---|---|
| Pemotongan | 2.400 unit | 6,0 hari | 40 dtk |
| Pengelasan | 1.200 unit | 3,0 hari | 55 dtk |
| Perakitan | 800 unit | 2,0 hari | 70 dtk |
| Total | 11 hari lead time | 165 dtk bernilai tambah |
- Hari menunggu: 2.400 ÷ 400 = 6,0; 1.200 ÷ 400 = 3,0; 800 ÷ 400 = 2,0. Jumlah: 11 hari.
- Waktu bernilai tambah: 40 + 55 + 70 = 165 dtk, kurang dari 3 menit.
- Takt time: 27.000 dtk ÷ 400 unit = 67,5 dtk per unit.
- Efisiensi siklus proses (PCE): 165 dtk ÷ (11 hari × 27.000 dtk) = 165 ÷ 297.000 = 0,056%, atau sekitar 0,06%.
Produk butuh 11 hari melintasi pabrik dan hanya menerima kurang dari 3 menit pekerjaan. Selisih itu adalah gambaran pemborosan menunggu dan persediaan. Perhatikan juga bahwa perakitan, 70 dtk, lebih lambat dari takt 67,5 dtk: ia tidak mengimbangi pelanggan. Itulah titik pertama yang harus diserang. Untuk melihat bagaimana waktu-waktu ini berhubungan, baca artikel tentang lead time.
Langkah 2: peta kondisi masa depan
Dengan kondisi saat ini terpasang di dinding, tim menggambar kondisi masa depan, gambaran bagaimana material dan informasi seharusnya mengalir. Pertanyaan berikut memandu gambar itu:
- Berapa takt time-nya?
- Di mana kita bisa punya aliran kontinu, tanpa persediaan di antara langkah?
- Di mana kita butuh supermarket yang ditarik oleh kanban?
- Di proses mana penjadwalan akan masuk, yang disebut proses pacemaker?
- Bagaimana meratakan campuran produk dengan heijunka?
- Perbaikan apa yang diperlukan, seperti SMED atau TPM?
| Ukuran | Kondisi saat ini | Kondisi masa depan (target) |
|---|---|---|
| Persediaan sebelum pemotongan | 2.400 unit (6,0 hari) | 400 unit (1,0 hari), di supermarket yang ditarik kanban |
| Persediaan sebelum pengelasan | 1.200 unit (3,0 hari) | Nol: aliran kontinu dalam sel |
| Persediaan sebelum perakitan | 800 unit (2,0 hari) | Nol: aliran kontinu dalam sel |
| Waktu siklus perakitan | 70 dtk | 65 dtk, di bawah takt 67,5 dtk |
| Lead time | 11 hari | 1 hari |
| Waktu bernilai tambah | 165 dtk | 160 dtk (40 + 55 + 65) |
| PCE | 0,06% | 0,59% (160 ÷ 27.000) |
Target lead time turun dari 11 hari menjadi 1 hari, penurunan sekitar 91%. Sel pemotongan, pengelasan, dan perakitan, dengan tiga operator, berakhir dengan siklus paling lama 65 dtk per orang, dalam takt. Ini target ilustrasi: dalam kasus Anda, angkanya berasal dari peta Anda sendiri.
Cara membaca peta dan menemukan pemborosan
Setelah peta selesai, lakukan empat pembacaan, dengan urutan ini.
- Garis waktu: bandingkan lead time dengan waktu bernilai tambah. Jika rasionya hanya pecahan persen, masalahnya adalah menunggu, bukan kecepatan mesin.
- Segitiga persediaan: yang terbesar menunjukkan di mana aliran putus. Tanyakan mengapa persediaan itu ada: lot besar, changeover lambat, mesin tidak stabil, atau penjadwalan yang terpisah-pisah.
- Waktu siklus terhadap takt: proses yang lebih lambat dari takt membatasi laju seluruh rantai. Pada contoh, itu perakitan.
- Aliran informasi: jika tiap proses menerima jadwalnya sendiri, material didorong dan persediaan membesar. Menjadwalkan satu titik dan menarik sisanya biasanya memperbaikinya.
Setiap temuan menjadi tindakan dengan nama dan tanggal. Jika tidak ada tindakan yang terikat pada suatu elemen di peta, itu masih sekadar gambar.
Langkah 3: dari peta ke rencana tindakan
Peta masa depan baru bernilai bila menjadi rencana. Setiap perbaikan membutuhkan penanggung jawab, tanggal, dan metrik, yang dipantau dalam siklus PDCA. Titik-titik perbaikan ditempatkan di peta sebagai “kaizen burst” (ledakan kaizen) dan menjadi daftar kerja.
| Tindakan | Metrik | Target |
|---|---|---|
| Mengurangi siklus perakitan | Waktu siklus | Dari 70 dtk ke 65 dtk |
| Membuat supermarket masuk yang ditarik kanban | Hari persediaan sebelum pemotongan | Dari 6,0 ke 1,0 hari |
| Membentuk sel pemotongan, pengelasan, dan perakitan | Persediaan antarproses | Dari 2.000 unit (1.200 + 800) ke nol |
| Menjadwalkan hanya proses pacemaker | Titik penjadwalan | Dari 3 ke 1 |
LEI menekankan bahwa mengulang siklus kondisi saat ini dan kondisi masa depan, berulang-ulang, adalah cara paling sederhana untuk melihat nilai dan sumber pemborosan. Kondisi masa depan hari ini adalah kondisi saat ini besok.
VSM, diagram alir, dan SIPOC: mana yang dipakai
| Alat | Yang ditunjukkan | Dipakai bila |
|---|---|---|
| VSM | Material, informasi, persediaan, dan waktu | Ingin memangkas lead time dan persediaan |
| Diagram alir | Urutan keputusan dan aktivitas | Ingin mendokumentasikan sebuah prosedur |
| SIPOC | Gambaran tingkat tinggi: pemasok, input, proses, output, pelanggan | Ingin menetapkan ruang lingkup sebelum masuk ke rincian |
Mulailah dengan SIPOC untuk menetapkan batas, lalu pakai VSM untuk mengukur aliran. VSM juga berlaku pada proses administrasi, seperti di lean office, dengan dokumen atau pesanan sebagai ganti komponen.
Kesalahan umum
- Memetakan seluruh pabrik, bukan satu keluarga produk.
- Menggambar peta di ruang rapat, dengan data sistem, tanpa turun ke lantai produksi.
- Mengukur waktu siklus dengan satu kali bacaan stopwatch, sehingga variasi terlewat.
- Menghitung persediaan dalam unit, bukan hari, yang menyembunyikan besarnya waktu tunggu.
- Menggambar kondisi masa depan dan tidak pernah membuat rencana tindakan.
- Memperlakukan peta sebagai proyek sekali jadi, bukan diulang.
Langkah berikutnya: pilih satu keluarga produk dan pergi ke gemba dengan pensil dan kertas. Petakan dari pengiriman ke hulu, ubah tiap persediaan menjadi hari dan jumlahkan. Bandingkan lead time dengan waktu bernilai tambah dan dengan takt. Gambar kondisi masa depan dengan paling banyak tiga perubahan besar dan ubah masing-masing menjadi tindakan dengan tenggat.
Pertanyaan yang sering diajukan
Apa itu value stream mapping?
Pemetaan aliran material dan informasi sebuah produk, dari pesanan hingga pengiriman.
Bagaimana cara membuat VSM?
Pilih satu keluarga produk, telusuri aliran di gemba dari pengiriman ke hulu, catat data tiap proses, ubah persediaan menjadi hari, dan tutup dengan garis waktu.
Apa beda lead time dan waktu bernilai tambah?
Lead time adalah total waktu produk melintasi aliran. Waktu bernilai tambah hanya bagian ketika produk menerima pekerjaan yang dihargai pelanggan.
Bagaimana menghitung efisiensi siklus proses?
PCE = waktu bernilai tambah ÷ lead time, dalam satuan yang sama. Pada contoh, 165 dtk ÷ 297.000 dtk = 0,056%.
Apa itu peta kondisi masa depan?
Gambar tentang bagaimana material dan informasi seharusnya mengalir setelah perbaikan, dengan aliran kontinu, supermarket, dan proses pacemaker.
Simbol apa yang dipakai dalam VSM?
Kotak proses, segitiga persediaan, panah push dan pull, ikon pelanggan dan pemasok, aliran informasi, dan garis waktu.
Apakah perlu perangkat lunak untuk VSM?
Tidak. Pensil, kertas, dan berjalan di lantai produksi adalah cara yang dianjurkan untuk menggambar peta pertama.
Kapan VSM perlu dibuat ulang?
Setelah perbaikan dalam rencana terlaksana, kondisi masa depan menjadi kondisi saat ini yang baru dan siklus dimulai lagi.
Sumber
- Lean Enterprise Institute. Value Stream Mapping. Lean Lexicon. https://www.lean.org/lexicon-terms/value-stream-mapping/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
- WOMACK, J. P.; JONES, D. T. Lean Thinking. New York: Simon & Schuster, 1996.
Sumber berbahasa Inggris, kecuali dinyatakan lain.

Tentang penulis
Spesialis Lean Manufacturing dan manajemen perilaku
Lebih dari 20 tahun di industri otomotif dan pengerjaan logam (GM dan Dana), praktisi Lean Manufacturing sejak 2006. Instruktur SENAI dan mentor program Brasil Mais Produtivo di Brasil, memberikan konsultasi, pelatihan, dan audit untuk lebih dari 50 perusahaan, memadukan kualitas, produktivitas, dan pengembangan manusia.