- Czym jest mapowanie strumienia wartości
- Elementy mapy: co rysować i co zapisywać
- Krok 1: mapa stanu obecnego
- Przykład liczbowy: 11 dni czekania i 165 sekund pracy
- Krok 2: mapa stanu przyszłego
- Jak czytać mapę i znajdować marnotrawstwo
- Krok 3: od mapy do planu działań
- VSM, schemat blokowy i SIPOC: którego użyć
- Częste błędy
- Najczęściej zadawane pytania
Czym jest mapowanie strumienia wartości
Mapowanie strumienia wartości (VSM, value stream mapping) to diagram wszystkich kroków przepływów materiałów i informacji potrzebnych, by doprowadzić wyrób od zamówienia do dostawy. Lean Enterprise Institute wyjaśnia, że narzędzie, które nazywa diagramem przepływu materiałów i informacji, opracowała Toyota w ramach Systemu Produkcyjnego Toyoty.
Strumień wartości to zbiór wszystkich działań, tworzących wartość lub nie, potrzebnych do doprowadzenia wyrobu od surowca do klienta. VSM rysuje ten przepływ na jednej kartce i opatruje każdy krok liczbami: czas cyklu, zapas, wielkość partii, dostępność.
Celem nie jest ładny rysunek. Chodzi o to, by zobaczyć, gdzie wyrób czeka, dlaczego czeka i jak daleko od siebie są dwie liczby: całkowity czas przejścia wyrobu przez zakład (lead time) i czas, w którym faktycznie jest obrabiany. Ta różnica jest prawie zawsze ogromna.
Elementy mapy: co rysować i co zapisywać
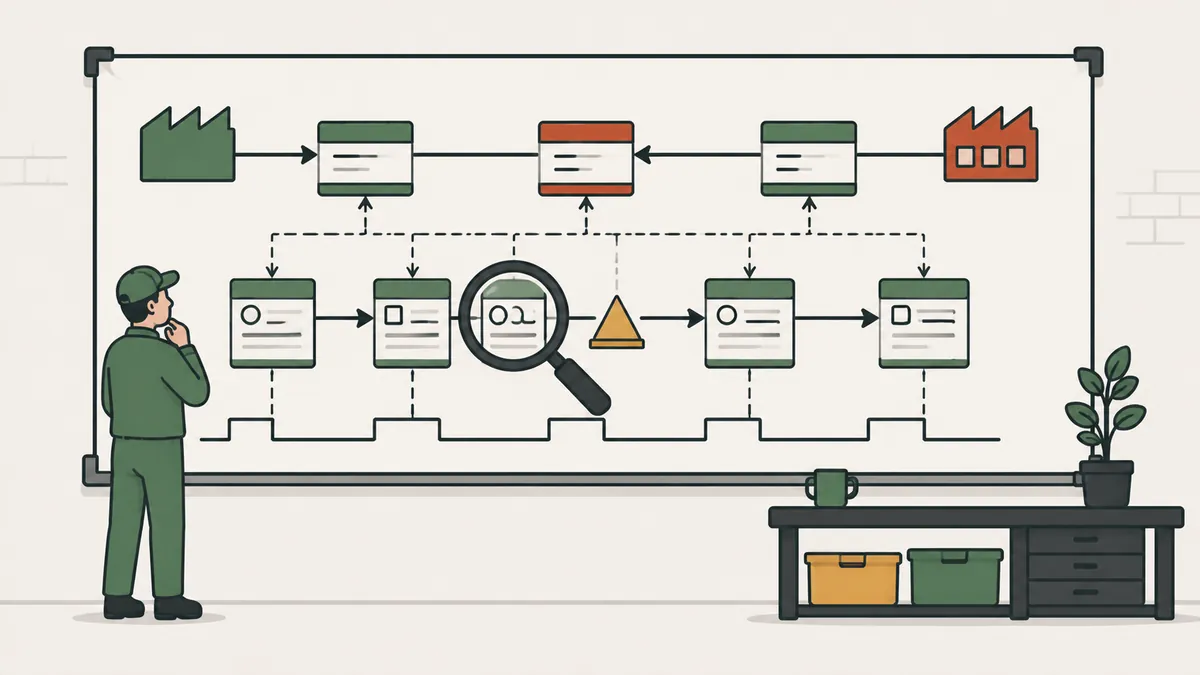
Mapa ma trzy obszary: przepływ materiałów na dole, przepływ informacji u góry i oś czasu u podstawy. Każdy element niesie dane.
| Element | Co przedstawia | Zapisywane dane |
|---|---|---|
| Klient i dostawca | Kto zamawia i kto dostarcza | Dzienny popyt, zmiany, częstotliwość dostaw |
| Ramka procesu | Krok w przepływie ciągłym | Czas cyklu (C/T), czas przezbrojenia (C/O), dostępność, operatorzy, braki |
| Trójkąt zapasu | Materiał czekający między procesami | Ilość i dni zapasu |
| Strzałka push lub pull | Jak materiał przesuwa się dalej | Pchany według harmonogramu lub ciągnięty przez kanban |
| Przepływ informacji | Prognozy, zamówienia i harmonogramowanie | Kto planuje każdy proces i jak często |
| Oś czasu | Suma oczekiwań i czasów procesów | Lead time i czas wnoszący wartość |
Używaj niewielu symboli i zawsze tych samych. VSM to wspólny język, a jego wartość bierze się stąd, że wszyscy czytają mapę tak samo.
Krok 1: mapa stanu obecnego
- Wybierz rodzinę wyrobów, która przechodzi przez te same procesy. Mapowanie całego zakładu naraz to klasyczny błąd.
- Zacznij od klienta: dzienny popyt, liczba zmian i takt time.
- Przejdź przepływ na gemba, zaczynając od wysyłki i idąc w górę strumienia, zapisując każdy proces na własne oczy.
- Zbierz dane dla każdej ramki: czas cyklu, czas przezbrojenia, dostępność, liczbę operatorów i braki.
- Policz zapas między procesami i przelicz go na dni.
- Narysuj przepływ informacji: jak przychodzą zamówienia i jak planuje się produkcję.
- Zamknij osią czasu.
Przejście od końca ma swój powód. Zaczynając od wysyłki, zaczynasz od tego, co otrzymuje klient, i odkrywasz, kto naprawdę ciągnie produkcję. Pierwszą mapę narysuj ręcznie, ołówkiem na papierze. Oprogramowanie przychodzi później, gdy metoda wejdzie w nawyk. Weź stoper tylko po to, by potwierdzić czasy, których system nie rejestruje, i zapisz zmienność: czas cyklu, który mocno się waha, notuje się jako minimum i maksimum, a nie tylko średnią.
Przykład liczbowy: 11 dni czekania i 165 sekund pracy
Przykład poglądowy. Rodzina wyrobów przechodzi przez cięcie, spawanie i montaż. Popyt wynosi 400 sztuk dziennie, na jedną zmianę z 27 000 sekund dostępnych dziennie (7,5 godziny netto). Dni zapasu to ilość podzielona przez dzienny popyt.
| Etap | Zapas przed | Dni czekania | Czas cyklu |
|---|---|---|---|
| Cięcie | 2 400 sztuk | 6,0 dnia | 40 s |
| Spawanie | 1 200 sztuk | 3,0 dnia | 55 s |
| Montaż | 800 sztuk | 2,0 dnia | 70 s |
| Razem | 11 dni lead time | 165 s wnoszących wartość |
- Dni czekania: 2 400 ÷ 400 = 6,0; 1 200 ÷ 400 = 3,0; 800 ÷ 400 = 2,0. Suma: 11 dni.
- Czas wnoszący wartość: 40 + 55 + 70 = 165 s, poniżej 3 minut.
- Takt time: 27 000 s ÷ 400 sztuk = 67,5 s na sztukę.
- Sprawność cyklu procesu (PCE): 165 s ÷ (11 dni × 27 000 s) = 165 ÷ 297 000 = 0,056%, czyli około 0,06%.
Wyrób potrzebuje 11 dni na przejście przez zakład i otrzymuje mniej niż 3 minuty pracy. Ta różnica jest obrazem marnotrawstwa oczekiwania i zapasów. Zauważ też, że montaż, z 70 s, jest wolniejszy niż takt 67,5 s: nie nadąża za klientem. To pierwszy punkt do ataku. Aby zobaczyć, jak te czasy się łączą, przeczytaj artykuł o lead time.
Krok 2: mapa stanu przyszłego
Mając stan obecny na ścianie, zespół rysuje stan przyszły, obraz tego, jak powinny płynąć materiały i informacje. Rysunek prowadzą te pytania:
- Jaki jest takt time?
- Gdzie można mieć przepływ ciągły, bez zapasu między krokami?
- Gdzie potrzebny jest supermarket ciągnięty przez kanban?
- W którym procesie wejdzie harmonogramowanie, czyli w tzw. procesie pacemaker?
- Jak wyrównać asortyment za pomocą heijunka?
- Jakie usprawnienia są potrzebne, jak SMED czy TPM?
| Miara | Stan obecny | Stan przyszły (cel) |
|---|---|---|
| Zapas przed cięciem | 2 400 sztuk (6,0 dnia) | 400 sztuk (1,0 dzień), w supermarkecie ciągniętym przez kanban |
| Zapas przed spawaniem | 1 200 sztuk (3,0 dnia) | Zero: przepływ ciągły w komórce |
| Zapas przed montażem | 800 sztuk (2,0 dnia) | Zero: przepływ ciągły w komórce |
| Czas cyklu montażu | 70 s | 65 s, poniżej taktu 67,5 s |
| Lead time | 11 dni | 1 dzień |
| Czas wnoszący wartość | 165 s | 160 s (40 + 55 + 65) |
| PCE | 0,06% | 0,59% (160 ÷ 27 000) |
Cel lead time spada z 11 dni do 1 dnia, czyli o około 91%. Komórka cięcia, spawania i montażu, z trzema operatorami, kończy z cyklem najwyżej 65 s na osobę, w ramach taktu. To cele poglądowe: w Twoim przypadku liczby pochodzą z Twojej własnej mapy.
Jak czytać mapę i znajdować marnotrawstwo
Gdy mapa jest gotowa, wykonaj cztery odczyty, w tej kolejności.
- Oś czasu: porównaj lead time z czasem wnoszącym wartość. Jeśli stosunek to ułamek procenta, problemem jest czekanie, a nie szybkość maszyn.
- Trójkąty zapasu: największe pokazują, gdzie przepływ się łamie. Zapytaj, dlaczego zapas istnieje: duże partie, wolne przezbrojenia, niestabilne maszyny albo niezależne harmonogramowanie.
- Czasy cyklu względem taktu: proces wolniejszy niż takt ogranicza tempo całego łańcucha. W przykładzie jest to montaż.
- Przepływ informacji: jeśli każdy proces dostaje własny harmonogram, materiał jest pchany, a zapas rośnie. Planowanie jednego punktu i ciągnięcie reszty zwykle to naprawia.
Każde ustalenie staje się działaniem z nazwiskiem i datą. Jeśli do elementu mapy nie przypisano żadnego działania, to wciąż tylko rysunek.
Krok 3: od mapy do planu działań
Mapa przyszła jest coś warta tylko wtedy, gdy staje się planem. Każde usprawnienie potrzebuje właściciela, daty i miernika, śledzonych w cyklach PDCA. Punkty usprawnień nanosi się na mapę jako „kaizen burst” (błyski kaizen) i stają się listą zadań.
| Działanie | Miernik | Cel |
|---|---|---|
| Skrócić cykl montażu | Czas cyklu | Z 70 s do 65 s |
| Utworzyć supermarket wejściowy ciągnięty przez kanban | Dni zapasu przed cięciem | Z 6,0 do 1,0 dnia |
| Utworzyć komórkę cięcia, spawania i montażu | Zapas między procesami | Z 2 000 sztuk (1 200 + 800) do zera |
| Harmonogramować tylko proces pacemaker | Punkty harmonogramowania | Z 3 do 1 |
LEI podkreśla, że powtarzanie cyklu stan obecny, stan przyszły, raz za razem, to najprostszy sposób, by zobaczyć wartość i źródła marnotrawstwa. Dzisiejszy stan przyszły jest jutrzejszym stanem obecnym.
VSM, schemat blokowy i SIPOC: którego użyć
| Narzędzie | Co pokazuje | Kiedy użyć |
|---|---|---|
| VSM | Materiały, informacje, zapasy i czasy | Chcesz skrócić lead time i zapasy |
| Schemat blokowy | Sekwencję decyzji i czynności | Chcesz udokumentować procedurę |
| SIPOC | Widok wysokiego poziomu: dostawca, wejście, proces, wyjście, klient | Chcesz wyznaczyć zakres, zanim zejdziesz do szczegółów |
Zacznij od SIPOC, by ustalić granice, potem użyj VSM do zmierzenia przepływu. VSM działa też w procesach administracyjnych, jak w lean office, z dokumentami lub zamówieniami zamiast części.
Częste błędy
- Mapowanie całego zakładu zamiast jednej rodziny wyrobów.
- Rysowanie mapy w sali konferencyjnej, na danych z systemu, bez wyjścia na halę.
- Mierzenie czasu cyklu jednym odczytem stopera, bez zauważenia zmienności.
- Liczenie zapasu w sztukach zamiast w dniach, co ukrywa skalę czekania.
- Narysowanie stanu przyszłego i nigdy nie stworzenie planu działań.
- Traktowanie mapy jako jednorazowego projektu zamiast powtarzania jej.
Następny krok: wybierz rodzinę wyrobów i idź na gemba z ołówkiem i papierem. Mapuj od wysyłki w górę strumienia, przelicz każdy zapas na dni i zsumuj. Porównaj lead time z czasem wnoszącym wartość i z taktem. Narysuj stan przyszły z najwyżej trzema dużymi zmianami i zamień każdą w działanie z terminem.
Najczęściej zadawane pytania
Czym jest mapowanie strumienia wartości?
To mapowanie przepływów materiałów i informacji wyrobu, od zamówienia do dostawy.
Jak zrobić VSM?
Wybierz rodzinę wyrobów, przejdź przepływ na gemba od wysyłki w górę strumienia, zapisz dane każdego procesu, przelicz zapasy na dni i zamknij osią czasu.
Czym różni się lead time od czasu wnoszącego wartość?
Lead time to całkowity czas przejścia wyrobu przez przepływ. Czas wnoszący wartość to tylko ta część, w której wyrób otrzymuje pracę ważną dla klienta.
Jak obliczyć sprawność cyklu procesu?
PCE = czas wnoszący wartość ÷ lead time, w tej samej jednostce. W przykładzie 165 s ÷ 297 000 s = 0,056%.
Czym jest mapa stanu przyszłego?
To rysunek tego, jak materiały i informacje powinny płynąć po usprawnieniach, z przepływem ciągłym, supermarketami i procesem pacemaker.
Jakich symboli używa się w VSM?
Ramka procesu, trójkąt zapasu, strzałki push i pull, ikony klienta i dostawcy, przepływ informacji i oś czasu.
Czy do VSM potrzebne jest oprogramowanie?
Nie. Ołówek, papier i spacer po hali to zalecany sposób narysowania pierwszej mapy.
Kiedy powtórzyć VSM?
Gdy usprawnienia z planu są wdrożone, stan przyszły staje się nowym stanem obecnym i cykl zaczyna się od nowa.
Źródła
- Lean Enterprise Institute. Value Stream Mapping. Lean Lexicon. https://www.lean.org/lexicon-terms/value-stream-mapping/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
- WOMACK, J. P.; JONES, D. T. Lean Thinking. New York: Simon & Schuster, 1996.
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.