Qué es Six Sigma
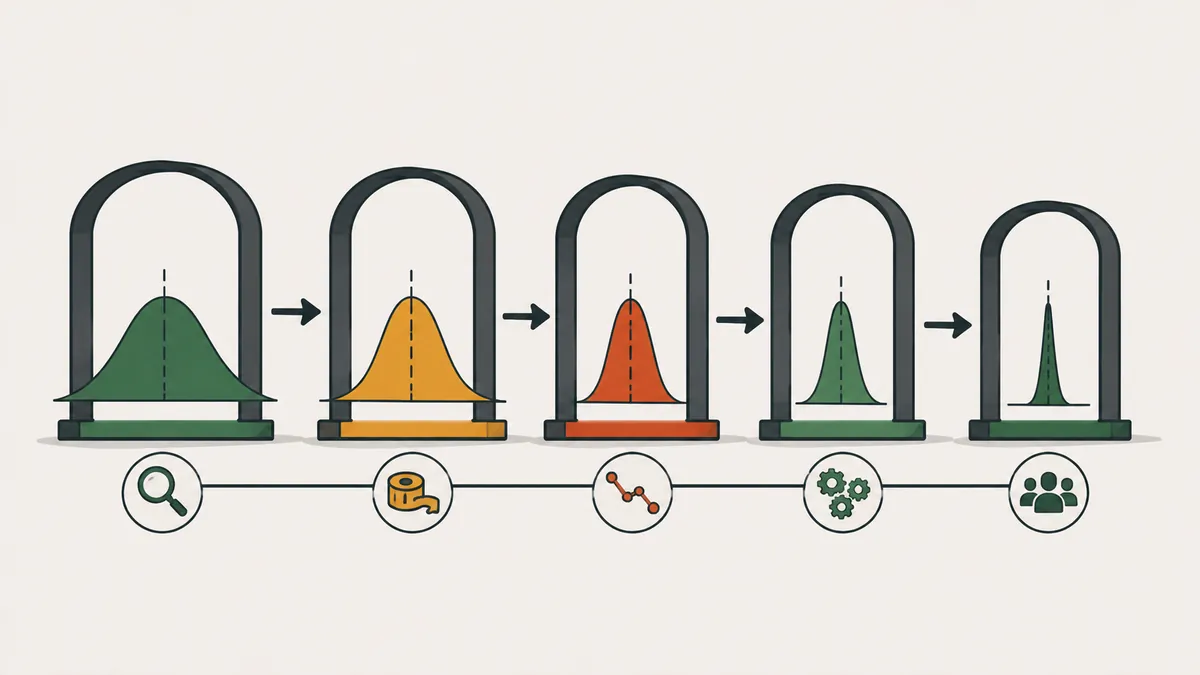
Six Sigma es un enfoque de gestión que reduce defectos y variación en los procesos con un método estructurado y análisis estadístico. El nombre viene de la letra griega sigma (σ), símbolo de la desviación estándar, que mide cuánto varía un proceso.
Un proceso puede dar en el promedio y aun así generar defectos, porque parte de las piezas cae fuera de la tolerancia. Reducir la dispersión acerca todas las piezas al valor objetivo. Por eso Six Sigma mira la variación, y no solo el promedio.
Por convención del método, un proceso "seis sigma" produce 3,4 defectos por millón de oportunidades (DPMO). Esa cifra ya incluye un desplazamiento de 1,5 sigma de la media a lo largo del tiempo, un supuesto que el método adopta. Motorola creó el término en los años 1980 y luego muchas empresas lo adoptaron. El Lean Enterprise Institute registra el término en su léxico.
El punto de partida siempre es el cliente. El método traduce lo que el cliente exige en características críticas para la calidad (CTQ), mide cuánto las cumple el proceso y solo después elige la acción. Sin esa traducción, el equipo termina optimizando lo que es fácil de medir y no lo que importa.
Cómo calcular DPU, DPMO y nivel sigma
Bastan tres conteos: unidades inspeccionadas, oportunidades de defecto por unidad y defectos encontrados. Una oportunidad es una característica que puede salir mal y que el cliente percibe. Define la lista antes de contar.
| Métrica | Fórmula | En el ejemplo |
|---|---|---|
| Unidades (U) | Piezas inspeccionadas | 5.000 ejes |
| Oportunidades por unidad (O) | Características que pueden fallar | 4 |
| Defectos (D) | Total de no conformidades | 60 |
| DPU | D ÷ U | 60 ÷ 5.000 = 0,012 |
| DPMO | D ÷ (U × O) × 1.000.000 | 60 ÷ 20.000 × 1.000.000 = 3.000 |
| Rendimiento por oportunidad | 1 - D ÷ (U × O) | 1 - 0,003 = 99,7% |
Con el DPMO, consulta la tabla de conversión. Esta usa el desplazamiento de 1,5 sigma.
| Nivel sigma | DPMO | Rendimiento |
|---|---|---|
| 2 | 308.538 | 69,1% |
| 3 | 66.807 | 93,3% |
| 4 | 6.210 | 99,38% |
| 5 | 233 | 99,977% |
| 6 | 3,4 | 99,99966% |
Un DPMO de 3.000 queda entre 4 y 5 sigma. En una hoja de cálculo, la fórmula es =INV.NORM.ESTAND(1-DPMO/1000000)+1,5, que da cerca de 4,25. Muchas calculadoras de Six Sigma y Minitab hacen la misma conversión.
Dos cuidados. El DPU cuenta defectos, y una pieza puede tener varios. Para contar piezas defectuosas usa el rendimiento a la primera, tema de FPY y RTY. Y si aumentas las oportunidades solo para inflar el denominador, el nivel sigma mejora en el papel y el cliente no nota nada.
Las 5 fases del DMAIC
DMAIC es la secuencia de los proyectos de mejora de Six Sigma: Definir, Medir, Analizar, Mejorar (Improve) y Controlar. Cada fase termina solo cuando entrega lo que la siguiente necesita.
| Fase | Pregunta clave | Herramientas comunes | Entregable |
|---|---|---|---|
| Definir | ¿Cuál es el problema, para qué cliente y con qué meta? | Acta del proyecto, SIPOC, voz del cliente | Problema, alcance y meta |
| Medir | ¿Cuál es el desempeño actual y es confiable la medición? | Plan de recolección, MSA y estudio R&R, línea base | DPMO actual y datos confiables |
| Analizar | ¿Qué causas explican la variación? | Pareto, Ishikawa, 5 porqués, pruebas de hipótesis, regresión | Causas raíz comprobadas |
| Mejorar | ¿Qué solución ataca la causa? | Diseño de experimentos, piloto, poka-yoke | Solución probada |
| Controlar | ¿Cómo mantener la ganancia? | Gráficos de control, estándar, plan de reacción | Ganancia sostenida |
Después de mejorar, confirma la capacidad del proceso con Cp y Cpk. Un proceso seis sigma de corto plazo tiene un Cp de 2,0.
Definir evita el error más común: empezar a resolver antes de conocer el problema. El acta del proyecto registra el problema en una frase, el alcance (qué entra y qué queda fuera), la meta numérica y el plazo. El SIPOC muestra proveedores, entradas, proceso, salidas y clientes en una página y ayuda a acordar el alcance con todos.
Medir tiene dos tareas. La primera es probar que la medición es confiable, porque un dato malo lleva a una mala conclusión. La segunda es levantar la línea base: DPMO, media y dispersión actuales, separados por turno, máquina y lote. Sin línea base no hay cómo decir que hubo mejora.
Analizar separa la causa del síntoma. Empieza con el Pareto para hallar los pocos defectos que explican la mayor parte del problema. Luego usa Ishikawa y 5 porqués para plantear hipótesis y confírmalas con datos, mediante gráficos, pruebas de hipótesis o regresión. Una causa no comprobada sigue siendo una opinión.
Mejorar prueba la solución a pequeña escala antes de extenderla. Cuando hay varios factores en juego, el diseño de experimentos (DOE) muestra cuáles pesan más. Siempre que sea posible, prefiere una solución que impida el error, como el poka-yoke, a una que dependa de la atención del operario.
Controlar hace que la ganancia permanezca. Actualiza el estándar de trabajo, capacita a quien ejecuta, instala el gráfico de control en el puesto y define qué hacer cuando un punto salga del límite. Solo entonces se cierra el proyecto y se entrega al dueño del proceso.
Ejemplo resuelto: de 3.000 a 1.350 DPMO
Ejemplo ilustrativo, con números inventados para enseñar el cálculo. Una línea mecaniza ejes con 4 características críticas: diámetro, longitud, rugosidad y concentricidad.
- Definir: quejas por ejes fuera de especificación. Meta: llevar el DPMO de 3.000 a 1.500 o menos.
- Medir: el estudio R&R dio 8% de la tolerancia. Por regla general, por debajo de 10% la medición sirve y por encima de 30% no. En 5.000 ejes se hallaron 60 defectos: DPMO de 3.000.
- Analizar: el Pareto muestra que el diámetro explica el 60% de los defectos. Los datos indican que la variación crece en las dos primeras horas después del cambio de herramienta.
- Mejorar: preajuste de la herramienta y revisión de las tres primeras piezas, probados en un turno antes de extenderlos a los demás.
- Controlar: gráfico X-barra y R en el puesto, estándar actualizado en los tres turnos y plan de reacción para puntos fuera de los límites.
| Causa del defecto | Antes | Después |
|---|---|---|
| Diámetro fuera | 36 | 3 |
| Rugosidad | 12 | 12 |
| Longitud | 8 | 8 |
| Concentricidad | 4 | 4 |
| Total de defectos | 60 | 27 |
| DPMO | 3.000 | 1.350 |
| Nivel sigma (aprox.) | 4,25 | 4,5 |
El cálculo final: 27 ÷ 20.000 × 1.000.000 = 1.350 DPMO, una reducción de 55% (de 3.000 a 1.350). La meta se superó. Ahora la rugosidad explica el 44% de los 27 defectos y es el objetivo del próximo ciclo.
Fíjate en lo que enseña el ejemplo. El diámetro era el 60% de los defectos (36 de 60), así que atacarlo solo redujo el total casi a la mitad. Gastar el mismo esfuerzo en la concentricidad, con apenas 4 defectos, habría sido un desperdicio. El Pareto decide dónde invertir el tiempo del equipo.
Cinturones (belts) y roles en un proyecto
Six Sigma organiza la formación en cinturones. La clasificación de abajo es una organización práctica; los nombres y requisitos varían entre empresas y certificadoras.
| Cinturón o rol | Qué hace |
|---|---|
| White Belt | Conoce el vocabulario y apoya la recolección de datos |
| Yellow Belt | Participa en el proyecto y ejecuta tareas asignadas |
| Green Belt | Lidera proyectos menores, por lo general a tiempo parcial |
| Black Belt | Lidera proyectos complejos y guía a los Green Belts |
| Master Black Belt | Forma personas y define la estrategia del programa |
| Patrocinador (champion) | Elige el proyecto, libera recursos y quita barreras |
El LEI advierte que la certificación se volvió tan común que es difícil juzgar su calidad. El certificado no prueba capacidad. Pesa más el historial de proyectos concluidos, con ganancia medida.
Six Sigma, lean y DMADV: cuándo usar cada uno
| Enfoque | Foco | Úsalo cuando |
|---|---|---|
| Six Sigma (DMAIC) | Variación y defectos de un proceso existente | El defecto persiste y la causa no es obvia |
| Lean | Desperdicio, flujo y lead time | Hay espera, inventario y retrabajo visibles |
| DMADV (DFSS) | Diseño de un producto o proceso nuevo | Aún no existe un proceso que mejorar |
En la práctica, las empresas combinan ambos. Mira la comparación completa en Lean vs Six Sigma.
Cuándo vale la pena usar Six Sigma
Six Sigma compensa cuando el defecto persiste, la causa no es evidente y se pueden recoger buenos datos. Exige tiempo, capacitación y disciplina estadística, así que no tiene sentido para problemas cuya causa ya está clara. En esos casos, una acción directa, un poka-yoke o un ciclo PDCA corto lo resuelven más rápido.
Para colas, inventario alto y lead time largo, las herramientas lean suelen ser más rápidas. Para variación dimensional, fugas, defectos de pintura o un error de captura que no desaparece, el DMAIC es la elección natural. En muchas plantas, el lean ordena primero el flujo y Six Sigma entra en los defectos que quedan.
Errores comunes
- Analizar datos sin validar el sistema de medición.
- Elegir un proyecto demasiado grande para cerrarlo en pocos meses.
- Definir una meta sin línea base.
- Inflar las oportunidades para mejorar el nivel sigma.
- Terminar sin la fase Controlar y ver cómo se pierde la ganancia.
- Aplicar pruebas estadísticas sin entender el proceso en el gemba.
El último error merece atención. La estadística responde "qué" y "cuánto", pero quien va al puesto de trabajo, observa la operación y conversa con el operario descubre el "por qué". Los mejores proyectos combinan ambos.
Próximo paso
Elige un defecto recurrente y haz la cuenta: unidades, oportunidades, defectos, DPMO. Antes de analizar, valida la medición. Luego arma un proyecto pequeño, con meta numérica y plazo de pocos meses, y sigue el DMAIC hasta la fase Controlar.
Preguntas frecuentes
¿Qué es Six Sigma?
Es un enfoque de mejora que reduce variación y defectos con un método estructurado y estadística. Sus proyectos siguen la secuencia DMAIC.
¿Qué significa 3,4 DPMO?
Significa 3,4 defectos por millón de oportunidades, el desempeño de un proceso seis sigma por convención del método, con desplazamiento de 1,5 sigma.
¿Qué significa DMAIC?
Definir, Medir, Analizar, Mejorar (Improve) y Controlar. Es la secuencia de los proyectos de mejora de Six Sigma.
¿Cómo se calcula el DPMO?
DPMO = defectos ÷ (unidades × oportunidades por unidad) × 1.000.000. Con 60 defectos en 5.000 piezas y 4 oportunidades, son 3.000 DPMO.
¿Cuál es la diferencia entre DPU y DPMO?
El DPU son defectos por unidad (60 ÷ 5.000 = 0,012). El DPMO son defectos por millón de oportunidades y permite comparar procesos distintos.
¿Six Sigma es lo mismo que lean?
No. Six Sigma ataca la variación y los defectos; el lean ataca el desperdicio y el flujo. Los dos se combinan en Lean Six Sigma.
¿Necesito estadística para usar Six Sigma?
Sí, sobre todo en las fases Medir y Analizar. Para casos simples, el Pareto y los gráficos de control ya resuelven mucho.
¿Quién creó Six Sigma?
Motorola creó el término en los años 1980 para describir su programa de calidad.
Fuentes
- Lean Enterprise Institute. Six Sigma. Lean Lexicon. https://www.lean.org/lexicon-terms/six-sigma/
- GUTIÉRREZ PULIDO, H.; DE LA VARA SALAZAR, R. Control estadístico de la calidad y Seis Sigma. México: McGraw-Hill.
- PANDE, P. S.; NEUMAN, R. P.; CAVANAGH, R. R. The Six Sigma Way. New York: McGraw-Hill, 2000.
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
¿Quieres las herramientas listas para usar?
Descarga el e-book gratuito "Kit de Resolución de Problemas", con PDCA, A3, 5 Porqués e Ishikawa.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.