Qué es la capacidad de producción
La capacidad de producción es la cantidad máxima que un proceso puede producir en un periodo con los recursos disponibles. Conocer la capacidad real es lo que separa una promesa de entrega confiable de un retraso anunciado.
Mapa visual de la capacidad de producción
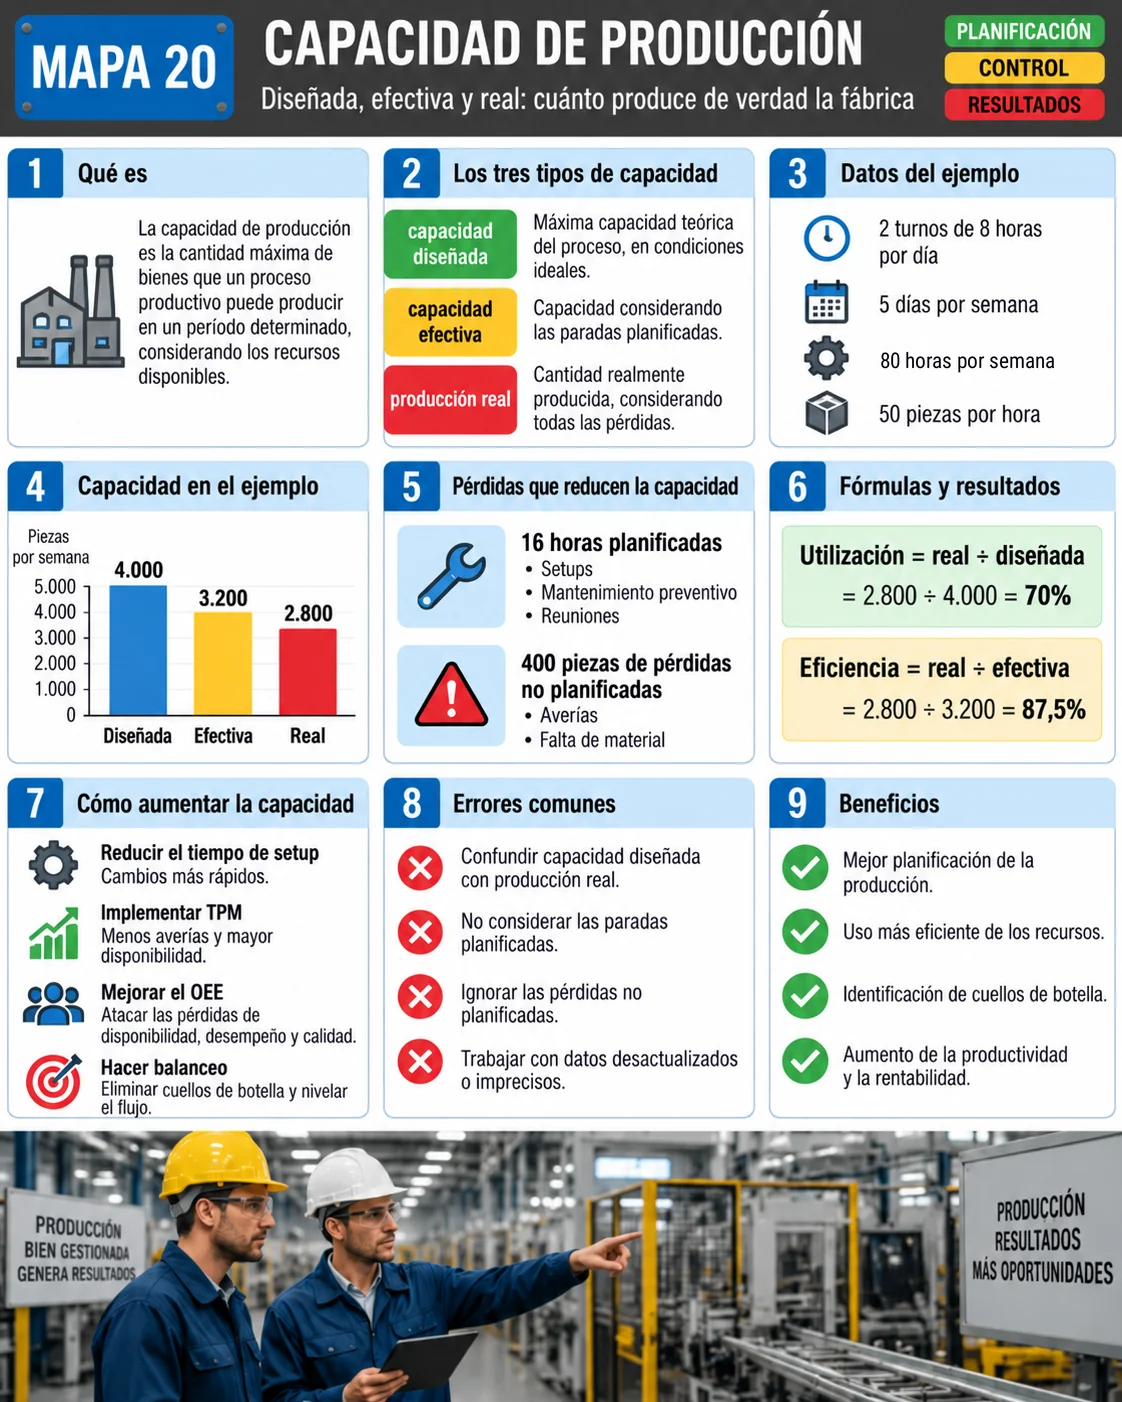
El mapa muestra los tres tipos de capacidad, el ejemplo semanal, las pérdidas y las fórmulas de utilización y eficiencia.
Los tres niveles de capacidad
| Nivel | Qué considera |
|---|---|
| Capacidad diseñada | Máximo teórico del proceso en condiciones ideales |
| Capacidad efectiva | Capacidad descontando las paradas planificadas (cambios, preventivo, reuniones) |
| Producción real | Lo que realmente salió, después de las pérdidas no planificadas (averías, falta de material) |
Ejemplo: una línea en dos turnos
La línea trabaja 2 turnos de 8 horas, 5 días por semana: 80 horas. La tasa es de 50 piezas por hora.
| Nivel | Cálculo | Piezas por semana |
|---|---|---|
| Diseñada | 80 h × 50 | 4.000 |
| Efectiva | (80 − 16 h planificadas) × 50 | 3.200 |
| Real | 3.200 − 400 piezas de pérdidas no planificadas | 2.800 |
Utilización y eficiencia
Utilización = producción real ÷ capacidad diseñada = 2.800 ÷ 4.000 = 70%
Eficiencia = producción real ÷ capacidad efectiva = 2.800 ÷ 3.200 = 87,5%
La utilización muestra cuánto del potencial se usa; la eficiencia, cuánto de la capacidad disponible después de las paradas planificadas se convirtió en producción. En el ejemplo la línea pierde el 30% del potencial: 20 puntos en paradas planificadas y 10 en pérdidas no planificadas.
Capacidad, OEE y cuello de botella
El OEE detalla las pérdidas de disponibilidad, rendimiento y calidad de un equipo y ayuda a explicar la diferencia entre efectiva y real. La capacidad de la planta es la del cuello de botella: aumentar capacidad en recursos que no lo son no aumenta la producción.
Cómo aumentar la capacidad
- Reducir los cambios de formato con SMED.
- Implantar TPM para reducir averías y ganar disponibilidad.
- Mejorar el OEE atacando pérdidas de disponibilidad, rendimiento y calidad.
- Balancear la línea y eliminar cuellos de botella.
- Solo después, considerar horas extra, nuevos turnos o nuevas máquinas.
Errores comunes
- Confundir capacidad diseñada con producción real al prometer plazos.
- No considerar las paradas planificadas.
- Ignorar las pérdidas no planificadas.
- Trabajar con datos desactualizados o imprecisos.
Preguntas frecuentes
¿Qué es la capacidad de producción?
Es la cantidad máxima que un proceso puede producir en un periodo con los recursos disponibles.
¿Qué diferencia hay entre capacidad diseñada y efectiva?
La diseñada es el máximo teórico; la efectiva descuenta las paradas planificadas, como cambios de formato y mantenimiento preventivo.
¿Cómo se calcula la utilización?
Dividiendo la producción real entre la capacidad diseñada. En el ejemplo, 2.800 ÷ 4.000 = 70%.
¿Cómo se calcula la eficiencia?
Dividiendo la producción real entre la capacidad efectiva. En el ejemplo, 2.800 ÷ 3.200 = 87,5%.
¿Cómo aumentar la capacidad sin comprar máquinas?
Reduciendo cambios de formato, averías y pérdidas de calidad, y balanceando la línea para aliviar el cuello de botella.
Fuentes
- CHASE, R. B.; JACOBS, F. R. Administración de operaciones. México: McGraw-Hill.
- HEIZER, J.; RENDER, B. Principios de administración de operaciones. México: Pearson.
- GOLDRATT, E. M.; COX, J. La meta. Madrid: Díaz de Santos.
¿Quieres saber dónde se pierde tu capacidad?
Descarga el e-book gratuito de indicadores y mide las pérdidas de la línea.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.