- Qué es la planificación y control de la producción
- Mapa visual de la planificación
- De dónde viene la planificación de la producción
- Los tres niveles de la planificación
- Cómo funciona el ciclo
- Ejemplo: la explosión del MRP
- Plan maestro y zona congelada
- Planificación y Lean: ¿empujar o jalar?
- Indicadores de la planificación
- Ejemplos industriales
- Errores comunes
- Cómo implantarla: pasos y lista de verificación
- Preguntas frecuentes
Qué es la planificación y control de la producción
Toda planta responde cada día a tres preguntas: qué fabricar, cuánto y cuándo. Cuando nadie las responde de forma ordenada, la respuesta llega por el teléfono del vendedor más insistente, y el resultado es conocido: urgencias, horas extra, inventario de lo que no se vende y faltantes de lo que el cliente pidió.
La planificación y control de la producción (PCP), llamada planeación de la producción en México, convierte la demanda en un plan factible, verifica materiales y capacidad, y sigue la ejecución para corregir desvíos. Une ventas, compras, producción y finanzas en torno a un solo plan.
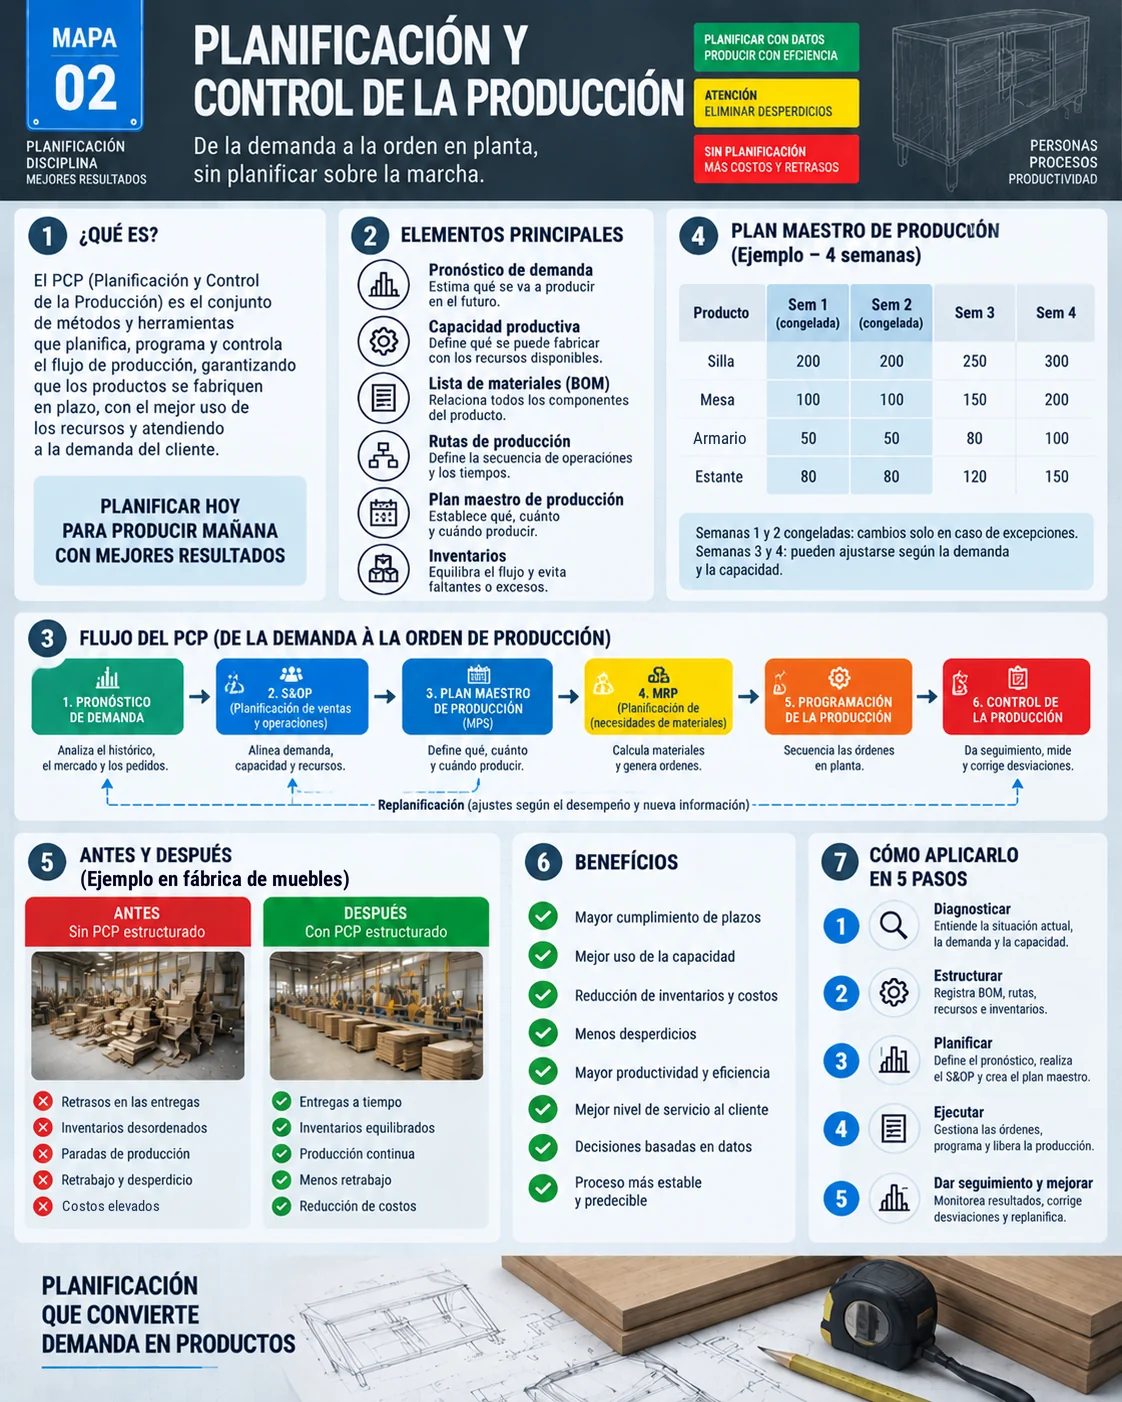
Mapa visual de la planificación
El mapa resume los elementos, el flujo del pronóstico al control, un plan maestro de 4 semanas con dos semanas congeladas, el antes y después en una fábrica de muebles y los 5 pasos para aplicarlo.
De dónde viene la planificación de la producción
La planificación como disciplina nació con la administración científica a inicios del siglo XX, cuando Henry Gantt creó el diagrama de barras que lleva su nombre para programar tareas. En las décadas de 1960 y 1970 las computadoras hicieron viable el MRP (planificación de requerimientos de materiales), que calcula las necesidades a partir del plan maestro y la lista de materiales. Después llegaron el MRP II, con capacidad y finanzas, y los sistemas ERP.
El Lean sumó la producción pull y la nivelación (heijunka), que reducen la dependencia del pronóstico en planta.
Los tres niveles de la planificación
| Nivel | Horizonte | Decisiones | Herramientas |
|---|---|---|---|
| Estratégico | Meses a años | Capacidad instalada, nuevas líneas, tercerización | Planificación de capacidad a largo plazo |
| Táctico | Semanas a meses | Volumen por familia, inventarios, turnos, horas extra | S&OP y plan agregado |
| Operativo | Días a semanas | Qué entra en cada máquina y en qué orden | Plan maestro, MRP, programación y secuenciación |
Los niveles se alimentan entre sí: un programa operativo que nunca cierra suele indicar una decisión táctica o estratégica equivocada, no un mal programador.
Cómo funciona el ciclo
- Pronóstico de demanda: historial de ventas, cartera de pedidos e información comercial, por familia de productos.
- S&OP y plan agregado: reunión mensual de ventas, operaciones, compras y finanzas para cerrar un único plan de volumen por familia, compatible con la capacidad.
- Plan maestro de producción (PMP): baja el plan agregado a productos finales por semana, con las primeras semanas congeladas.
- MRP: explota el PMP por la lista de materiales, descuenta inventarios y pedidos abiertos y sugiere órdenes de compra y de fabricación según el lead time de cada artículo.
- Programación y secuenciación: define qué hace cada máquina y en qué orden, empezando por el cuello de botella, como enseña la teoría de restricciones.
- Control: compara lo real con lo planificado, atiende los desvíos y alimenta la replanificación.
Ejemplo: la explosión del MRP
Una fábrica de muebles tiene en el plan maestro del mapa 150 mesas en la semana 3, junto a sillas, armarios y estantes. Cada mesa lleva 4 patas, hay 400 patas libres en stock y el proveedor entrega en 1 semana.
| Cálculo | Patas |
|---|---|
| Requerimiento bruto (150 × 4) | 600 |
| Inventario disponible | 400 |
| Requerimiento neto | 200 |
| Lead time del proveedor | 1 semana |
| Liberación del pedido | semana 2 |
El mismo cálculo se hace para la cubierta, los tornillos y cada componente, nivel por nivel. Por eso el MRP es tan sensible a datos maestros erróneos: una cantidad mal cargada en la lista de materiales se convierte en una compra equivocada en toda la cadena.
Plan maestro y zona congelada
Cambiar el plan maestro en la semana en curso desordena compras, programación y planta. Lo habitual es trabajar con zonas: 1 o 2 semanas congeladas, que solo cambian con aprobación de la gerencia; semanas siguientes ajustables dentro de límites; y el horizonte lejano libre. Así hay estabilidad sin rigidez.
Planificación y Lean: ¿empujar o jalar?
MRP y Lean no son enemigos. El MRP sirve para planificar materiales de lead time largo y dimensionar capacidad. En planta, el kanban y el heijunka reemplazan buena parte de las órdenes empujadas: la producción repone lo consumido, en lotes pequeños y nivelados. Muchas empresas usan el MRP para compras y mediano plazo y el sistema pull para la ejecución diaria. El takt time une ambos mundos al traducir la demanda planificada en ritmo de producción.
Indicadores de la planificación
| Indicador | Cálculo | Qué muestra |
|---|---|---|
| Cumplimiento del plan | Producido según plan ÷ planificado | Si el programa se cumplió |
| Entregas a tiempo y completas (OTIF) | Pedidos completos a tiempo ÷ total de pedidos | La experiencia del cliente |
| Cobertura de inventario | Inventario ÷ consumo medio diario | Cuántos días alcanza el stock |
| OEE del cuello de botella | Disponibilidad × rendimiento × calidad | Cuánta capacidad crítica se aprovecha |
| Lead time de fabricación | De la liberación de la orden al producto terminado | La velocidad del flujo |
Para el OEE, consulta la guía de OEE con calculadora; para rotación y cobertura, el artículo de gestión de inventarios.
Ejemplos industriales
- Alimentos: el plan agregado define turnos para la temporada de cosecha; el plan maestro congela 1 semana por la vida útil.
- Autopartes: programa diario jalado por la armadora; MRP para acero y fundición, con lead times de semanas.
- Muebles: líneas estándar para stock y líneas a pedido, con la pintura como cuello de botella que marca la secuencia.
- Confección: colecciones de temporada donde el S&OP fija el volumen por familia antes del pico de ventas.
Errores comunes
- Datos maestros desactualizados: listas de materiales, rutas y tiempos estándar.
- Planificar con capacidad teórica, sin descontar paradas, cambios y ausencias.
- Cambiar el plan maestro todos los días.
- Cargar todas las máquinas al máximo y acumular inventario en proceso antes del cuello de botella.
- Planificación aislada de ventas y compras.
- Medir si las máquinas están ocupadas y no si el plan se cumplió.
Cómo implantarla: pasos y lista de verificación
- Depura los datos maestros: listas de materiales, rutas y tiempos estándar, revisados con quien hace el trabajo.
- Mide la capacidad real, sobre todo del cuello de botella, con datos de paradas y OEE.
- Instala una reunión mensual de S&OP con ventas, operaciones, compras y finanzas.
- Arma el plan maestro semanal y define la zona congelada.
- Corre el MRP, en el ERP o incluso en una hoja de cálculo en empresas pequeñas, para compras y órdenes.
- Programa primero el cuello de botella y sigue el cumplimiento a diario en un tablero de gestión visual.
- Datos maestros revisados en los últimos 6 meses.
- Capacidad del cuello de botella medida en horas reales.
- S&OP con fecha fija y minuta.
- Plan maestro con zona congelada definida.
- Cumplimiento del plan medido y visible.
- Causas de los desvíos registradas y atendidas.
Preguntas frecuentes
¿Qué hace la planificación y control de la producción?
Convierte la demanda en un plan de producción factible, decide qué, cuánto y cuándo fabricar, asegura los materiales y sigue la ejecución.
¿Cuál es la diferencia entre PMP y MRP?
El PMP define cuánto fabricar de cada producto final por periodo. El MRP usa el PMP y la lista de materiales para calcular cuánto y cuándo comprar o fabricar cada componente.
¿Qué es el S&OP?
Sales and Operations Planning: el proceso mensual en que ventas, operaciones, compras y finanzas acuerdan un único plan de volumen para los próximos meses.
¿Qué es la zona congelada?
El periodo inicial del plan maestro que no cambia sin aprobación, para dar estabilidad a compras y a la planta.
¿La planificación funciona junto con Lean?
Sí. El MRP suele planificar compras y capacidad, mientras kanban y heijunka jalan la producción en el día a día.
Fuentes
- CHASE, R. B.; JACOBS, F. R. Administración de operaciones: producción y cadena de suministros. México: McGraw-Hill.
- VOLLMANN, T. E. et al. Planeación y control de la producción: administración de la cadena de suministros. México: McGraw-Hill.
- Lean Enterprise Institute. Heijunka. https://www.lean.org/lexicon-terms/heijunka/
¿Quieres pasar de empujar a jalar?
Descarga el e-book gratuito de producción pull, con kanban, supermercados y nivelación.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.