- Qué es el control estadístico de procesos
- Mapa visual del CEP
- Origen: de Shewhart a la industria japonesa
- Causas comunes y causas especiales
- Qué gráfico de control usar
- Cómo calcular los límites del gráfico X-barra R
- Cómo leer el gráfico: señales de causa especial
- Cómo implantar el CEP paso a paso
- Ejemplos industriales
- Primero estabilidad, después capacidad
- Errores comunes
- Beneficios
- Lista de verificación
- Preguntas frecuentes
Qué es el control estadístico de procesos
Todo proceso varía. Dos ejes mecanizados en el mismo torno, por el mismo operador y con el mismo programa nunca salen con el diámetro idéntico. El control estadístico de procesos (CEP, o SPC por sus siglas en inglés) aprovecha esa variación: en lugar de descubrir el problema en la inspección final, el equipo vigila el proceso mientras funciona y reacciona cuando su comportamiento cambia.
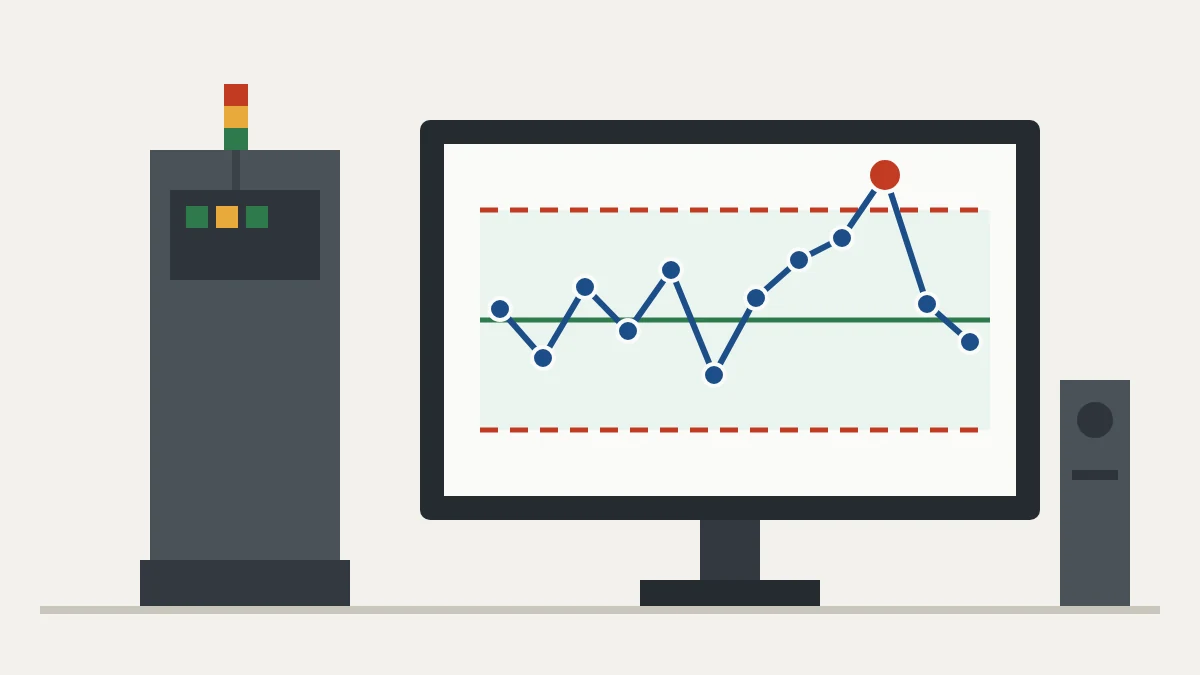
La herramienta central es el gráfico de control, también llamado carta de control en México y otros países: la medición a lo largo del tiempo, con una línea central y dos límites calculados con datos del propio proceso. Puntos dentro de los límites y sin patrón indican un proceso estable. Un punto fuera, o una racha sospechosa, indica que algo cambió y merece atención antes de convertirse en desperdicio.
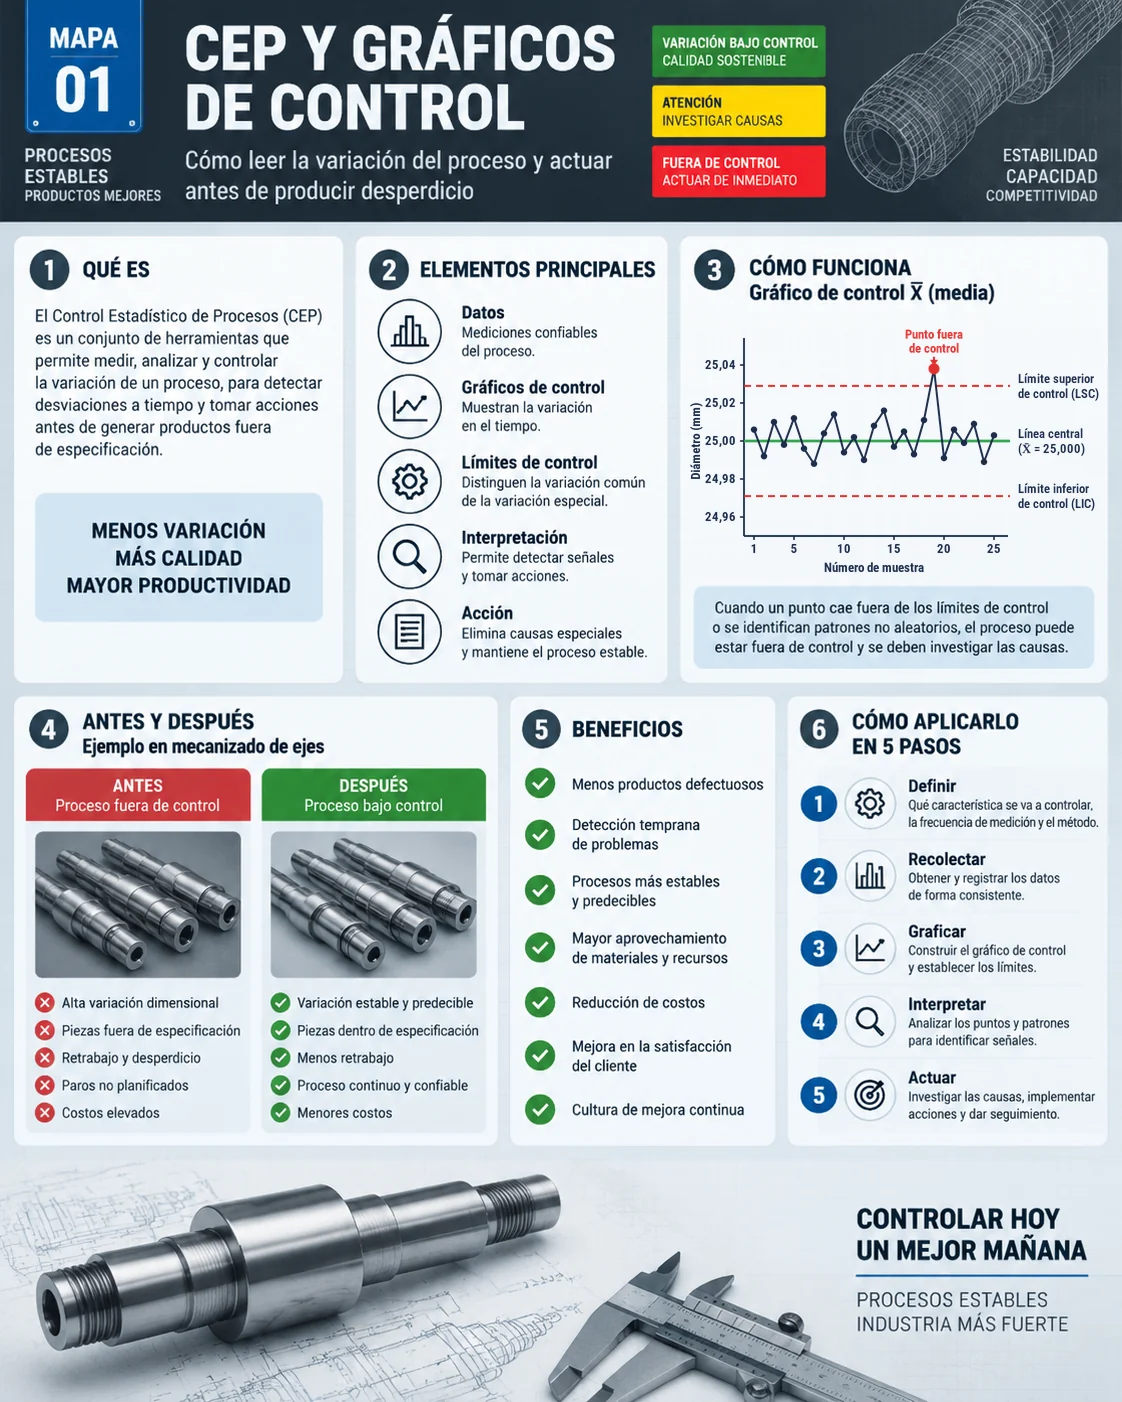
Mapa visual del CEP
El mapa resume el concepto, los elementos, un gráfico X-barra con señal de causa especial, el antes y después de una celda de mecanizado y los pasos de implantación. Puedes descargarlo para capacitaciones y tableros del área.
Origen: de Shewhart a la industria japonesa
Walter A. Shewhart propuso el gráfico de control en la década de 1920, en el sistema Bell de Estados Unidos. Según el NIST/SEMATECH e-Handbook of Statistical Methods, su modelo fija la línea central y los límites a partir de la media y la desviación estándar del estadístico graficado. La idea es separar la variación propia del sistema de la que tiene una causa asignable.
W. Edwards Deming llevó estas ideas a Japón en la posguerra y el control estadístico pasó a formar parte de la base de calidad de la industria japonesa. Hoy aparece en requisitos de clientes automotrices, en la fase de control de Six Sigma y en cualquier planta que deba demostrar que su proceso es predecible.
Causas comunes y causas especiales
| Causa común | Causa especial | |
|---|---|---|
| Qué es | Variación natural del sistema: pequeñas diferencias de material, temperatura, desgaste normal | Evento con causa asignable: herramienta rota, lote de material fuera de norma, programa modificado |
| Frecuencia | Siempre presente | Esporádica |
| En el gráfico | Puntos dentro de los límites, sin patrón | Punto fuera de límite o patrón no aleatorio |
| Quién actúa | La dirección, cambiando el sistema (máquina, método, diseño) | El propio puesto, de inmediato, según el plan de reacción |
Confundirlas es el error más caro. Ajustar la máquina ante cada pequeña variación natural, lo que Deming llamaba sobreajuste, aumenta la variación en vez de reducirla. Ignorar una señal de causa especial deja que el problema siga generando piezas malas.
Qué gráfico de control usar
| Gráfico | Cuándo usarlo | Tipo de dato |
|---|---|---|
| X-barra R | Subgrupos pequeños, de 2 a unas 10 piezas | Variable (medición) |
| X-barra S | Subgrupos más grandes | Variable |
| I-MR (individuales) | Una lectura a la vez: lote químico, temperatura de horno | Variable |
| p | Proporción de unidades defectuosas, muestra variable | Atributo |
| np | Número de unidades defectuosas, muestra fija | Atributo |
| c | Defectos por unidad, área de inspección constante | Atributo |
| u | Defectos por unidad, muestra variable | Atributo |
Las mediciones contienen más información que los datos de pasa o no pasa. Siempre que la característica pueda medirse, usa gráficos por variables: detectan antes el cambio y con muestras más pequeñas.
Cómo calcular los límites del gráfico X-barra R
Ejemplo: una celda mecaniza ejes de 25,00 mm de diámetro nominal. Cada hora el operador mide 5 piezas consecutivas (n = 5). Tras 20 subgrupos, la gran media es X̿ = 25,000 mm y el rango medio R̄ = 0,050 mm.
Gráfico de medias: LSC = X̿ + A₂·R̄ | LC = X̿ | LIC = X̿ − A₂·R̄
Gráfico de rangos: LSC = D₄·R̄ | LC = R̄ | LIC = D₃·R̄
| n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 2 | 1,880 | 0 | 3,267 | 1,128 |
| 3 | 1,023 | 0 | 2,574 | 1,693 |
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
Con n = 5, el LSC de medias es 25,000 + 0,577 × 0,050 = 25,029 mm y el LIC 24,971 mm. En el gráfico de rangos, LSC = 2,114 × 0,050 = 0,106 mm y LIC = 0.
Los límites de control no son límites de especificación. Los de control son la voz del proceso, calculados con datos. Los de especificación son la voz del cliente, tomados del plano. Un proceso puede estar bajo control y aun así producir fuera de tolerancia, y también ocurre lo contrario.
Fuente: NIST/SEMATECH, Shewhart X-bar and R and S Control Charts.
Cómo leer el gráfico: señales de causa especial
El punto fuera de límite es la señal más conocida, pero no la única. Las reglas de Western Electric, presentadas por el NIST, dividen el gráfico en zonas de 1, 2 y 3 sigmas y consideran señal:
- 1 punto más allá de 3 sigmas, fuera del LSC o del LIC.
- 2 de 3 puntos consecutivos más allá de 2 sigmas, del mismo lado.
- 4 de 5 puntos consecutivos más allá de 1 sigma, del mismo lado.
- 8 puntos consecutivos del mismo lado de la línea central.
Más reglas significan más falsas alarmas. Elige un conjunto, escríbelo en el procedimiento y mantenlo.
Ante una señal, el operador sigue el plan de reacción del puesto: separa lo producido desde el último subgrupo bueno, avisa al líder, busca la causa (los 5 porqués ayudan) y la anota en la bitácora del gráfico. Es el mismo espíritu del jidoka: parar a la primera señal para no pasar defectos.
Fuente: NIST/SEMATECH, What are Variables Control Charts?.
Cómo implantar el CEP paso a paso
- Elige pocas características críticas, las que el cliente percibe o las que más desperdicio generan. Empezar con decenas de gráficos es la vía más rápida para que el CEP se vuelva papeleo.
- Valida el sistema de medición. Si el instrumento varía casi tanto como el proceso, el gráfico termina midiendo el instrumento. Un estudio R&R lo aclara.
- Define subgrupos racionales y frecuencia: piezas consecutivas, tomadas juntas, con la frecuencia necesaria para detectar el cambio antes de perder un lote.
- Toma de 20 a 25 subgrupos, calcula los límites y verifica la estabilidad. Si aparecen causas especiales en ese periodo, investiga, elimínalas y recalcula.
- Capacita al operador para medir, graficar y reaccionar. El gráfico vive en el puesto, como parte de la gestión visual.
- Revisa los límites solo cuando el proceso cambie de verdad, por ejemplo tras una mejora comprobada.
Ejemplos industriales
- Mecanizado: diámetro y longitud en gráfico X-barra R, con un subgrupo por hora o por cambio de herramienta.
- Envasado de alimentos y cosméticos: peso neto en gráfico X-barra S, para no sobrellenar (costo) ni quedarse corto (reclamos y sanciones).
- Inyección de plástico: proporción de piezas con rebaba o llenado incompleto en gráfico p, por turno.
- Ensamble automotriz: par de apriete en gráfico I-MR cuando cada lectura viene de una atornilladora con registro electrónico.
- Pintura: defectos por pieza pintada en gráfico c o u.
Primero estabilidad, después capacidad
Solo tiene sentido calcular la capacidad de un proceso estable. Con el gráfico bajo control, la desviación estándar se estima con σ = R̄ / d₂. En el ejemplo, σ = 0,050 / 2,326 ≈ 0,0215 mm. Si la especificación del eje es 25,00 ± 0,10 mm:
Cp = (LSE − LIE) / 6σ = 0,20 / 0,129 ≈ 1,55
Cpk = mínimo entre (LSE − media) / 3σ y (media − LIE) / 3σ
Con el proceso centrado en 25,000, el Cpk también ronda 1,55. Si la media se desplaza a 25,05, el Cp no cambia pero el Cpk cae a cerca de 0,78, porque el proceso se acerca al límite superior. Es habitual que el cliente exija un Cpk mínimo de 1,33, y valores mayores en características críticas o estudios iniciales; la referencia es siempre el requisito del cliente.
Errores comunes
- Usar el límite de especificación en lugar del límite de control.
- Ajustar la máquina en cada punto, reaccionando a causas comunes.
- Llenar el gráfico al final del turno, solo para la auditoría.
- Recalcular los límites cada semana, lo que esconde la deriva lenta.
- Gráficos sin plan de reacción: el operador ve la señal y no sabe qué hacer.
- Medir con un instrumento no validado.
Beneficios
- Menos desperdicio y retrabajo, porque el cambio aparece antes de convertirse en lote.
- Menos dependencia de la inspección final: la calidad se controla en la fuente.
- Decisiones con datos: el gráfico indica cuándo actuar y, tan importante como eso, cuándo no tocar el proceso.
- Base confiable para estudios de capacidad y proyectos de mejora.
- Operadores dueños de la calidad de su puesto.
Lista de verificación
- Característica crítica elegida y justificada.
- Sistema de medición validado.
- Tamaño y frecuencia de subgrupo definidos.
- Límites basados en 20 a 25 subgrupos estables.
- Plan de reacción escrito y capacitado.
- Gráfico en el puesto, llenado en el momento de medir.
- Bitácora con las causas especiales encontradas.
- Revisión periódica de los líderes en el gemba.
Preguntas frecuentes
¿Qué significa CEP?
Control estadístico de procesos: el uso de herramientas estadísticas, sobre todo el gráfico de control, para vigilar el proceso y separar la variación natural de las causas especiales.
¿Cuál es la diferencia entre límite de control y límite de especificación?
El límite de control se calcula con datos del proceso y muestra lo que el proceso puede hacer. El de especificación viene del cliente o del plano y muestra lo aceptable.
¿Cuántos subgrupos necesito para calcular los límites?
Lo habitual es reunir de 20 a 25 subgrupos de un proceso estable antes de fijar los límites.
¿Cuándo usar un gráfico p en lugar de X-barra R?
Cuando el dato es un atributo, como pieza buena o mala. Si la característica puede medirse, el gráfico X-barra R detecta antes los cambios.
¿CEP y Six Sigma son lo mismo?
No. El CEP es una herramienta de seguimiento; Six Sigma es una metodología de proyectos de mejora que usa el CEP en la fase de control del DMAIC.
Fuentes
- NIST/SEMATECH e-Handbook of Statistical Methods. What are Variables Control Charts? https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc32.htm
- NIST/SEMATECH e-Handbook of Statistical Methods. Shewhart X-bar and R and S Control Charts. https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc321.htm
- MONTGOMERY, D. C. Control estadístico de la calidad. México: Limusa Wiley.
¿Encontraste una causa especial? Resuélvela de raíz.
Descarga el e-book gratuito "Kit de Resolución de Problemas", con PDCA, A3, 5 Porqués e Ishikawa.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.