- Qué es el balanceo de líneas
- Mapa visual del balanceo de líneas
- Paso 1: calcular el takt time
- Paso 2: listar las tareas y sus tiempos
- Paso 3: número mínimo de estaciones y asignación
- Paso 4: eficiencia de la línea
- Gráfico de balanceo (yamazumi)
- Cómo mejorar el balanceo
- Errores comunes y lista de verificación
- Preguntas frecuentes
Qué es el balanceo de líneas
El balanceo de líneas consiste en distribuir las tareas entre las estaciones de trabajo para que cada una tenga una carga cercana al takt time. El resultado es un flujo continuo, sin una estación sobrecargada que forma cola y otra esperando trabajo.
Una línea desbalanceada produce al ritmo de la estación más lenta, acumula inventario en proceso y desperdicia la capacidad de las demás. Balancear es acercar la capacidad de cada estación a la demanda del cliente.
Mapa visual del balanceo de líneas
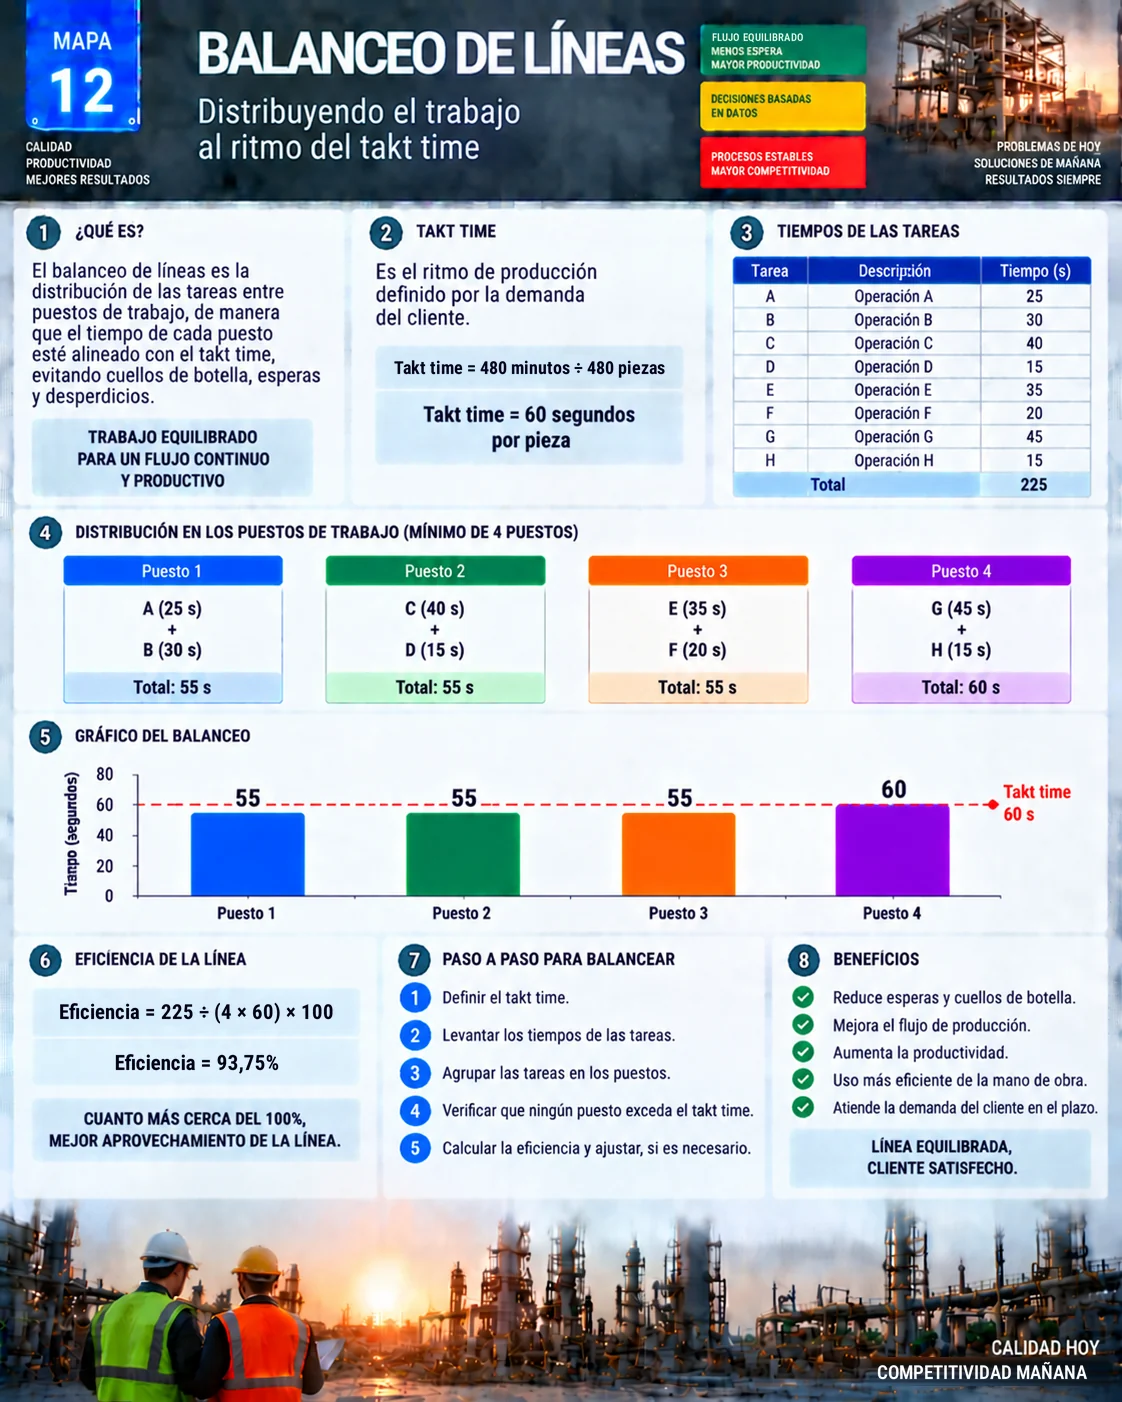
El mapa muestra el cálculo del takt time, los tiempos de las tareas, la distribución en cuatro estaciones, el gráfico de balanceo y la eficiencia.
Paso 1: calcular el takt time
Takt time = tiempo disponible ÷ demanda
Con 480 minutos disponibles por día y una demanda de 480 piezas, el takt time es de 1 minuto, o 60 segundos por pieza. Ninguna estación puede tener una carga mayor a 60 segundos.
Paso 2: listar las tareas y sus tiempos
| Tarea | Tiempo (s) | Precedente |
|---|---|---|
| A | 25 | - |
| B | 30 | A |
| C | 40 | B |
| D | 15 | C |
| E | 35 | D |
| F | 20 | E |
| G | 45 | F |
| H | 15 | G |
| Total | 225 |
Los tiempos salen de cronometrajes reales con el método estándar. La columna de precedencia indica qué debe hacerse antes; aquí las tareas van en secuencia.
Paso 3: número mínimo de estaciones y asignación
Número mínimo de estaciones = suma de tiempos ÷ takt = 225 ÷ 60 = 3,75, redondeado a 4
| Estación | Tareas | Carga (s) | Tiempo ocioso (s) |
|---|---|---|---|
| 1 | A + B | 55 | 5 |
| 2 | C + D | 55 | 5 |
| 3 | E + F | 55 | 5 |
| 4 | G + H | 60 | 0 |
Todas las estaciones quedan en el takt o por debajo, respetando la secuencia. La regla práctica es llenar cada estación con las siguientes tareas permitidas sin pasar el takt.
Paso 4: eficiencia de la línea
Eficiencia = suma de tiempos ÷ (estaciones × takt) × 100 = 225 ÷ (4 × 60) × 100 = 93,75%
El tiempo ocioso total es de 15 segundos por ciclo (6,25%). Cuanto más cerca del 100%, mejor el aprovechamiento, aunque una pequeña holgura ayuda a absorber la variación.
Gráfico de balanceo (yamazumi)
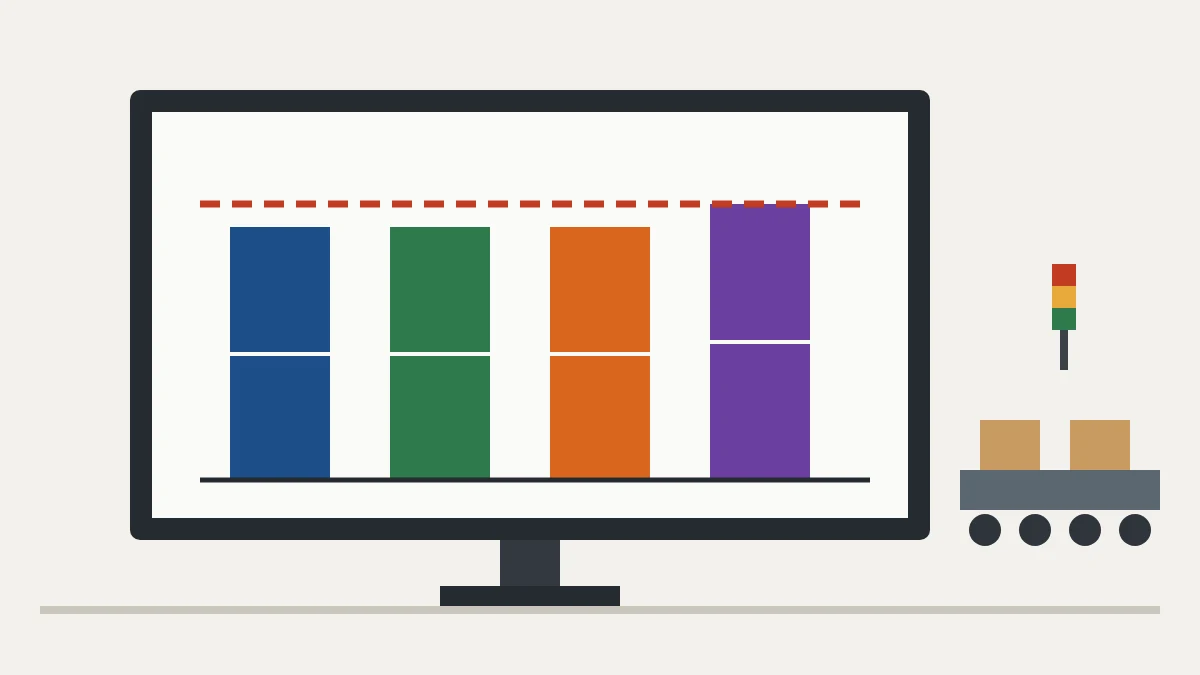
El gráfico de balanceo apila las tareas de cada estación en barras y traza la línea del takt. Muestra de inmediato el cuello de botella, las estaciones con holgura y qué tareas mover. En líneas Lean se usa junto con el trabajo estandarizado y se revisa cada vez que cambia la demanda.
Cómo mejorar el balanceo
- Dividir tareas largas, como G (45 s), para redistribuir la carga.
- Eliminar desperdicios dentro de las tareas antes de redistribuir.
- Revisar el balanceo cuando el takt cambie con la demanda; el heijunka ayuda a estabilizar la mezcla.
- Atacar la estación cuello de botella, como enseña la teoría de restricciones.
Errores comunes y lista de verificación
- Ignorar la precedencia entre tareas.
- Cargar una estación por encima del takt.
- Distribuir el trabajo de forma desigual.
- Ignorar el tiempo ocioso y la variación de los tiempos.
- No revisar el balanceo después de implementarlo.
- Takt calculado con demanda y tiempo reales.
- Tiempos cronometrados con el método estándar.
- Precedencias mapeadas.
- Ninguna estación por encima del takt.
- Eficiencia y tiempo ocioso calculados.
- Gráfico de balanceo visible en la línea.
Preguntas frecuentes
¿Qué es el balanceo de líneas?
Es la distribución de las tareas entre las estaciones de trabajo para que cada una tenga una carga cercana al takt time y el flujo sea continuo.
¿Cómo se calcula el número mínimo de estaciones?
Dividiendo la suma de los tiempos de las tareas entre el takt time y redondeando hacia arriba: 225 ÷ 60 = 3,75, es decir, 4 estaciones.
¿Cómo se calcula la eficiencia de la línea?
Dividiendo la suma de tiempos entre el número de estaciones por el takt: 225 ÷ (4 × 60) = 93,75%.
¿Qué es el gráfico yamazumi?
Es un gráfico de barras apiladas con la carga de cada estación y la línea del takt, usado para ver y ajustar el balanceo.
¿Por qué la eficiencia no llega al 100%?
Porque las tareas no siempre se reparten de forma exacta entre las estaciones; parte del tiempo queda ociosa.
Fuentes
- CHASE, R. B.; JACOBS, F. R. Administración de operaciones: producción y cadena de suministros. México: McGraw-Hill.
- ROTHER, M.; HARRIS, R. Creando flujo continuo. Lean Enterprise Institute.
- Lean Enterprise Institute. Cycle Time. https://www.lean.org/lexicon-terms/cycle-time/
¿Quieres una línea que fluya al ritmo del cliente?
Descarga el e-book gratuito de producción pull, con kanban, supermercados y nivelación.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.