- Was Produktionsplanung und -steuerung ist
- Produktionsplanung als visuelle Karte
- Woher die Produktionsplanung stammt
- Die drei Planungsebenen
- So funktioniert der Planungszyklus
- Beispiel: eine MRP-Auflösung
- Hauptplan und Zeitzäune
- Planung und Lean: Push oder Pull?
- Kennzahlen der Produktionsplanung
- Beispiele aus der Industrie
- Häufige Fehler
- Umsetzung: Schritte und Checkliste
- Häufige Fragen
Was Produktionsplanung und -steuerung ist
Jedes Werk beantwortet täglich drei Fragen: was gefertigt wird, wie viel und wann. Beantwortet sie niemand strukturiert, entscheidet der Vertriebsmitarbeiter, der am häufigsten anruft, und das Ergebnis ist bekannt: Eilaufträge, Überstunden, Berge unverkäuflicher Ware und Fehlmengen bei dem, was Kunden bestellt haben.
Die Produktionsplanung und -steuerung (PPS) übersetzt den Bedarf in einen machbaren Plan, prüft Material und Kapazität und verfolgt die Ausführung, um Abweichungen zu korrigieren. Sie verbindet Vertrieb, Einkauf, Produktion und Finanzen über einen einzigen Plan.
Produktionsplanung als visuelle Karte
Die Karte fasst die Kernelemente zusammen, den Ablauf von der Prognose bis zur Steuerung, einen Produktionshauptplan über 4 Wochen mit zwei eingefrorenen Wochen, ein Vorher-nachher in einem Möbelwerk und die 5 Schritte zur Umsetzung.

Woher die Produktionsplanung stammt
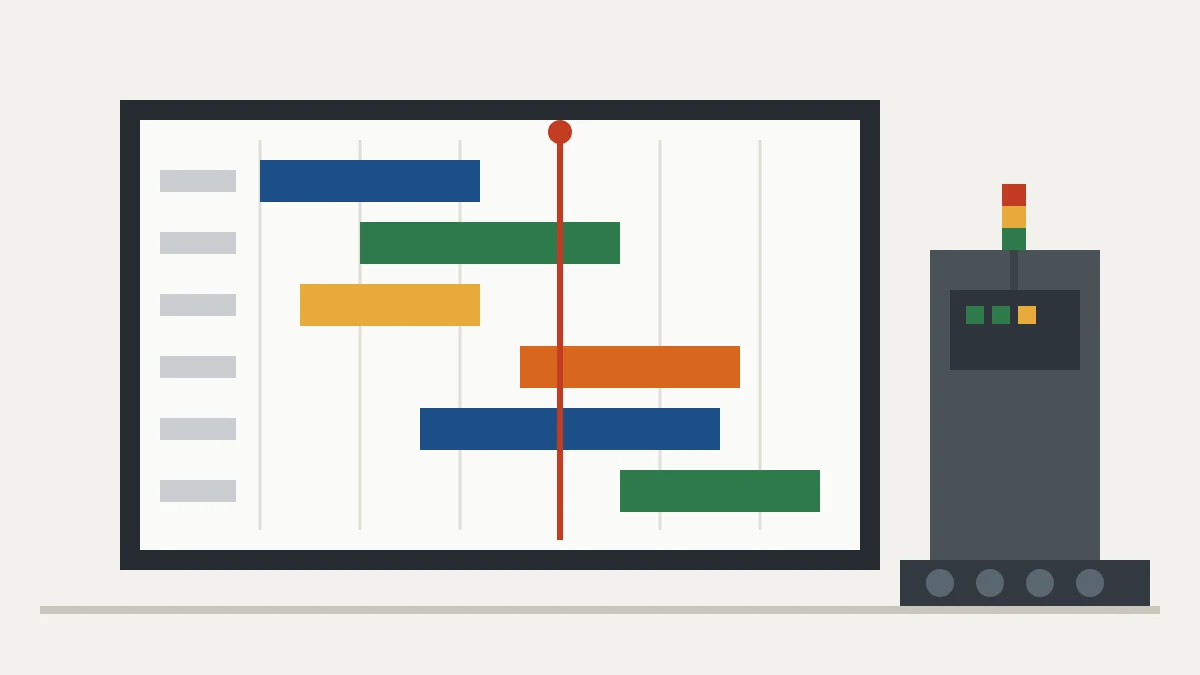
Die Produktionsplanung als Disziplin entstand aus dem Scientific Management des frühen 20. Jahrhunderts, als Henry Gantt das nach ihm benannte Balkendiagramm zur Terminierung von Arbeit entwickelte. In den 1960er und 1970er Jahren machten Computer die MRP (Materialbedarfsplanung) praktikabel, die den Materialbedarf aus dem Produktionshauptplan und der Stückliste berechnet. MRP II ergänzte später Kapazität und Finanzen, darauf folgten ERP-Systeme.
Lean brachte die Pull-Produktion und die Produktionsglättung (Heijunka), die die Abhängigkeit der Fertigung von Prognosen verringern.
Die drei Planungsebenen
| Ebene | Horizont | Entscheidungen | Werkzeuge |
|---|---|---|---|
| Strategisch | Monate bis Jahre | Installierte Kapazität, neue Linien, Fremdvergabe | Langfristige Kapazitätsplanung |
| Taktisch | Wochen bis Monate | Menge je Produktfamilie, Bestand, Schichten, Überstunden | S&OP und Absatz- und Produktionsgrobplanung |
| Operativ | Tage bis Wochen | Was auf jeder Maschine läuft und in welcher Reihenfolge | Produktionshauptplan, MRP, Feinplanung und Reihenfolgeplanung |
Die Ebenen speisen einander: Ein operativer Plan, der nie aufgeht, deutet meist auf eine falsche taktische oder strategische Entscheidung hin, nicht auf einen schlechten Disponenten.
So funktioniert der Planungszyklus
- Bedarfsprognose: Absatzhistorie, Auftragsbestand und Markteinschätzung, je Produktfamilie.
- S&OP und Produktionsgrobplanung: ein monatliches Treffen, in dem Vertrieb, Produktion, Einkauf und Finanzen sich auf einen kapazitätsgerechten Mengenplan je Familie einigen.
- Produktionshauptplan (Master Production Schedule, MPS): gliedert den Grobplan in Endprodukte je Woche auf, wobei die ersten Wochen aus Stabilitätsgründen eingefroren sind.
- MRP: löst den Hauptplan über die Stückliste auf, saldiert Bestand und offene Aufträge und schlägt Bestell- und Fertigungsaufträge vor, jeweils um die Durchlaufzeit des Artikels vorverlegt.
- Feinplanung und Reihenfolgeplanung: legt fest, was jede Maschine in welcher Reihenfolge fertigt, beginnend beim Engpass, wie es die Theory of Constraints lehrt.
- Steuerung: vergleicht den tatsächlichen Output mit dem Plan, geht Abweichungen an und speist die Neuplanung.
Beispiel: eine MRP-Auflösung
Ein Möbelwerk hat in Woche 3 des Hauptplans der Karte 150 Tische, daneben Stühle, Schränke und Regale. Jeder Tisch braucht 4 Beine, 400 nicht reservierte Beine sind auf Lager, und der Lieferant liefert in 1 Woche.
| Rechnung | Beine |
|---|---|
| Bruttobedarf (150 × 4) | 600 |
| Lagerbestand | 400 |
| Nettobedarf | 200 |
| Lieferzeit des Lieferanten | 1 Woche |
| Geplante Bestellfreigabe | Woche 2 |
Dieselbe Logik läuft für die Tischplatte, die Schrauben und jede Komponente, Ebene für Ebene durch die Stückliste. Deshalb reagiert die MRP so empfindlich auf schlechte Stammdaten: Eine falsche Menge in der Stückliste wird zu einer falschen Bestellung in der gesamten Kette.
Hauptplan und Zeitzäune
Änderungen am Hauptplan in der laufenden Woche stören Einkauf, Feinplanung und Fertigung. Üblich sind deshalb Zeitzäune: die ersten 1 oder 2 Wochen eingefroren und nur mit Freigabe der Leitung änderbar, die folgenden Wochen in Grenzen flexibel und der ferne Horizont offen. Das schafft Stabilität, ohne das Unternehmen starr zu machen.
Planung und Lean: Push oder Pull?
MRP und Lean sind keine Gegner. Die MRP eignet sich gut, um Material mit langen Wiederbeschaffungszeiten zu planen und Kapazität zu dimensionieren. In der Fertigung ersetzen Kanban und Heijunka viele geschobene Aufträge: Die Produktion füllt auf, was verbraucht wurde, in kleinen, geglätteten Losen. Viele Unternehmen nutzen die MRP für Einkauf und mittelfristige Planung und Pull für die tägliche Ausführung. Die Taktzeit verbindet beide Welten, indem sie geplanten Bedarf in einen Produktionsrhythmus übersetzt.
Kennzahlen der Produktionsplanung
| Kennzahl | Berechnung | Aussage |
|---|---|---|
| Termintreue der Fertigung | Wie geplant gefertigt ÷ geplant | Ob der Plan eingehalten wurde |
| Liefertreue (On Time in Full, OTIF) | Vollständige Aufträge pünktlich ÷ Aufträge gesamt | Das Erlebnis des Kunden |
| Reichweite in Tagen | Bestand ÷ durchschnittlicher Tagesverbrauch | Wie viele Tage der Bestand reicht |
| OEE am Engpass | Verfügbarkeit × Leistung × Qualität | Wie viel der kritischen Kapazität wirklich genutzt wird |
| Durchlaufzeit in der Fertigung | Von der Auftragsfreigabe bis zum fertigen Produkt | Wie schnell die Arbeit fließt |
Zur OEE siehe den OEE-Leitfaden mit Rechner, zu Umschlag und Reichweite den Artikel zum Bestandsmanagement.
Beispiele aus der Industrie
- Lebensmittel: Die Grobplanung legt Schichten für die Erntesaison fest; der Hauptplan friert wegen der Haltbarkeit 1 Woche ein.
- Automobilzulieferer: tägliche Abrufe des OEM; MRP für Stahl und Gussteile mit mehrwöchigen Wiederbeschaffungszeiten.
- Möbel: Standardlinien auf Lager und Sonderlinien auf Auftrag, wobei die Lackiererei als Engpass die Reihenfolge bestimmt.
- Bekleidung: saisonale Kollektionen, bei denen S&OP die Mengen je Familie vor der Absatzspitze festlegt.
Häufige Fehler
- Veraltete Stammdaten: Stücklisten, Arbeitspläne und Vorgabezeiten.
- Mit theoretischer Kapazität planen und Stillstände, Rüstzeiten und Abwesenheiten ignorieren.
- Den Hauptplan täglich ändern.
- Jede Maschine voll auslasten und damit Work in Process vor dem Engpass aufbauen.
- Planung ohne Anbindung an Vertrieb und Einkauf.
- Messen, ob Maschinen ausgelastet sind, statt ob der Plan erfüllt wurde.
Umsetzung: Schritte und Checkliste
- Stammdaten bereinigen: Stücklisten, Arbeitspläne und Vorgabezeiten, gemeinsam mit den Menschen geprüft, die die Arbeit ausführen.
- Die reale Kapazität messen, besonders am Engpass, anhand von Stillstandsdaten und OEE.
- Ein monatliches S&OP-Treffen mit Vertrieb, Produktion, Einkauf und Finanzen starten.
- Einen wöchentlichen Hauptplan aufbauen und den eingefrorenen Bereich festlegen.
- Die MRP laufen lassen, im ERP oder in kleinen Unternehmen auch in einer Tabelle, für Bestellungen und Fertigungsaufträge.
- Den Engpass zuerst einplanen und die Termintreue täglich an einer Tafel für visuelles Management verfolgen.
- Stammdaten in den letzten 6 Monaten geprüft.
- Engpasskapazität in realen Stunden gemessen.
- S&OP an einem festen Termin mit Protokoll.
- Hauptplan mit definiertem eingefrorenem Bereich.
- Termintreue gemessen und ausgehängt.
- Grundursachen von Abweichungen erfasst und bearbeitet.
Häufige Fragen
Was leistet die Produktionsplanung und -steuerung?
Sie übersetzt den Bedarf in einen machbaren Produktionsplan, entscheidet, was, wie viel und wann gefertigt wird, sichert das Material und verfolgt die Ausführung.
Was ist der Unterschied zwischen Produktionshauptplan und MRP?
Der Hauptplan legt fest, wie viele Endprodukte je Periode gefertigt werden. Die MRP berechnet aus dem Hauptplan und der Stückliste, wie viel von jeder Komponente wann beschafft oder gefertigt werden muss.
Was ist S&OP?
Sales and Operations Planning: der monatliche Prozess, in dem Vertrieb, Produktion, Einkauf und Finanzen sich auf einen Mengenplan für die kommenden Monate einigen.
Was ist ein eingefrorener Bereich?
Der kurzfristige Teil des Hauptplans, der ohne Freigabe nicht geändert wird und Einkauf und Fertigung Stabilität gibt.
Funktioniert Produktionsplanung mit Lean?
Ja. Die MRP plant meist Einkauf und Kapazität, während Kanban und Heijunka die Produktion im Tagesgeschäft ziehen.
Quellen
- VOLLMANN, T. E.; BERRY, W. L.; WHYBARK, D. C.; JACOBS, F. R. Manufacturing Planning and Control for Supply Chain Management. New York: McGraw-Hill.
- SLACK, N.; BRANDON-JONES, A.; JOHNSTON, R. Operations Management. Harlow: Pearson.
- Lean Enterprise Institute. Heijunka. https://www.lean.org/lexicon-terms/heijunka/
Bereit für den Wechsel von Push zu Pull?
Laden Sie das kostenlose E-Book zur Pull-Produktion herunter, mit Kanban, Supermärkten und Produktionsglättung.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.