- Was Bestandsmanagement ist
- Visuelle Karte zum Bestandsmanagement
- Woher die Bestandsmodelle kommen
- Bestandsarten
- So berechnen Sie den Bestellpunkt
- So berechnen Sie den Sicherheitsbestand
- So berechnen Sie die optimale Bestellmenge
- ABC-Analyse: wo der Fokus liegt
- Kennzahlen: Umschlagshäufigkeit, Reichweite und Bestandsgenauigkeit
- Die Lean-Sicht: Bestand als Symptom
- Beispiele aus der Industrie
- Häufige Fehler und Nutzen
- Schritte und Checkliste
- Häufige Fragen
Was Bestandsmanagement ist
Bestand ist gebundenes Kapital in Form von Material. Zu wenig davon stoppt die Linie und lässt Kunden warten; zu viel belegt Fläche, veraltet und bindet Liquidität. Bestandsmanagement heißt, Artikel für Artikel zu entscheiden, wie viel vorgehalten wird, wann nachbestellt wird und wie viel bestellt wird, bezogen auf einen festgelegten Servicegrad.
Jede Entscheidung hat eine einfache Formel: Der Bestellpunkt (Meldebestand) sagt, wann bestellt wird, der Sicherheitsbestand schützt vor Unsicherheit und die optimale Bestellmenge (englisch EOQ) sagt, wie viel. Die ABC-Analyse zeigt, wo sich der Steuerungsaufwand lohnt.
Visuelle Karte zum Bestandsmanagement
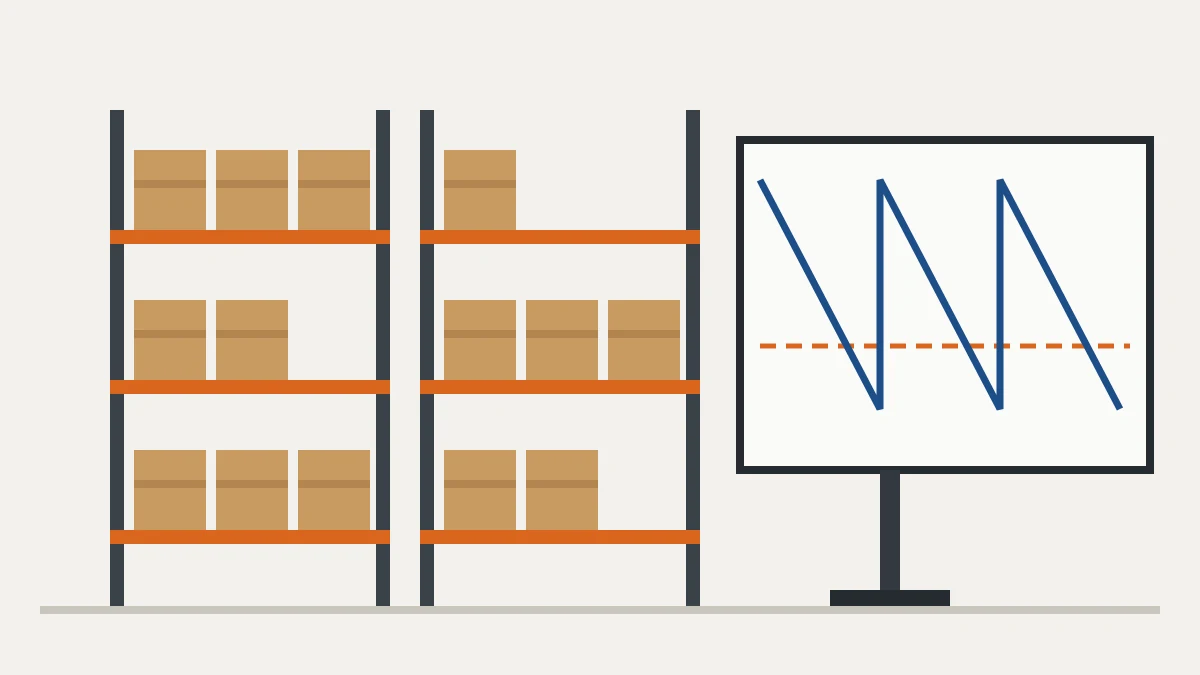
Die Karte zeigt das Sägezahn-Diagramm mit Bestellpunkt, Sicherheitsbestand und Wiederbeschaffungszeit, die drei Formeln mit demselben Rechenbeispiel wie in diesem Artikel und die Schritte.
Woher die Bestandsmodelle kommen
Die Formel für die optimale Bestellmenge veröffentlichte Ford W. Harris 1913 in "How many parts to make at once". Später wurde sie als Wilson-Formel bekannt, im deutschsprachigen Raum auch als Andler-Formel. Modelle für Bestellpunkt und Sicherheitsbestand entstanden im Lauf des 20. Jahrhunderts aus der auf die Logistik angewandten Statistik.
Das Toyota-Produktionssystem brachte eine weitere Sichtweise ein: Überbestand ist eine der Verschwendungsarten, weil er Probleme wie Anlagenausfälle, lange Rüstzeiten und unzuverlässige Lieferanten verdeckt. Beide Sichtweisen ergänzen sich: Die Formeln dimensionieren den nötigen Bestand, und Lean greift die Gründe an, warum er nötig ist.
Bestandsarten
| Art | Zweck |
|---|---|
| Zyklusbestand | Deckt den Verbrauch zwischen einer Auffüllung und der nächsten |
| Sicherheitsbestand | Schützt vor Schwankungen bei Bedarf und Wiederbeschaffungszeit |
| Transportbestand | Bereits gekauftes Material auf dem Weg zum Werk |
| Halbfertigerzeugnisse (WIP) | Material zwischen Produktionsschritten |
| Vorproduktions- oder Saisonbestand | Vor einer Absatzspitze oder einem Stillstand aufgebaut |
| Fertigwaren | Versandbereit |
So berechnen Sie den Bestellpunkt
Bestellpunkt = Tagesbedarf × Wiederbeschaffungszeit + Sicherheitsbestand
Beispiel: Ein Bauteil wird mit 40 Stück pro Tag verbraucht, der Lieferant liefert in 5 Tagen und der Sicherheitsbestand beträgt 60 Stück. Bestellpunkt = 40 × 5 + 60 = 260 Stück. Sinkt der Bestand aus Lagerbestand plus Bestellbestand auf 260, wird neu bestellt.
Die meisten Fehlmengen entstehen, weil statt der tatsächlichen die vertragliche Wiederbeschaffungszeit verwendet wird. Maßgeblich ist die Zeit von der Bestellfreigabe bis zum Material, das im Regal verfügbar ist.
So berechnen Sie den Sicherheitsbestand
Sicherheitsbestand = Z × σd × √WBZ
σd ist die Standardabweichung des Tagesbedarfs, WBZ die Wiederbeschaffungszeit in Tagen und Z der Faktor für den angestrebten Servicegrad:
| Servicegrad | Z |
|---|---|
| 90 % | 1,28 |
| 95 % | 1,65 |
| 97,5 % | 1,96 |
| 99 % | 2,33 |
Im Beispiel mit σd = 16 Stück pro Tag und einem Servicegrad von 95 %: 1,65 × 16 × √5 ≈ 59, aufgerundet auf 60 Stück. Schwankt auch die Wiederbeschaffungszeit, muss die Formel diese Streuung einbeziehen, und der Sicherheitsbestand wächst. Der Sprung von 95 % auf 99 % Servicegrad kostet mehr Bestand, als es scheint: Z steigt von 1,65 auf 2,33.
So berechnen Sie die optimale Bestellmenge
Optimale Bestellmenge = √(2 × D × S ÷ H)
D ist der Jahresbedarf, S die Kosten je Bestellvorgang und H die Lagerhaltungskosten für eine Einheit und Jahr. Im Beispiel gilt D = 12.000 Stück pro Jahr (40 pro Tag bei 300 Arbeitstagen), S = 200 € und H = 2 €: optimale Bestellmenge = √(2 × 12.000 × 200 ÷ 2) = √2.400.000 ≈ 1.549 Stück, gerundet auf 1.550.
Das bedeutet knapp 8 Bestellungen pro Jahr. Die jährlichen Bestellkosten (etwa 1.550 €) und die Lagerhaltungskosten (etwa 1.550 €) sind gleich hoch, und genau das ist der Punkt der minimalen Gesamtkosten. Die Kurve verläuft nahe dem Optimum flach: Das Runden auf 1.550 oder auf die Verpackungseinheit des Lieferanten ändert die Kosten kaum.
ABC-Analyse: wo der Fokus liegt
| Klasse | Typisches Profil | Empfohlene Steuerung |
|---|---|---|
| A | Wenige Artikel, der größte Teil des jährlichen Verbrauchswerts | Wöchentliche Überprüfung, häufige Zählungen, berechneter Sicherheitsbestand |
| B | Mittlere Artikel | Überprüfung alle zwei Wochen oder monatlich |
| C | Viele Artikel mit geringem Wert | Einfache Regeln wie das Zwei-Behälter-Kanban |
Die Aufteilung "20 % der Artikel mit 80 % des Werts" ist eine Faustregel, kein Gesetz. Erstellen Sie die Kurve aus Ihrem eigenen jährlichen Verbrauchswert.
Kennzahlen: Umschlagshäufigkeit, Reichweite und Bestandsgenauigkeit
| Kennzahl | Berechnung | Im Beispiel |
|---|---|---|
| Durchschnittsbestand | Bestellmenge ÷ 2 + Sicherheitsbestand | 1.549 ÷ 2 + 60 ≈ 835 Stück |
| Umschlagshäufigkeit | Verbrauch im Zeitraum ÷ Durchschnittsbestand | 12.000 ÷ 835 ≈ 14,4 Umschläge pro Jahr |
| Reichweite | Bestand ÷ durchschnittlicher Tagesverbrauch | 835 ÷ 40 ≈ 21 Tage |
| Bestandsgenauigkeit | Artikel, deren Zählbestand mit dem System übereinstimmt ÷ gezählte Artikel | Ein übliches Ziel liegt über 95 % |
Ohne genaue Bestandsführung funktioniert keine Formel: Der Bestellpunkt löst auf Bestände aus, die gar nicht da sind. Die permanente Inventur, einige Artikel pro Tag und A-Artikel häufiger, hält die Bestände verlässlich, ohne das Lager stillzulegen.
Die Lean-Sicht: Bestand als Symptom
Die Lean-Literatur vergleicht Bestand oft mit dem Wasserstand in einem Fluss, der die Felsen bedeckt: Senkt man den Pegel, zeigen sich die Probleme. Die Antwort ist nicht, den Bestand über Nacht zu kappen, sondern Durchlaufzeiten, Losgrößen und Streuung zu senken und erst dann den Bestand sicher abzubauen.
In der Fertigung wird der Bestellpunkt zum Kanban: Die Karte, die beim Verbrauch eines Behälters zurückkommt, ist der Auslöser der Nachschubversorgung, und der Supermarkt hält den berechneten Bestand. Just-in-time ist der nächste Schritt, mit immer kleineren Losen.
Beispiele aus der Industrie
- Instandhaltungslager: kritische, selten benötigte Ersatzteile mit hohem Sicherheitsbestand; C-Artikel im Zwei-Behälter-System.
- Kfz-Teilehandel: ABC-Analyse nach Wert und nach Zugriffshäufigkeit, um die Lagerplatzvergabe festzulegen.
- Lebensmittel: Die Haltbarkeit begrenzt die Bestellmenge, und die Entnahme folgt dem Prinzip first expired, first out.
- E-Commerce: Reichweite und Fehlmengen werden täglich je Artikelnummer verfolgt, denn ein nicht lieferbarer Artikel verschwindet aus dem Shop.
Häufige Fehler und Nutzen
- Die tatsächliche Wiederbeschaffungszeit ignorieren.
- Für alle Artikel denselben Sicherheitsbestand ansetzen.
- Wegen eines Rabatts zu viel kaufen, ohne die Lagerhaltungskosten zu zählen.
- Die Bedarfsschwankung ignorieren.
- Systembestände, die nicht zum Regal passen.
- Parameter, die einmal berechnet und nie überprüft werden.
Gut umgesetzt bringt Bestandsmanagement weniger Fehlmengen, weniger gebundenes Kapital, geringeren Flächenbedarf, planbaren Einkauf und einen Servicegrad, den Sie gewählt haben, statt ihn dem Zufall zu überlassen.
Schritte und Checkliste
- Ordnen Sie die Artikel mit der ABC-Analyse.
- Messen Sie Bedarf und Wiederbeschaffungszeit der A- und B-Artikel in der Realität.
- Legen Sie den Servicegrad fest und berechnen Sie den Sicherheitsbestand.
- Berechnen Sie Bestellpunkt und Bestellmenge.
- Starten Sie die permanente Inventur und verfolgen Sie Umschlagshäufigkeit, Reichweite und Bestandsgenauigkeit.
- ABC-Analyse im letzten Quartal aktualisiert.
- Tatsächliche Wiederbeschaffungszeit gemessen.
- Servicegrad je Klasse festgelegt.
- Parameter im System hinterlegt.
- Bestandsgenauigkeit über dem Ziel.
- Parameter nach Plan überprüft.
Häufige Fragen
Wie berechnet man den Bestellpunkt?
Multiplizieren Sie den Tagesbedarf mit der Wiederbeschaffungszeit und addieren Sie den Sicherheitsbestand. Bei 40 Stück pro Tag, 5 Tagen Wiederbeschaffungszeit und 60 Stück Sicherheitsbestand liegt der Bestellpunkt bei 260.
Wie lautet die Formel für den Sicherheitsbestand?
Eine gängige Form ist Z × Standardabweichung des Tagesbedarfs × Wurzel der Wiederbeschaffungszeit, wobei Z vom angestrebten Servicegrad abhängt.
Was ist die optimale Bestellmenge?
Die Bestellgröße, die die Summe aus Bestell- und Lagerhaltungskosten minimiert: die Wurzel aus 2 × Jahresbedarf × Bestellkosten ÷ Lagerhaltungskosten.
Was ist die Umschlagshäufigkeit?
Sie gibt an, wie oft sich der Bestand in einem Zeitraum erneuert: Verbrauch geteilt durch Durchschnittsbestand.
Ist Lean gegen Lagerhaltung?
Nein. Lean bekämpft Überbestand, der Probleme verdeckt, nutzt aber berechnete Bestände in Supermärkten und Kanban-Regelkreisen.
Quellen
- HARRIS, F. W. How many parts to make at once. Factory, The Magazine of Management, 1913.
- SILVER, E. A.; PYKE, D. F.; THOMAS, D. J. Inventory and Production Management in Supply Chains. Boca Raton: CRC Press.
- Lean Enterprise Institute. Supermarket. https://www.lean.org/lexicon-terms/supermarket/
- Lean Enterprise Institute. Kanban. https://www.lean.org/lexicon-terms/kanban/
Zum Weiterlernen: verlässliche Quellen und Links
- CSCMP: Supply Chain Management Definitions and Glossary (auf Englisch)
- Ministério do Trabalho e Emprego: Normas Regulamentadoras (NRs) (auf Portugiesisch)
- Wikipedia: Inventar
- Wikipedia: Klassische Losformel
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Bestellpunkte durch Kanban ersetzen?
Laden Sie das kostenlose E-Book zur Pull-Produktion herunter, mit Supermärkten, Kanban und Glättung.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.