Standart iş nedir
Standart iş (standartlaştırılmış iş), bir üretim sürecinde her operatörün işi için kesin prosedürler belirlemek demektir. Lean Enterprise Institute'e göre üç öğeye dayanır: takt süresi, iş sırası ve standart proses içi stok.
Başka bir deyişle standart üç soruyu yanıtlar: hangi hızda üretmeliyiz, operatör görevleri hangi sırayla yapar ve işin durmadan akması için istasyonda kaç parça olmalı. Bugün bilinen en iyi çalışma yöntemidir ve eğitilmiş herkes onu her vardiyada tekrarlayabilsin diye yazılır.
«Standart» sözcüğü yanıltıcıdır. Toyota Üretim Sisteminde standart, ofisten gelen bir kanun değildir. Gerçek işten çıkar, işi yapanlarla birlikte yazılır ve aşılmak için vardır. Bu yüzden standart iş sık sık kaizen'in temeli olarak anılır: önce istikrar, sonra iyileştirme. Operatörden operatöre ya da vardiyadan vardiyaya değişen bir süreç ölçülemez ve ondan ders çıkarılamaz.
Standart işin üç öğesi
| Öğe | Neyi tanımlar | Bu yazıdaki örnekte |
|---|---|---|
| Takt süresi | Talebi karşılamak için ürünün üretilmesi gereken hız | Her 66 saniyede bir parça |
| İş sırası | Operatörün takt içindeki görevlerinin tam sırası | Parçayı almaktan etiketleyip depolamaya kadar 6 öğe |
| Standart stok | Kesintisiz çalışmak için istasyonda gereken parçalar, makinelerdekiler dahil | 2 parça: 1'i aparatta, 1'i kontrol bekliyor |
Üçü olmadan belge yalnızca bir talimattır. Takt zaman referansını, sıra yöntemi, standart stok ise istasyonun istikrarını verir.
Sayısal örnek: 66 saniyelik takt
Açıklayıcı bir örnek; değerler uydurmadır. Önce takt hesaplanır. Vardiya 8 saat (480 dakika), 30 dakika yemek molası ve 10 dakika planlı moladan oluşur. Kullanılabilir süre 480 − 40 = 440 dakika, yani 26.400 saniyedir. Talep vardiya başına 400 parçadır.
Takt = 26.400 ÷ 400 = parça başına 66 saniye.
Sonra operatörün gerçek işini birkaç kez ölçün; her öğede el işi süresini ve yürüme süresini ayırın.
| No | İş öğesi | El işi (sn) | Yürüme (sn) | Toplam (sn) |
|---|---|---|---|---|
| 1 | Parçayı kutudan al | 5 | 2 | 7 |
| 2 | Aparata yerleştir ve sık | 14 | 0 | 14 |
| 3 | Elektrikli aletle sık | 4 | 0 | 4 |
| 4 | Çıkar ve anahtar noktayı mastarla kontrol et | 11 | 0 | 11 |
| 5 | Alt grubu monte et | 10 | 3 | 13 |
| 6 | Etiketle ve çıkış kutusuna koy | 6 | 5 | 11 |
| Toplam çevrim | 50 | 10 | 60 |
Operatörün çevrimi 60 saniye, 66 saniyelik taktın altındadır. Pay 6 saniye, yani taktın %9,1'i. İstasyon vardiyada 26.400 ÷ 60 = 440 parça üretir; bu, 400'lük talepten 40 fazladır. Çevrim 66 saniyeyi aşsaydı istasyon müşteriye yetişemez, hattın yeniden dengelenmesi gerekirdi.
Tabloyu üç önlemle okuyun. Birincisi, iyi bir günün ortalamasını değil, operatörün güvenle tekrarlayabileceği en kısa süreyi kaydedin. İkincisi, el işini yürümeden ayırın: yürüme neredeyse her zaman ortadan kalkan ilk israftır. Üçüncüsü, çevrim süresiyle takt arasında pay bırakın; çünkü küçük duruşlar, kutu değişimleri ve normal değişkenlik vardır. Taktına eşit bir çevrimde beklenmedik bir şeye yer yoktur.
Standart iş formları
Lean Enterprise Institute, standardı belgelemek için mühendislerin ve amirlerin kullandığı üç temel formdan söz eder.
| Form | Ne işe yarar |
|---|---|
| Proses kapasite tablosu | Her makinenin veya istasyonun kapasitesini, kalıp değiştirme süresi dahil, gösterir ve sınırlayıcı olanı bulmaya yardım eder |
| Standart iş kombinasyon tablosu | Her öğenin el işini, yürümesini ve otomatik süresini bir zaman çizelgesinde birleştirir ve takt ile karşılaştırır |
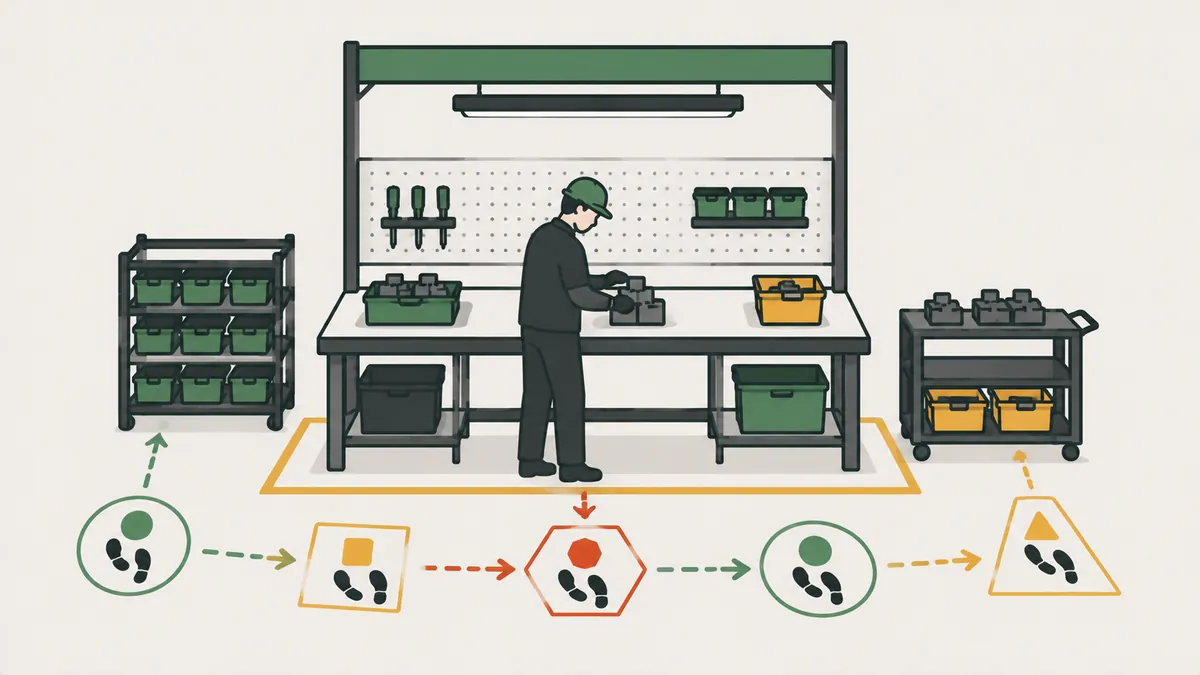
| Standart iş şeması | İstasyon yerleşimini, operatörün rotasını, kalite ve güvenlik noktalarını ve standart stoku çizer |
Formlar tek sayfaya sığmalı ve ofis dosyasında saklanmak yerine istasyona asılmalıdır. Amaç, operatörün, ekip liderinin ve gemba'yı ziyaret eden herkesin aynı belgeyi okumasıdır.
Standart iş adım adım nasıl oluşturulur
- Önce istasyonu düzenleyin. İsrafı standartlaştırmayın. Kimse takım aramakla zaman kaybetmesin diye 5S ile başlayın.
- Sürecin taktını yukarıdaki örnekteki gibi hesaplayın.
- Deneyimli bir operatörün gerçek işini istasyonda gözlemleyin, ofiste değil.
- Her öğeyi birkaç kez ölçün ve tekrarlanabilir en kısa süreyi kaydedin.
- En iyi sırayı operatörlerin kendisiyle belirleyin, gereksiz hareketleri çıkarın.
- Formları doldurun ve çevrimi takt ile karşılaştırın.
- İstasyona görsel olarak, kilit noktaların fotoğraflarıyla asın.
- Her vardiyada eğitin ve denetleyin. Standart izlenmiyorsa operatörü suçlamadan önce nedenini öğrenin.
Bir ayrıntı uygulamanın işleyip işlemeyeceğini belirler: operatörleri 3. adımdan itibaren sürece katın. Sırayı belirlemeye yardım edenler her hareketin nedenini anlar ve iş arkadaşlarının da buna uymasını sağlar. Hazır bir standart verilenler ise amir istasyondan ayrılır ayrılmaz onu yok sayma eğilimindedir.
Standart iş, iş talimatı ve prosedür
Bu üç belge sık karıştırılır. Fark, her birinin neyi kontrol ettiğindedir.
| Belge | Neyi kontrol eder | Takt ve standart stok var mı? |
|---|---|---|
| Standart iş | İyileştirilmek üzere tasarlanmış istasyon hızı, sırası ve stoku | Evet |
| İş talimatı | Belirli bir görevin adım adım nasıl yapılacağı | Genellikle hayır |
| SOP (standart çalışma prosedürü) | Bir sürecin kuralı, kim neyi ne zaman yapar | Hayır |
Birbirini tamamlarlar. Bir şirkette üçü de bulunabilir; ancak görevi talep süresine ve sürekli iyileştirmeye bağlayan yalnızca standart iştir.
Uygulamada standart iş, bir görev ayrıntı gerektirdiğinde sıklıkla bir iş talimatına yönlendirir; cıvata torku veya sıkma sırası gibi. İstasyon standardı bütünü gösterir, talimat kritik noktaya derinlemesine girer. Birini seçmek gerekmez; yeter ki daha ayrıntılı belge istasyonun hızını ve stokunu gölgede bırakmasın.
Standart, kaizen'in başlangıç noktasıdır
Lean Enterprise Institute, standart işin bir kez oluşturulup istasyonda sergilendiğinde kaizen yoluyla sürekli iyileştirmenin konusu olduğunu vurgular. Standart yoksa bir değişikliğin işe yarayıp yaramadığı anlaşılamaz, çünkü karşılaştırma referansı yoktur. Neyin anormal olduğu da görülemez; oysa jidoka buna bağlıdır.
Örnekte ekip, operatörün çıkış kutusuna 5 saniye yürüdüğünü fark etti. Kutuyu kol erişimine taşıdılar. 6. öğedeki yürüme 5 saniyeden 0'a, çevrim 60 saniyeden 55 saniyeye düştü. Çevrim artık taktın 55 ÷ 66 = %83,3'ünü kullanıyor ve istasyon vardiyada 26.400 ÷ 55 = 480 parça üretiyor. 55 saniye yeni standart olur ve döngü yeniden başlar.
Faydalar ve sık yapılan hatalar
- Mevcut süreci tüm vardiyalar için belgeler.
- Operatörler ve vardiyalar arasındaki değişkenliği azaltır.
- Yeni operatörlerin eğitimini kolaylaştırır.
- Gereksiz hareketleri kaldırarak yaralanmaları ve aşırı yüklenmeyi azaltır.
- İyileştirme çalışmaları için başlangıç referansı sağlar.
Daha az görünür bir kazanç da vardır. Herkes işin nasıl yapılması gerektiğini bildiğinde her sapma hemen göze çarpar: yerinden oynamış parça, uzamış çevrim, atlanmış adım. Yöneticiler suçlu aramayı bırakıp 5 Neden gibi araçların yardımıyla nedenleri aramaya başlar. En sık yapılan hatalar:
- Standardı istasyonu gözlemlemeden ofiste yazmak.
- Takt ve standart stoku atlayarak iş talimatıyla karıştırmak.
- Takım arama gibi israfı önce kaldırmak yerine standartlaştırmak.
- Standardı dondurmak. Hiç değişmiyorsa kaizen durmuştur.
- Standardı operatörler olmadan dayatmak. İşi yapanlar sorunların nerede olduğunu bilir.
Sonraki adım: vardiyalar arasında değişkenlik olan bir istasyon seçin ve bu hafta şunları yapın: istasyonun taktını hesaplayın; gerçek işi üç çevrim boyunca ölçüp öğelere bölün; el işi ve yürüme süreleriyle kombinasyon tablosunu hazırlayın; çevrimi takt ile karşılaştırın ve önce yürümeyi azaltın; standardı istasyona asın ve 30 gün sonrasına bir gözden geçirme koyun.
Sık sorulan sorular
Standart işin öğeleri nelerdir?
Takt süresi, iş sırası ve standart proses içi stok.
Yalın üretimde standart iş nedir?
Standartlaştırılmış işin başka adıdır: takt, sıra ve standart stoka dayanan, her operatörün işi için kesin prosedürler.
Standart iş ile iş talimatı arasındaki fark nedir?
Talimat bir görevin nasıl yapılacağını anlatır. Standart iş ayrıca takt ve standart stoku tanımlar ve iyileştirmenin temeli olarak hizmet eder.
Standart iş için takt süresi nasıl hesaplanır?
Kullanılabilir süre müşteri talebine bölünür. Örnekte 26.400 saniye 400 parçaya bölününce 66 saniye çıkar.
Standart iş operatörleri katılaştırır mı?
Katılaştırmamalı. Standart bugün bilinen en iyi yöntemdir ve işi yapanların katkısıyla iyileştirilmelidir.
Standart iş ile kaizen nasıl ilişkilidir?
Standart karşılaştırma tabanıdır. Başarılı her iyileştirme yeni standart olur.
Standart iş kombinasyon tablosu nedir?
El işini, yürümeyi ve otomatik süreyi bir zaman çizelgesinde takt ile karşılaştıran bir formdur.
Kaynaklar
- Lean Enterprise Institute. Standardized Work. Lean Lexicon. https://www.lean.org/lexicon-terms/standardized-work/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Aksi belirtilmedikçe kaynaklar İngilizcedir.

Yazar hakkında
Lean Manufacturing ve davranış yönetimi uzmanı
Otomotiv ve metal-mekanik sektöründe (GM ve Dana) 20 yılı aşkın deneyim; 2006'dan beri Lean Manufacturing uygulayıcısı. SENAI eğitmeni ve Brezilya'nın Brasil Mais Produtivo programının mentoru olarak 50'den fazla şirkete danışmanlık, eğitim ve denetim hizmeti verdi; kaliteyi, verimliliği ve insan gelişimini bir araya getiriyor.