標準作業とは
標準作業(standardized work、standard workとも)とは、生産工程における各作業者の仕事について、正確な手順を定めることです。リーン・エンタープライズ・インスティテュートによれば、3つの要素に基づきます。タクトタイム、作業順序、そして標準手持ち(工程内の標準的な仕掛品)です。
言い換えると、標準は3つの問いに答えます。どのペースで生産しなければならないか、作業者はどの順序で作業を行うか、仕事が止まらずに流れるには現場に何個の部品が必要か。標準は、現時点で最もよいと知られている作業の仕方を、訓練を受けた誰もがどの勤務でも繰り返せるように書いたものです。
「標準」という言葉は誤解を招きます。トヨタ生産方式での標準は、事務所から押しつけられる法律ではありません。実際の仕事から生まれ、作業する人と一緒に書かれ、超えられるために存在します。だから標準作業はしばしばカイゼンの土台と呼ばれます。まず安定させ、それから改善するのです。作業者ごと、勤務ごとに変わる工程は、測ることも、そこから学ぶこともできません。
標準作業の3つの要素
| 要素 | 定めるもの | この記事の例では |
|---|---|---|
| タクトタイム | 需要に応えるために製品をつくるべきペース | 66秒に1個 |
| 作業順序 | タクトの中での作業者の作業の正確な順序 | 部品を取るところからラベル貼り・格納までの6要素 |
| 標準手持ち | 中断なく動かすために現場に必要な部品(機械の中のものを含む) | 2個:治具に1個、検査待ちが1個 |
3つがそろわなければ、その書類はただの指示書です。タクトが時間の基準を、順序が方法を、標準手持ちが現場の安定を与えます。
数値例:タクト66秒
説明用の例で、値は作り話です。まずタクトを計算します。勤務は8時間(480分)で、30分の食事休憩と10分の予定休憩があります。稼働可能時間は480 − 40 = 440分、つまり26,400秒です。需要は1勤務あたり400個です。
タクト = 26,400 ÷ 400 = 1個あたり66秒。
次に、作業者の実際の作業を何度か測り、各要素を手作業の時間と歩行の時間に分けます。
| No. | 作業要素 | 手作業(秒) | 歩行(秒) | 合計(秒) |
|---|---|---|---|---|
| 1 | 容器から部品を取る | 5 | 2 | 7 |
| 2 | 治具に位置決めして固定する | 14 | 0 | 14 |
| 3 | 電動工具で締める | 4 | 0 | 4 |
| 4 | 取り外し、重要ポイントをゲージで確認する | 11 | 0 | 11 |
| 5 | サブ部品を組み付ける | 10 | 3 | 13 |
| 6 | ラベルを貼り、出力側の容器に置く | 6 | 5 | 11 |
| サイクル合計 | 50 | 10 | 60 |
作業者のサイクルは60秒で、タクト66秒を下回っています。余裕は6秒、タクトの9.1%です。この現場は26,400 ÷ 60 = 440個を1勤務で生産でき、需要400個を40個上回ります。サイクルが66秒を超えると、現場は顧客に追いつけず、ラインのバランスを取り直す必要があります。
表は3つの点に注意して読んでください。1つ目は、よい日の平均ではなく、作業者が安全に繰り返せる最短の時間を記録すること。2つ目は、手作業と歩行を分けること。歩行はほとんどの場合、最初になくなるムダです。3つ目は、サイクルタイムとタクトの間に余裕を残すこと。小さな停止、容器の交換、通常のばらつきがあるからです。タクトと同じサイクルには、予期しない出来事の入る余地がありません。
標準作業の帳票
リーン・エンタープライズ・インスティテュートは、標準を文書にするための基本的な3つの帳票を挙げています。技術者や監督者が使うものです。
| 帳票 | 用途 |
|---|---|
| 工程能力表 | 各機械・各工程の能力を段取り替え時間を含めて示し、制約となる工程を見つけるのに役立つ |
| 標準作業組合せ票 | 各要素の手作業・歩行・自動時間を時間軸上で組み合わせ、タクトと比べる |
| 標準作業票 | 現場のレイアウト、作業者の動線、品質と安全のポイント、標準手持ちを図にする |
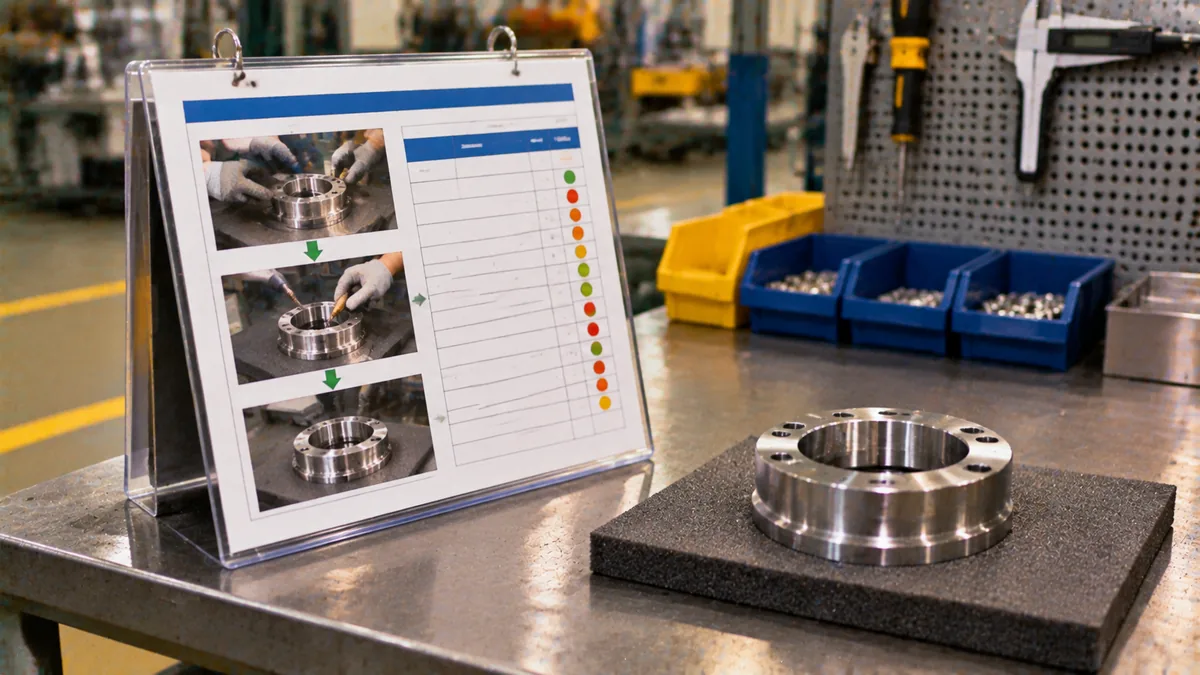
帳票は1ページに収め、事務所のファイルにしまうのではなく現場に掲示します。作業者、チームリーダー、現場(ゲンバ)を訪れる誰もが同じ書類を読む、という考え方です。
標準作業の作り方(手順)
- まず現場を整えます。ムダを標準化してはいけません。誰も工具探しで時間を失わないよう、5Sから始めます。
- 上の例のように、工程のタクトを計算します。
- 経験のある作業者の実際の作業を、事務所ではなく現場で観察します。
- 各要素を何度も測り、繰り返せる最短の時間を記録します。
- 作業者自身と一緒に最良の順序を決め、不要な動作を取り除きます。
- 帳票に記入し、サイクルをタクトと比べます。
- 要所の写真を添えて、現場に視覚的に掲示します。
- すべての勤務で教育し、監査します。標準が守られていないなら、作業者を責める前に理由を調べます。
導入がうまくいくかどうかを決める細部が1つあります。手順3から作業者を巻き込むことです。順序の決定を手伝った人は、動作の一つひとつの理由を理解し、同僚にも守らせます。出来上がった標準を渡された人は、監督者が現場を離れた途端に無視しがちです。
標準作業、作業指示書、SOPの違い
この3つの文書はよく混同されます。違いは、それぞれが何を管理するかにあります。
| 文書 | 管理するもの | タクトと標準手持ちを含むか |
|---|---|---|
| 標準作業 | 現場のペース、順序、手持ち。改善されることを前提に設計される | 含む |
| 作業指示書 | 特定の作業ひとつを、手順どおりにどう行うか | 通常は含まない |
| SOP(標準作業手順書) | 工程のルール。誰がいつ何をするか | 含まない |
これらは補い合います。会社は3つとも持てますが、作業を需要の時間と継続的改善に結びつけるのは標準作業だけです。
実際には、ボルトのトルクや締める順序のように作業に細部が必要なとき、標準作業はしばしば作業指示書を参照します。現場の標準が全体を示し、指示書が重要なポイントを深く説明します。どちらかを選ぶ必要はありません。詳しいほうの文書が、現場のペースと手持ちを隠さないようにすればよいのです。
標準はカイゼンの出発点
リーン・エンタープライズ・インスティテュートは、標準作業は一度確立して現場に掲示すれば、カイゼンによる継続的改善の対象になると強調しています。標準がなければ、変更が役に立ったかどうかを判断できません。比べる基準がないからです。何が異常かも見えず、自働化はそれに依存しています。
例では、チームは作業者が出力側の容器まで5秒歩いていることに気づきました。容器を手の届く範囲に移しました。要素6の歩行は5秒から0秒になり、サイクルは60秒から55秒になりました。サイクルはタクトの55 ÷ 66 = 83.3%になり、現場は26,400 ÷ 55 = 480個を1勤務で生産します。55秒が新しい標準となり、サイクルが再び始まります。
メリットとよくある失敗
- 現在の工程をすべての勤務に向けて文書化する。
- 作業者間・勤務間のばらつきを減らす。
- 新人作業者の教育を容易にする。
- 不要な動作を取り除くことで、けがや過度な負担を減らす。
- 改善活動の基準(ベースライン)になる。
目立たないメリットもあります。作業のあるべき姿をみんなが知っていれば、部品の置き間違い、サイクルの延び、飛ばした手順といったずれがすぐに表に出ます。管理者は犯人探しをやめ、なぜなぜ分析のような手法を使って原因を探し始めます。よくある失敗は次のとおりです。
- 現場を観察せず、事務所で標準を書く。
- 作業指示書と混同し、タクトと標準手持ちを抜かす。
- 工具探しのようなムダを先に取り除かず、そのまま標準化する。
- 標準を固定してしまう。まったく変わらないなら、カイゼンは止まっている。
- 作業者抜きで標準を押しつける。作業をする人が問題のありかを知っている。
次の一歩:勤務間でばらつきのある現場を選び、今週次のことを行います。現場のタクトを計算する。実際の作業を3サイクル測り、要素に分ける。手作業と歩行の時間で組合せ票を作る。サイクルをタクトと比べ、まず歩行を減らす。標準を現場に掲示し、30日後に見直しを予定する。
よくある質問
標準作業の要素は何ですか?
タクトタイム、作業順序、工程内の標準手持ちの3つです。
リーンでのスタンダードワークとは何ですか?
標準作業の別名で、タクト、順序、標準手持ちに基づく、各作業者の仕事の正確な手順です。
標準作業と作業指示書の違いは何ですか?
指示書は作業ひとつのやり方を説明します。標準作業はタクトと標準手持ちも定め、改善の土台になります。
標準作業のタクトタイムはどう計算しますか?
稼働可能時間を顧客の需要で割ります。例では、26,400秒を400個で割って66秒です。
標準作業は作業者を硬直させますか?
そうあってはなりません。標準は現時点で最もよく知られた方法であり、作業する人の意見を取り入れて改善するものです。
標準作業とカイゼンの関係は?
標準は比較の基準です。成功した改善はそれぞれ新しい標準になります。
標準作業組合せ票とは何ですか?
手作業、歩行、自動時間を時間軸上でタクトと比べる帳票です。
参考文献
- Lean Enterprise Institute. Standardized Work. Lean Lexicon. https://www.lean.org/lexicon-terms/standardized-work/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
特記のない限り、参考文献は英語です。

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。


