5Sとは
5Sは、目で見る管理とリーン生産を支える、5つの職場整備の実践です。リーン・エンタープライズ・インスティテュートは日本語の用語をseiri(整理)、seiton(整頓)、seiso(清掃)、seiketsu(清潔)、shitsuke(躾)と挙げ、英語では通常Sort、Set in Order(Straightenとも)、Shine、Standardize、Sustainと訳されます。この実践は日本の産業から生まれ、西洋ではHiroyuki HiranoやTakashi Osadaといった著者を通じて広まりました。
目的は、来訪者向けに片づいた場所をつくることではありません。あらゆる異常を目に見えるようにすることです。足りない工具、漏れ、上限を超えた在庫、持ち主のいない書類などです。すべてに置き場があり、きれいな現場なら、誰でも数秒で標準から外れているものがわかります。
だから5Sは、ほぼすべてのリーン活動の土台です。最低限の整った状態がなければ、目で見る管理もTPMも標準作業も定着しません。
5つのSを順番に
| 柱 | 日本語 | やること | 例 |
|---|---|---|---|
| 整理(Sort) | Seiri | 必要なものと不要なものを分け、不要なものを取り除く | 壊れた工具、使わない部品、古い書類 |
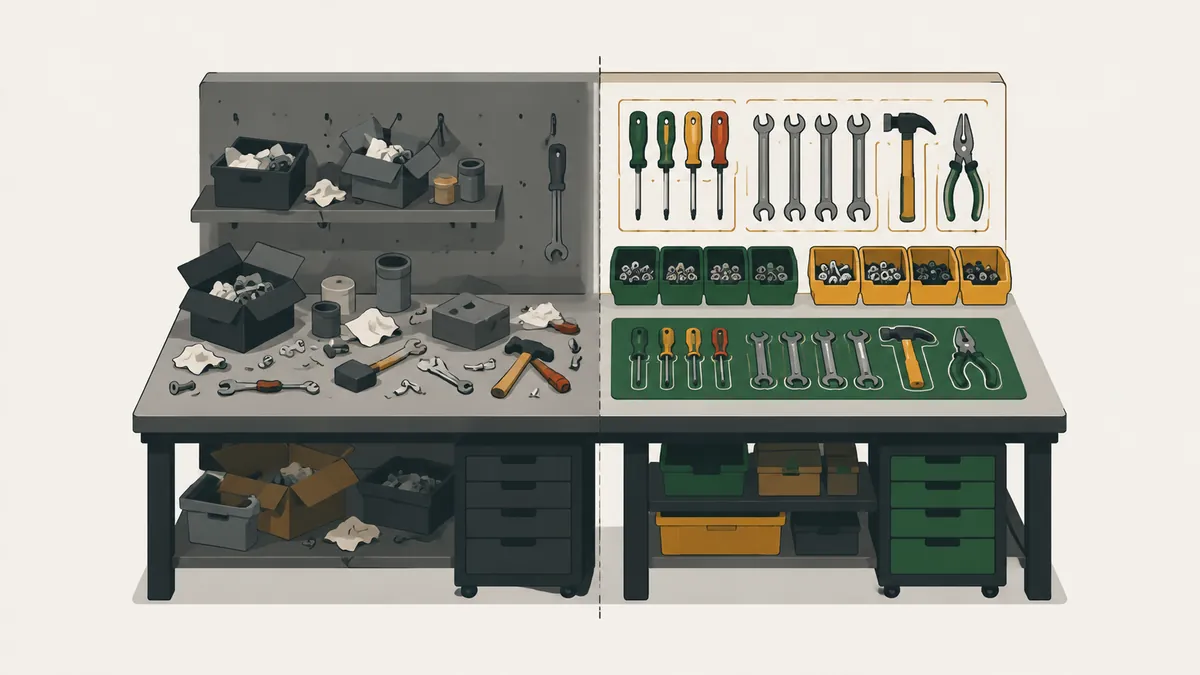
| 整頓(Set in Order) | Seiton | すべてに置き場を決め、すべてを置き場に戻す | 工具のシャドーボード |
| 清掃(Shine) | Seiso | 掃除をし、掃除しながら点検する | 機械を拭いていて油漏れを見つける |
| 清潔(Standardize) | Seiketsu | 最初の3つを、見える決まりで保つ | 現場のあるべき姿を写した写真 |
| 躾(Sustain) | Shitsuke | 最初の4つを習慣にする | 短く頻繁な監査 |
実践者によっては安全のための6つ目のSを加えます。リーン・エンタープライズ・インスティテュートは、トヨタが伝統的に挙げるのは4つだけだと述べています。日本語の呼び方や英語名も会社によって異なります。大切なのは順序です。整理も整頓もしていないものを標準化しても意味がありません。
- 整理:品目ごとに、使うのか、どれくらいの頻度か、誰が使うのかを問います。使う予定がなければ、その現場に置く必要はありません。
- 整頓:使用頻度に応じて保管し、品目ごとに置き場所の番地を決め、影、色、ラベルで誰でも正しい場所に戻せるようにします。
- 清掃:掃除は点検です。見つかった漏れ、緩んだ部品、異音はすべて記録する異常となり、汚れの発生源は拭き取るだけでなく取り除きます。
- 清潔:取り決めを見える決まりにします。現場の写真、品目の種類ごとの色、表示した上限、エリアごとの責任者です。
- 躾:命令しても身につきません。短い監査、現場にいるリーダー、標準を守る人を認めることから育ちます。
5Sの進め方(手順)
- 見えやすく、やる気のあるチームがいる小さなパイロットエリアを選びます。工場全体ではなく、1つのセルです。
- いくつかの角度から「before」の写真を撮ります。
- 赤札で整理します。使っていると誰も確認できないものには日付入りの札を付け、保留エリアへ移します。取り決めた期間内に引き取り手が現れなければ、エリアから外します。
- 使用頻度で整頓します。常に使うものは手の届く所に、週1回使うものは少し離れた所に置けます。
- 床、棚、ボードを明確な視覚表示で示します。
- 点検しながら掃除し、見つけた異常をすべて書き留めます。
- 写真で標準化します。勤務終了時に現場がどう見えるべきかを示します。
- チーム自身が行う、短く頻繁なチェックリストで監査します。
赤札には、品目、日付、貼った人、理由、そして処分案(廃棄・移動・保管)を書きます。始める前に保留期間(例:1週間)を決め、エリアから出すものの最終判断を1人に任せます。この責任者がいないと、赤札置き場は新しい倉庫になってしまいます。
同じ考え方は工場の外にも当てはまります。倉庫、実験室、事務所、電子フォルダーにも、誰も使わないものがたまります。
数値例:赤札と監査
説明用の例で、数字は作り話です。組立セルの現場に、工具、治具、容器、書類を含めて160点の品目があります。チームは、誰も理由を説明できないものすべてに赤札を貼ります。
| 段階 | 品目数 | 全体に占める割合 |
|---|---|---|
| 現場で確認した品目 | 160 | 100.0% |
| 赤札を貼った品目 | 40 | 25.0% |
| 廃棄または売却 | 28 | 17.5% |
| 別のエリアへ移動 | 8 | 5.0% |
| 現場に戻した(使用を確認) | 4 | 2.5% |
| 現場に残る品目 | 124 | 77.5% |
計算:28 + 8 + 4 = 40点に赤札。現場に残る品目は160 − 28 − 8 = 124点で、22.5%減です。この124点については、チームがそれぞれの置き場所を把握しています。
次に監査です。柱ごとに4項目、計20項目をはい・いいえで答え、はいの数を20で割ったものが点数です。
| 柱 | 初回監査 | 30日後 |
|---|---|---|
| 整理 | 4/4 | 4/4 |
| 整頓 | 3/4 | 4/4 |
| 清掃 | 3/4 | 4/4 |
| 清潔 | 2/4 | 3/4 |
| 躾 | 1/4 | 2/4 |
| 合計 | 13/20 = 65% | 17/20 = 85% |
傾向に注目してください。整理と整頓は一度の集中で決まるため、すぐに上がります。清潔と躾は日々の習慣に左右されるため、ゆっくりとしか動きません。5Sが最後の2つの柱で途切れやすいのはこのためです。
5S監査チェックリスト
5Sを維持する監査は、短く、客観的で、チーム自身が行います。始めるなら柱ごとに4項目で十分です。
| 柱 | はい・いいえで答える項目 |
|---|---|
| 整理 | 現場に使っていないものはないか。別の製品の材料はないか。期限切れの赤札はないか。古くなった書類はないか。 |
| 整頓 | すべての工具が表示された場所にあるか。各番地にラベルがあるか。最もよく使うものが手の届く所にあるか。通路は空いているか。 |
| 清掃 | 床と作業台はきれいか。設備に新しい漏れや汚れはないか。廃棄物は分別されているか。清掃ルーチンは完了したか。 |
| 清潔 | 現場は標準写真と一致しているか。視覚的なルールは読み取れるか。各エリアに責任者がいるか。未解決の異常に担当者がいるか。 |
| 躾 | 前回の監査は期日どおりだったか。前回の点数から出た対策は完了したか。チームは標準を説明できるか。点数はボードに掲示されているか。 |
結果は、エリアの目で見る管理ボードに掲示します。点数が低いときは、責めるのではなく対策を動かします。
頻度については、チームが自分の現場を毎週10分で監査し、管理者が月に1回、別のエリアで相互監査を行います。合格とする最低点は会社が決めることですが、全員に同じ基準であること、そして不合格の項目ごとに担当者と期日のある対策が生まれることが大切です。
5S、6S、大掃除、TPMの違い
| 概念 | 焦点 | 5Sとの違い |
|---|---|---|
| 6S | 5Sに安全を加えたもの | 安全の柱が加わる。土台は同じ |
| 大掃除 | エリアの見た目 | 整理・標準・監査がない。効果は数日で消える |
| TPM | 設備の信頼性 | 5Sを自主保全の第一歩として使う |
| カイゼン | プロセスの継続的改善 | 5Sが、改善が目に見える状態をつくる |
要するに、5Sは環境を整え、カイゼンはプロセスを改善し、TPMは設備を守ります。この3つはこの順序で一緒に進めると最もうまくいきます。
5Sが他のリーン手法より先に来る理由
点検しながら清掃することは、TPMの自主保全の第一歩です。工具が正しい場所にあれば、SMEDの段取り替え時間が短くなります。また、ものを探すことは動作のムダであり、リーンのムダの1つです。現場に標準写真ができれば、標準作業に目に見える土台が生まれます。
5Sを維持できたときに得られるものは、工具を探す時間の減少、塞がれた床や通路による事故リスクの低下、欠陥や漏れの早期発見、空いたスペース、そして逸脱が目立つ環境です。一般的な効果を約束するのではなく、これらを自分の現場で前後を比べて測ってください。
5Sがただの大掃除になってしまう失敗
- 一度だけ大がかりにやって、二度と戻らない。
- 整理を飛ばし、もともとあったものを片づけるだけにする。
- チームを巻き込まず、誰も理解していないルールで標準化する。
- 監査を改善ではなく処罰に使う。
- パイロットではなく工場全体から始める。
5Sが大掃除になったことを示す最もはっきりしたサインは、数週間で現場が元の状態に戻ることです。その場合、もう一度大がかりにやり直しても効果はありません。維持が崩れやすい標準化、監査、リーダーの現場での姿勢を見直してください。
次の一歩:パイロットセルを選び、現状を写真に撮ります。赤札作業のために午前中を1回確保し、保留期間を決めます。20項目の初回監査を行い、点数は評価せずにボードに掲示します。1か月間、毎週監査を繰り返し、柱ごとの推移を比べます。清潔と躾が遅れる場合、原因はチームではなく、まだ存在しない日々の習慣です。
よくある質問
5Sとは何ですか?
整理(Sort)、整頓(Set in Order)、清掃(Shine)、清潔(Standardize)、躾(Sustain)の5つで、日本語のseiri、seiton、seiso、seiketsu、shitsukeに由来します。
5Sの意味は何ですか?
日本発の5つの職場整備の実践を指します。ローマ字で書くと、名前がすべてSで始まります。
5Sはどう導入しますか?
パイロットエリアから始め、写真を撮り、不要なものに赤札を貼り、使用頻度で整頓し、点検しながら清掃し、写真で標準化して、毎週監査します。
赤札とは何ですか?
使っていると誰も確認できない品目に付ける日付入りの札です。品目は保留エリアに移され、期限内に引き取り手がいなければ作業エリアから外されます。
6Sはありますか?
あります。安全のための6つ目のSを加える実践者もいます。リーン・エンタープライズ・インスティテュートもこの変形に触れています。
5Sの導入にはどれくらいかかりますか?
最初の3つの柱は、パイロットエリアなら数日でできます。時間がかかるのは習慣づけで、頻繁な監査によって支えます。
5Sは事務所でも使えますか?
使えます。書類、机、キャビネット、電子フォルダーにも同じ柱が当てはまり、整理は使用頻度を基準に行います。
参考文献
- Lean Enterprise Institute. 5S. Lean Lexicon. https://www.lean.org/lexicon-terms/five-s/
- Lean Enterprise Institute. Visual Management. Lean Lexicon. https://www.lean.org/lexicon-terms/visual-management/
- HIRANO, H. 5 Pillars of the Visual Workplace: The Sourcebook for 5S Implementation. Portland: Productivity Press.
- OSADA, T. The 5S's: Five Keys to a Total Quality Environment. Tokyo: Asian Productivity Organization.
特記のない限り、参考文献は英語です。

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。