- Cosa sono le 5S
- Le cinque S, in ordine
- Implementazione delle 5S passo passo
- Esempio numerico: cartellini rossi e audit
- Lista di controllo per l'audit 5S
- 5S, 6S, giornate di pulizia e TPM: le differenze
- Perché le 5S vengono prima degli altri strumenti lean
- Errori che trasformano le 5S in una semplice pulizia
- Domande frequenti
Cosa sono le 5S
Le 5S sono cinque pratiche di organizzazione del posto di lavoro che sostengono la gestione visiva e la produzione snella. Il Lean Enterprise Institute elenca i termini giapponesi: seiri, seiton, seiso, seiketsu e shitsuke, di solito tradotti con Sort (selezionare), Set in Order (sistemare), Shine (splendere), Standardize (standardizzare) e Sustain (sostenere). La pratica nasce nell'industria giapponese e si è diffusa in Occidente grazie ad autori come Hiroyuki Hirano e Takashi Osada.
L'obiettivo non è avere una postazione in ordine per i visitatori. È rendere visibile qualsiasi anomalia: l'utensile mancante, la perdita, la scorta oltre il limite, il documento di cui nessuno è responsabile. In una postazione dove tutto ha il suo posto ed è pulito, chiunque capisce in pochi secondi cosa è fuori standard.
Per questo le 5S sono la base di quasi ogni programma lean: senza un minimo di ordine, la gestione visiva, la TPM e il lavoro standardizzato non reggono.
Le cinque S, in ordine
| Pilastro | Giapponese | Cosa fare | Esempio |
|---|---|---|---|
| Selezionare (Sort) | Seiri | Separare ciò che serve da ciò che non serve e rimuovere il resto | Utensili rotti, ricambi obsoleti, vecchie carte |
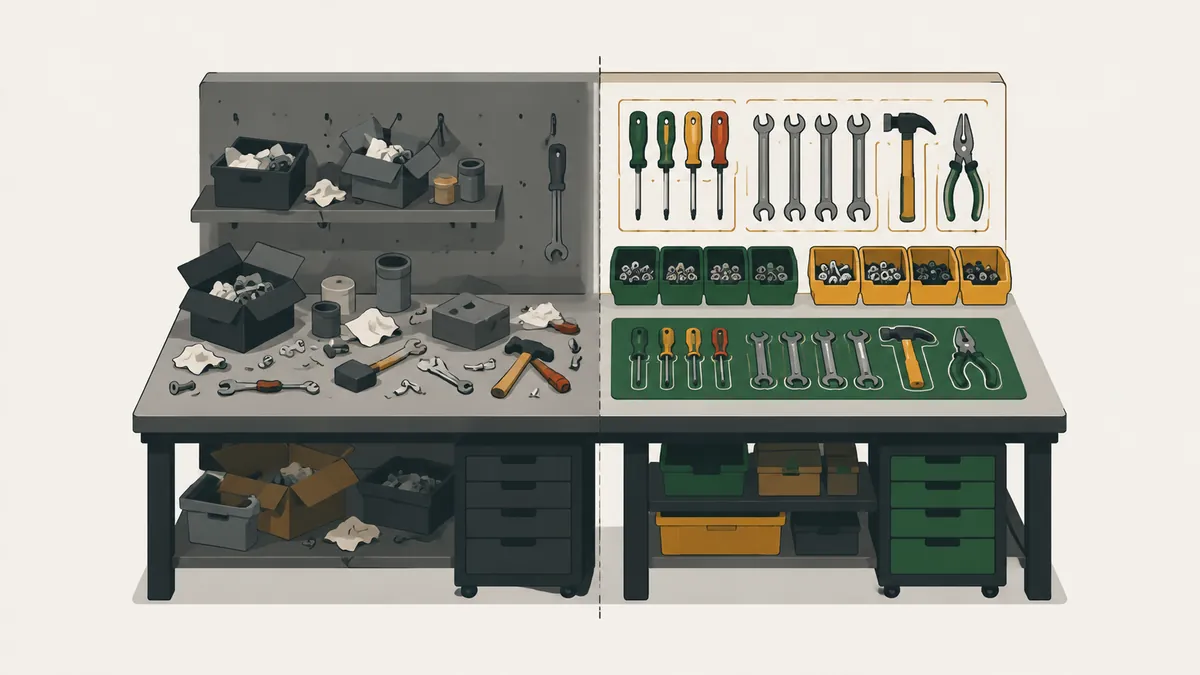
| Sistemare (Set in Order) | Seiton | Un posto per ogni cosa e ogni cosa al suo posto | Pannello con sagome per gli utensili |
| Splendere (Shine) | Seiso | Pulire e, mentre si pulisce, ispezionare | Scoprire una perdita d'olio mentre si pulisce la macchina |
| Standardizzare (Standardize) | Seiketsu | Mantenere i primi tre con regole visibili | Foto di come deve apparire la postazione |
| Sostenere (Sustain) | Shitsuke | Trasformare i primi quattro in abitudine | Audit breve e frequente |
Alcuni praticanti aggiungono una sesta S, per la sicurezza, e il Lean Enterprise Institute osserva che Toyota tradizionalmente ne cita solo quattro. Anche i nomi in italiano variano da azienda ad azienda. Conta la sequenza: non ha senso standardizzare ciò che non è stato selezionato né sistemato.
- Selezionare: per ogni articolo chiedetevi se viene usato, quanto spesso e da chi. Senza un uso previsto, non appartiene alla postazione.
- Sistemare: riponete in base alla frequenza d'uso, date un indirizzo a ogni articolo e usate sagome, colori o etichette perché chiunque possa rimetterlo al posto giusto.
- Splendere: pulire è ispezionare. Ogni perdita, parte allentata o rumore trovato diventa un'anomalia registrata, e la fonte dello sporco va eliminata, non solo pulita.
- Standardizzare: trasformate l'accordo in una regola visibile: foto della postazione, colori per tipo di articolo, limiti segnati e un responsabile per ogni area.
- Sostenere: non si può decretare. Nasce dall'audit breve, da un responsabile presente in postazione e dal riconoscimento di chi mantiene lo standard.
Implementazione delle 5S passo passo
- Scegliete una piccola area pilota, visibile e con un team disponibile. Una cella, non tutto lo stabilimento.
- Scattate foto «prima» da più angolazioni.
- Selezionate con i cartellini rossi. Tutto ciò di cui nessuno può confermare l'uso riceve un cartellino datato e va in un'area di attesa. Ciò che non viene reclamato entro il periodo concordato lascia l'area.
- Sistemate in base all'uso. Ciò che si usa sempre resta a portata di mano; ciò che si usa una volta alla settimana può stare più lontano.
- Segnate pavimenti, scaffali e pannelli con un'identificazione visiva chiara.
- Pulite ispezionando e annotate ogni anomalia trovata.
- Standardizzate con una foto: com'è la postazione a fine turno.
- Fate l'audit con una lista di controllo breve e frequente, compilata dal team stesso.
Un cartellino rosso deve registrare l'articolo, la data, chi lo ha applicato, il motivo e la destinazione proposta: scartare, spostare o tenere. Fissate il periodo di attesa prima di iniziare, per esempio una settimana, e affidate a una sola persona l'ultima parola su ciò che esce dall'area. Senza questo responsabile, l'angolo dei cartellini rossi diventa un nuovo magazzino.
La stessa logica vale fuori dallo stabilimento: magazzini, laboratori, uffici e cartelle digitali accumulano anch'essi ciò che nessuno usa.
Esempio numerico: cartellini rossi e audit
Esempio illustrativo, con numeri inventati. Una cella di assemblaggio ha 160 articoli in postazione, tra utensili, attrezzature, contenitori e documenti. Il team applica un cartellino rosso a tutto ciò che nessuno sa giustificare.
| Fase | Articoli | Quota sul totale |
|---|---|---|
| Articoli esaminati in postazione | 160 | 100,0% |
| Con cartellino rosso | 40 | 25,0% |
| Scartati o venduti | 28 | 17,5% |
| Spostati in un'altra area | 8 | 5,0% |
| Tornati in postazione (uso confermato) | 4 | 2,5% |
| Articoli che restano in postazione | 124 | 77,5% |
Il calcolo: 28 + 8 + 4 = 40 articoli con cartellino. Articoli rimasti in postazione: 160 − 28 − 8 = 124, cioè il 22,5% in meno. Per questi 124, il team ora sa dove vive ciascuno.
Poi arriva l'audit: 20 verifiche, 4 per pilastro, ciascuna con risposta sì o no. Il punteggio è il numero di sì diviso 20.
| Pilastro | Primo audit | Dopo 30 giorni |
|---|---|---|
| Selezionare | 4 su 4 | 4 su 4 |
| Sistemare | 3 su 4 | 4 su 4 |
| Splendere | 3 su 4 | 4 su 4 |
| Standardizzare | 2 su 4 | 3 su 4 |
| Sostenere | 1 su 4 | 2 su 4 |
| Totale | 13 su 20 = 65% | 17 su 20 = 85% |
Notate l'andamento: Selezionare e Sistemare salgono in fretta, perché dipendono da uno sforzo una tantum. Standardizzare e Sostenere si muovono lentamente, perché dipendono dalla routine. Per questo le 5S si spengono di solito negli ultimi due pilastri.
Lista di controllo per l'audit 5S
Un audit che sostiene le 5S è breve, oggettivo e fatto dal team. Quattro verifiche per pilastro bastano per cominciare:
| Pilastro | Verifiche sì o no |
|---|---|
| Selezionare | C'è un articolo inutilizzato in postazione? C'è materiale per un altro prodotto? Qualche cartellino rosso è scaduto? Qualche documento è obsoleto? |
| Sistemare | Ogni utensile è al suo posto segnato? Ogni indirizzo è etichettato? Ciò che si usa di più è a portata di mano? I passaggi sono liberi? |
| Splendere | Pavimento e banco sono puliti? C'è una nuova perdita o sporco sull'attrezzatura? I rifiuti sono separati? La routine di pulizia è stata fatta? |
| Standardizzare | La postazione corrisponde alla foto standard? Le regole visive sono leggibili? Ogni area ha un responsabile? Le anomalie aperte hanno un responsabile? |
| Sostenere | L'ultimo audit è stato fatto in tempo? Le azioni dell'ultimo punteggio sono state chiuse? Il team sa spiegare lo standard? Il punteggio è sulla lavagna? |
Il risultato va sulla lavagna di gestione visiva dell'area. Un punteggio basso innesca un'azione, non una colpa.
Quanto alla frequenza, il team fa l'audit della propria postazione ogni settimana in dieci minuti, e il responsabile fa un audit incrociato una volta al mese in un'altra area. Il punteggio minimo accettabile è una decisione dell'azienda; l'importante è che sia lo stesso per tutti e che ogni verifica fallita generi un'azione con un responsabile e una data.
5S, 6S, giornate di pulizia e TPM: le differenze
| Concetto | Focus | Differenza rispetto alle 5S |
|---|---|---|
| 6S | 5S più sicurezza | Aggiunge un pilastro sicurezza; la base è la stessa |
| Giornata di pulizia | Aspetto dell'area | Niente selezione, standard o audit; l'effetto dura pochi giorni |
| TPM | Affidabilità delle attrezzature | Usa le 5S come primo passo della manutenzione autonoma |
| Kaizen | Miglioramento continuo del processo | Le 5S creano l'ordine in cui compaiono i miglioramenti |
In sintesi: le 5S organizzano l'ambiente, il kaizen migliora il processo e la TPM si prende cura delle attrezzature. I tre lavorano meglio insieme, in quest'ordine.
Perché le 5S vengono prima degli altri strumenti lean
Pulire ispezionando è il primo passo della manutenzione autonoma nella TPM. Gli utensili al posto giusto riducono il tempo di attrezzaggio nello SMED. E cercare le cose è spreco di movimento, uno degli sprechi del lean. Quando la postazione ha una foto standard, il lavoro standardizzato ha una base visibile.
Cosa portano le 5S quando sono sostenute: meno tempo perso a cercare utensili, minor rischio di infortuni per pavimenti e passaggi ostruiti, difetti e perdite individuati prima, spazio liberato e un ambiente in cui lo scostamento si nota. Misurate questi effetti nella vostra postazione, prima e dopo, invece di promettere guadagni generici.
Errori che trasformano le 5S in una semplice pulizia
- Fare un grande sforzo una volta e non tornarci più.
- Saltare la selezione e limitarsi a riordinare ciò che c'era già.
- Standardizzare senza il team, con regole che nessuno capisce.
- Usare l'audit per punire invece di migliorare.
- Partire da tutto lo stabilimento invece che da un pilota.
Il segno più chiaro che le 5S sono diventate una pulizia: la postazione torna allo stato precedente in poche settimane. In quel caso ripetere lo sforzo non aiuta: rivedete standardizzazione, audit e presenza della leadership, dove di solito il mantenimento fallisce.
Prossimo passo: scegliete una cella pilota e fotografate il suo stato attuale. Dedicate una mattina ai cartellini rossi e definite il periodo di attesa. Fate il primo audit da 20 verifiche e pubblicate il punteggio sulla lavagna senza giudizi. Ripetete l'audit ogni settimana per un mese e confrontate l'evoluzione per pilastro. Se Standardizzare e Sostenere restano indietro, il problema non è il team: è la routine che ancora non esiste.
Domande frequenti
Quali sono le 5S?
Selezionare (Sort), sistemare (Set in Order), splendere (Shine), standardizzare (Standardize) e sostenere (Sustain), dai termini giapponesi seiri, seiton, seiso, seiketsu e shitsuke.
Cosa significa 5S?
Indica cinque pratiche giapponesi di organizzazione del posto di lavoro, i cui nomi iniziano tutti con la S quando scritti in alfabeto latino.
Come si implementano le 5S?
Partite da un'area pilota, scattate foto, mettete cartellini rossi sul superfluo, sistemate in base all'uso, pulite ispezionando, standardizzate con una foto e fate l'audit ogni settimana.
Cos'è un cartellino rosso?
Un cartellino datato applicato agli articoli di cui nessuno può confermare l'uso. Vanno in un'area di attesa e lasciano l'area di lavoro se nessuno li reclama in tempo.
Esistono le 6S?
Sì, alcuni praticanti aggiungono una sesta S per la sicurezza. Il Lean Enterprise Institute segnala questa variante.
Quanto tempo serve per implementare le 5S?
I primi tre pilastri si fanno in pochi giorni in un'area pilota. Ciò che richiede tempo è l'abitudine, sostenuta da audit frequenti.
Le 5S funzionano in ufficio?
Sì. Gli stessi pilastri valgono per pratiche, scrivanie, armadi e cartelle digitali, con la selezione basata sulla frequenza d'uso.
Fonti
- Lean Enterprise Institute. 5S. Lean Lexicon. https://www.lean.org/lexicon-terms/five-s/
- Lean Enterprise Institute. Visual Management. Lean Lexicon. https://www.lean.org/lexicon-terms/visual-management/
- HIRANO, H. 5 Pillars of the Visual Workplace: The Sourcebook for 5S Implementation. Portland: Productivity Press.
- OSADA, T. The 5S's: Five Keys to a Total Quality Environment. Tokyo: Asian Productivity Organization.
Fonti in inglese, salvo diversa indicazione.

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.