- Um cronômetro ao lado da emenda
- Os desperdícios do Lean vistos através de uma conexão
- Poka-yoke: quando o componente impede o erro
- Qualidade na fonte: o teste que sai da obra e vai para a fábrica
- Trabalho padronizado também vale para o projeto elétrico
- Padronizar componentes sem engessar
- Um kaizen de uma máquina só
- Perguntas frequentes
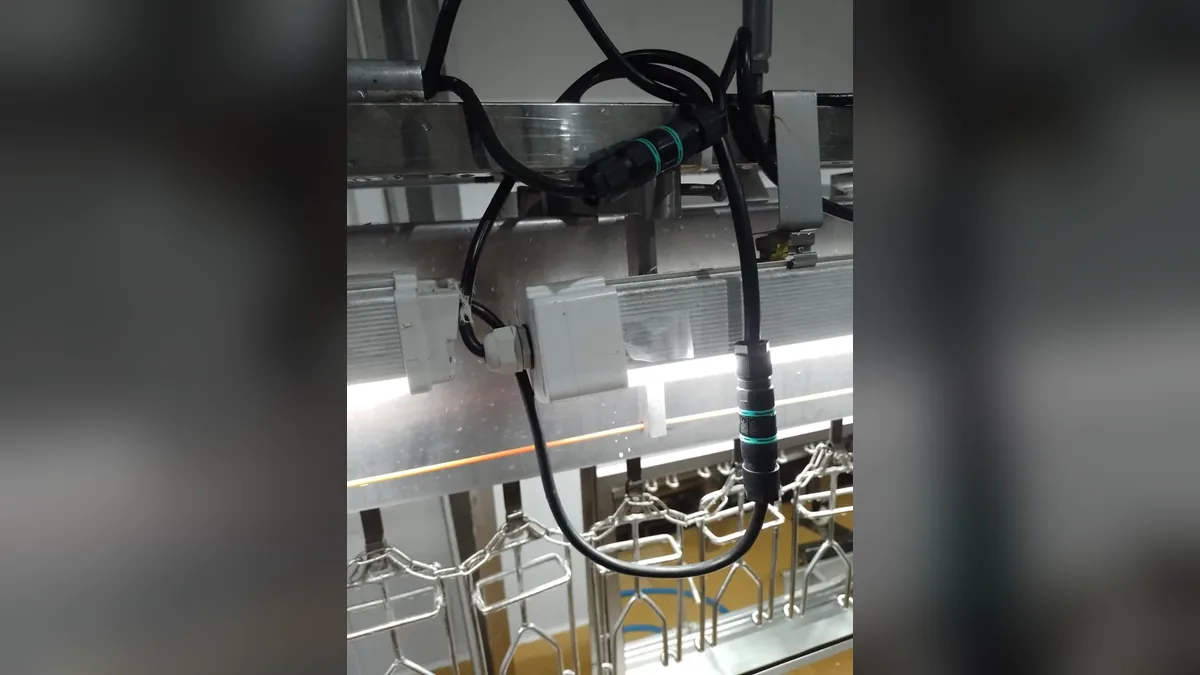
Boa parte do desperdício de uma fábrica é decidida na folha de especificação, muito antes de chegar ao chão de fábrica. Uma emenda de cabo feita em campo mostra isso bem. Cronometrada como numa análise de processo, ela tem descascar, emendar, isolar, aplicar fita, aplicar massa ou resina, esperar a cura, testar e fechar a caixa. Pouca coisa ali agrega valor. E cada etapa manual é também um modo de falha: se a emenda ceder em seis meses, o tempo volta, acrescido da parada.
O Lean costuma ser lembrado pelas mudanças de layout e de linha, mas a especificação de um componente é uma decisão de processo como qualquer outra. O Lean Enterprise Institute define o Lean como uma forma de pensar e agir voltada a criar o valor necessário com menos recursos e menos desperdício (lean.org). Aplicar essa ideia às conexões elétricas é um bom treino de olhar, porque elas estão em toda máquina e quase ninguém as enxerga.
Um cronômetro ao lado da emenda
No método que a Techno do Brasil apresentou no Mundo SENAI (descrito no guia da série), três temas se repetem: erro de instalação, número de componentes e pontos fracos do circuito. É vocabulário de engenharia elétrica e, termo a termo, vocabulário de Lean. Erro de instalação é defeito; componente a mais é processamento excessivo; ponto fraco é etapa que pode falhar.
Uma conexão mal escolhida não aparece no mapeamento da cadeia de valor (VSM). Aparece depois, como sintoma: a parada não planejada, o refugo sem causa, o técnico que some por duas horas para achar um mau contato. O mapa registra o efeito. A causa ficou lá atrás, na folha de especificação.
Os desperdícios do Lean vistos através de uma conexão
Dos oito desperdícios clássicos (a lista completa está no Lean Enterprise Institute), seis aparecem com clareza quando se olha para uma conexão elétrica.
| Desperdício | Como aparece na conexão | Decisão de projeto que previne |
|---|---|---|
| Defeitos | Sensor ou balança com leitura instável por umidade gera refugo e retrabalho | Grau de proteção e proteção anticondensação adequados ao ambiente |
| Espera | Linha parada aguardando diagnóstico de falha intermitente ou peça de reposição | Conexões reinspecionáveis e reposição padronizada em estoque |
| Movimentação | Técnico abre caixas, desliga bornes e refaz ligações em campo | Plugue e soquete e versões pré-cabeadas |
| Processamento excessivo | Emendas improvisadas com fita, massa ou resina, em várias camadas | Emenda projetada para o ambiente, com poucos componentes |
| Estoque | Dezenas de modelos de reposição para a mesma função | Padronização por função e por ambiente |
| Talento não aproveitado | Técnico qualificado gastando o turno para refazer ligação mal executada | Instalação simples, que depende menos de habilidade individual |
Repare que a coluna da direita não fala de produto, fala de decisão. O desperdício não está no conector; está na escolha de um conector que não combina com o lugar onde ele vai trabalhar. Por isso o primeiro artigo desta série trata as conexões como ponto fraco da produção, e o segundo mostra como escolher conectores elétricos industriais com critério.
Poka-yoke: quando o componente impede o erro
O poka-yoke parte de uma premissa simples: pessoas erram, e o processo precisa ser desenhado para que o erro não aconteça ou seja percebido na hora. Pedir atenção não é solução. Na apresentação e no catálogo da Techno, quatro elementos conversam diretamente com esse princípio.
Menos peças para montar
A vedação co-moldada foi apresentada como “nova tecnologia”: plástico e borracha injetados juntos, com aderência químico-mecânica entre os dois. A Techno lista três efeitos: instalação rápida com poucos componentes, redução dos erros de instalação graças às juntas anti-vazamento e maior resistência, que resulta em maior confiabilidade. Num DFMEA, cada peça separada e cada etapa de montagem é um modo de falha com sua própria ocorrência: o anel montado invertido, esquecido na bancada ou caído dentro da caixa. A co-moldagem elimina a interface e a etapa, e reduz a ocorrência por projeto, não por treinamento. Esse é o poka-yoke mais forte que existe, o que remove a oportunidade do erro.
Variantes que não se confundem
Para algumas séries, o catálogo cita versões com chaves mecânicas e cores diferentes para circuitos de energia e de sinalização. É poka-yoke na forma mais pura: o conector de sinal fisicamente não entra no de potência.
Trava que mostra se a conexão está completa
Travas push-pull, de rotação ou baioneta dão retorno tátil e visual. O operador sabe que encaixou. Uma conexão “meio encaixada” é um dos defeitos mais traiçoeiros, porque funciona no teste e falha na vibração: o contato com folga sofre micromovimento, corrosão por atrito (fretting) e oxidação, a resistência de contato sobe e o ponto aquece. E a vedação, sem a compressão prevista, deixa de vedar.
Um conector por cabo
Num dos cases apresentados, painéis de máquina com conectores retangulares multipolares foram redesenhados com conectores circulares de painel, cada um dimensionado para o seu cabo: 12 vias, 8 vias, 3 vias. Com conectores diferentes por função, ligar o cabo errado no lugar errado fica muito mais difícil. O case completo está em Cases de conexões elétricas em ambientes hostis.
Qualidade na fonte: o teste que sai da obra e vai para a fábrica
O jidoka propõe construir a qualidade no processo, em vez de inspecioná-la no fim. Em conexões, isso significa deslocar o máximo possível de montagem e teste do campo, onde as condições são ruins e a variação é alta, para a fábrica, onde o processo é controlado.
O catálogo da Techno descreve soluções pré-cabeadas, com o cabo injetado em peça única, e informa que a equipe realiza testes elétricos e mecânicos em cada produção. Na linha xDRY, de proteção anticondensação, a apresentação trouxe o selo “testados 100%”. E os materiais chegam com ensaios que respondem por antecipação a causas típicas de degradação: envelhecimento em ozônio (ISO 1431-1), névoa salina (EN 60068-2-11), 1.000 horas de UV (EN 60079-0), classificação f1 da UL 746C para uso externo e uma tabela de resistência química que inclui óleos lubrificantes, gasolina, amônia, fertilizantes e água do mar.
Há uma distinção técnica por trás disso. O grau IP é um ensaio de tipo: curto, em condição controlada, com o conjunto novo e bem montado. Envelhecimento, UV, ozônio, névoa salina, química e ciclo térmico ficam fora dele. Qualificar o material para esses agentes é construir qualidade para o tempo de serviço, e não só para o dia do ensaio. É o mesmo raciocínio da regra prática 1-10-100: o que custa 1 para prevenir no projeto custa 10 para corrigir na instalação e 100 quando falha em operação.
Para quem compra, isso muda a pergunta. Em vez de “quem vai inspecionar a emenda depois de pronta?”, passa a ser “quanto da emenda eu consigo receber pronta?”. Comprimento de cabo e acabamento dos terminais, segundo o catálogo, podem ser definidos sob medida, e vale fazer essa definição na compra, não na obra.
Trabalho padronizado também vale para o projeto elétrico
Trabalho padronizado é a base de qualquer melhoria: sem um padrão, não há o que melhorar. A apresentação da Techno trouxe algo que nem sempre aparece quando o assunto é conector: um método de três etapas para uma instalação correta e duradoura, que funciona como um padrão de projeto.
- Analisar o ambiente externo. Umidade, água, química, pressão, calor, variação de temperatura e condensação.
- Escolher e harmonizar os cabos. Diâmetro externo, número de polos, seção de cada polo e especificação técnica. A apresentação comparou, por exemplo, o EPR (borracha etileno-propileno, flexível e com bom desempenho em locais úmidos e redes subterrâneas) com o PU à base de poliéter, imune à hidrólise e resistente a água salgada, esgoto, fungos, óleos minerais e graxas. O vídeo exibido na apresentação mostra essa etapa. Harmonizar importa por dois motivos físicos: a vedação do prensa-cabo só comprime corretamente com o diâmetro dentro da faixa (fora dela, a borracha não veda ou sofre deformação permanente mais cedo), e em cabos multifilares a água pode migrar por capilaridade entre os fios e chegar ao conector por dentro, com a capa íntegra.
- Eliminar todos os pontos fracos. Planta baixa do circuito, distâncias em metros entre componentes, identificação e contagem de cada interrupção de cabo (emenda reta, derivação em T, Y, H ou múltipla), mudanças de bitola e distâncias entre interrupções.
A terceira etapa é uma análise de processo aplicada ao circuito, com base quantitativa. As interrupções de cabo funcionam como elementos em série: Rsistema = R1 × R2 × … × Rn. Com números ilustrativos, 20 conexões com 99% de confiabilidade anual cada dão 0,9920 ≈ 0,82, cerca de 18% de chance de pelo menos uma falha no ano. As alavancas são as mesmas de um processo produtivo: eliminar etapas desnecessárias e tornar robustas as que ficam.
Na minha avaliação, é aqui que está o diferencial da abordagem da Techno. A empresa trata a ligação como sistema (ambiente, cabo, interrupções, conexão, validação), e não como item de catálogo; projeta para reduzir interfaces e erro de montagem; cobre com o xDRY a condensação, modo de falha que o ensaio IP não reproduz; e qualifica o material para o tempo. Isso é um diferencial porque ataca o desperdício na fase em que ele é mais barato de evitar.
Até o eletroduto ganhou um padrão visual na apresentação: PVC amarelo corrugado para paredes, PVC laranja para lajes e pisos, PEAD preto com proteção UV para áreas externas. Cor por aplicação é gestão visual, a mesma lógica do 5S.
Padronizar componentes sem engessar
O catálogo geral da Techno é amplo, com milhares de códigos entre emendas, derivações, desconectáveis, conectores de painel, caixas e prensa-cabos. Para o projeto, essa variedade é uma vantagem. Para a manutenção, sem regra, ela vira estoque parado e erro de reposição. Uma forma prática de equilibrar:
- Liste as funções que existem na planta: emenda, derivação, plugue e soquete, painel, prensa-cabo.
- Para cada combinação de função e ambiente (seco, úmido, lavagem, enterrado, externo), escolha uma família de referência.
- Registre as exceções e o motivo de cada uma.
- Revise o padrão quando as falhas ou o ambiente mudarem, no ritmo da melhoria contínua.
O ganho de estoque e de tempo de reposição conversa com a gestão de peças sobressalentes e MRO e, do lado da manutenção, com a TPM aplicada às conexões.
Um kaizen de uma máquina só
Nada disso exige um programa corporativo. Um kaizen de pequeno porte, numa única máquina, já mostra o caminho:
- Escolha a máquina com mais histórico de falha elétrica no último ano. Um diagrama de Pareto das ordens corretivas ajuda.
- Mapeie as conexões como a terceira etapa do método: cada interrupção de cabo, seu tipo e seu ambiente.
- Classifique os desperdícios com a tabela deste artigo.
- Teste uma mudança em um ponto crítico e registre o tempo de instalação e as falhas seguintes.
- Padronize se houver ganho e leve a regra para as máquinas parecidas.
Para medir o efeito na disponibilidade, use TEEP e OEE; para colocar o resultado em reais, o custo total das conexões industriais mostra como fazer a conta. E, se quiser conhecer a empresa cujo material serviu de base para os exemplos, o guia sobre a Techno do Brasil reúne o panorama.
De volta à emenda cronometrada do início: o Lean pergunta quais etapas agregam valor. Na conexão de campo, a melhor resposta raramente é fazer as mesmas etapas mais rápido. É especificar um componente que torne metade delas desnecessária, e com elas os modos de falha que traziam junto.
Perguntas frequentes
Escolher um componente melhor é uma ação Lean?
É, quando a escolha previne defeito, espera, movimentação ou retrabalho na origem. O Lean não exige tecnologia nova, exige entender onde o desperdício nasce, e muitas vezes ele nasce na especificação.
Como o poka-yoke se aplica a conectores elétricos?
Com menos componentes soltos na montagem, como na vedação co-moldada, com versões de chaves mecânicas ou cores diferentes por função, com travas que mostram se o encaixe está completo e com um conector dimensionado para cada cabo.
Quais desperdícios do Lean uma conexão mal escolhida causa?
Principalmente defeitos, espera, movimentação, processamento excessivo, estoque e talento não aproveitado. Todos aparecem como parada, retrabalho ou tempo de técnico gasto em reparos que poderiam ter sido evitados.
Padronizar conectores não limita a especificação correta?
Limita se o padrão for rígido demais. A saída é padronizar por função e por ambiente, manter uma regra clara para exceções e revisar o padrão quando as falhas mostrarem que algo mudou.
Esse raciocínio vale para fábricas pequenas?
Vale, e costuma dar retorno rápido. O ganho vem de eliminar falhas repetidas e reduzir o tempo de reparo, e o piloto pode começar numa única máquina.
Nesta série
- Techno do Brasil: tecnologia em conexões elétricas (guia da série)
- Conexões elétricas industriais e produtividade
- Como escolher conectores elétricos industriais
- IP66, IP68 e IP69K: o que significam
- Condensação e infiltração de água em conexões
- Conexões industriais e TPM: confiabilidade
- Lean e desperdícios na escolha de componentes
- Cases de conexões elétricas em ambientes hostis
- Custo total das conexões industriais (TCO)
Fontes
- Techno do Brasil. Apresentação “Aplicações Complicadas e Hostis”, conduzida por Mário Adinolfi no Curso de Homologação de Instalações Techno do Brasil, Mundo SENAI, Marechal Cândido Rondon (PR), 06/11/2026.
- Techno. Catálogo Geral (CATGENIT102024), versão em português.
- Vídeo sobre escolha e harmonização dos cabos, exibido na apresentação (YouTube).
- Lean Enterprise Institute: What is Lean?
- Lean Enterprise Institute: The Eight Wastes of Lean
- Techno do Brasil: site oficial.
Guarde este endereço: o Manufatura Enxuta é a sua escola de manufatura enxuta. Volte sempre que precisar estudar, com artigo completo, mapa visual e fontes confiáveis. Siga uma das trilhas de estudo ou consulte o glossário A–Z.
Aprofunde a tecnologia na fonte
Esta série explica a tecnologia por trás das conexões e o efeito dela sobre o desperdício. Para os dados técnicos de cada item, consulte o catálogo e as fichas no site oficial da Techno do Brasil.
Ver o site oficial
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.


