- O pedido de compra que diz pouco
- Etapa 1: ler o ambiente
- Etapa 2: o cabo define o conector
- Etapa 3: caçar os pontos fracos do circuito
- Case: o painel que trocou de conector
- Checklist de especificação
- Emenda, plugue, painel ou caixa: qual tipologia escolher
- Como ler o código do produto
- Da escolha ao padrão de manutenção
- Perguntas frequentes
O pedido de compra que diz pouco
Um conector especificado só por “IP68, 4 polos” tem metade dos seus modos de falha em aberto. A requisição não diz se o cabo tem 7 ou 11 milímetros de diâmetro, se o ponto é lavado com água quente, se o motor sai da base duas vezes por ano ou se, no meio do trajeto, existe uma emenda que ninguém desenhou. São exatamente essas variáveis que decidem se a vedação vai trabalhar como no ensaio. Quando a falha aparece, meses depois, ela está longe de quem fez a compra e já custa muito mais do que custaria no projeto.
A regra prática conhecida como 1-10-100 resume o problema: o que custa 1 para prevenir na especificação custa da ordem de 10 para corrigir na instalação e 100 quando falha em operação. Não é uma medição, é uma ordem de grandeza, mas descreve bem a vida de uma ligação elétrica.
No método que a Techno do Brasil apresentou no Mundo SENAI (detalhado no guia da série), o produto entra por último. Antes dele vêm três etapas de uma instalação correta e duradoura: analisar o ambiente externo, escolher e harmonizar os cabos e eliminar todos os pontos fracos. Num dos slides, a frase era direta: isso “não pode faltar no detalhamento do seu projeto elétrico”. Do ponto de vista de engenharia, é a sequência certa: ambiente, cabo, circuito e só então o conector. É qualidade na origem aplicada a um componente que costuma ser tratado como item de almoxarifado.
Etapa 1: ler o ambiente antes de olhar o produto
A primeira etapa do método da Techno lista sete agentes a observar no ponto de instalação: umidade, água, química, pressão, calor, variação de temperatura e condensação. Cada agente ataca um mecanismo diferente: água e pressão testam a vedação, o calor envelhece o elastômero, a química ataca o polímero e o ciclo térmico faz o conjunto “respirar”.
- Água e pressão. Respingo, chuva, mangueira, lavadora de alta pressão ou submersão são situações diferentes, e cada uma corresponde a um grau de proteção diferente. A diferença entre IP66, IP68 e IP69K está explicada em o que significam os graus IP66, IP68 e IP69K.
- Umidade e condensação. Um invólucro vedado que aquece e esfria sofre variação de pressão interna; ao esfriar, aspira ar úmido por qualquer microcaminho, e o ensaio IP não reproduz esse ciclo. É um mecanismo à parte, tratado em condensação e infiltração de água em conexões.
- Calor e variação de temperatura. Motores, fornos e iluminação aquecem e esfriam em ciclos. Temperatura alta acelera a deformação permanente da borracha, e o ciclo térmico gera micromovimento nos contatos. Por isso a temperatura de operação se confere na ficha da série (T-marking), e não só na faixa geral do material.
- Química. Óleo de corte, detergente de higienização, amônia de frigorífico, fertilizante, água do mar. Na apresentação, a Techno mostrou uma tabela de resistência química dos seus materiais; o assunto aparece com mais detalhe no artigo sobre graus de proteção.
O critério que considero decisivo: descreva a pior condição real do ponto, e não a condição média. A máquina que trabalha seca 23 horas por dia e é lavada a quente na última hora vive, para o conector, a condição da lavagem.
Etapa 2: o cabo define o conector, e não o contrário
A segunda etapa pede quatro dados do cabo: diâmetro externo, número de polos, seção (bitola) de cada polo e especificação técnica do cabo. Parece burocracia, mas é mecânica de vedação. O prensa-cabo veda por compressão de um elastômero sobre a capa do cabo. Com diâmetro abaixo da faixa, a compressão é insuficiente e a água encontra o caminho; acima, a vedação não fecha ou a capa é danificada. Há ainda o efeito do tempo: sob compressão e temperatura, a borracha sofre deformação permanente por compressão (compression set), perde a capacidade de voltar à forma e afrouxa. Uma vedação que já começa no limite inferior da compressão chega mais cedo ao ponto de vazar. O grau de proteção impresso na embalagem só vale para o conjunto montado dentro dessas faixas.
Por isso a palavra do método é harmonizar: cabo e conector precisam ser escolhidos juntos. A seção do condutor precisa caber no borne; o número de polos precisa atender potência e sinal; a capa precisa resistir ao mesmo ambiente que o conector.
EPR ou PU: o material da capa também é especificação
A apresentação dedicou um slide aos materiais de cabo. A comparação mostra que a capa precisa ser qualificada para o mesmo ambiente do conector:
| Material da capa | O que a Techno destacou | Onde faz sentido |
|---|---|---|
| EPR (borracha de etileno-propileno) | Maior flexibilidade mecânica e excelente desempenho em água e locais úmidos | Redes subterrâneas, instalações industriais, áreas molhadas, painéis com curvas apertadas |
| PU à base de poliéter (TPU) | Imune à hidrólise (degradação pela água), resiste a água doce e salgada, esgoto, fungos e ataque microbiano; compatível com óleos minerais, graxas, solventes e ácidos e bases fracos | Saneamento, ambientes com óleo, áreas externas e agressivas |
O material também mostrou a convenção de eletrodutos corrugados usada no mercado: PVC amarelo em paredes, PVC laranja em lajes e pisos e PEAD preto, com proteção UV, em áreas externas. Um vídeo citado na apresentação ajuda a visualizar a diferença de comportamento entre materiais de cabo.
Etapa 3: caçar os pontos fracos no desenho do circuito
Esta é a etapa que mais conversa com manutenção. A Techno propõe desenhar a planta baixa do circuito e, sobre ela, levantar:
- as distâncias em metros entre os componentes;
- todas as interrupções do cabo, identificadas e contadas;
- o tipo de cada interrupção: emenda reta, derivação em T, em Y, em H ou múltipla;
- as mudanças de bitola que acontecem nessas interrupções;
- as distâncias entre uma interrupção e outra.
A razão de contar é de confiabilidade. Num circuito, as interrupções de cabo funcionam como elementos em série: basta uma falhar para o circuito parar. A confiabilidade do conjunto é o produto das confiabilidades individuais, Rsistema = R1 × R2 × … × Rn. Com 20 conexões de 99% de confiabilidade anual cada, o circuito fica em 0,9920 ≈ 0,82: cerca de 18% de chance de pelo menos uma falha no ano, mesmo com componentes individualmente “bons”.
A conta mostra as duas alavancas: reduzir o número de interrupções e elevar a confiabilidade de cada uma. É isso, em linguagem de engenharia, o que o método chama de “eliminar todos os pontos fracos”. Na prática, a pergunta “quantas emendas existem no circuito de iluminação externa e em que ponto a bitola muda?” raramente tem resposta pronta, e sem esse número não há como gerenciar o risco. Cortar interrupções que não agregam valor é também o que o Lean faz com os desperdícios na escolha de componentes.
O desenho alimenta diretamente um FMEA de projeto: com as interrupções numeradas, cada uma recebe severidade, ocorrência e detecção, e fica claro quais merecem o conector de maior desempenho. Vale tratar também cada interface do próprio conector como modo de falha: anel de vedação separado, peça avulsa e etapa de montagem em campo têm, cada um, sua ocorrência. A vedação co-moldada que a Techno apresentou, com plástico e borracha injetados juntos e aderência químico-mecânica entre eles, elimina uma dessas interfaces e uma etapa de montagem. É redução de ocorrência por projeto, um poka-yoke na origem.
Case: o painel de máquina que trocou de conector
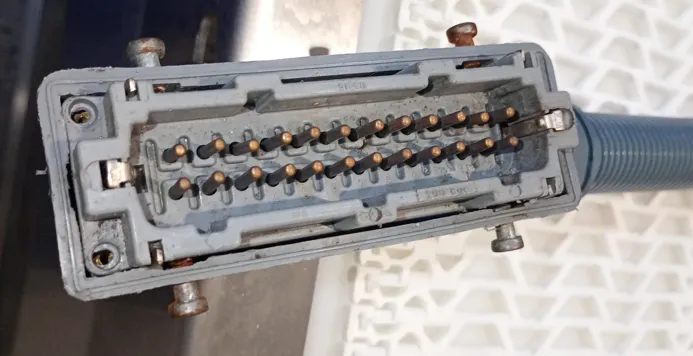
Entre os cases da apresentação, o que melhor ilustra o método é o de painéis de máquinas com solução customizada. O cenário: painéis que usavam conectores retangulares multipolares, como o da foto. A necessidade: levar cabos de diferentes quantidades de vias até o painel, com vedação e possibilidade de desconexão. A solução mostrada foi substituir os retangulares por conectores circulares de painel, escolhidos conforme o cabo de cada ligação:
| Cabo | Conectores indicados no slide |
|---|---|
| 12 vias | THB.406.A1E + THB.405.B2E |
| 8 vias | THB.405.A8A / THB.405.B8A + 6000087LF |
| 3 vias | THB.381.A3E / THB.381.B3E |
| 3 vias | THB.384.A1A / THB.384.B1A + 6000347LA |
O ponto técnico do case é a ordem do raciocínio. Partiu-se do número de vias de cada cabo, e daí saiu a combinação de conector e acessório: é a etapa 2 do método aplicada. Há também um ganho de mantenabilidade. Com a ligação desconectável no painel, a troca de um módulo deixa de exigir abertura do equipamento e refação de bornes, o que reduz o tempo médio de reparo (MTTR) por projeto, e não por esforço da equipe. E cada ligação passa a ter um código definido, o que facilita padronizar estoque e reposição. Outros exemplos estão reunidos nos cases de conexões elétricas em ambientes hostis.
Checklist de especificação de conectores industriais
Reúna estas informações antes de abrir o catálogo. A coluna da direita indica onde o dado aparece nas tabelas de produto do catálogo geral da Techno.
| O que levantar | Por que importa | Onde conferir no catálogo |
|---|---|---|
| Ambiente: água, jato, imersão, poeira, química | Define o grau IP e os materiais de vedação | Tabelas de especificações técnicas por série |
| Temperatura mínima, máxima e variação | Afeta vedações, condensação e vida útil | Faixa de temperatura e T-marking da série |
| Corrente e tensão do circuito | Limita a série; o catálogo traz versões de 16 A a 41 A, em tensões de 400 V a 690 V | Colunas de corrente e tensão da tabela de produto |
| Número de polos | Potência e sinal podem exigir polos diferentes, inclusive num mesmo conector híbrido | Cabeçalho de polos da tabela |
| Seção do condutor (mm²) | Precisa caber no borne do conector | Coluna de seção do cabo |
| Diâmetro externo do cabo (mm) | Fora da faixa, o prensa-cabo não veda | Coluna de diâmetro do cabo |
| Tipo de ligação: parafuso ou mola | Mola dispensa ferramenta; parafuso aceita seções maiores em algumas séries | Coluna de tipo de conexão e prefixo do código |
| Função: emenda, derivação, plugue e soquete, painel | Muda a série inteira | Tipologias do catálogo (veja abaixo) |
| Ciclos de conexão e desconexão | Equipamento removido com frequência pede série preparada para isso | Linha de ciclos de conexão/desconexão nas especificações |
| Risco de condensação | Pode justificar versão com barreira anticondensação xDRY® | Códigos indicados no guia de identificação |
| Interrupções do circuito | Cada uma é um ponto fraco a eliminar ou especificar | Desenho do circuito (etapa 3) |
Emenda, plugue, painel ou caixa: qual tipologia escolher
O catálogo organiza a oferta por função. A pergunta que resolve a escolha é simples: o que acontece com o cabo neste ponto?
- Emenda ou derivação permanente (linha TEETUBE®): une cabos em linha, em T, Y ou H. O catálogo descreve esses conectores como livres de resina ou gel, reinspecionáveis e reacessíveis, o que muda a vida da manutenção: dá para abrir, olhar e fechar.
- Ligação desconectável (linha TEEPLUG®): plugue e soquete para equipamentos que precisam sair do lugar, como motores, sensores e módulos. Há versões de 2 a 8 polos.
- Ligação em painel: versões para fixação em painel, que permitem conectar sem abrir o equipamento, como no case acima.
- Caixas de derivação (linha TEEBOX®): para distribuir vários pontos a partir de um só. Na apresentação, TEEPLUG e TEEBOX apareceram juntos como sistema para baixa tensão, em corrente alternada e contínua.
- Prensa-cabos co-moldados (linha TEEGLAND®): fixam e vedam a passagem do cabo pelo invólucro.
Existe ainda a opção de produto pré-cabeado, com o cabo já injetado e testado de fábrica; o catálogo cita comprimentos de 0,5 a 5 m e processamento de terminais sob medida. Para lotes repetitivos de máquinas, tirar a montagem do campo é uma forma direta de tirar variação do processo.
Como ler o código do produto
O catálogo traz um guia de identificação que permite reconhecer características do item só pelo código. Segundo esse guia:
- o prefixo indica o tipo de contato:
THS(mola),THB(parafuso),THP(perfurante, ou piercing) eTHF(encaixe); THR.xxx.xxxouTHB.xxx.xxx.Rindicam produto pré-configurado ou kit;THB.xxx.Rxx,THB.Dxxx.xxxeTHB.xxx.xxx.XDindicam produtos com barreira anticondensação xDRY®;THC.xxx.xxx.xxxindica produto injetado;IoTH.xxx.xxxindica produtos da plataforma IoTH®.
Os produtos disponíveis no Brasil estão organizados no site da Techno do Brasil nas categorias de emendas, desconectáveis, painéis e prensa-cabos. Para conhecer a empresa e o conjunto da tecnologia, veja o guia da Techno do Brasil e das conexões elétricas industriais.
Da escolha ao padrão de manutenção
Uma especificação bem feita só rende se virar padrão. Três hábitos simples fecham o ciclo:
- Registrar o código de cada ligação crítica no CMMS, junto com o cabo usado.
- Padronizar a reposição no estoque de peças sobressalentes e MRO, para que o item certo esteja na prateleira quando a troca for necessária.
- Incluir a conexão no plano de inspeção, como parte da relação entre conexões industriais e TPM.
E, antes de abrir ou trocar qualquer ligação, aplique o bloqueio e etiquetagem de energias. Se quiser comparar o custo de uma especificação mais cuidadosa com o custo de uma falha, a conta está em custo total das conexões industriais, e o efeito das conexões sobre a disponibilidade aparece em conexões elétricas industriais e produtividade.
Na minha avaliação, o diferencial da abordagem da Techno não está em um item do catálogo, e sim em tratar a ligação como sistema: ambiente, cabo, interrupções, conexão e validação, nessa ordem. Isso é um diferencial porque ataca as duas variáveis da conta de confiabilidade em série (quantas interfaces existem e quão robusta é cada uma) ainda na fase de projeto, que é onde a regra do 1-10-100 diz que a intervenção é mais barata. É o mesmo princípio da gestão inicial de equipamentos do TPM: prevenir a manutenção no desenho. Nenhum conector, por melhor que seja, corrige um circuito que nunca foi desenhado.
Perguntas frequentes
Posso escolher o conector só pelo grau IP?
Não. O IP diz como o conjunto se comporta diante de poeira e água, mas corrente, tensão, número de polos, seção do condutor e diâmetro do cabo precisam coincidir com a série. Com o cabo fora da faixa, a vedação deixa de funcionar como no ensaio.
Qual a diferença entre emenda e conector desconectável?
A emenda une cabos numa ligação permanente, que em algumas linhas pode ser reaberta para inspeção. O desconectável usa plugue e soquete e permite retirar o equipamento sem refazer a ligação.
Por que o diâmetro externo do cabo é tão importante?
Porque a vedação do prensa-cabo trabalha por compressão sobre a capa. Diâmetro menor deixa folga para a água; diâmetro maior impede o fechamento correto ou danifica a capa. Com o tempo, a deformação permanente da borracha reduz a compressão, e quem começa no limite vaza primeiro.
Quais são as três etapas para especificar um conector industrial?
Pelo método apresentado pela Techno do Brasil: analisar o ambiente externo, escolher e harmonizar os cabos e eliminar os pontos fracos do circuito, com planta baixa, distâncias e todas as interrupções identificadas.
O que é um produto pré-cabeado?
É um conector com o cabo já injetado e testado na fábrica. O catálogo da Techno cita comprimentos de 0,5 a 5 m e terminais processados sob medida, o que elimina a montagem em campo.
Nesta série
- Techno do Brasil: tecnologia em conexões elétricas (guia da série)
- Conexões elétricas industriais e produtividade
- Como escolher conectores elétricos industriais
- IP66, IP68 e IP69K: o que significam
- Condensação e infiltração de água em conexões
- Conexões industriais e TPM: confiabilidade
- Lean e desperdícios na escolha de componentes
- Cases de conexões elétricas em ambientes hostis
- Custo total das conexões industriais (TCO)
Fontes
- Catálogo Geral Techno (CATGENIT102024), versão em português: tipologias de conexão, tabelas de produto e guia de identificação de códigos.
- Apresentação “Aplicações Complicadas e Hostis”, Techno do Brasil, conduzida por Mário Adinolfi em 06/11/2026 (Curso de Homologação de Instalações Techno do Brasil, Mundo SENAI, Marechal Cândido Rondon/PR): método de instalação em três etapas, materiais de cabo e case de painéis de máquinas.
- Techno do Brasil: produtos: linha disponível no Brasil.
- Vídeo sobre materiais de cabo citado na apresentação (YouTube).
- IEC 60529: Degrees of protection provided by enclosures (IP Code): norma de referência do código IP.
Guarde este endereço: o Manufatura Enxuta é a sua escola de manufatura enxuta. Volte sempre que precisar estudar, com artigo completo, mapa visual e fontes confiáveis. Siga uma das trilhas de estudo ou consulte o glossário A–Z.
Aprofunde a tecnologia na fonte
Esta série explica a tecnologia por trás das conexões e o efeito dela sobre o desperdício. Para os dados técnicos de cada item, consulte o catálogo e as fichas no site oficial da Techno do Brasil.
Ver o site oficial
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.


