Um circuito com vinte emendas e conectores, cada um com 99% de confiabilidade no ano, tem cerca de 18% de chance de parar pelo menos uma vez nesse período. A conta é simples e pouco feita, e explica por que as conexões elétricas industriais, o componente mais barato do circuito, estão com frequência entre as causas que mais param a produção. O registro típico na ordem de serviço é “falha intermitente, normalizado”: o sensor perde o sinal depois da lavagem, alguém mexe no cabo e tudo volta. O defeito não está no sensor nem no CLP. Está em alguns centímetros de emenda, onde a água encontrou um caminho.
Este artigo explica por que a conexão é o elo fraco, que mecanismos físicos a atacam, como isso aparece no OEE e por onde começar a tratar o assunto como decisão de produtividade. A empresa e a tecnologia que deram origem à série estão no guia Techno do Brasil: tecnologia em conexões elétricas.
Onde o circuito é mais fraco: as interrupções de cabo
Um cabo industrial bem especificado é robusto. O motor, o sensor e a luminária também. A fragilidade aparece onde o cabo é interrompido: na emenda, na derivação, na entrada do painel, no ponto em que ele se liga ao equipamento. Cada interrupção é um lugar onde a vedação pode falhar, o contato pode oxidar e a montagem pode ter sido feita às pressas.
Do ponto de vista de confiabilidade, essas interrupções funcionam como elementos em série: basta uma falhar para o circuito parar, e a confiabilidade do conjunto é o produto das individuais (Rsistema = R1 × R2 × … × Rn). É daí que vêm os 18% da abertura: 0,9920 ≈ 0,82. Existem só duas alavancas: reduzir o número de interrupções e elevar a confiabilidade de cada uma.
O método que a Techno do Brasil apresentou no Mundo SENAI ataca as duas. A terceira etapa, “eliminar todos os pontos fracos”, pede: a planta do circuito, as distâncias em metros entre componentes, a identificação e a contagem de todas as interrupções de cabo, o tipo de cada uma (emenda reta, derivação em T, em Y, em H ou múltipla), as mudanças de bitola e as distâncias entre interrupções. Embaixo, a frase: isso “não pode faltar no detalhamento do seu projeto elétrico”.
Na minha avaliação, esse é o ponto decisivo. Nas empresas em que trabalhei, o projeto elétrico costuma detalhar cargas, proteções e bitolas, mas raramente o número de interrupções de uma linha crítica. Sem esse número, não há como calcular a confiabilidade do circuito nem priorizar onde investir. É um ponto cego do projeto, e é nele que a manutenção vai trabalhar depois.
O que ataca uma conexão elétrica no chão de fábrica
A primeira etapa do mesmo método é analisar o ambiente externo, e a Techno lista sete agressores: umidade, água, agentes químicos, pressão, calor, variação de temperatura e condensação. Cada um deixa uma assinatura diferente, e saber reconhecê-la poupa muito tempo de diagnóstico.
| Agressor | O que faz com a conexão | Sinal que a manutenção encontra |
|---|---|---|
| Água e umidade | Oxida os contatos, cria fuga de corrente e falha intermitente | Contatos escurecidos, marcas de água, queda da resistência de isolamento |
| Pressão de água | Força a entrada de líquido na lavagem com jato | Falhas concentradas logo após a higienização |
| Agentes químicos | Degradam a vedação e o corpo plástico | Borracha inchada ou ressecada, trincas, perda de elasticidade |
| Calor | Acelera o envelhecimento dos materiais | Vedação endurecida, deformação, aquecimento localizado |
| Variação de temperatura | Dilata e contrai materiais diferentes em ritmos diferentes; faz o conector “respirar” | Folga na vedação, prensa-cabo solto |
| Condensação | Forma água dentro do invólucro, mesmo sem entrada externa | Gotas no interior de um conector que parecia bem vedado |
| Impacto e esforço mecânico | Trinca o corpo e desloca a vedação | Conector rachado, cabo puxado, entrada deformada |
Três mecanismos explicam boa parte das falhas que “somem sozinhas”. O primeiro é a respiração térmica: um invólucro vedado que esfria de 60 °C para 20 °C perde cerca de 12% da pressão interna, algo como 0,12 bar, e essa sucção puxa ar úmido por qualquer microcaminho. Por isso a condensação não respeita o grau de proteção, que é um ensaio curto, feito em temperatura estável. O segundo é a capilaridade: em cabos multifilares, a água pode migrar por dentro, entre os fios, e chegar ao conector mesmo com a capa íntegra na entrada. O terceiro é o micromovimento dos contatos sob vibração e ciclo térmico, que provoca corrosão por atrito (fretting), eleva a resistência de contato e gera aquecimento localizado. Os três são intermitentes por natureza, e por isso custam tanto diagnóstico. A condensação e a barreira anticondensação que a Techno desenvolveu para ela estão em Condensação e infiltração de água em conexões. Para saber o que cada código IP de fato promete, leia IP66, IP68 e IP69K: o que significam.
Como uma conexão barata chega ao OEE
A conexão elétrica tem uma característica que a torna perigosa para a produtividade: o custo dela é desproporcionalmente pequeno em relação ao custo da falha que pode causar. Ela aparece nas três perdas do OEE:
- Disponibilidade: a parada por curto-circuito, desarme ou motor sem alimentação.
- Desempenho: as microparadas do sensor que perde o sinal por um segundo e obriga a máquina a reiniciar o ciclo. Elas raramente entram como “falha”, mas comem minutos de cada turno.
- Qualidade: a leitura instável de uma balança ou de uma sonda, que gera produto fora de especificação, refugo ou retrabalho.
Para dimensionar o efeito, a conta útil não compara um conector com outro. Compara o custo da decisão com o custo do evento:
Custo da falha = (horas paradas × custo da hora da linha) + mão de obra de reparo + materiais + refugo e retrabalho.
Há ainda o custo que não aparece na conta: a falha intermitente consome horas de diagnóstico, gera troca de peças que estavam boas (o sensor, o cartão do CLP) e desgasta a confiança da operação na manutenção. A comparação completa entre opções, com ponto de equilíbrio, está em Custo total das conexões industriais (TCO).
Onde estão as conexões críticas da planta
Os cases mostrados na apresentação ajudam a montar um mapa de onde procurar. Cada um representa um tipo de ponto crítico que existe em muitas fábricas:
- Motores em ambiente quente e úmido. Numa indústria de massas, a Techno mostrou um conector instalado em motor de máquina que opera com 85 °C contínuos e 90% de umidade, com fotos da inspeção feita oito meses depois.
- Equipamentos sob lavagem. Em frigoríficos, balanças de 2 e 4 células e equipamentos lavados com frequência receberam conexões desconectáveis estanques.
- Instrumentação de campo. Transmissores em distribuição de gás e sondas de pureza da água em saneamento, muitas vezes em câmaras subterrâneas.
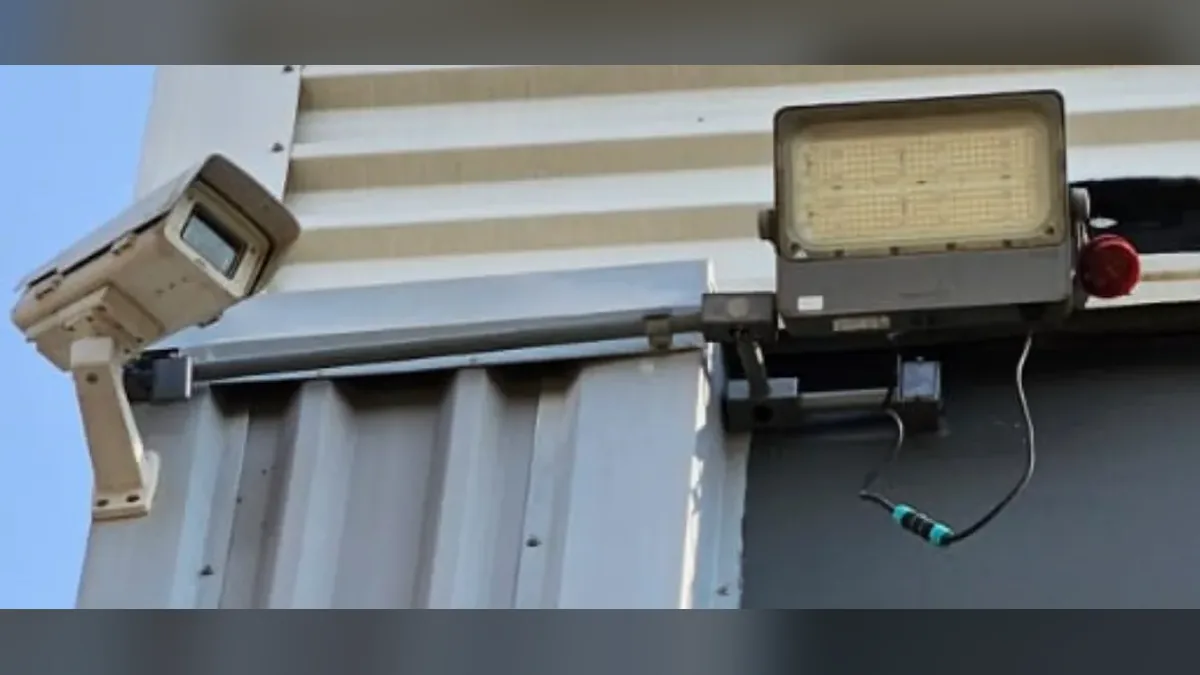
- Iluminação externa e enterrada. Iluminação pública subterrânea em Curitiba e iluminação de quadra com caixa de passagem que enche de água na chuva.
- Painéis de máquinas. Conectores retangulares multipolares substituídos por circulares, para cabos de 3, 8 e 12 vias.
- Segurança de máquinas. Chaves de travamento de proteção, em que uma falha de conexão significa uma proteção que não responde.
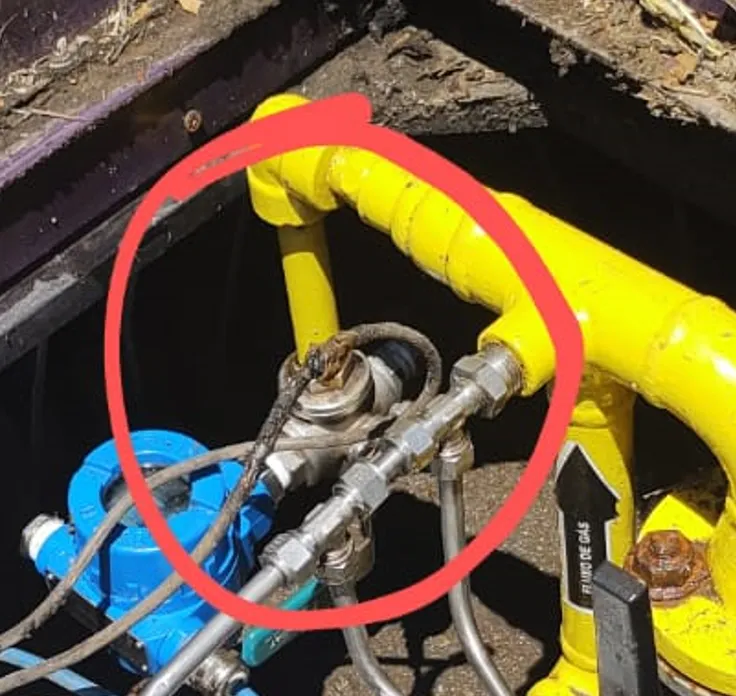
O que esses lugares têm em comum: são de acesso difícil, ficam expostos a água ou calor e, quando falham, param algo maior do que eles. As histórias completas, com cenário, necessidade e solução, estão em Cases de conexões elétricas em ambientes hostis.
O que a tecnologia de conexão já resolve
A boa notícia é que a engenharia de conectores avançou justamente nos pontos em que a falha nasce. Na apresentação e no catálogo da Techno, quatro ideias se destacam pelo efeito direto na produção:
| Tecnologia | Como funciona | Efeito na operação |
|---|---|---|
| Vedação co-moldada | Plástico e borracha injetados juntos, unidos por aderência químico-mecânica | Menos peças para montar e, segundo a Techno, menos erros de instalação |
| Versões pré-cabeadas | Cabo e conector injetados como peça única, testados na fábrica | A emenda sai do campo e passa a ser feita em ambiente controlado |
| Plugue e soquete estanques | Ligação desconectável com grau de proteção até IP69K | Trocar motor ou sensor sem refazer a ligação, o que reduz o tempo de reparo |
| Barreira anticondensação xDRY® | Barreira entre o conector e o equipamento que impede a umidade de chegar ao dispositivo | Ataca a causa das falhas intermitentes por umidade interna |
Somam-se a isso os materiais: corpo em poliamida 66 com 30% de fibra de vidro, faixa de −40 °C a +125 °C e ensaios de ozônio, névoa salina, UV e impacto, todos descritos no guia sobre a tecnologia da Techno do Brasil. Lida em conjunto com a conta de confiabilidade em série, a tabela mostra por que a abordagem é um diferencial: cada item atua numa das duas alavancas. O pré-cabeado e o desconectável reduzem interrupções feitas em campo; a co-moldagem elimina uma interface de montagem, que numa análise de modos de falha (DFMEA) é uma ocorrência a menos; o xDRY e os ensaios de material elevam a confiabilidade de cada ponto contra mecanismos que o ensaio IP não reproduz. Para o lado Lean dessas escolhas, veja Lean e desperdícios na escolha de componentes.
Por onde começar na sua planta
Não é preciso trocar todas as conexões da fábrica. O caminho que recomendo é o mesmo de qualquer melhoria bem feita: dados, foco e padrão.
- Puxe o histórico. Classifique as ordens de serviço do último ano por causa e componente. Um diagrama de Pareto mostra rapidamente se emendas, conectores e entradas de cabo estão entre as causas recorrentes. Desconfie dos registros “normalizado sem troca”.
- Escolha a linha mais crítica e conte as interrupções de cabo, como pede o método: tipo, localização, ambiente e mudança de bitola.
- Investigue a causa das falhas que se repetem com uma análise de causa raiz ou com os 5 porquês. Muitas vezes a resposta é “a conexão não foi especificada para esse ambiente”.
- Faça um piloto em um equipamento e acompanhe MTBF e MTTR antes e depois.
- Padronize o que funcionou na especificação de compras e no plano de inspeção, dentro da lógica da TPM. O artigo Conexões industriais e TPM mostra como.
Para a etapa de especificação, o checklist para escolher conectores elétricos industriais organiza tudo o que precisa ser decidido.
A produtividade de uma fábrica é feita de decisões grandes, como comprar uma máquina, e de decisões pequenas, como escolher onde e como um cabo vai ser emendado. As grandes aparecem no orçamento. As pequenas aparecem, ou não, no turno da noite.
Perguntas frequentes
Por que as conexões elétricas são um ponto crítico na indústria?
Porque concentram os pontos de interrupção do cabo, onde a vedação, o contato e a montagem podem falhar. Um cabo e um equipamento robustos ainda dependem de uma emenda ou de um conector bem especificado para o ambiente.
Conexão elétrica é assunto de projeto ou de manutenção?
Dos dois. O projeto define a especificação e a quantidade de interrupções; a manutenção descobre na prática onde a escolha não aguentou. O ideal é que o histórico de falhas volte para a especificação.
Um conector IP68 resolve todos os problemas de água?
Não. O grau IP descreve a proteção do conjunto montado em condições de ensaio definidas. Diâmetro de cabo compatível, montagem correta e condensação interna continuam sendo pontos de atenção.
Como saber se as falhas da minha planta vêm das conexões?
Classifique as ordens de serviço por causa e componente e monte um Pareto. Falhas intermitentes, que voltam após lavagem ou chuva e se resolvem “mexendo no cabo”, são fortes candidatas.
Quanto custa trocar para conexões mais robustas?
Depende do ponto e do ambiente. O que importa é comparar o custo total, com paradas e retrabalho, e não só o preço de compra. O artigo sobre custo total das conexões traz o método com exemplo.
Nesta série
- Techno do Brasil: tecnologia em conexões elétricas (guia da série)
- Conexões elétricas industriais e produtividade
- Como escolher conectores elétricos industriais
- IP66, IP68 e IP69K: o que significam
- Condensação e infiltração de água em conexões
- Conexões industriais e TPM: confiabilidade
- Lean e desperdícios na escolha de componentes
- Cases de conexões elétricas em ambientes hostis
- Custo total das conexões industriais (TCO)
Fontes
- Techno. Aplicações Complicadas e Hostis (apresentação técnica), apresentada por Mário Adinolfi em 06/11/2026 no Mundo SENAI, Marechal Cândido Rondon (PR).
- Techno. Catálogo Geral (CATGENIT102024), versão em português.
- Techno do Brasil: site oficial.
- IEC 60529: Degrees of protection provided by enclosures (IP Code).
- Lean Enterprise Institute: o que é Lean.
Guarde este endereço: o Manufatura Enxuta é a sua escola de manufatura enxuta. Volte sempre que precisar estudar, com artigo completo, mapa visual e fontes confiáveis. Siga uma das trilhas de estudo ou consulte o glossário A–Z.
Aprofunde a tecnologia na fonte
Esta série explica a tecnologia por trás das conexões e o efeito dela sobre o desperdício. Para os dados técnicos de cada item, consulte o catálogo e as fichas no site oficial da Techno do Brasil.
Ver o site oficial
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.


