Qué es el estudio de tiempos
El estudio de tiempos mide con cronómetro la duración de una operación para definir un tiempo estándar confiable: el tiempo que un operario capacitado, a ritmo normal y con el método definido, necesita para hacer la tarea, incluidas las pausas necesarias.
El tiempo estándar es la base para balancear líneas, calcular capacidad, costear productos y fijar metas justas.
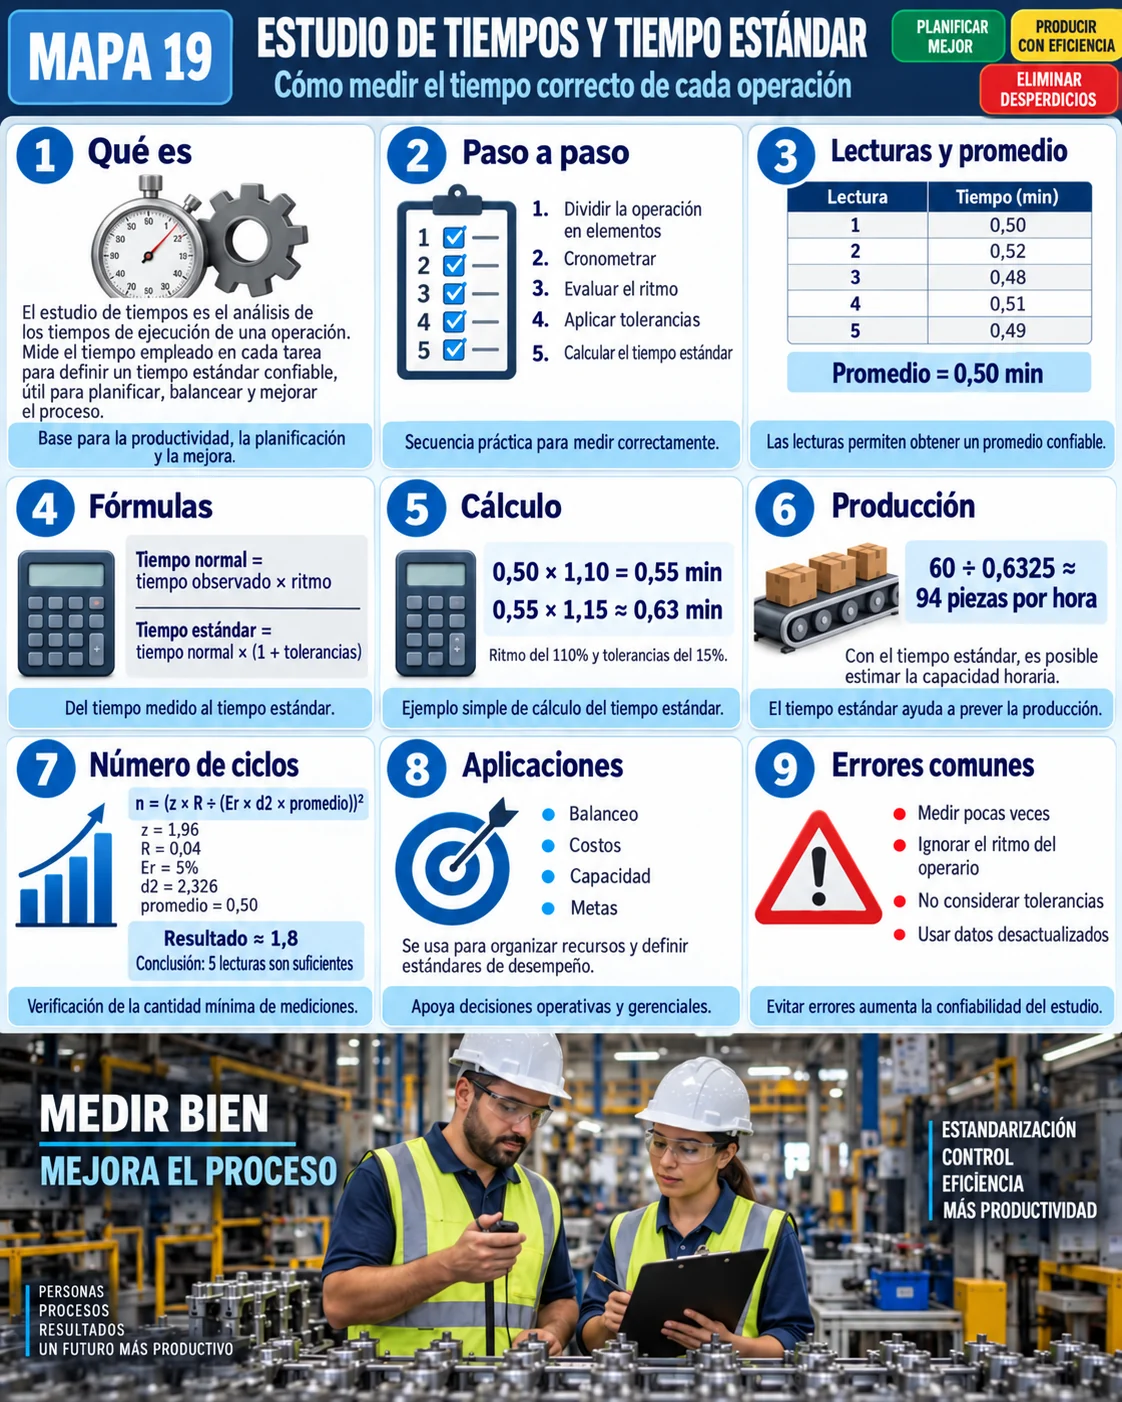
Mapa visual del estudio de tiempos
El mapa resume el paso a paso, las fórmulas, el ejemplo con 5 lecturas y la verificación del número de ciclos.
Paso a paso
- Divide la operación en elementos con inicio y fin claros.
- Cronometra varios ciclos con el método estándar ya definido.
- Evalúa el ritmo del operario frente al ritmo normal.
- Aplica tolerancias por fatiga y necesidades personales.
- Calcula el tiempo estándar.
Antes de cronometrar, estandariza: medir un método confuso solo congela el desperdicio. El trabajo estandarizado va primero.
Fórmulas
Tiempo normal = tiempo observado promedio × ritmo
Tiempo estándar = tiempo normal × (1 + tolerancias)
Algunas empresas usan el factor de tolerancia como 1 ÷ (1 − p), donde p es la fracción de la jornada reservada para pausas. Ambas formas se usan; lo importante es dejar la convención por escrito.
Ejemplo resuelto
| Lectura | Tiempo (min) |
|---|---|
| 1 | 0,50 |
| 2 | 0,52 |
| 3 | 0,48 |
| 4 | 0,51 |
| 5 | 0,49 |
| Promedio | 0,50 |
- Ritmo evaluado en 110%: tiempo normal = 0,50 × 1,10 = 0,55 min.
- Tolerancias de 15%: tiempo estándar = 0,55 × 1,15 = 0,6325 ≈ 0,63 min.
- Producción esperada: 60 ÷ 0,6325 ≈ 94 piezas por hora.
¿Cuántas lecturas son suficientes?
n = (z × R ÷ (Er × d2 × promedio))²
Con 95% de confianza (z = 1,96), rango R = 0,04 min, error relativo Er = 5%, d2 = 2,326 (muestra de 5) y promedio 0,50, n ≈ 1,8. Como 5 lecturas son más que 2, la muestra alcanza. Las operaciones con más variación requieren más ciclos.
Dónde se usa el tiempo estándar
- Balanceo: comparar la carga de cada estación con el takt, como en el balanceo de líneas.
- Capacidad: cuántas piezas por hora entrega cada estación.
- Costos: mano de obra directa por pieza.
- Metas: producción esperada por turno.
Errores comunes
- Medir pocas veces o a un solo operario.
- Ignorar el ritmo del operario.
- No considerar tolerancias.
- Cronometrar antes de estandarizar el método.
- Usar tiempos desactualizados después de mejoras.
Preguntas frecuentes
¿Qué es el estudio de tiempos?
Es la medición con cronómetro de una operación para definir su tiempo estándar.
¿Cómo se calcula el tiempo estándar?
Multiplica el tiempo observado promedio por el ritmo para obtener el tiempo normal y luego por el factor de tolerancias. En el ejemplo, 0,50 × 1,10 × 1,15 ≈ 0,63 min.
¿Qué diferencia hay entre tiempo normal y tiempo estándar?
El tiempo normal corrige el ritmo del operario; el tiempo estándar suma las tolerancias por fatiga y necesidades personales.
¿Cuántas mediciones debo hacer?
Calcula el número de ciclos con la fórmula de n; en el ejemplo bastarían unas 2, y 5 lecturas dan margen.
¿Para qué sirve el tiempo estándar?
Para balancear líneas, calcular capacidad, costear productos y fijar metas de producción.
Fuentes
- NIEBEL, B.; FREIVALDS, A. Ingeniería industrial: métodos, estándares y diseño del trabajo. México: McGraw-Hill.
- BARNES, R. M. Estudio de movimientos y tiempos. Madrid: Aguilar.
- OIT. Introducción al estudio del trabajo. Ginebra: Organización Internacional del Trabajo.
¿Quieres un proceso estandarizado antes de medir?
Descarga el e-book gratuito "Guía de Bolsillo Lean" con trabajo estandarizado y las herramientas básicas.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.