Czym jest histogram
Histogram to wykres słupkowy pokazujący, jak często pomiary wpadają do poszczególnych przedziałów (klas). Ujawnia środek, rozproszenie i kształt rozkładu procesu, czego nie pokaże ani lista liczb, ani średnia.
To jedno z 7 podstawowych narzędzi jakości. W odróżnieniu od wykresu Pareto, który porządkuje kategorie, histogram działa na danych ciągłych (średnica, masa, czas, moment) i zachowuje słupki w naturalnej kolejności wartości.
Jak go zrobić: 6 kroków
- Zbierz co najmniej 50 pomiarów z tego samego procesu, okresu i przyrządu. Poniżej 30 punktów kształt wprowadza w błąd.
- Oblicz rozstęp: R = wartość największa − wartość najmniejsza.
- Wybierz liczbę klas (k). Reguła Sturgesa daje k = 1 + 3,322 × log10(n). Praktyczna alternatywa to k ≈ √n.
- Oblicz szerokość klasy: h = R ÷ k, zaokrągloną do wygodnej wartości, zgodnie z rozdzielczością przyrządu.
- Ustal granice klas bez nakładania się (użyj o pół jednostki większej dokładności niż pomiar, żeby żadna wartość nie wypadła na granicy) i policz każdą klasę.
- Narysuj przylegające słupki, z częstością na osi pionowej, i zaznacz średnią oraz granice tolerancji.
k = 1 + 3,322 × log10(n) | h = R ÷ k
Przykład liczbowy: średnica wałka
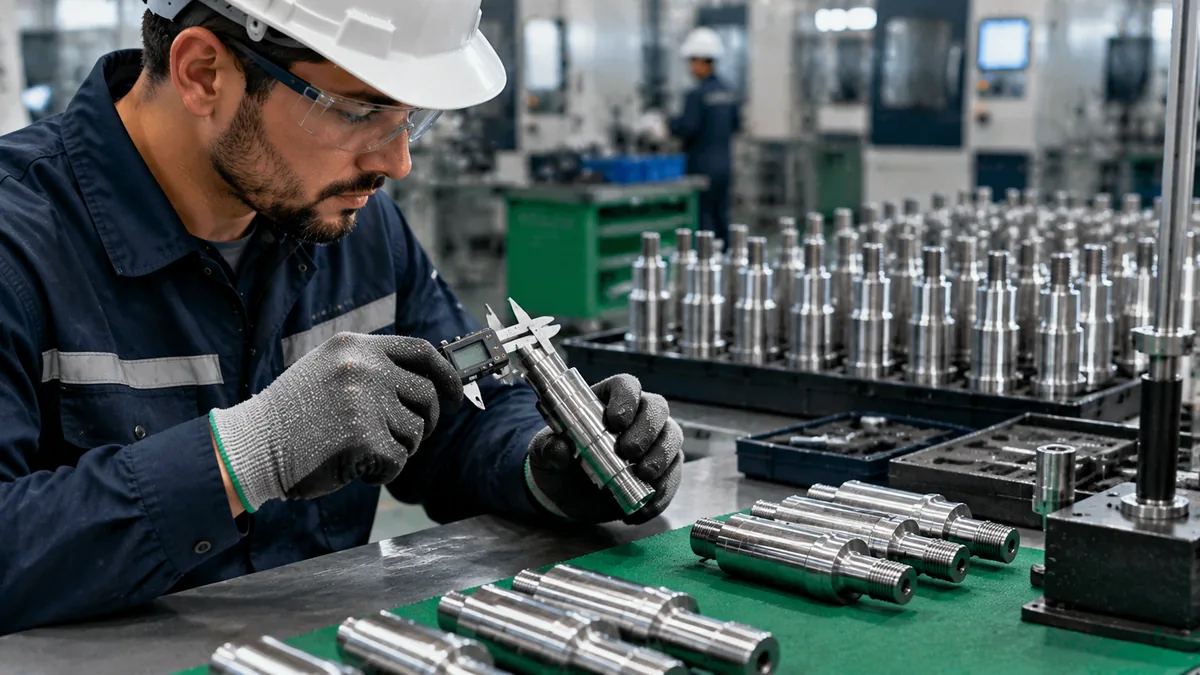
Przykład poglądowy: 50 obrobionych wałków zmierzonych w mm, tolerancja 10,00 ± 0,10 mm (LSL = 9,90; USL = 10,10). Najmniejsza wartość to 9,95, a największa 10,06.
- Rozstęp: R = 10,06 − 9,95 = 0,11 mm
- Sturges: k = 1 + 3,322 × log10(50) = 1 + 3,322 × 1,699 ≈ 6,64, czyli od 6 do 7 klas
- Szerokość: h = 0,11 ÷ 7 = 0,0157, zaokrąglone do 0,02 mm, co daje 6 klas
- Pierwsza granica: 9,945, pół jednostki poniżej najmniejszej wartości, żeby uniknąć remisów
| Klasa (mm) | Częstość | % ogółu | Skumulowana |
|---|---|---|---|
| 9,945 do 9,965 | 3 | 6,0% | 3 |
| 9,965 do 9,985 | 6 | 12,0% | 9 |
| 9,985 do 10,005 | 14 | 28,0% | 23 |
| 10,005 do 10,025 | 17 | 34,0% | 40 |
| 10,025 do 10,045 | 8 | 16,0% | 48 |
| 10,045 do 10,065 | 2 | 4,0% | 50 |
Częstości sumują się do 50. Szczyt wypada w klasie od 10,005 do 10,025 (17 części, 34%), a rozkład jest symetryczny, dzwonowy. Średnia z próby wynosi 10,006 mm, a odchylenie standardowe z próby 0,0235 mm.
Jak czytać kształt
| Kształt | Co oznacza | Prawdopodobne działanie |
|---|---|---|
| Symetryczny dzwon | Proces stabilny, tylko przyczyny wspólne | Porównać z tolerancją |
| Skośny | Naturalna granica po jednej stronie (czasy, zadziory) | Sprawdzić ograniczenie fizyczne lub procesowe |
| Dwa szczyty (dwumodalny) | Mieszanka dwóch źródeł: dwie maszyny, zmiany lub partie | Rozwarstwić dane według źródła |
| Plateau (płaski) | Wymieszane różne średnie albo dryf | Zbadać zużycie i ustawienie |
| Obcięty (ostre ucięcie) | Niezgodne części usunięto przed pomiarem | Mierzyć przed sortowaniem |
| Odosobniona wyspa | Błąd pomiaru, wpisu lub rzadkie zdarzenie | Sprawdzić dane i przyczynę |
Po kształcie porównaj z tolerancją. W przykładzie najmniejsza wartość (9,95) leży 0,05 mm od LSL, a największa (10,06) 0,04 mm od USL: ogony wciąż się mieszczą, ale z małym zapasem. Gdyby ogon przekroczył 9,90 lub 10,10, pojawiłyby się części niezgodne.
Od histogramu do zdolności procesu
Przy średniej 10,006 i s = 0,0235 zdolność potencjalna wynosi Cp = (10,10 − 9,90) ÷ (6 × 0,0235) = 0,20 ÷ 0,141 ≈ 1,42. Wskaźnik uwzględniający przesunięcie od środka to Cpk = min[(10,10 − 10,006); (10,006 − 9,90)] ÷ (3 × 0,0235) = 0,094 ÷ 0,0705 ≈ 1,33. Szczegóły i kryteria akceptacji znajdziesz w materiałach o Cp i Cpk.
Cp = (USL − LSL) ÷ 6s | Cpk = min(USL − x̄; x̄ − LSL) ÷ 3s
Te wskaźniki mają sens tylko wtedy, gdy proces jest opanowany statystycznie. Histogram nie pokazuje kolejności w czasie: użyj karty kontrolnej, która wykrywa dryf ukryty w histogramie.
Kiedy używać histogramu
- Badania zdolności procesu: sprawdzenie, czy rozkład mieści się w granicach tolerancji.
- Diagnoza zmienności: rozdzielenie źródeł, gdy pojawiają się dwa szczyty.
- Kontrola systemu pomiarowego: dane z bardzo niewielką liczbą różnych wartości wskazują na zbyt niską rozdzielczość przyrządu, czym zajmują się MSA i Gauge R&R.
- Analiza przyczyn na danych ciągłych: najpierw spójrz na kształt, potem użyj diagramu Ishikawy, by wypisać przyczyny.
Częste błędy
- Za mało danych: przy 15 lub 20 punktach niemal każdy kształt wydaje się możliwy.
- Za dużo lub za mało klas: wiele klas daje postrzępiony wykres, mało klas ukrywa kształt.
- Klasy o różnej szerokości bez korekty wysokości słupków zniekształcają odczyt.
- Mieszanie maszyn, zmian lub partii w jednej próbie i wniosek, że proces jest dwumodalny albo „szeroki”.
- Mylenie z wykresem słupkowym: w histogramie słupki się stykają, a kolejność jest stała.
- Ignorowanie czasu: ładny histogram może pochodzić z procesu niestabilnego.
Najczęściej zadawane pytania
Ile klas powinien mieć histogram?
Użyj reguły Sturgesa, k = 1 + 3,322 × log10(n), albo pierwiastka z n. Dla 50 danych to 6 lub 7 klas.
Ile danych potrzebuję?
Praktyczne minimum to 50 pomiarów; przy 100 kształt jest bardziej wiarygodny. Poniżej 30 nie wyciągaj wniosków.
Czym różni się histogram od wykresu słupkowego?
Histogram pokazuje rozkład zmiennej ciągłej w uporządkowanych klasach, ze stykającymi się słupkami. Wykres słupkowy porównuje kategorie.
Jak obliczyć szerokość klasy?
Podziel rozstęp przez liczbę klas i zaokrąglij. W przykładzie 0,11 ÷ 7 = 0,0157, zaokrąglone do 0,02 mm.
Co oznacza histogram z dwoma szczytami?
Zmieszano dwie populacje, na przykład dwie maszyny lub dwie zmiany. Rozdziel dane według źródła i narysuj wykres ponownie.
Czy histogram zastępuje kartę kontrolną?
Nie. Pokazuje rozkład, ale nie kolejność w czasie. Używaj obu: karty do oceny stabilności, histogramu do kształtu i zdolności.
Źródła
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- ISHIKAWA, K. Guide to Quality Control. Tokyo: Asian Productivity Organization.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
- WHEELER, D. J. Understanding Variation: The Key to Managing Chaos. SPC Press.
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.