Histogram là gì
Histogram là biểu đồ cột cho biết các kết quả đo rơi vào từng khoảng (lớp) bao nhiêu lần. Nó cho thấy tâm, độ phân tán và hình dạng phân bố của một quy trình, điều mà danh sách số hay giá trị trung bình không thể hiện.
Đây là một trong 7 công cụ chất lượng cơ bản. Khác với biểu đồ Pareto vốn xếp hạng các hạng mục, histogram làm việc với dữ liệu liên tục (đường kính, khối lượng, thời gian, mô-men xoắn) và giữ các cột theo thứ tự tự nhiên của giá trị.
Cách vẽ: 6 bước
- Thu thập ít nhất 50 phép đo từ cùng một quy trình, cùng giai đoạn và cùng dụng cụ đo. Dưới 30 điểm thì hình dạng dễ gây hiểu lầm.
- Tính khoảng biến thiên: R = giá trị lớn nhất − giá trị nhỏ nhất.
- Chọn số lớp (k). Quy tắc Sturges cho k = 1 + 3,322 × log10(n). Một cách thay thế thực dụng là k ≈ √n.
- Tính độ rộng lớp: h = R ÷ k, làm tròn về giá trị thuận tiện theo độ phân giải của dụng cụ đo.
- Đặt biên các lớp sao cho không chồng lấn (lấy chính xác hơn phép đo nửa đơn vị để không giá trị nào rơi đúng vào biên) rồi đếm từng lớp.
- Vẽ các cột liền kề với tần suất ở trục dọc, đồng thời đánh dấu giá trị trung bình và các giới hạn đặc tính kỹ thuật.
k = 1 + 3,322 × log10(n) | h = R ÷ k
Ví dụ tính toán: đường kính trục
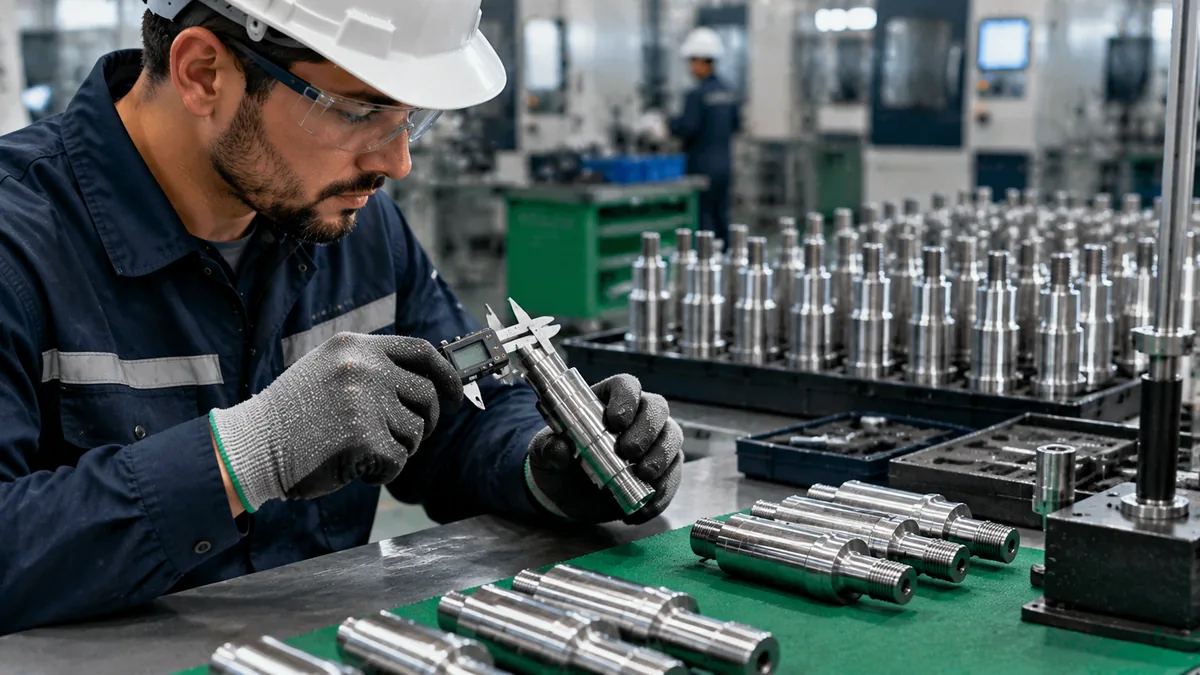
Ví dụ minh họa: 50 trục gia công, đo bằng mm, dung sai 10,00 ± 0,10 mm (LSL = 9,90; USL = 10,10). Giá trị nhỏ nhất là 9,95 và lớn nhất là 10,06.
- Khoảng biến thiên: R = 10,06 − 9,95 = 0,11 mm
- Sturges: k = 1 + 3,322 × log10(50) = 1 + 3,322 × 1,699 ≈ 6,64, tức 6 đến 7 lớp
- Độ rộng: h = 0,11 ÷ 7 = 0,0157, làm tròn thành 0,02 mm, cho ra 6 lớp
- Biên đầu tiên: 9,945, thấp hơn giá trị nhỏ nhất nửa đơn vị để tránh trùng biên
| Lớp (mm) | Tần suất | % tổng | Tích lũy |
|---|---|---|---|
| 9,945 đến 9,965 | 3 | 6,0% | 3 |
| 9,965 đến 9,985 | 6 | 12,0% | 9 |
| 9,985 đến 10,005 | 14 | 28,0% | 23 |
| 10,005 đến 10,025 | 17 | 34,0% | 40 |
| 10,025 đến 10,045 | 8 | 16,0% | 48 |
| 10,045 đến 10,065 | 2 | 4,0% | 50 |
Tổng tần suất là 50. Đỉnh nằm ở lớp 10,005 đến 10,025 (17 chi tiết, 34%) và phân bố đối xứng, hình chuông. Trung bình mẫu là 10,006 mm và độ lệch chuẩn mẫu là 0,0235 mm.
Cách đọc hình dạng
| Hình dạng | Ý nghĩa | Hành động có thể |
|---|---|---|
| Chuông đối xứng | Quy trình ổn định, chỉ có nguyên nhân chung | So sánh với đặc tính kỹ thuật |
| Lệch | Có giới hạn tự nhiên ở một phía (thời gian, ba via) | Tìm giới hạn vật lý hoặc giới hạn quy trình |
| Hai đỉnh (lưỡng đỉnh) | Trộn hai nguồn: hai máy, hai ca hoặc hai lô | Phân tầng dữ liệu theo nguồn |
| Cao nguyên (phẳng) | Nhiều giá trị trung bình bị trộn lẫn hoặc có xu hướng trôi | Kiểm tra mài mòn và cài đặt |
| Bị cắt cụt (cắt gọn) | Chi tiết không đạt đã bị loại trước khi đo | Đo trước khi phân loại |
| Đảo biệt lập | Sai số đo, nhập sai hoặc sự kiện hiếm | Kiểm tra dữ liệu và nguyên nhân |
Sau hình dạng, hãy so sánh với đặc tính kỹ thuật. Trong ví dụ, giá trị nhỏ nhất (9,95) cách LSL 0,05 mm và giá trị lớn nhất (10,06) cách USL 0,04 mm: hai đuôi vẫn nằm trong giới hạn nhưng biên an toàn rất mỏng. Nếu một đuôi vượt 9,90 hoặc 10,10 thì sẽ có chi tiết không đạt.
Từ histogram đến năng lực quy trình
Với trung bình 10,006 và s = 0,0235, năng lực tiềm tàng là Cp = (10,10 − 9,90) ÷ (6 × 0,0235) = 0,20 ÷ 0,141 ≈ 1,42. Chỉ số có tính đến độ lệch tâm là Cpk = min[(10,10 − 10,006); (10,006 − 9,90)] ÷ (3 × 0,0235) = 0,094 ÷ 0,0705 ≈ 1,33. Chi tiết và tiêu chí chấp nhận có trong các trang về Cp và Cpk.
Cp = (USL − LSL) ÷ 6s | Cpk = min(USL − x̄; x̄ − LSL) ÷ 3s
Các chỉ số này chỉ có giá trị khi quy trình đang được kiểm soát. Histogram không cho biết thứ tự theo thời gian: hãy dùng biểu đồ kiểm soát để phát hiện sự trôi mà histogram che giấu.
Khi nào dùng histogram
- Nghiên cứu năng lực quy trình: kiểm tra phân bố có nằm trong giới hạn đặc tính kỹ thuật không.
- Chẩn đoán biến động: tách các nguồn khi xuất hiện hai đỉnh.
- Kiểm tra hệ thống đo: dữ liệu chỉ có rất ít giá trị khác nhau cho thấy độ phân giải của dụng cụ đo kém, thuộc phạm vi MSA và Gauge R&R.
- Phân tích nguyên nhân gốc với dữ liệu liên tục: xem hình dạng trước, sau đó dùng biểu đồ Ishikawa để liệt kê nguyên nhân.
Lỗi thường gặp
- Quá ít dữ liệu: với 15 hay 20 điểm, hầu như hình dạng nào cũng có vẻ khả dĩ.
- Quá nhiều hoặc quá ít lớp: nhiều lớp làm biểu đồ lởm chởm, ít lớp che mất hình dạng.
- Độ rộng lớp không đều mà không điều chỉnh chiều cao cột sẽ làm sai lệch cách đọc.
- Trộn nhiều máy, ca hoặc lô trong một mẫu rồi kết luận quy trình lưỡng đỉnh hay “rộng”.
- Nhầm với biểu đồ cột thông thường: ở histogram các cột sát nhau và thứ tự cố định.
- Bỏ qua yếu tố thời gian: một histogram đẹp vẫn có thể đến từ quy trình không ổn định.
Câu hỏi thường gặp
Histogram nên có bao nhiêu lớp?
Dùng Sturges, k = 1 + 3,322 × log10(n), hoặc căn bậc hai của n. Với 50 dữ liệu thì 6 hoặc 7 lớp.
Cần bao nhiêu dữ liệu?
Mức tối thiểu thực tế là 50 phép đo; với 100 thì hình dạng đáng tin hơn. Dưới 30, tránh đưa ra kết luận.
Histogram khác biểu đồ cột thế nào?
Histogram cho thấy phân bố của biến liên tục theo các lớp có thứ tự, với các cột sát nhau. Biểu đồ cột dùng để so sánh các hạng mục.
Tính độ rộng lớp như thế nào?
Chia khoảng biến thiên cho số lớp rồi làm tròn. Trong ví dụ, 0,11 ÷ 7 = 0,0157, làm tròn thành 0,02 mm.
Histogram có hai đỉnh nghĩa là gì?
Hai tổng thể đang bị trộn lẫn, chẳng hạn hai máy hoặc hai ca. Hãy tách dữ liệu theo nguồn rồi vẽ lại.
Histogram có thay thế được biểu đồ kiểm soát không?
Không. Histogram cho thấy phân bố nhưng không cho thấy thứ tự thời gian. Hãy dùng cả hai: biểu đồ kiểm soát cho tính ổn định, histogram cho hình dạng và năng lực quy trình.
Nguồn tham khảo
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- ISHIKAWA, K. Guide to Quality Control. Tokyo: Asian Productivity Organization.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
- WHEELER, D. J. Understanding Variation: The Key to Managing Chaos. SPC Press.
Các nguồn bằng tiếng Anh, trừ khi có ghi chú khác.

Về tác giả
Chuyên gia Lean Manufacturing và quản trị hành vi
Hơn 20 năm trong ngành ô tô và cơ khí kim loại (GM và Dana), thực hành Lean Manufacturing từ năm 2006. Là giảng viên SENAI và cố vấn của chương trình Brasil Mais Produtivo (Brazil), ông đã tư vấn, đào tạo và đánh giá cho hơn 50 doanh nghiệp, kết hợp chất lượng, năng suất và phát triển con người.