Che cos'è un istogramma
Un istogramma è un grafico a barre che mostra quante volte le misure cadono in ciascun intervallo (classe). Rivela il centro, la dispersione e la forma della distribuzione di un processo, cose che un elenco di numeri o una media non mostrano.
È uno dei 7 strumenti di base della qualità. A differenza del diagramma di Pareto, che ordina categorie, l'istogramma lavora con dati continui (diametro, peso, tempo, coppia) e mantiene le barre nell'ordine naturale dei valori.
Come costruirlo: 6 passi
- Raccogli almeno 50 misure dello stesso processo, dello stesso periodo e con lo stesso strumento. Sotto i 30 punti la forma inganna.
- Calcola il campo di variazione: R = valore massimo − valore minimo.
- Scegli il numero di classi (k). La regola di Sturges dà k = 1 + 3,322 × log10(n). Un'alternativa pratica è k ≈ √n.
- Calcola l'ampiezza della classe: h = R ÷ k, arrotondata a un valore comodo, alla risoluzione dello strumento.
- Definisci i confini senza sovrapposizioni (usa mezza unità di precisione in più rispetto alla misura, così nessun valore cade su un confine) e conta ogni classe.
- Disegna barre adiacenti, con la frequenza sull'asse verticale, e indica la media e i limiti di specifica.
k = 1 + 3,322 × log10(n) | h = R ÷ k
Esempio numerico: diametro di un albero
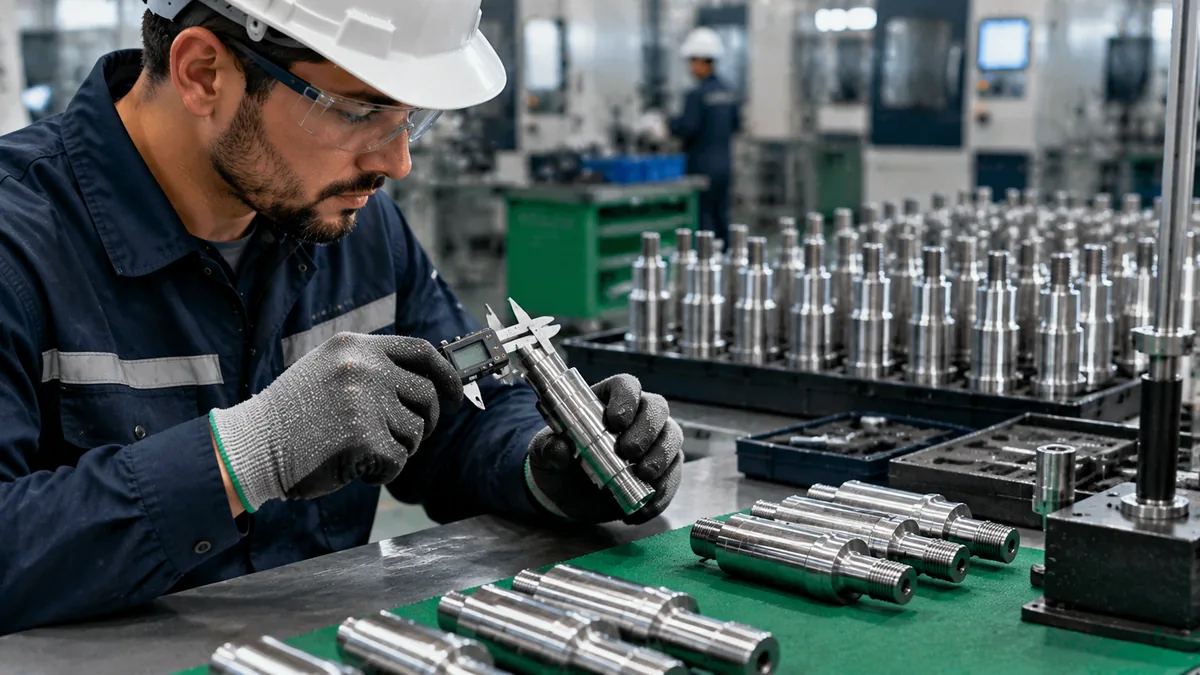
Esempio illustrativo: 50 alberi lavorati, misurati in mm, specifica 10,00 ± 0,10 mm (LSL = 9,90; USL = 10,10). Il valore minimo è 9,95 e il massimo 10,06.
- Campo di variazione: R = 10,06 − 9,95 = 0,11 mm
- Sturges: k = 1 + 3,322 × log10(50) = 1 + 3,322 × 1,699 ≈ 6,64, quindi da 6 a 7 classi
- Ampiezza: h = 0,11 ÷ 7 = 0,0157, arrotondata a 0,02 mm, il che dà 6 classi
- Primo confine: 9,945, mezza unità sotto il valore minimo per evitare i pareggi
| Classe (mm) | Frequenza | % del totale | Cumulata |
|---|---|---|---|
| da 9,945 a 9,965 | 3 | 6,0% | 3 |
| da 9,965 a 9,985 | 6 | 12,0% | 9 |
| da 9,985 a 10,005 | 14 | 28,0% | 23 |
| da 10,005 a 10,025 | 17 | 34,0% | 40 |
| da 10,025 a 10,045 | 8 | 16,0% | 48 |
| da 10,045 a 10,065 | 2 | 4,0% | 50 |
Le frequenze sommano 50. Il picco è nella classe da 10,005 a 10,025 (17 pezzi, 34%) e la distribuzione è simmetrica, a campana. La media campionaria è 10,006 mm e la deviazione standard campionaria 0,0235 mm.
Come leggere la forma
| Forma | Che cosa indica | Azione probabile |
|---|---|---|
| Campana simmetrica | Processo stabile, solo cause comuni | Confrontare con la specifica |
| Asimmetrica | Limite naturale su un lato (tempi, bave) | Cercare un limite fisico o di processo |
| Due picchi (bimodale) | Miscela di due fonti: due macchine, turni o lotti | Stratificare i dati per fonte |
| Plateau (piatta) | Più medie mescolate o deriva | Indagare usura e attrezzaggio |
| Troncata (taglio netto) | Pezzi non conformi eliminati prima della misura | Misurare prima della selezione |
| Isola staccata | Errore di misura, di inserimento o evento raro | Verificare il dato e la causa |
Dopo la forma, confrontate con la specifica. Nell'esempio il valore minimo (9,95) dista 0,05 mm dalla LSL e il massimo (10,06) dista 0,04 mm dalla USL: le code stanno ancora dentro, ma con poco margine. Se una coda superasse 9,90 o 10,10, ci sarebbero pezzi non conformi.
Dall'istogramma alla capacità
Con media 10,006 e s = 0,0235, la capacità potenziale è Cp = (10,10 − 9,90) ÷ (6 × 0,0235) = 0,20 ÷ 0,141 ≈ 1,42. L'indice che tiene conto del decentramento è Cpk = min[(10,10 − 10,006); (10,006 − 9,90)] ÷ (3 × 0,0235) = 0,094 ÷ 0,0705 ≈ 1,33. Dettagli e criteri di accettazione si trovano nelle pagine su Cp e Cpk.
Cp = (USL − LSL) ÷ 6s | Cpk = min(USL − x̄; x̄ − LSL) ÷ 3s
Questi indici valgono solo se il processo è sotto controllo. L'istogramma non mostra l'ordine nel tempo: usate una carta di controllo, che rileva la deriva che l'istogramma nasconde.
Quando usare un istogramma
- Studi di capacità: verificare se la distribuzione sta entro i limiti di specifica.
- Diagnosi della variazione: separare le fonti quando compaiono due picchi.
- Verifica del sistema di misura: dati con pochissimi valori distinti indicano una risoluzione insufficiente dello strumento, tema di MSA e Gauge R&R.
- Analisi delle cause con dati continui: guardate prima la forma, poi usate un diagramma di Ishikawa per elencare le cause.
Errori comuni
- Pochi dati: con 15 o 20 punti quasi ogni forma sembra possibile.
- Troppe o troppo poche classi: molte classi rendono il grafico frastagliato, poche nascondono la forma.
- Classi di ampiezza diversa senza correggere l'altezza delle barre: la lettura risulta distorta.
- Mescolare macchine, turni o lotti in un unico campione e concludere che il processo sia bimodale o « largo ».
- Confonderlo con un grafico a barre: nell'istogramma le barre si toccano e l'ordine è fisso.
- Ignorare il tempo: un bell'istogramma può venire da un processo instabile.
Domande frequenti
Quante classi deve avere un istogramma?
Usate Sturges, k = 1 + 3,322 × log10(n), oppure la radice quadrata di n. Per 50 dati, 6 o 7 classi.
Di quanti dati ho bisogno?
Il minimo pratico è 50 misure; con 100 la forma è più affidabile. Sotto i 30, evitate le conclusioni.
Qual è la differenza tra istogramma e grafico a barre?
L'istogramma mostra la distribuzione di una variabile continua in classi ordinate, con barre che si toccano. Il grafico a barre confronta categorie.
Come si calcola l'ampiezza della classe?
Si divide il campo di variazione per il numero di classi e si arrotonda. Nell'esempio, 0,11 ÷ 7 = 0,0157, arrotondato a 0,02 mm.
Che cosa significa un istogramma con due picchi?
Sono mescolate due popolazioni, per esempio due macchine o due turni. Separate i dati per fonte e ridisegnate il grafico.
L'istogramma sostituisce la carta di controllo?
No. Mostra la distribuzione ma non l'ordine nel tempo. Usate entrambi: la carta per la stabilità, l'istogramma per la forma e la capacità.
Fonti
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- ISHIKAWA, K. Guide to Quality Control. Tokyo: Asian Productivity Organization.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
- WHEELER, D. J. Understanding Variation: The Key to Managing Chaos. SPC Press.
Fonti in inglese, salvo diversa indicazione.

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.