Che cos'è il Six Sigma
Il Six Sigma è un approccio di gestione che riduce difetti e variazione nei processi con un metodo strutturato e l'analisi statistica. Il nome deriva dalla lettera greca sigma (σ), simbolo della deviazione standard, che misura quanto varia un processo.
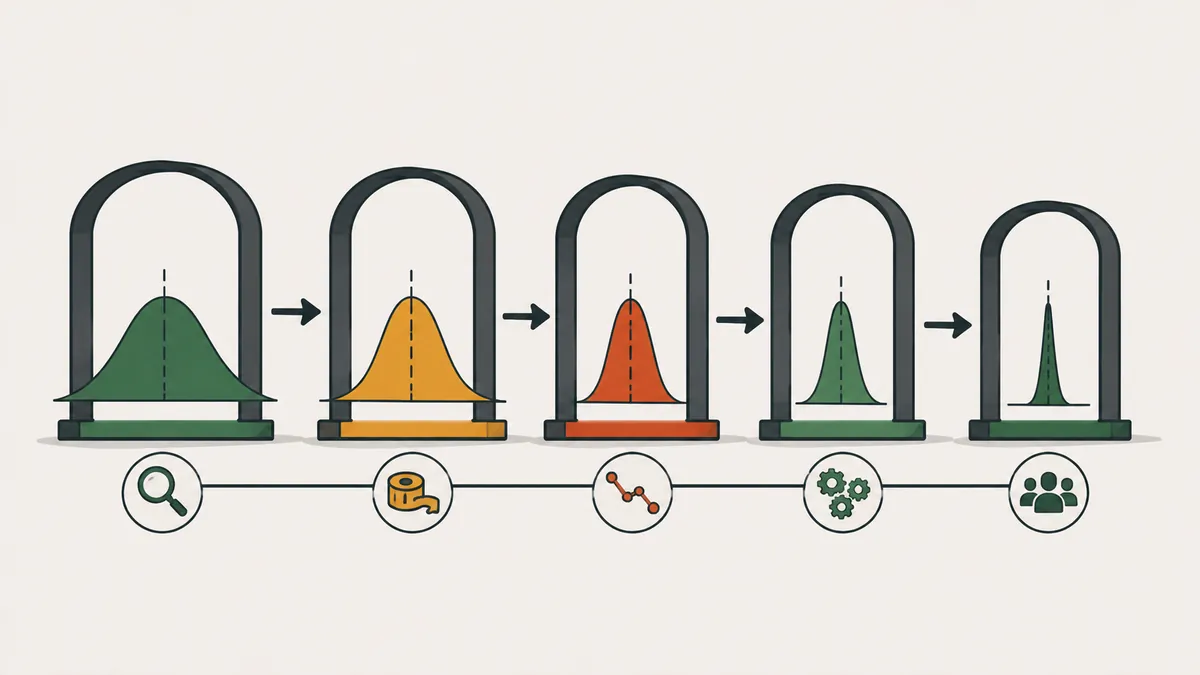
Un processo può centrare la media e produrre comunque difetti, perché alcuni pezzi cadono fuori tolleranza. Ridurre la dispersione avvicina ogni pezzo al valore obiettivo. Per questo il Six Sigma guarda la variazione e non solo la media.
Per convenzione del metodo, un processo «six sigma» produce 3,4 difetti per milione di opportunità (DPMO). Il dato include già uno scostamento della media di 1,5 sigma nel tempo, un'ipotesi adottata dal metodo. Motorola coniò il termine negli anni Ottanta e molte aziende lo adottarono in seguito. Il Lean Enterprise Institute riporta il termine nel suo lessico.
Il punto di partenza è sempre il cliente. Il metodo traduce i requisiti del cliente in caratteristiche critiche per la qualità (CTQ), misura quanto il processo li soddisfa e solo allora sceglie un'azione. Senza questa traduzione i team finiscono per ottimizzare ciò che è facile da misurare invece di ciò che conta.
Come calcolare DPU, DPMO e livello sigma
Bastano tre conteggi: unità controllate, opportunità di difetto per unità e difetti trovati. Un'opportunità è una caratteristica che può andare storta e che il cliente nota. Fissate l'elenco prima di contare.
| Misura | Formula | Nell'esempio |
|---|---|---|
| Unità (U) | Pezzi controllati | 5.000 alberi |
| Opportunità per unità (O) | Caratteristiche che possono fallire | 4 |
| Difetti (D) | Totale delle non conformità | 60 |
| DPU | D ÷ U | 60 ÷ 5.000 = 0,012 |
| DPMO | D ÷ (U × O) × 1.000.000 | 60 ÷ 20.000 × 1.000.000 = 3.000 |
| Resa per opportunità | 1 − D ÷ (U × O) | 1 − 0,003 = 99,7% |
Con il DPMO si consulta la tabella di conversione, che usa lo scostamento di 1,5 sigma.
| Livello sigma | DPMO | Resa |
|---|---|---|
| 2 | 308.538 | 69,1% |
| 3 | 66.807 | 93,3% |
| 4 | 6.210 | 99,38% |
| 5 | 233 | 99,977% |
| 6 | 3,4 | 99,99966% |
Un DPMO di 3.000 cade tra 4 e 5 sigma. In un foglio di calcolo si usa la funzione NORM.S.INV (nome inglese): livello sigma = NORM.S.INV(1 − DPMO ÷ 1.000.000) + 1,5, che dà circa 4,25.
Due avvertenze. Il DPU conta difetti, e un pezzo può averne più d'uno. Per contare i pezzi difettosi si usa la resa al primo passaggio. E se aumentate il numero di opportunità solo per gonfiare il denominatore, il livello sigma migliora sulla carta senza che il cliente noti nulla.
Le cinque fasi del DMAIC
Il DMAIC è la sequenza dei progetti di miglioramento Six Sigma: Define (definire), Measure (misurare), Analyze (analizzare), Improve (migliorare) e Control (controllare). Ogni fase si chiude solo quando consegna ciò che serve alla successiva.
| Fase | Domanda chiave | Strumenti comuni | Risultato |
|---|---|---|---|
| Definire | Qual è il problema, per quale cliente e con quale obiettivo? | Project charter, SIPOC, voce del cliente | Problema, ambito e obiettivo |
| Misurare | Qual è la prestazione attuale e ci si può fidare della misura? | Piano di raccolta dati, analisi del sistema di misura (Gauge R&R), situazione di partenza | DPMO attuale e dati affidabili |
| Analizzare | Quali cause spiegano la variazione? | Pareto, Ishikawa, 5 perché, test di ipotesi, regressione | Cause radice verificate |
| Migliorare | Quale soluzione aggredisce la causa? | Piani sperimentali, pilota, poka-yoke | Soluzione testata |
| Controllare | Come manteniamo il risultato? | Carte di controllo, standard, piano di reazione | Risultato duraturo |
- Definire evita l'errore più comune: mettersi a risolvere prima di conoscere il problema. La charter enuncia il problema in una frase, l'ambito, l'obiettivo numerico e la scadenza.
- Misurare ha due compiti: dimostrare che la misura è affidabile, perché dati cattivi portano a conclusioni cattive, e costruire la situazione di partenza (DPMO, media e dispersione, per turno, macchina e lotto).
- Analizzare separa le cause dai sintomi. Una causa non verificata è ancora un'opinione: confermatela con i dati.
- Migliorare testa la soluzione su piccola scala prima del rilascio. Quando possibile, preferite una soluzione che impedisce l'errore a una che dipende dall'attenzione dell'operatore.
- Controllare fa tenere il risultato: aggiornare lo standard, formare, installare la carta di controllo in postazione e definire cosa fare quando un punto esce dai limiti. Dopo il miglioramento, confermate la capacità (Cp e Cpk).
Esempio numerico: da 3.000 a 1.350 DPMO
Esempio illustrativo con numeri inventati per insegnare il calcolo. Una linea lavora alberi con 4 caratteristiche critiche: diametro, lunghezza, rugosità e concentricità.
- Definire: reclami su alberi fuori specifica. Obiettivo: portare il DPMO da 3.000 a 1.500 o meno.
- Misurare: lo studio Gauge R&R ha dato l'8% della tolleranza. Come regola pratica, sotto il 10% il sistema di misura è accettabile e sopra il 30% no. Su 5.000 alberi sono stati trovati 60 difetti: DPMO di 3.000.
- Analizzare: il Pareto mostra che il diametro pesa per il 60% dei difetti. I dati indicano che la variazione cresce nelle prime due ore dopo un cambio utensile.
- Migliorare: preregolazione dell'utensile e controllo dei primi tre pezzi, provati su un turno prima di estendere agli altri.
- Controllare: carta X-barra e R in postazione, standard aggiornato sui tre turni e piano di reazione.
| Causa del difetto | Prima | Dopo |
|---|---|---|
| Diametro fuori | 36 | 3 |
| Rugosità | 12 | 12 |
| Lunghezza | 8 | 8 |
| Concentricità | 4 | 4 |
| Totale difetti | 60 | 27 |
| DPMO | 3.000 | 1.350 |
| Livello sigma (appross.) | 4,25 | 4,5 |
Calcolo finale: 27 ÷ 20.000 × 1.000.000 = 1.350 DPMO, il 55% in meno (da 3.000 a 1.350). L'obiettivo è superato. La rugosità ora pesa per il 44% dei 27 difetti e diventa il bersaglio del ciclo successivo.
Notate cosa insegna l'esempio. Il diametro era il 60% dei difetti (36 su 60), quindi aggredirlo da solo ha quasi dimezzato il totale. Impegnare lo stesso sforzo sulla concentricità, con soli 4 difetti, sarebbe stato uno spreco. Il Pareto decide dove va il tempo del team.
Cinture e ruoli nel progetto
Il Six Sigma organizza la formazione in cinture. Il raggruppamento che segue è un'organizzazione pratica; nomi e requisiti variano tra aziende ed enti certificatori.
| Cintura o ruolo | Che cosa fa |
|---|---|
| Cintura bianca | Conosce il vocabolario e supporta la raccolta dei dati |
| Cintura gialla | Partecipa al progetto ed esegue compiti assegnati |
| Cintura verde | Guida progetti più piccoli, di solito a tempo parziale |
| Cintura nera | Guida progetti complessi e fa da coach alle cinture verdi |
| Master Black Belt | Forma le persone e definisce la strategia del programma |
| Sponsor (champion) | Sceglie il progetto, libera le risorse e rimuove gli ostacoli |
Il LEI avverte che la certificazione si è diffusa tanto da rendere difficile giudicarne la qualità. Un certificato non prova la capacità. Pesa di più uno storico di progetti conclusi con risultati misurati.
Six Sigma, lean e DMADV: quando usare cosa
| Approccio | Focus | Da usare quando |
|---|---|---|
| Six Sigma (DMAIC) | Variazione e difetti in un processo esistente | Il difetto persiste e la causa non è evidente |
| Lean | Spreco, flusso e lead time | Attese, scorte e rilavorazioni sono visibili |
| DMADV (DFSS) | Progettazione di un nuovo prodotto o processo | Non esiste ancora un processo da migliorare |
Nella pratica le aziende combinano i due. In molti stabilimenti il lean ripulisce prima il flusso e il Six Sigma va a caccia dei difetti rimasti. Il Six Sigma richiede tempo, formazione e rigore statistico: non ha senso per problemi la cui causa è già chiara, dove un'azione diretta, un poka-yoke o un breve ciclo PDCA risolvono più in fretta.
Errori comuni
- Analizzare dati senza validare il sistema di misura.
- Scegliere un progetto troppo grande per chiudersi in pochi mesi.
- Fissare un obiettivo senza situazione di partenza.
- Gonfiare le opportunità per migliorare il livello sigma.
- Concludere senza la fase Control e vedere il risultato svanire.
- Eseguire test statistici senza capire il processo al gemba.
L'ultimo errore merita attenzione. La statistica risponde a «che cosa» e «quanto», ma chi va in postazione, osserva l'operazione e parla con l'operatore trova il «perché». I progetti migliori uniscono entrambi.
Prossimo passo. Scegliete un difetto ricorrente e fate i conti: unità, opportunità, difetti, DPMO. Validate la misura prima di analizzare qualsiasi cosa. Poi avviate un piccolo progetto con obiettivo numerico e scadenza di pochi mesi, seguendo il DMAIC fino al Control.
Domande frequenti
Che cos'è il Six Sigma?
Un approccio di miglioramento che riduce variazione e difetti con un metodo strutturato e la statistica. I suoi progetti seguono la sequenza DMAIC.
Che cosa significa 3,4 DPMO?
3,4 difetti per milione di opportunità, la prestazione di un processo six sigma per convenzione del metodo, con uno scostamento di 1,5 sigma.
Che cosa significa DMAIC?
Define, Measure, Analyze, Improve e Control: definire, misurare, analizzare, migliorare e controllare. È la sequenza dei progetti Six Sigma.
Come si calcola il DPMO?
DPMO = difetti ÷ (unità × opportunità per unità) × 1.000.000. Con 60 difetti su 5.000 pezzi e 4 opportunità si ottengono 3.000 DPMO.
Qual è la differenza tra DPU e DPMO?
Il DPU è il numero di difetti per unità (60 ÷ 5.000 = 0,012). Il DPMO è il numero di difetti per milione di opportunità e permette di confrontare processi diversi.
Six Sigma e lean sono la stessa cosa?
No. Il Six Sigma aggredisce variazione e difetti, il lean spreco e flusso. I due si combinano nel Lean Six Sigma.
Servono statistiche per usare il Six Sigma?
Sì, soprattutto nelle fasi Measure e Analyze. Nei casi semplici, diagramma di Pareto e carte di controllo risolvono già molto.
Chi ha creato il Six Sigma?
Motorola ha coniato il termine negli anni Ottanta per descrivere il proprio programma qualità.
Fonti
- Lean Enterprise Institute. Six Sigma. Lean Lexicon. https://www.lean.org/lexicon-terms/six-sigma/
- PANDE, P. S.; NEUMAN, R. P.; CAVANAGH, R. R. The Six Sigma Way. New York: McGraw-Hill, 2000.
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- GEORGE, M. L. Lean Six Sigma: Combining Six Sigma Quality with Lean Speed. New York: McGraw-Hill, 2002.
Fonti in inglese, salvo diversa indicazione.

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.